

Обработка на станках с ЧПУ является ключевым методом достижения высокоточной обработки.
Однако даже при использовании высокоточного оборудования с ЧПУ уровень квалификации оператора станка все равно ограничивает точность конечной обработки.
Операции оператора станка включают зажим, выравнивание инструмента и настройку параметров; отклонения на любом этапе влияют на конечное качество.
Во время зажима и позиционирования заготовки оператор должен учитывать такие факторы, как контроль деформации заготовки, выбор контрольной точки и усилие зажима;
В процессе выравнивания инструмента оператору необходимо решить такие вопросы, как выбор опорной поверхности, выбор системы выравнивания инструмента и стратегии компенсации.
Настройка параметров процесса требует всестороннего учета свойств материала, производительности инструмента и требований к обработке.
В данной статье изучается влияние оператора станка на точность, устанавливаются стандарты и рассматриваются методы повышения качества обработки на станках с ЧПУ.
Анализ механизма влияния действий оператора станка на точность обработки на станках с ЧПУ
Являясь ключевым этапом обработки на станках с ЧПУ, операции оператора напрямую влияют на точность обработки.
В процессе зажима заготовки деформация приспособления существенно влияет на точность обработки.
Избыточный или недостаточный зажим приводит к деформации или вибрации, что приводит к ухудшению шероховатости поверхности.
Процесс выравнивания и позиционирования заготовки включает в себя множество факторов, таких как выбор базовых поверхностей и методов выравнивания.
Любое отклонение в совмещении повлияет на точность всех последующих обрабатываемых поверхностей.
Настройка инструмента имеет решающее значение; традиционные методы сопряжены с риском субъективных ошибок, в то время как цифровые системы сталкиваются с проблемами износа зонда.
Износ инструмента в процессе обработки также влияет на точность обработки , а параметры резания определяют скорость износа инструмента.
Поэтому необходимо сбалансировать скорость подачи и скорость шпинделя, обеспечивая при этом эффективность.
Неравномерная твердость материала и распределение внутренних напряжений в заготовке могут стать причиной деформации при обработке, особенно в случае крупногабаритных тонкостенных деталей.
Изменения температуры и вибрации снижают точность обработки, поэтому требуются защитные меры для стабилизации окружающей среды.
Эти факторы взаимодействуют и влияют друг на друга, образуя сложную систему.
Тщательный анализ этих механизмов влияния может заложить основу для последующей разработки прецизионных мер контроля.
Методы точного контроля операций машиниста
Методы контроля зажима и позиционирования заготовок
Точность зажима и позиционирования заготовки напрямую влияет на качество обработки на станках с ЧПУ.
Разработать соответствующие схемы зажима для заготовок различной формы.
Для квадратных заготовок следует использовать метод трехстороннего позиционирования, а для цилиндрических заготовок — метод позиционирования с использованием V-образного блока.
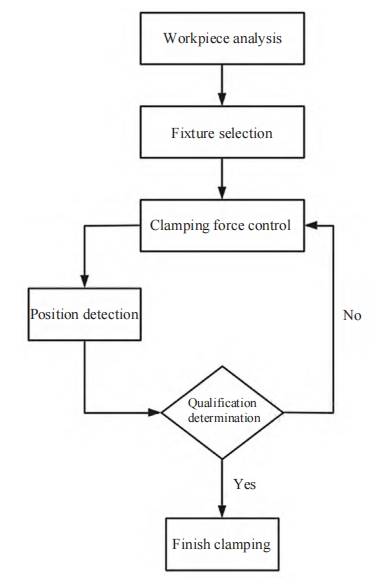
На рисунке 1 показан процесс управления зажимом и позиционированием заготовки.
Регулирование усилия зажима должно учитывать свойства материала заготовки.
Чугунные детали выдерживают более высокие нагрузки, поэтому операторы могут соответствующим образом увеличивать усилие зажима;
алюминий Детали из сплавов чувствительны к деформации, поэтому операторам следует использовать меньшее усилие зажима.
Выберите подходящие приспособления в зависимости от размерных характеристик заготовки.
Прецизионные тиски подходят для небольших заготовок, в то время как гидравлические приспособления обеспечивают большую устойчивость для больших заготовок.
Операторам следует применять метод многоточечной поддержки для тонкостенных деталей, чтобы снизить риск деформации.
Поверхность зажима должна иметь высокую плоскостность и низкую шероховатость поверхности; может потребоваться шлифовальная обработка поверхности зажима.
Выбор точек локализации осуществляется по принципу максимальной точки отсчета процесса для обеспечения точности локализации.
Производители изготавливают фиксирующие элементы из высокоточного материала на основе карбида вольфрама, чтобы свести к минимуму износ во время использования.
Операторы используют динамометрический ключ во время фактического зажима, чтобы точно контролировать момент затяжки, избегая неравномерного усилия зажима, вызванного человеческим фактором.
Инженеры оптимизируют индивидуальные приспособления для специальных деталей с помощью конечно-элементного анализа, чтобы обеспечить достаточную жесткость.
После зажима операторы используют циферблатный индикатор, чтобы проверить биение детали и убедиться, что точность зажима соответствует требованиям.
Технология точного контроля предварительной настройки и выравнивания инструмента
Предварительная настройка инструмента играет решающую роль в обеспечении точности обработки.
Операторы выполняют предварительную настройку в автономном режиме с помощью устройства предварительной настройки инструмента для измерения значения компенсации размера длины инструмента.
Во время предварительной настройки убедитесь, что измерительная поверхность чистая и свободна от мусора, а также поддерживайте постоянное измерительное усилие на датчике.
При установке инструмента используется держатель инструмента с тепловым расширением для повышения точности биения инструмента.
Операторы выполняют юстировку инструмента с помощью лазерного юстировщика, чтобы исключить контактные ошибки юстировки.
С помощью циферблатного индикатора выравнивание торцевой поверхности шпинделя гарантирует, что биение торцевой поверхности остается в пределах микрометрического диапазона.
Операторы осуществляют компенсацию износа инструмента посредством онлайн-измерений, получая данные об износе инструмента в режиме реального времени.
Инженеры устанавливают стандарты предварительной настройки для различных типов инструментов.
Для фрезерных инструментов основным объектом измерения является радиальное биение, тогда как для сверлильных инструментов приоритет отдается длине.
Технические специалисты контролируют предварительную температуру окружающей среды в постоянном диапазоне температур, чтобы свести к минимуму эффекты термической деформации.
Система напрямую передает данные измерений в систему ЧПУ по сети, что позволяет избежать ошибок ручного ввода.
В процессе установки и снятия инструментов используются пневматические гайковерты, обеспечивающие стабильный крутящий момент при установке.
Операторы поддерживают чистоту конических поверхностей хвостовика инструмента и регулярно проверяют точность конусности.
Производители используют керамические хвостовики инструментов для прецизионной обработки, чтобы уменьшить эффект теплового расширения.
Инженеры создают механизм предупреждения о сроке службы инструмента, чтобы напоминать пользователям о необходимости замены инструментов на основе часов обработки.
Технология управления оптимизацией параметров процесса
Оптимизация параметров обработки имеет решающее значение для повышения эффективности прецизионного контроля.
Инженеры создают библиотеку параметров резки для различных материалов, создавая модель взаимосвязи между скоростью подачи, скоростью шпинделя и глубиной резки.
Формула расчета скорости резания при обработке на станках с ЧПУ:
v=π dn/ 1 000 (1)
где: v — скорость резания, м·мин⁻¹ ; d — диаметр заготовки, мм ; n — скорость вращения шпинделя, р·мин⁻¹ . Формула для расчета силы резания, возникающей при резке материала, выглядит следующим образом:
F = K c × a p × f (2)
где: F — сила резания, Н ; Kc — удельная сила резания, Н/мм² ; ap — глубина резания, мм; f — скорость подачи за оборот, мм·р⁻¹. Формула мощности резания:
P = F × (v/60000) (3) Где: P — мощность резания, кВт.
Операторы контролируют параметры резки, чтобы предотвратить накопление тепла в зонах высокоскоростной обработки.
Операторы применяют стратегию послойной резки на этапе низкоскоростной чистовой обработки, чтобы обеспечить равномерный припуск на обработку.
Выбирайте соответствующую скорость резания в зависимости от свойств материала инструмента;
Твердосплавные инструменты подходят для высокоскоростной резки, в то время как керамические инструменты требуют контроля удара.
Технические специалисты используют микросмазку в качестве смазочно-охлаждающей жидкости для улучшения охлаждающего и смазочного эффектов.
Контролируйте нагрузку на шпиндель во время процесса обработки и оперативно корректируйте параметры при обнаружении отклонений.
Используйте большие скорости подачи на этапе черновой обработки для повышения эффективности и уменьшайте скорости подачи на этапе чистовой обработки для обеспечения качества поверхности.
Инженеры определяют оптимальные комбинации параметров резки путем проведения пробных резов и создают базу данных процесса.
Операторы используют адаптивное управление подачей во время обработки, чтобы регулировать скорость подачи в режиме реального времени.
Производители используют технологию резки с переменной скоростью для обработки сложных криволинейных поверхностей, чтобы обеспечить стабильные усилия резания.
Инженеры создают модель оптимизации параметров резания для достижения баланса между эффективностью и точностью обработки.
Технические специалисты используют специализированные параметры процесса обработки специальных материалов, чтобы гарантировать соответствие стандартам качества.
Внедрение и обеспечение точности систем управления для операций машинистов
Системная интеграция для точного управления операциями машиниста
Прецизионное управление ЧПУ требует интеграции управления процессами, контроля качества и технической поддержки.
Управление процессами формирует основу путем установления стандартов и процедур для точного контроля.
База данных параметров процесса собирает данные по типу обработки для поддержки оптимизации.
Библиотека технологических решений обобщает успешные примеры обработки аналогичных деталей.
Система контроля качества использует обнаружение в режиме реального времени и ранние предупреждения в ключевых точках для быстрого выявления и устранения проблем.
Кроме того, внедрите интеллектуальные методы анализа для глубокого анализа собранных данных и выявления ключевых факторов, влияющих на точность.
Техническая поддержка обеспечивает надлежащее обслуживание приспособлений, датчиков и инструментов и их поддержание в оптимальном состоянии.
Эти три системы работают вместе, образуя замкнутую систему точного управления, гарантируя повышение качества обработки.
Необходимо создать механизмы обмена информацией между системами для достижения совместимости данных и повышения общей эффективности работы.
Стандартизированная реализация точного контроля
Стандартизация является ключевым средством достижения точности контроля.
Подробные рабочие инструкции определяют требования и стандарты качества для ключевых процессов, таких как зажим, выравнивание инструмента и настройка параметров.
Стандартные процедуры должны учитывать характеристики деталей и проектировать конкретные практические рабочие процессы.
Стандартизируйте операции, чтобы свести к минимуму человеческие ошибки, сосредоточив внимание на ключевых точках контроля и мониторинга качества.
Создать системы оценки и проверки со стимулами для обеспечения строгого соблюдения стандартов.
На уровне управления стандартизировать управление технологической документацией, установить комплексные стандарты контроля качества, разработать системы технического обслуживания и ремонта оборудования и сформировать систематическую систему стандартов управления.
Использовать информационные технологии для электронного управления технологической документацией, повышая прослеживаемость и эффективность работы.
На уровне обучения создать систему обучения навыкам, соответствующую конкретной должности, и проводить регулярные тренинги по эксплуатационным навыкам для повышения уровня квалификации операторов.
Содержание обучения должно охватывать как теоретические знания, так и практические операции, с использованием различных методов, таких как обучение на основе конкретных случаев и демонстрации на местах, для обеспечения эффективности обучения.
Разработать стандарты оценки навыков и провести теоретические и практические оценки, чтобы убедиться, что операторы обладают необходимыми навыками.
Создайте механизм непрерывного совершенствования для оперативного обобщения полученного опыта и постоянной оптимизации и доработки стандартного контента.
Благодаря инициативам по стандартизации усилия по контролю точности проводятся в соответствии с установленными процедурами и рекомендациями.
Кроме того, следует уделять особое внимание динамической оптимизации стандартов, пересматривая и совершенствуя их на основе проблем, выявленных в производственной практике, чтобы гарантировать их передовые и практичные характеристики.
Долгосрочные механизмы обеспечения точности
Создание долгосрочных механизмов имеет ключевое значение для достижения постоянного совершенствования точности управления.
В плане технологических инноваций создать платформу инноваций в области технологических процессов и организовать технические научно-исследовательские проекты для решения технических проблем, возникающих в процессе производства.
Инновационная платформа должна объединить внутренние и внешние технические ресурсы и создать механизм сотрудничества между наукой и промышленностью для обеспечения благоприятной среды для технологических инноваций.
Создать механизм преобразования результатов инновационной деятельности для содействия внедрению новых технологий и методов в производство.
В плане улучшения качества разработайте план постоянного улучшения качества, проводите регулярные обзоры оптимизации процессов, а также оперативно выявляйте и решайте проблемы качества.
Создайте механизм быстрого реагирования на проблемы качества и сформируйте профессиональную техническую команду для решения сложных проблем.
Систематически обобщать опыт прецизионного контроля, наращивать техническую экспертизу и постоянно повышать уровни точности обработки.
В плане развития талантов необходимо создать кадровый резерв для подготовки и резервирования профессиональных технических кадров для компании.
Разрабатывайте многоуровневые планы развития талантов и применяйте подходы «наставник-ученик» для ускорения роста талантов.
Создать платформу технического обмена для содействия обмену опытом и техническому сотрудничеству между техническим персоналом.
Регулярно организовывать технические семинары и сессии по обмену опытом для создания позитивной среды обучения.
Создать разумную систему стимулирования и оценки для мотивации технического персонала и стимулирования его творческого подхода.
Учредите премии за технические инновации и свяжите достижения в области инноваций с оценками эффективности.
Обеспечить постоянное совершенствование и улучшение работы по контролю точности путем создания долгосрочных механизмов.
Уделять особое внимание внедрению и контролю механизмов, регулярно оценивать их операционную эффективность, а также оперативно оптимизировать и совершенствовать их, чтобы гарантировать их последовательное выполнение предполагаемых функций.
Заключение
Благодаря систематическому анализу механизмов, посредством которых операции оператора станка влияют на точность обработки на станках с ЧПУ, были предложены технологии управления для критически важных процессов, таких как зажим и позиционирование, выравнивание инструмента и настройка параметров процесса.
На этой основе было разработано комплексное системное решение, охватывающее управление процессами, мониторинг качества и техническую поддержку, устанавливающее стандартизированную структуру внедрения и устойчивый механизм обеспечения.
Благодаря внедрению операционных стандартов, повышению квалификации персонала и оптимизации управления оборудованием была сформирована комплексная система прецизионного технологического контроля.
Результаты исследования подчеркивают интеграцию теории и практики, решение технических задач и предоставление управленческих решений, тем самым предлагая новые технические подходы и стратегии управления для повышения уровня точности обработки на станках с ЧПУ.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

