
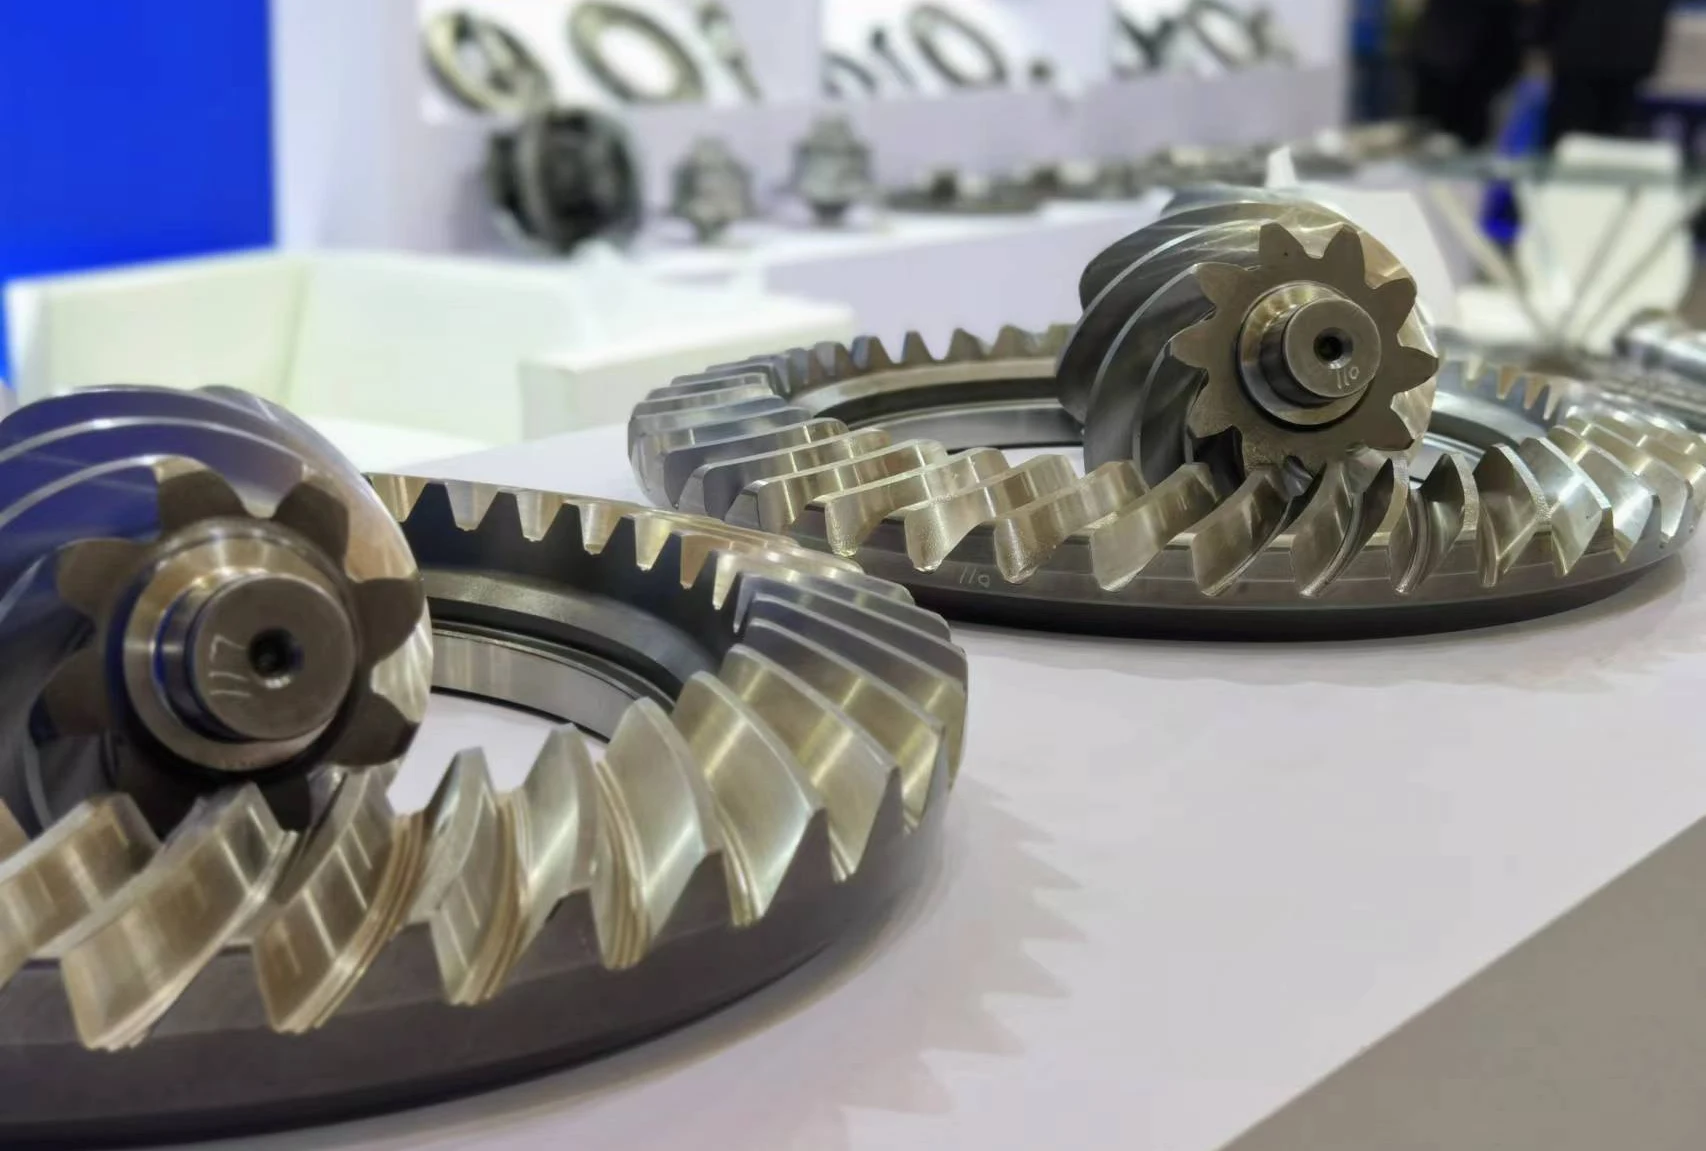
Являясь основным компонентом систем трансмиссии, червячные передачи широко используются в автомобилях, строительной технике и других областях.
Их резьбовые концы играют важную роль в передаче мощности и выдерживании нагрузок.
Однако в процессе реального производства часто возникают такие проблемы, как обрыв конца резьбы, заедание и отсоединение гайки, что серьезно снижает качество и надежность продукции.
Поэтому исследование и совершенствование методов обработки резьбы приводных червячных передач имеет важное практическое и инженерное значение.
Анализ проблем
Явление разрушения конца нити
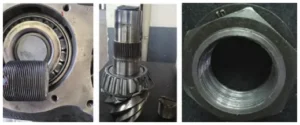
Как показано на рисунке 1, в ходе сборки заказчиком у конической шестерни с винтовыми зубьями, изготовленной компанией Jiangsu Feichuan Co., Ltd. для моста среднего размера, произошел разрыв конца резьбы.
Эта ошибка не только привела к возврату продукции, но и нанесла серьезный ущерб репутации компании.
Для выяснения причины и устранения проблемы необходимо провести детальный осмотр и анализ неисправного компонента.
Технические требования и маршрут производственного процесса
1. Технические требования
К резьбовой части приводной червячной передачи предъявляются следующие основные технические требования:
(1) В резьбе, конце резьбы, углах радиуса R или подобных областях не должно быть дефектов в виде микротрещин.
Эти области представляют собой критические точки концентрации напряжений в резьбовых соединениях, требующие строгого обеспечения целостности без микротрещин.
Наличие микротрещин ускоряет износ и разрушение резьбы, что серьезно снижает устойчивость и срок службы зубчатой передачи.
(2) Твердость резьбовой части должна составлять 288-596 HV0.3 или 30-55 HRC.
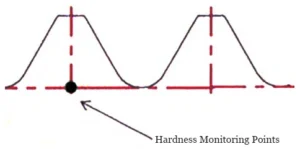
Этот диапазон твёрдости обеспечивает достаточную прочность и износостойкость резьбы, чтобы выдерживать высокие крутящие моменты и нагрузки. Точки контроля твёрдости показаны на рисунке 2.
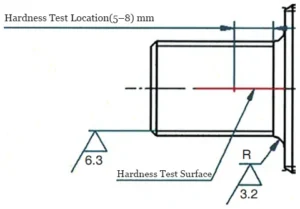
(3) Поверхность испытания твердости резьбы, место испытания и шероховатость поверхности показаны на рисунке 3.
(4) Резьба не должна иметь видимых дефектов, таких как повреждения от ударов, заусенцы или сломанные зубья.
Эти дефекты могут серьезно ухудшить качество посадки резьбы и герметичность, что потенциально может привести к разрушению резьбового соединения.
2. Производственный процесс
Технологический процесс производства резьбовых концов:
Механическая обработка цилиндрической поверхности из стали C35 → Предварительная термообработка для нарезания резьбы → Нанесение противофильтрационного состава на резьбовую часть → Цементация, закалка, отпуск → Удаление противофильтрационного состава → Контроль резьбы → Готовое изделие.
Проверка неисправных компонентов
1. Испытание на твердость
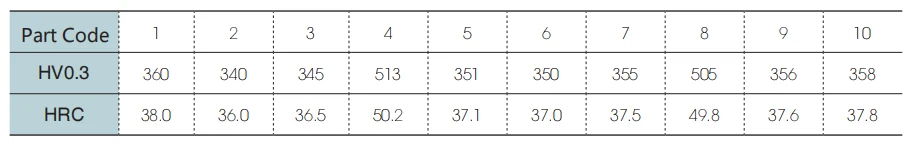
Измерение твердости проводилось на резьбовом конце поврежденного компонента, измерении производилось справа налево на расстоянии 5-8 мм от шейки вала.
Результаты представлены в таблице 1. Таблица показывает, что твердость в определенных областях резьбового конца превышает проектные характеристики, что свидетельствует о наличии точек высокой твердости.
При осмотре других участков резьбы также были обнаружены отдельные участки, где твердость превышала 560 HV (50 HRC).
2. Металлографическое исследование
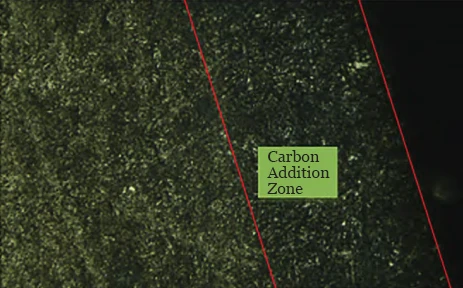
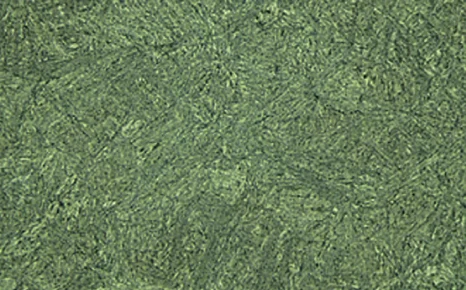
Металлографическое исследование выявило обогащение углерода в резьбовой области (см. рисунок 4), тогда как структура сердечника осталась нормальной (см. рисунок 5).
Это обогащение углеродом привело к аномальному повышению твёрдости в области резьбы. Чрезмерная твёрдость также увеличивает хрупкость материала, тем самым увеличивая риск разрушения.
По сравнению с резьбовой частью структура сердечника выглядит нормальной, что свидетельствует о том, что материал сердечника не подвергся науглероживанию и сохранил свои первоначальные механические свойства и микроструктуру.
Нормальное состояние структуры сердечника еще раз подчеркивает аномалию науглероживания в резьбовой части и ее отрицательное влияние на общие эксплуатационные характеристики материала.
3. Инспекция переходной зоны
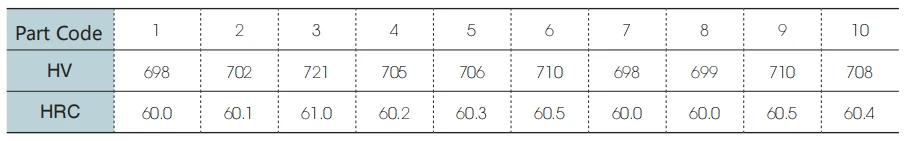
Результаты испытаний на твердость в переходной зоне от конца резьбы к буртику представлены в таблице 2.
Как показано в таблице, твердость переходной зоны колеблется в пределах 60-61 HRC , что значительно выше, чем у резьбовой части, и свидетельствует о выраженном градиенте твердости.
При воздействии внешних сил переходная зона с более высокой твердостью сопротивляется деформации, тогда как резьбовая часть с меньшей твердостью деформируется легче.
Эта неравномерность деформации создает значительную концентрацию напряжений вблизи переходной зоны.
4. Исследование поверхности излома
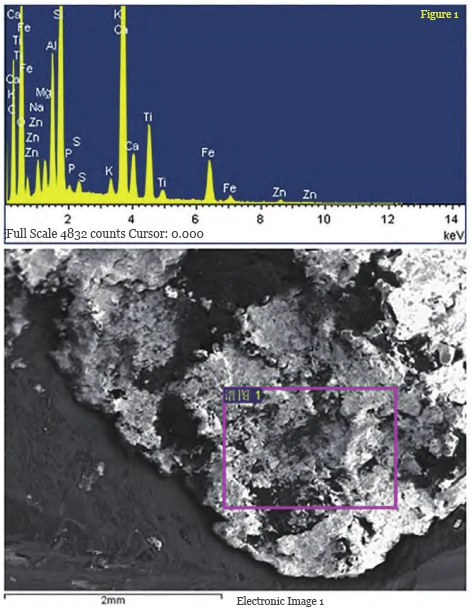
Как показано на рисунке 6, обработка спектра: пики не пропущены; параметры обработки: все анализируемые элементы (нормализованы); количество повторений = 5. Результаты исследования поверхности излома указывают на усталостную поверхность излома без включений.
Это подтверждает, что разрушение резьбового конца произошло в результате усталостного повреждения, вызванного длительным воздействием знакопеременных нагрузок.
Отсутствие включений на поверхности излома дополнительно подтверждает вывод об усталостном разрушении.
5. Визуальный осмотр
Визуальный осмотр выявил прерывистое заусенец на фаске резьбы, несколько зазубрин на резьбе и следы износа на внутренней резьбе гайки.
Отбортовка изменяет геометрическую форму конца резьбы, что может привести к неравномерному натягу или зазору во время зацепления резьбы, тем самым нарушая герметичность посадки.
Кроме того, фланец может затруднить сборку или даже привести к повреждению резьбы.
Повреждение от удара нарушает целостность резьбы, уменьшает эффективную площадь контакта и, как следствие, снижает несущую способность и эффективность уплотнения.
Под действием динамических нагрузок поврежденные участки могут стать точками концентрации напряжений, ускоряющими усталостное разрушение резьбы.
Износ снижает точность посадки резьбы и несущую способность, что приводит к ослаблению или протечке.
В крайних случаях износ может привести к полному разрушению резьбы, что может привести к аварийным ситуациям. В совокупности эти проблемы ставят под угрозу герметичность резьбы и срок службы.
Исследование процесса
В ходе исследования процесса были выявлены следующие основные причины разрушения конца резьбы:
(1) Растрескивание антифильтрационного агента привело к образованию на поверхности резьбы пятен высокой твердости и зон обогащения углеродом.
После образования трещин антифильтрационный агент может образовать на поверхности резьбы неравномерный затвердевший слой, что приведет к неравномерному распределению твердости.
Эти пятна высокой твердости и зоны обогащения углеродом изменяют распределение напряжений в резьбе, увеличивая риск концентрации напряжений.
Под нагрузкой эти области более подвержены пластической деформации, возникновению и распространению трещин, что в конечном итоге приводит к разрушению резьбы.
(2) Переходная зона имеет более высокую твердость по сравнению с резьбовой частью, что способствует образованию зон концентрации напряжений.
Различия в твердости вызывают концентрацию напряжений на границе между переходной зоной и резьбовой областью.
При длительной нагрузке зоны концентрации напряжений подвержены усталостным повреждениям, что приводит к ослаблению резьбы или ее разрушению.
(3) Резьбовой конец оснащен фланцем, что затрудняет установку и снятие гайки, что часто приводит к ее перекосу и плохой посадке.
Фланец изменяет геометрическую форму резьбового конца, что затрудняет сборку.
Неправильно отцентрированная гайка не обеспечивает плотного прилегания к резьбе, что снижает надежность соединения и целостность уплотнения.
Под воздействием вибрации или ударных нагрузок соединение может ослабнуть или даже получить повреждение резьбы.
Меры по оптимизации
Улучшение качества внешнего вида конца нити
1. Проблемы, связанные с повреждениями от ударов
Изготавливайте различные типы резиновых защитных втулок в зависимости от наружного диаметра и структуры резьбового конца.
Эти рукава обычно изготавливаются из высокопрочных, устойчивых к коррозии материалов, таких как нейлон или полипропилен.
Определите внутренний диаметр втулки в соответствии с конкретным наружным диаметром конца резьбы, чтобы обеспечить плотное прилегание и эффективную защиту.
Форма и размеры резиновой защитной втулки разработаны с учетом конструктивных характеристик резьбового конца, включая его длину, шаг и профиль резьбы.
Резиновый защитный чехол устанавливается сразу после первой заправки и остается на месте до момента доставки на производственную площадку заказчика.
Перед отправкой проводится 100% проверка, чтобы гарантировать отсутствие ударных повреждений на резьбовом конце.
2. Проблема отбортовки
Фаски на концах резьбы, обработанные до термообработки, образуют отбортовку (как показано на рисунке 7), которая сохраняется и после термообработки.
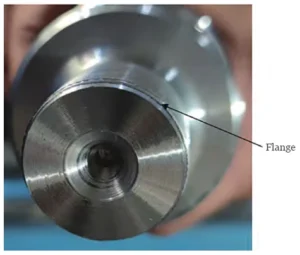
Усовершенствования производственного процесса: Фаска 2×45° на резьбовом конце осталась без изменений, добавлена ступенька 1xC31.5.
В этой конструкции отсутствует концевой фланец, а ступенька 1xC31.5 служит направляющей при завинчивании гайки.
Улучшения в процессе контроля: добавлена проверка резьбового калибра-кольца. Прохождение проверки калибром-кольцом означает принятие к выпуску.
Оптимизация показателей производительности для резьбовых участков, переходных зон и шлицевых областей
1. Оптимизация производственного процесса
После первоначального этапа производственного процесса «очистка противофильтрационного покрытия» были последовательно добавлены следующие три процесса для улучшения механических свойств резьбовых секций:
(1) Индукционный отжиг: применялся многокатушечный индукционный нагрев в течение 140 секунд, направленный на резьбовую часть, переходную зону и область шлица, выступающую на 3 см выше переходной зоны.
(2) Отжиг для снятия напряжений: Приготовленные методом индукционного отжига червячные передачи подвергли отжигу для снятия напряжений при температуре 145 °C с выдержкой в течение 120 минут.
(3) Статическое старение в течение 48 часов.
2. Оптимизация процессов инспекции
(1) Оптимизация схемы
Первоначальная схема проверяла только один резьбовой участок.
Оптимизированная схема: проверяется три участка — резьбовой участок, переходную зону и шлицевой участок (на 3 см выше переходной зоны).
Прочность и жёсткость резьбовой части, являющейся основным несущим компонентом соединения, имеют решающее значение. Первоначальный проект уже предусматривал эту ключевую область.
Переходная зона, соединяющая резьбу и шлицы (или другие конструкции), существенно влияет на надежность и долговечность соединения за счет своей твердости и прочности.
Включение его в объем проверки помогает выявить потенциальные концентрации напряжений и усталостные повреждения.
Шлицевая область обычно передает крутящий момент и осевые силы, где твердость и износостойкость имеют решающее значение для стабильности и долговечности соединения.
Включение этой области в оптимизированный план проверок помогает обеспечить надежность и долговечность шлицевого участка.
Расширенный объем проверки теперь охватывает все критические точки соединения и потенциальные зоны риска, тем самым повышая общую надежность и долговечность соединения.
(2) Оптимизация твердости
Резьбовая часть обладает умеренной твердостью в диапазоне 30-440 HV0.3 или 34-44 HRC , что удовлетворяет требованиям к несущей способности, сохраняя при этом достаточную вязкость для предотвращения хрупкого разрушения.
Переходная зона обладает более высокой твердостью — 400-575 HV0.3 или 42-54 HRC , что способствует снижению концентрации напряжений и усталостного разрушения, тем самым повышая долговечность соединения.
Шлицевая часть обладает наивысшей твердостью 544-635 HV0.3 или 52-57 HRC , что соответствует требованиям к износостойкости и прочности при передаче крутящего момента и осевых нагрузок.
Заключение
В данном исследовании рассматриваются такие проблемы, как излом резьбы на конце, заклинивание и отсоединение колпачка гайки, путем усовершенствования процесса изготовления резьбы для активных червячных передач.
Такие меры, как добавление защитных втулок для резьбы и направляющих ступеней, оптимизация методов обработки резьбы и установление соответствующих технических требований, значительно повысили качество конца резьбы.
Экспериментальные результаты показывают, что оптимизированные резьбовые концы активной червячной передачи демонстрируют значительные улучшения качества внешнего вида, распределения твердости и напряженного состояния.
Это повышает надежность и срок службы продукции. Данное исследование предоставляет ценные рекомендации и информацию для совершенствования производственных процессов аналогичной продукции.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

