С развитием общества растет количество самолетов, аэрокосмических аппаратов и беспилотных летательных аппаратов, а значит, и спрос на тонкостенные детали.
Тонкостенные детали имеют внутреннюю полость, высокий процент иссечения, как правило, более 90%.
Тонкостенные детали требуют высокоточной фрезерной обработки с большим съемом металла, однако низкая жесткость и легкая деформируемость снижают эффективность фрезерования.
Фрезерование тонкостенных деталей, методы обработки инструмента и оснастки влияют на качество поверхности, влияя на требования к точности и шероховатости.
Для обеспечения точности и шероховатости выбирайте приспособления, зажимы, инструменты и охлаждение с учетом характеристик тонкостенных деталей.
Характеристики процесса тонкостенных деталей, трудности обработки
Тонкостенные детали с малой жесткостью. В процессе фрезерования внешние силы вызывают деформацию заготовки.
Черновая обработка, режущее усилие, высокая температура, детали подвержены большой деформации.
Деформация заготовки возникает из-за низкой жесткости, снятия внутренних напряжений, зажима и отскока при разгрузке.
Это сложность фрезерования на станках с ЧПУ прецизионных тонкостенных деталей.
Общие меры по повышению качества прецизионной обработки тонкостенных деталей на станках с ЧПУ
Для повышения жесткости заполните заготовку удаляемыми материалами, такими как легкоплавкие сплавы, канифоль, парафин или гипс, а затем удалите их после обработки.
Используйте более острые инструменты с большими передними и задними углами, чтобы уменьшить силу резания на тонкостенных деталях.
Изготовить специальные целевые приспособления для повышения жесткости слабых частей.
Структура частей корпуса
На рис. 1 показана заготовка, изготовленная из алюминиевого сплава 7075, авиационная деталь диаметром 400 мм, толщиной 7 мм, в количестве 60 штук.
Диаметр наружного круга больше, толщина тоньше, относится к тонкостенным типичным заготовкам.
Кольцевая стенка легко деформируется при зажиме и обработке; заготовка малой жесткости имеет 12 отверстий и 4 опорных выступа.
Высокие требования к плоскостности и шероховатости поверхности приводят к неправильному выбору процесса, приводящему к низкой точности, проблемам с качеством и усложнению обработки.
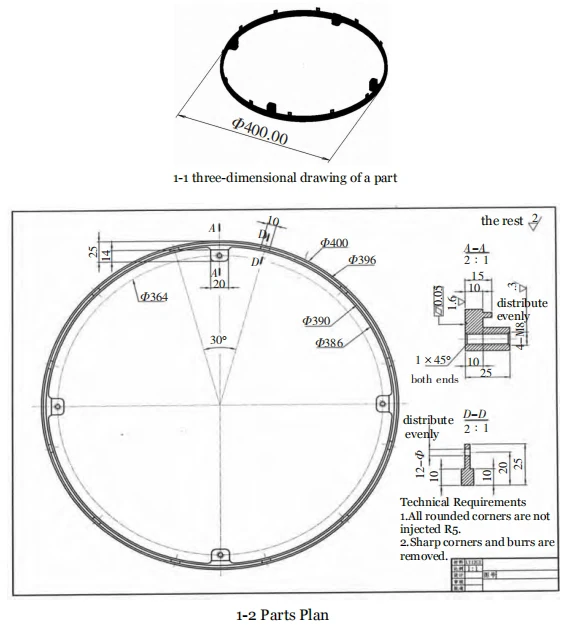
Очень плохая трехмерная диаграмма
Как показано на рис. 2, грубая плохая текстура однородная, правильная, без аномальной формы.
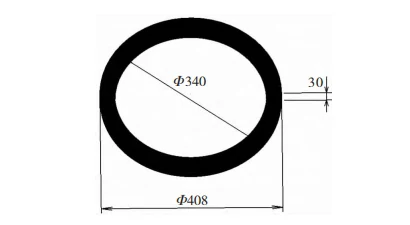
Технологический анализ
Кольцевая заготовка имеет правильную структуру с равномерно распределенными отверстиями, симметричными выступами и равномерно расположенными канавками, без сложных деталей.
Кольцевая заготовка имеет простую, правильную структуру с однородной формой и поверхностью.
Анализ материала. Материал детали - алюминиевый сплав марки 7075, основным компонентом которого является цинк и магний, представляет собой высокопрочный, высокотвердый алюминиевый сплав.
После отжига и закалки обладает хорошими режущими свойствами.
Анализ требований к точности. Основные требования: плоскость ≤ 0.05 мм, шероховатость поверхности основной плоскости R a = 1.6 мкм, шероховатость остальных плоскостей R a = 3.2 мкм.
Остальные требования к точности размеров не являются жесткими.
Анализ формования: существующее оборудование (3-осевой фрезерный станок с ЧПУ, токарный станок C6150, горизонтальный фрезерный станок X6142) соответствует потребностям обработки.
Кольцевую заготовку можно обрабатывать методом токарной и фрезерной обработки, используя горизонтальную фрезу на 12 отверстий, а также токарный станок и обрабатывающий центр для точности и формы.
Сложность: тонкие стенки и большой внешний круг диаметром 400 мм легко деформируются во время обработки.
Без надежного контроля деформации легко может появиться некачественная продукция, что затрудняет управление деформацией во время формования.
Правильный выбор инструмента и оборудования позволяет контролировать деформацию заготовки, гарантируя получение качественной продукции.
Метод производства, особенно при больших объемах, определяется инструментами и размером партии.
Для больших объемов следует рассмотреть возможность использования специализированного инструмента с пневматическими или гидравлическими независимыми зажимными устройствами.
При наличии всего 60 деталей экономические факторы позволяют использовать простой набор приспособлений для удовлетворения потребностей обработки.
Процессы
Лечение старения
Сначала проверяем качество поступающих материалов, затем подвергаем их старению.
Обработка на токарном станке
Выберите лезвие YG3X, зажимное отверстие 8 мм, удлинение заготовки 27 мм, зажимное устройство с обоих концов для обеспечения параллельности, что облегчит настройку обрабатывающего центра.
Обеспечьте параллельность основных поверхностей для настройки обрабатывающего центра ; обработайте в пакетном режиме наружные и внутренние отверстия до 402 мм.
Пакетная обработка внутренних отверстий до Ø345 мм, глубиной 18–20 мм в качестве опорной точки для монтажа и позиционирования на станках с ЧПУ и горизонтальном фрезеровании.
При наружном диаметре 400 мм поддерживайте скорость 180–250 об/мин, используйте охлаждающую жидкость для предотвращения ударов инструмента, нагрева и деформации.
Форма обработки на обрабатывающем центре
Фрезерование передней поверхности обрабатывающим центром, плоская поверхность точением, зажим Ø345 мм по внутреннему кругу патроном 400 мм, выступ 25–26 мм.
Контур внутренней полости, толщина, черновая обработка концевой фрезой Ø12 мм и получистовая обработка инструментом Ø10 мм обнажают 25–26 мм заготовки.
Для получистовой обработки используйте инструмент Ø10 мм, а для обработки внутренней канавки — инструмент Ø5 мм.
Рабочие сверлят, нарезают резьбу и отделывают четыре отверстия под болты по одному чертежу, завершая таким образом всю партию.
Обработка небольших отверстий в кольцевой стенке
Используйте горизонтальный фрезерный станок X6142 с поворотным столом и патроном 400 для зажима внутреннего круга, центрирования внешнего круга и обработки 12 отверстий в стене.
Операторы обрабатывают отверстия в последовательности кернения, сверления и снятия заусенцев. Вся партия деталей завершает этот процесс.
Дизайн светильника
Конструкция приспособления представляет собой единую алюминиевую пластину с фиксированными внешними частями и подвижными внутренними частями, поддерживающими заготовку.
Оси x и y управляют свободой перемещения заготовки по горизонтали, а рабочий стол (ось z) управляет ею по вертикали.
Ключ под внутренней подвижной частью управляет степенью свободы вокруг оси z.
Изготовление приспособлений
Операторы используют обрабатывающий центр для изготовления зажимного приспособления, облегчающего обработку обратной стороны заготовки.
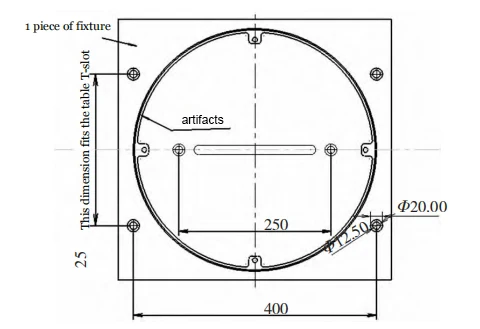
Подготовьте алюминиевую пластину размером 450 мм x 430 мм и толщиной 25 мм, затем просверлите в ней 6 отверстий под потайные винты, как показано на рис. 3.
Операторы должны закрепить 6 потайных винтовых отверстий, показанных на рис. 3, в Т-образном пазу операционного стола, положив на них несколько листов бумаги формата А4.
Основная цель этой детали — предотвратить врезание инструмента в поверхность стола и одновременно облегчить поиск параллельного рифления.
Вырежьте центральный шпоночный паз и внутреннюю окружность с помощью канавочной фрезы, чтобы разделить центр для зажимного приспособления 2.
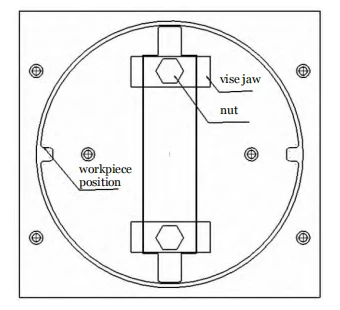
Закрепите центральную часть гайкой и прижимной пластиной, затем отфрезеруйте монтажное положение с помощью канавочного и профильного фрезерования, сохраняя зазор 0.1 мм до заготовки.
Убедитесь, что зазор от заготовки составляет 0.1 мм, а глубина фрезеруется насквозь. Траектория инструмента показана на рисунке 4.
Центральная секция разрезана пополам для приспособления 2, со шпонкой 16 мм, отфрезерованной для соответствия центральному Т-образному пазу с зазором 0.1 мм, ограничивая перемещение приспособления 2 по оси X.
Это позволяет приспособлению 2 скользить вперед и назад только в направлении оси x.
Это ограничивает свободу вращения приспособления 2 в горизонтальной плоскости, как показано на рисунке 5.
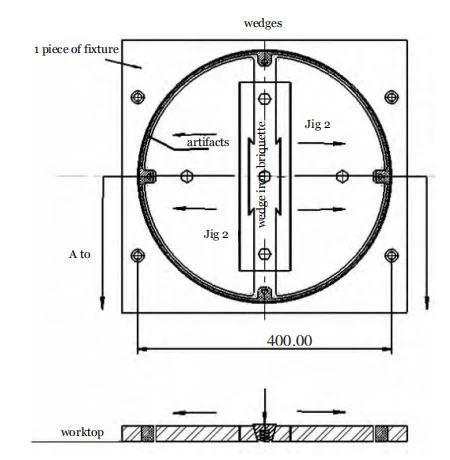
Операторы зачищают углы и сверлят отверстия для приспособления 2 на горизонтально-фрезерном станке, а затем устанавливают приспособление 2 с помощью зажимного пресса.
Операторы прикручивают боковые части распорок к приспособлению 2.
Фрезерование обратной стороны заготовки на обрабатывающем центре с использованием изготовленного приспособления.
После переднего позиционирования затяните клиновые винты, выровняйте заготовку, проверьте плоскостность поверхности;
затем черновая (припуск 0.3 мм) и финишная обработка обратной стороны. Используйте КИМ для обнаружения и маркировки деформации.
Если есть, можно отметить место деформации и величину деформации.
Проверьте наличие деформации, чтобы принять решение о необходимости ее исправления; если ее нет, приступайте к окончательному размеру.
Для минимизации деформации силы резания используйте фрезерование круглого профиля с плавными многослойными радиальными проходами.
Чтобы не оставлять следов на сухой поверхности, применяется метод обмана (например, в расчетах используется фреза 𝚽11.5 мм, но фактически установлена фреза 𝚽12 мм).
Используйте новую концевую фрезу с охлаждающей жидкостью, скоростью вращения шпинделя 8,000 об/мин, подачей 400 мм/мин для уменьшения шероховатости и обеспечения чистовой обработки.
При обработке плоской поверхности шероховатость поверхности уменьшится, а качество поверхности улучшится.
Процесс зажима
Снятие фаски с острых кромок, удаление заусенцев.
Проверка и контроль процесса обработки
Механическая обработка требует обязательной проверки размеров и точности с использованием профессиональных контрольно-измерительных приборов.
Для завершения необходимо использовать профессиональные контрольно-измерительные приборы и приборы.
Используйте микрометр для проверки верхней поверхности перед обратной обработкой и косвенно измерьте, ровно ли установлена заготовка.
Контроль деформации
Используйте расширенные мягкие захваты для поддержки внутреннего отверстия, преобразуя точечный контакт в поверхностный, чтобы предотвратить деформацию и размерные погрешности.
Обратную сторону обработайте с помощью приспособления, соответствующего внешнему кругу заготовки, что облегчит зажим и сведет к минимуму деформацию.
Снятие напряжений в заготовке из алюминиевого сплава во время обработки приводит к деформации.
Чтобы избежать остаточного напряжения, используйте тепловое старение при температуре ~190 ℃ в течение половины дня, а затем охлаждение на воздухе вместо длительного естественного старения.
Это позволяет избежать снятия остаточных напряжений в процессе обработки, тем самым избегая явления деформации заготовки.
При фрезеровании обратной плоскости используйте разумные параметры для уменьшения силы резания: меньшую осевую глубину и большую радиальную глубину резания.
Выбирайте большую боковую радиальную глубину резания, если позволяют условия, она может быть больше радиуса инструмента.
Скорость вращения шпинделя и фрезы позволяет, насколько это возможно, выбирать большую скорость резания.
На деформацию тонкостенных деталей влияют параметры резания, траектория инструмента, вибрация и охлаждение.
Траектории движения инструмента должны минимизировать нагрузку на самые слабые участки заготовки, используя симметричную или ступенчатую обработку.
Используйте эмульгированную смазочно-охлаждающую жидкость для алюминиевых сплавов, чтобы уменьшить деформацию, защитить инструменты и продлить срок их службы.
Заключение
Фрезерование тонкостенных деталей — сложная задача, но ее можно решить с помощью правильного процесса обработки.
Анализируя характеристики деталей и размер партии, используйте имеющееся оборудование для изготовления целевых приспособлений для более быстрой и точной обработки.
Избегайте чрезмерного усилия резания и нагрева, чтобы предотвратить деформацию, обеспечить точность и увеличить выгоды предприятия.
Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.