
Быстрое изготовление оснастки на основе прототипа FDM
С развитием компьютеров, лазеров, электроники, новых материалов и новых технологий технологии быстрого прототипирования и быстрого формования стали еще более эффективными, расширилась сфера их применения и увеличилось количество их типов.
Сочетание технологии быстрого формования и технологии FDM имеет характеристики короткого цикла формования, низкой стоимости, точности и срока службы, которые могут соответствовать требованиям производства и использования. Оно может быстро реагировать на изменения рынка и потребностей пользователей и ускорять вывод продукции на рынок. Для небольших и средних форм с относительно сложными формами оно имеет значительные комплексные экономические преимущества.
Другой язык: DE
Что такое FDM?
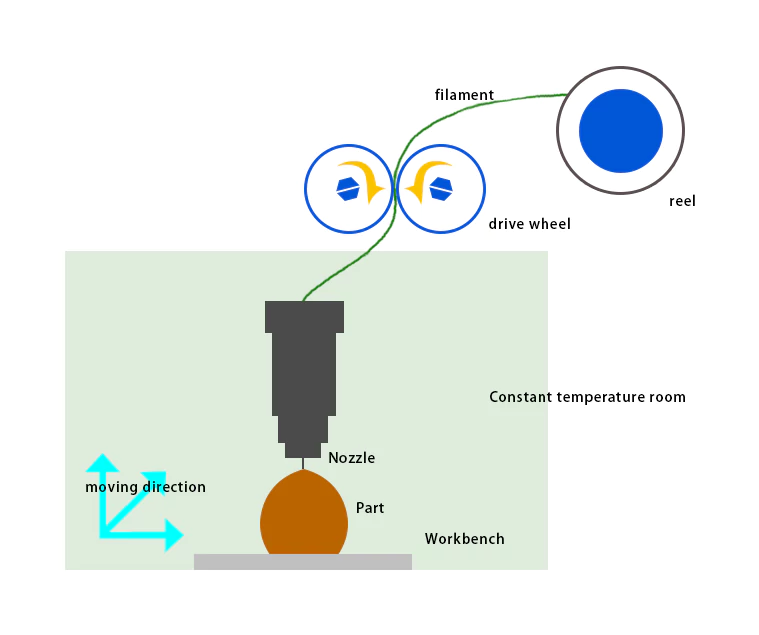
Моделирование методом послойного наплавления (FDM), также известное как изготовление филаментов свободной формы, представляет собой процесс 3D-печати, в котором используется непрерывная нить специализированного материала. Эта нить вытягивается из большой катушки и подается через нагретую головку экструдера принтера. Затем материал наносится на растущую заготовку.
Печатная головка, управляемая компьютером, движется в двух измерениях, чтобы определить каждый горизонтальный слой печатного объекта. После завершения слоя либо печатающая головка, либо заготовка перемещаются вертикально на небольшое расстояние, чтобы начать следующий слой. Скорость головки экструдера можно регулировать, чтобы запускать и останавливать процесс осаждения, что позволяет создавать прерывистые плоскости, не вызывая натяжения или подтекания между секциями.
Почему для быстрой оснастки необходима технология FDM?
По мере развития технологий и сокращения времени, необходимого рынку для реагирования на спрос, возникает потребность в более быстрой и менее дорогой технологии производства. Быстрое создание оснастки выигрывает от скорости, экономичности и гибкости технологии послойного наплавления ( FDM ). FDM позволяет быстро изготавливать детали пресс-форм, сокращать сроки выполнения заказов и ускорять разработку продукции. Она обеспечивает легкую настройку и модификацию непосредственно в цифровой модели, которую затем можно быстро перепечатать. FDM также позволяет создавать сложные геометрические формы, которые трудно получить традиционными методами производства, и поддерживает широкий спектр термопластичных материалов, подходящих для различных применений. Будучи аддитивным производственным процессом, FDM сокращает количество отходов, используя только тот материал, который необходим для детали. Кроме того, оснастка, изготовленная с помощью FDM, идеально подходит для прототипирования и тестирования, помогая выявлять и устранять потенциальные проблемы до внедрения более дорогостоящих и трудоемких методов производства.
Технология моделирования методом послойного наплавления (FDM)
1.Принцип работы процесса FDM
FDM стал одним из самых популярных процессов быстрого прототипирования. Его рабочий принцип показан на рисунке 1: после обработки трехмерной твердотельной модели программным обеспечением для наложения слоев получается двумерная контурная информация каждого слоя. Нагревательное сопло перемещается в плоскости под управлением компьютера в соответствии с информацией о поперечном контуре, а нагретая и расплавленная проволока (например, пластиковая проволока, нейлон и т. д.) выборочно покрывается на рабочем столе, а поперечный контур формируется после быстрого охлаждения.
После завершения формирования поперечного контура одного слоя рабочий стол опускается на высоту слоя, затем прессуется поперечный контур следующего слоя, а нагретая и расплавленная проволока покрывается и приклеивается к затвердевшей проволоке предыдущего слоя, и цикл повторяется до получения конечного трехмерного изделия.
Согласно механизму формования FDM, теоретически можно использовать любой плавкий материал. В настоящее время часто используются такие материалы, как воск, нейлон и пластик. Люди изучают применение таких материалов, как металлы и керамика, к этому методу. Керамический или металлический порошок (нержавеющая сталь, латунь, алюминий, железо и т. д.) добавляется с полимерными клеями, и полимер обжигается при высокой температуре после формования для получения металлических деталей. Чтобы улучшить скорость формования и точность процесса FDM, необходимы дальнейшие исследования с точки зрения метода генерации траектории, скорости движения сопла в плоскости и скорости подачи материала.
2. Анализ точности формования процесса FDM
Точность формованных деталей включает в себя размерную точность и точность поверхности. Факторы, влияющие на конечную точность формованных деталей FDM, включают в себя не только точность самого формовочного оборудования, но и некоторые другие факторы, такие как погрешность послойной нарезки, погрешность усадки материала, настройка параметров процесса формования и т. д. Эти факторы часто сложнее контролировать. В настоящее время конечная размерная точность прототипа, которая может быть достигнута с помощью процесса FDM, находится только на уровне ±(0.1~0.2) мм/100 мм.
(1) Ошибка, вызванная системой формования
Помимо вертикальности направляющих осей X и Y оборудования, а также вертикальности оси Z и рабочего стола, к факторам, влияющим на точность формования системы формования, относятся точность позиционирования движения и точность повторного позиционирования сопла. Основным фактором, влияющим на точность повторного позиционирования сопла, является режим его сканирующего привода. Сканирование формовочной головки FDM осуществляется серводвигателем переменного тока через прецизионный шариковый винт и направляется прецизионным линейным шариковым направляющим. Точность ее позиционирования зависит от точности энкодера в серводвигателе (т.е. количества импульсов, генерируемых за один оборот) и шага шарикового винта, преобразующего вращательное движение двигателя в линейное возвратно-поступательное движение [ 1 ] . Благодаря современным технологиям ЧПУ и прецизионной передаче точность позиционирования сопла может контролироваться в пределах +20 мкм , а повторяемость сопла — в пределах +10 мкм [ 2 , 3 ].
(2) Ошибки, вызванные послойной нарезкой
Большинство систем быстрого прототипирования, включая FDM, используют стандартный формат файла STL (Stereo Lithography interface specification) твердотельной CAD-модели, разработанной компанией 3D Systems в США в 1989 году, для определения формованных деталей. Он использует небольшие треугольные плоские элементы для дискретизации и аппроксимации поверхности трехмерного тела и получения ряда небольших треугольных данных, которые аппроксимируют исходное трехмерное тело. При использовании треугольных граней для аппроксимации трехмерной поверхности пространства возникают ошибки размера, формы и поверхности. Увеличение количества граней может уменьшить эти ошибки, но не может полностью их устранить, и приведет к увеличению размера файла STL и времени обработки [ 4 ].
Детали, формованные методом FDM, изготавливаются из слоев проволоки определенной толщины, соединенных и уложенных друг на друга.
Как и процесс LOM, он неизбежно создаст эффект «ступеньки», делая поверхность детали всего лишь ступенчатым приближением исходной поверхности модели CAD. Наличие этой ошибки значительно снижает точность детали. В принципе, уменьшение толщины слоя может уменьшить эту ошибку, но уменьшение толщины слоя неизбежно увеличит время формования детали и снизит эффективность производства. Кроме того, удельная толщина обработки каждого слоя будет ограничена диаметром фильеры. Толщина слоя, используемая в настоящее время в процессе FDM, обычно составляет 0.2~0.3 мм.
(3) Ошибки, вызванные прядением
Профиль поперечного сечения, полученный после наслаивания, имеет контурную линию нулевой ширины. В реальном процессе обработки расплавленная проволока, выбрасываемая из сопла, имеет определенную ширину. Если идеальная контурная линия слоистого поперечного сечения заполнена, конечный объект будет иметь дополнительную половину ширины поперечного сечения выдавленной проволоки. Хотя эта ошибка может быть устранена компенсацией радиуса в программном обеспечении управления процессом. Однако ширина поперечного сечения выдавленной проволоки будет меняться с изменением таких факторов, как скорость экструзии и скорость заполнения в процессе обработки. Компенсация с фиксированным значением радиуса определенно приведет к ошибкам. Кроме того, из-за проблем с реакцией скорости при включении и выключении сопла выбрасываемая расплавленная проволока будет накапливаться на прототипе, образуя узелки или пустоты. Все это вызовет проблемы с качеством поверхности прототипа.
(4) Ошибки, вызванные усадкой материала
Во время формования LOM выталкиваемая проволока будет усаживаться при переходе из расплавленного состояния в твердое, делая фактический размер формованной детали отличным от проектного размера. Необходимо компенсировать идеальную контурную линию на этапе планирования процесса. Физические свойства самого материала, форма и размер деталей, установка параметров процесса, таких как температура и скорость заполнения во время процесса формования, а также продолжительность времени формования для каждого слоя, - все это влияет на усадку формовочного материала. Поэтому при компенсации идеальной контурной линии необходимо определять ее на основе совокупного влияния этих факторов.
(5) Влияние настроек параметров процесса FDM на точность формования
В процессе формования FDM точность самого оборудования, например, точность направляющей рейки винта, не может быть отрегулирована пользователем, но некоторые параметры процесса могут контролироваться и регулироваться пользователем. Для различного оборудования необходимо накапливать комбинационные настройки его параметров процесса с помощью опыта, чтобы найти правила.
Цзоу Голинь из Даляньского технологического университета с помощью ортогонального экспериментального планирования установил взаимосвязь между параметрами обработки и качеством прототипа, оптимизировал параметры процесса и сформировал полный набор процедур процесса FDM-формования на основе оптимизации параметров, исходя из результатов оптимизации [ 5 ] . Для данной системы FDM-формования оптимизация параметров процесса значительно улучшит качество прототипных деталей без дополнительных затрат.
Быстрое изготовление оснастки на основе прототипа FDM
Технология послойного наплавления (FDM) — это процесс быстрого прототипирования, широко используемый после лазерной селективной фоточувствительной смолы (SLA). В процессе FDM можно использовать самые разные материалы, в настоящее время часто применяются воск, нейлон, пластик и др. Коэффициент использования материалов в процессе FDM очень высок, в отличие от процесса LOM, который требует разделения отходов и прототипов, поэтому FDM имеет преимущество в низких эксплуатационных затратах. Если широко используемый в Китае процесс FDM можно будет применять для быстрого изготовления оснастки , это, несомненно, принесет значительные экономические выгоды. Основная цель этого раздела — найти способ использования прототипов, изготовленных методом FDM, опираясь на исследования по применению прототипов LOM в быстром изготовлении оснастки, представленные в предыдущей главе, и найти способ применения FDM в быстром изготовлении оснастки.
1. Применение технологии FDM в производстве быстрорежущей оснастки
Как и другие технологии быстрого прототипирования, применение FDM в производстве быстрой оснастки получило широкое внимание. Технология FDM обычно применяется в производстве быстрой оснастки следующими способами:
(1) Метод точного литья
Обработанные по технологии FDM восковые, нейлоновые, пластиковые и другие прототипы используются в качестве гипсовых форм, керамических форм, песчаных форм и других отливок, а затем полость формы получается методом литья по выплавляемым моделям.
(2) Прямое изготовление металлических деталей
Люди изучают добавление полимерных клеев к керамическим или металлическим порошкам (нержавеющая сталь, латунь, алюминий, железо и т. д.), а затем сжигание полимера при высокой температуре после формования с помощью технологии FDM для получения металлических деталей. Этот метод может напрямую изготавливать полости для металлических форм.
(3) Метод литья из силиконовой резины или смолы
Поместите прототип FDM в рамку формы и залейте жидким силиконовым каучуком или жидкой смолой, смешанной с другими материалами. После затвердевания его можно отделить от прототипа, чтобы получить литьевую форму, подходящую для небольших партий.
(4) Метод металлизации распылением
Используя прототип FDM в качестве базовой формы, распылите на поверхность формы легкоплавкий металл или сплав, чтобы сформировать тонкую металлическую оболочку, а затем заполните ее композитными материалами, чтобы быстро изготовить форму.
(5) Метод гальванопластики
После обработки поверхности прототипа FDM медь можно подвергнуть электроформовке до определенной толщины, а затем использовать в качестве электрода для электроэрозионной обработки: Никель и его сплавы также можно непосредственно подвергать электроформовке на поверхности прототипа FDM и использовать в качестве полости формы после нанесения подложки.
2.Выбор маршрута быстрого прототипирования
В сочетании с сравнительным исследованием, для изготовления электродов или полостей пресс-форм для электроэрозионной обработки следует использовать метод гальванического покрытия с высокой точностью воспроизведения, чтобы избежать термической усадки и сложных условий эксплуатации при методах термической обработки. Поскольку в проекте используется процесс формования FDM с помощью центрифугирования на ABS, полученный прототип из ABS обладает хорошими характеристиками химического покрытия [ 6 ] , в отличие от прототипа LOM, который требует обработки герметиком или повторного формования смолой, что позволяет избежать снижения точности размеров, вызванного этими процессами. Таким образом, сочетание процессов быстрого прототипирования FDM и гальванического покрытия позволяет добиться быстрого и точного изготовления электродов или полостей пресс-форм для электроэрозионной обработки. Быстрое изготовление электродов или полостей пресс-форм для электроэрозионной обработки на основе прототипов FDM может быть достигнуто с помощью следующих двух быстрых технологических маршрутов:
(1) Быстрое изготовление электроэрозионных электродов
FDM (часть негативная) -> последующая обработка -> химическое меднение -> гальванопластика меди – >пескоструйная обработка, придание шероховатости -> дуговое напыление медной подложки -> разделение медной оболочки и прототипа – >электроэрозионная обработка медного электрода (положительный)
(2) Быстрое изготовление полостей пресс-форм
FDM (позитивная часть) – постобработка – химическое покрытие никель-фосфорным сплавом – гальванопластическое армирование никелевой подложкой – отделение прототипа – полость формы (негатив)
3. Быстрое изготовление оснастки на основе прототипа FOM
(1) Проводимость прототипа FDM
Перед тем, как прототип FDM будет помещен в слот для электроформовки никеля, поверхность также сначала подвергается токопроводящей обработке путем химического покрытия. Процесс токопроводящей обработки прототипа FDM немного отличается от процесса токопроводящей обработки прототипа LOM в предыдущей главе, и требуются следующие шаги:
① Снятие стресса
Нить ABS, выталкиваемая во время формования FDM, проходит процесс от плавления до охлаждения и затвердевания. Изменение объема, вызванное присущей материалу скоростью теплового расширения, вызывает усадку; молекулы расплавленной смолы ABS удлиняются в направлении заполнения. В последующем процессе охлаждения удлиненные молекулы возвращаются в исходное состояние и также усаживаются. Более того, усадка нити ABS связана с направлением движения сопла, размером поперечного сечения и конкретными техническими характеристиками процесса. Усадка между слоями и деталями разного размера в одном слое различна. Внутреннее напряжение будет создаваться во время процесса формования из-за усадки, и некоторое внутреннее напряжение все еще останется после формования.
Для снятия остаточных внутренних напряжений в отформованных FDM-деталях, во избежание растрескивания покрытия при последующей гальванизации и других факторов, влияющих на качество покрытия, для прототипа материала ABS используются следующие технологические характеристики:
Температура 65~75℃
Время 2 часа
② Обезжиривание -> Придание шероховатости -> Восстановление после придания шероховатости -> Активация -> Восстановление после активации.
③ Химическое покрытие
Распространенные методы химического покрытия включают химическое меднение и химическое никелирование. Поскольку после химического покрытия полость формы подвергается электроформовке в никелевой электроформовочной жидкости, необходимо учитывать два момента. Во-первых, хорошую проводимость; во-вторых, хорошее качество поверхности. Поскольку, если гальванопластика имеет сложную сердечниковую форму, такую как встроенный угол, сердечник формы можно удалить только путем химического растворения. Таким образом, слой химического покрытия, нанесенный на прототип, остается на слое гальванопластики. Даже если используется механическое извлечение из формы, на практике обнаруживается, что слой химического покрытия остается на слое гальванопластики после извлечения из формы. Таким образом, слой химического покрытия фактически становится поверхностным слоем полости формы. Он должен достигать высокой твердости и коррозионной стойкости, которые должна иметь форма.
Химическое никелирование обладает хорошей коррозионной стойкостью, износостойкостью, высокой твердостью и выдающимися электромагнитными экранирующими свойствами [ 7 ] . Поэтому, хотя проводимость слоя химического никелирования несколько хуже, чем у химического меднения, его также следует выбирать в качестве метода измерения поверхностной проводимости прототипов FDM.
Коррозионная стойкость и износостойкость покрытий из никель-фосфорного сплава, полученных химическим осаждением, возрастают с увеличением содержания фосфора. Поэтому при выборе раствора для химического осаждения, определенного после испытания процесса химического никелирования в главе 3, содержание восстановителя гипофосфита натрия увеличивается для получения покрытия из никель-фосфорного сплава с коррозионной стойкостью, износостойкостью, высокой твердостью и низким внутренним напряжением [ 8 ] . Конкретные технологические характеристики следующие:
| Ni(NH2SO3)2·H2o | 40 г/л |
| Неа2Po2· Н2o | 12 г/л |
| Na3C6H5O7· Н2O | 30 г/л |
| значение PH | 7 ~ 8 |
| Температура | 50 ~ 55 ℃ |
(2) Электроформованный никель
После завершения нанесения проводящего покрытия необходимо немедленно электроформовать полость пресс-формы на ее поверхности. Однако из-за своих механических свойств электроформованный медный слой не может быть использован в качестве материала для полости пресс-формы. Электроформованный никелевый слой обладает более высокой твердостью и механической прочностью, а также более длительным сроком службы. Кроме того, электроформованный никель обладает хорошей коррозионной стойкостью и высокой устойчивостью к коррозионным веществам, разлагающимся в процессе литья под давлением. Поэтому его можно использовать для электроформования полости пресс-формы для литья под давлением [ 9 ].
Потенциалы осаждения никеля и кобальта в одном солевом растворе очень близки, и может быть достигнуто соосаждение. Когда содержание кобальта в покрытии ниже 40%, покрытие обладает хорошей коррозионной стойкостью, высокой твердостью и хорошей долговечностью. Поэтому покрытие широко используется в качестве материала для электроформованных пресс-форм [ 10 ] . Если к металлическому никелю добавить определенное количество металлического кобальта для получения сплава Ni-Co, твердость и износостойкость могут быть увеличены. Однако введение металлического кобальта увеличит внутреннее напряжение в покрытии сплава и ухудшит механические свойства материала.
Кроме того, цена металлического кобальта высока, что, несомненно, увеличит себестоимость производства. Если при нанесении толстого сплавного покрытия методом электроосаждения образуется градиентный сплав, то есть содержание кобальта в сплавном покрытии N-Co уменьшается (или увеличивается) по мере увеличения толщины осажденного слоя, то можно увеличить (или уменьшить) твердость исходного осажденного слоя (или самого внешнего слоя), при этом внутреннее напряжение всего осажденного слоя практически не изменяется. Если требуется очень толстый слой, то можно увеличить толщину электроосажденного никелевого слоя. Таким образом, улучшаются механические свойства электроосажденного материала и снижается стоимость [ 11 ].
Из-за высокой стоимости гальванопокрытия сплава Ni-Co, сложного состава раствора для гальванопокрытия и сложности эксплуатации и обслуживания в этом эксперименте используется недорогой и стабильный раствор для гальванопокрытия никеля типа Уатта для гальванопокрытия полости формы. Согласно результатам испытаний в Главе 2, при импульсной гальванопластике никеля частота составляет около 1000, рабочий цикл находится в диапазоне 3/10~5/10, и выбирается меньшая плотность тока для получения лучшей плотности гальванопластического слоя. Однако, учитывая, что если плотность тока слишком мала, это значительно увеличит время и стоимость гальванопластики, в испытании используется пошаговый метод увеличения плотности тока и постепенное увеличение от меньшей плотности тока до указанного значения, что также может обеспечить хорошее качество литейного слоя. Конкретные технические характеристики процесса, используемые в испытании, следующие:
| НиСО4· 7H2O | 250 г/л |
| NiCl2· 6H2O | 45 г/л |
| H3BO3 | 35 г/л |
| Добавки | Средняя |
| PH | 3.5 |
| Температура | 45 ℃ |
| Коэффициент пошлины | 3/10 |
| частота | 1300HZ |
| Плотность тока | 5A |
| Расстояние анод-катод | 1100 мм |
| Движение катода | ok |
| Воздушное волнение | ok |
(3) Армирование подложки
Прекратите электроформование, когда толщина достигнет примерно 2 мм, снимите электроформованную деталь, очистите и высушите ее, а затем укрепите ее с обратной стороны электроформованного слоя. К распространенным методам укрепления относятся литье низкоплавких сплавов, эпоксидные смолы и дуговое напыление. Среди них литье низкоплавких сплавов является сложным процессом и создает большие термические напряжения; высокопрочная эпоксидная смола может играть определенную упрочняющую роль, и благодаря своим хорошим литейным свойствам она может проникать в небольшое пространство и обеспечивать равномерную и стабильную поддержку [ 12 ] ; дуговое напыление позволяет получить чрезвычайно высокую прочность сцепления между электроформованными слоями.
Учитывая, что литьевые формы часто подвергаются перепадам температур при фактическом использовании, коэффициенты теплового расширения эпоксидной смолы и гальванопластического слоя существенно различаются, что легко может вызвать напряжение и деформацию. Поэтому при выборе метода подложки сочетают дуговое напыление и литье эпоксидной смолы. Сначала на тыльную сторону гальванопластического слоя напыляется слой металла, а затем на тыльную сторону распыленного слоя заливается эпоксидная смола, чтобы получить подложку с высокой прочностью сцепления и равномерной поддержкой.
Так как слой никеля, полученный электроформовкой, относительно гладкий, его необходимо сделать шероховатым, прежде чем он сможет сформировать хорошую связь со слоем дугового напыления. Использование пескоструйной обработки коричневого корунда 36# для придания шероховатости может обеспечить хороший эффект шероховатости. Дуговое напыление использует покрытие из псевдосплава Zn-A1 с низкой стоимостью и хорошим процессом напыления. После напыления гальванопластическую деталь и прототип можно разделить путем нагревания в водяной бане, используя разницу в коэффициенте теплового расширения между прототипом и металлической оболочкой. Для прототипов со сложной морфологией для извлечения из формы можно использовать химическое растворение.
После того, как металлическая оболочка и прототип разделены, они помещаются в рамку формы, а кольцевая смола заливается на заднюю часть. После того, как кольцевая смола затвердеет, можно получить полость литьевой формы с высокой прочностью и твердостью, хорошей износостойкостью и коррозионной стойкостью.
(4) Пример
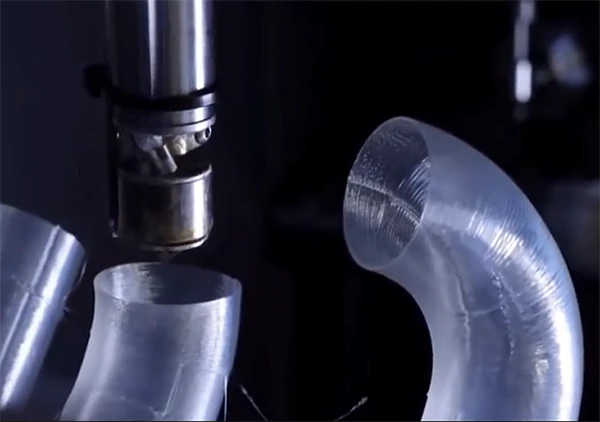
Процесс FDM используется для формирования прототипа со сложной поверхностью, которую трудно обрабатывать обычными методами. После вышеуказанного технологического процесса в конечном итоге получается полость литьевой формы с высокой точностью размеров, как показано на рисунке 6-2:
Заключение
В этой главе рассматривается быстрый процесс изготовления полости литьевой формы на основе прототипов FDM и определяется простой технологический маршрут: прототип FDM - постобработка - химическое покрытие сплавом Ni-P - гальванопластика - никель - пескоструйная обработка для придания шероховатости - дуговое напыление псевдосплавом Zn-A1 - заливка подложки из эпоксидной смолы - отделение от полости прототипа - форма.
Характеристики этого процесса таковы: при использовании оптимизированных параметров процесса электроформовки никеля можно получить слой никеля, полученный электроформовкой, с высокой механической прочностью и твердостью, хорошей износостойкостью и коррозионной стойкостью; при сочетании дугового напыления и заливки эпоксидной смолой получается подложка с прочным сцеплением и равномерной поддержкой.
На примере электроформовки пресс-формы прототипа FDM со сложной поверхностью объясняется, что сочетание химического никелирования, импульсного электроформования никеля и технологии формования FDM позволяет добиться быстрого и экономичного изготовления полостей литьевых форм. Этот процесс особенно подходит для изготовления пресс-форм малого и среднего размера со сложными поверхностями.
Ссылки:
- [1] Хуан Цимин, Ван Юнган. Исследование точного управления быстрым прототипированием LOM. Машиностроение и электроника, 1998, (3): 34~35.
- [2] Тао Минюань, Хань Мин. Анализ точности формовки LOM. Кузнечно-прессовое оборудование, 2000, (5): 12~13
- [3] П. Гу, Мэй Янь, С. Хуан, С. Чжан. Анализ точности машин для быстрого прототипирования качественных компонентов. SPIE, 1998, том 3517:91~101
- [4] Джек Г. Чжоу, Дэниел Херсковиси, Кэлвин С. Чен, Параметрическая оптимизация процесса для повышения точности быстро прототипированных стереолитографических деталей. Международный журнал станков и производства, 2000, том 1.40:363~379
- [5] Цзоу Голинь, Исследование точности моделирования методом послойного наплавления и технологии быстрого изготовления пресс-форм (докторская диссертация). Далянь: Даляньский технологический университет, 2002.
- [6] Цинь Цисянь, Го Хетонг, Лю Шулань и др., Принципы и технология гальванопокрытия (второе издание). Тяньцзинь: Tianjin Science and Technology Press, 1993.304~
- [7] Го Хуэйлинь, Ху Синго, Су Гуйпин. Исследование процесса низкотемпературного химического покрытия никель-фосфорным сплавом. Журнал Северо-Западного университета (Естественнонаучное издание), 1996, 26(4): 307~310
- [8] Фэн Ваньци, Хань Сювэнь и др., Исследование процесса электроформовки литьевой формы для ретрорефлектора. Гальванопластика и отделка, 2000, 22(5): 5~9
- [9] Жэнь Хунли, Фэн Лянвэй. Технология изготовления пластиковых форм. Гуанчжоу: Издательство Южно-Китайского технологического университета, 1989.317
- [10] Чжоу Сянъян, Ян Цзяньхун и др., Исследование процесса электроосаждения блестящего сплава Ni-Co, Гальваника и защита окружающей среды, 2000, 20(3): 14~16
- [11] Цинь Цисянь, Ли Яомин и др., Исследование электроосаждения градиентного сплава Ni-Co, Электролитическое покрытие и отделка, 1999, 21(5): 6~8
- [12] Прасад КДВ Ярлагадда, Исмет П. Ильяс, Периклис Христодулу. Разработка быстрой оснастки для волочения листового металла с использованием процессов гальванопластики никеля и стереолитографии. Журнал технологий обработки материалов, 200, 111:286-294