
Lichtbogenspritztechnologie und ihre Anwendung im schnellen Formenbau
Das Lichtbogenspritzen wird beim Rapid Tooling eingesetzt, um schnell und kostengünstig langlebige und verschleißfeste Gussformen, Matrizen und andere Werkzeugkomponenten herzustellen.
Durch Lichtbogenspritzen lassen sich Beschichtungen schnell aufbauen, wodurch die für die Herstellung von Gussformen oder Matrizen benötigte Zeit im Vergleich zu herkömmlichen Methoden erheblich reduziert wird. Insbesondere bei der Produktion kleiner Stückzahlen oder bei der Herstellung von Prototypen ist es häufig wirtschaftlicher, da Materialabfall und Bearbeitungszeit reduziert werden. Es ermöglicht die Erstellung komplexer Geometrien und feiner Details, deren Fertigung aus massiven Materialien schwierig oder teuer sein könnte.
Andere Sprache: Fr
Das Drahtlichtbogenspritzen für die schnelle Werkzeugherstellung stellt einen transformativen Ansatz in der Fertigung dar, der Geschwindigkeit, Flexibilität und Kosteneffizienz vereint. Bei dieser Technik wird geschmolzenes Metall auf eine vorbereitete Oberfläche gesprüht, um schnell langlebige, verschleißfeste Beschichtungen aufzubauen. Dies ist besonders vorteilhaft für die Herstellung von Formen, Matrizen und anderen Werkzeugkomponenten. Die Fähigkeit, Werkzeuge mit komplexen Geometrien und maßgeschneiderten Materialeigenschaften schnell herzustellen und fertigzustellen, reduziert die Vorlaufzeiten und Kosten im Vergleich zu herkömmlichen Bearbeitungsprozessen erheblich.
Darüber hinaus erleichtert das Drahtlichtbogenspritzen die Reparatur und Modifikation vorhandener Werkzeuge, verlängert deren Lebensdauer und optimiert die Ressourcennutzung. Daher wird dieses Verfahren zunehmend zur bevorzugten Lösung in Branchen, die schnelle und zuverlässige Werkzeuglösungen benötigen, wie beispielsweise Spritzguss, Druckguss und Metallstanzen.
Lichtbogenspritztechnologie und ihre Anwendung im schnellen Formenbau
1. Prinzipien und Eigenschaften der Lichtbogenspritztechnologie
Die Lichtbogenspritztechnologie ist ein thermisches Spritzverfahren. Das Prinzip besteht darin, zwei voneinander isolierte Metalldrähte als verbrauchbare Elektrodendrähte zu verwenden und sie mithilfe einer Drahtvorschubrolle kontinuierlich und gleichmäßig in die beiden leitenden Düsen der Lichtbogenspritzpistole einzuführen, die jeweils mit dem Plus- und Minuspol der Stromversorgung verbunden sind.
Wenn die beiden Drahtenden durch die Zuführung kurzgeschlossen werden, entsteht ein Lichtbogen zwischen ihnen, wodurch die Drahtenden sofort schmelzen. Gleichzeitig wird das geschmolzene Metall durch einen Druckluftstrom in Mikrotröpfchen zerstäubt, die mit sehr hoher Geschwindigkeit auf die Werkstückoberfläche gesprüht werden. Nach dem Aufprall erfolgt eine ebene Verformung, und nach dem Stapeln bildet sich die Lichtbogenspritzbeschichtung [ 1 ] . Im Vergleich zu anderen thermischen Spritzverfahren weist die Lichtbogenspritztechnologie folgende Merkmale auf [ 2 , 3 ] :
① Hohe Produktionseffizienz.
Das Gewicht des pro Zeiteinheit beim Lichtbogenspritzen verspritzten Metalls ist proportional zum Spritzstrom. Bei einem Spritzstrom von 300 A können pro Stunde 30 kg Zinkdraht, 10 kg Aluminium und 15 kg Edelstahl verspritzt werden, was mehr als das Dreifache des Flammdrahtspritzens ist.
②Hohe Haftfestigkeit der Beschichtung.
Lichtbogenspritzpartikel haben eine große kinetische Energie und können eine höhere Bindungsstärke erreichen, ohne die Temperatur des Werkstücks zu erhöhen oder teure Substrate zu verwenden. Beim Spritzen von Aluminiumbronze werden die selbstbindenden Eigenschaften der Beschichtung gezeigt, was die Bindungsstärke weiter verbessert. Im Allgemeinen kann die Bindungsstärke von Lichtbogenspritzschichten 20 MPa erreichen, was dem 2.5-fachen der von Flammspritzschichten entspricht.
③Hoher thermischer Wirkungsgrad.
Beim Lichtbogenspritzen wird elektrische Energie direkt in Wärmeenergie umgewandelt, um Metall zu schmelzen. Dabei kann die Wärmeenergienutzungsrate bis zu 60–70 % betragen. Damit handelt es sich um die Methode mit der höchsten Energieausnutzung aller thermischen Spritzverfahren.
④Niedrige Produktionskosten, sicherer Betrieb und einfache Wartung.
2.Anwendung der Lichtbogenspritztechnologie im Formenbau
Das Grundprinzip der Lichtbogenspritzgusstechnologie besteht darin, eine bestimmte Dicke einer Metallbeschichtung auf die Oberfläche des Prototyps zu sprühen und dann die beschichtete Metallschale vom Prototyp zu trennen, um einen Formhohlraum zu erhalten, der vollständig mit der Form des Prototyps übereinstimmt.
Nachdem der Formhohlraum verstärkt und mit einer Rückwand versehen wurde, kann er für das Reaktionsspritzgießen (RIM), das Vakuumformen, das Thermoformen und die meisten Formgebungsverfahren für Polyurethanprodukte verwendet werden [ 4 , 5 ] . Aufgrund der hohen Effizienz und Wirtschaftlichkeit des Lichtbogenspritzens selbst zeichnet sich die Lichtbogenspritztechnologie durch niedrige Kosten und kurze Zykluszeiten aus. Im Vergleich zu herkömmlichen Methoden der Kunststoffformenherstellung bietet die Lichtbogenspritztechnologie folgende Vorteile:
① Der Prototyp muss nicht leitfähig sein und seine Oberflächentemperatur überschreitet beim Sprühen im Allgemeinen nicht 60 °C, sodass das Material grundsätzlich nicht eingeschränkt ist.
② Die erhaltene Formhöhle hat eine klare Kontur, unveränderte Außenmaße und eine geringe thermische Spannungsverformung.
③ Hohe Formleistung, wodurch der Formzyklus erheblich verkürzt wird;
④ Die Größe des Prototyps ist nicht begrenzt und kann so klein wie eine Münze oder so groß wie eine Vakuumform zur Herstellung eines Autodachs sein;
⑤ Geringe Ausrüstungsinvestition und gute wirtschaftliche Vorteile.
3.Entwicklung der Lichtbogenspritztechnologie
In der Vergangenheit wurde die Lichtbogenspritztechnologie aufgrund der rauen Oberfläche der Lichtbogenspritzbeschichtungen vernachlässigt. Aufgrund der Umgestaltung der Lichtbogenspritzgeräte in den letzten Jahren, insbesondere der erheblichen Verbesserung der Lichtbogenspritzpistolen durch die TAFA Company in den USA, wird Hochdruckgas durch eine speziell entwickelte Düse als Überschall-Zerstäubungsgasstrom für das Lichtbogenspritzen beschleunigt, der zum Zerstäuben und Beschleunigen geschmolzener Metallpartikel verwendet wird, um eine dichte Lichtbogenspritzschicht zu bilden.
Diese Spritzpistole versprüht röhrenförmige Drähte mit Keramikpulver und erzielt damit ähnliche Eigenschaften wie Plasmabeschichtungen [ 6 ] . Durch die Verwendung eines Überschall-Heißgasstroms, der durch die Verbrennung von Ethanol und Luft als Zerstäubungsgas entsteht, werden die Geschwindigkeit und die thermische Energie der geschmolzenen Tröpfchenpartikel erhöht und die Oxidation der Metalltröpfchen reduziert. Dadurch wird die Qualität der Lichtbogenspritzbeschichtung verbessert.
Es kommen auch ständig neue Spritzmaterialien auf den Markt, insbesondere die Entwicklung und Anwendung von schrumpfarmen, hochharten Legierungsdrähten und Rohrdrähten. Mit Lichtbogenspritzen lassen sich bereits glatte, dichte, porenarme und hochwertige Beschichtungen erzielen. Darüber hinaus bietet es die Vorteile einer hohen Produktionseffizienz, einer hohen Beschichtungsbindungsfestigkeit und eines einfachen Prozesses, sodass diese Technologie schnell entwickelt und angewendet wurde.
In China begann die Erforschung und praktische Anwendung der Lichtbogenspritztechnologie in den frühen 1980er Jahren. Die Beijing Longyuan Company verwendete AFS-300-Geräte zur schnellen Herstellung von Formen wie Kaltspritzformen für Metall und EDM-Elektroden und stellte Dienstleistungen für Unternehmen bereit.
Im Ausland experimentierten François Peres und Arthur Mofakhami vom Rapid Prototyping Center der Zentraluniversität von Paris mit der Lichtbogenspritztechnologie für die Spritzgussformenherstellung und führten eingehende Untersuchungen zum Lichtbogenspritzformverfahren durch [ 7 ] . Die Technische Universität Dänemark versuchte, mit dem Spritzverfahren EDM-Elektroden herzustellen, stellte jedoch fest, dass die hergestellten Elektroden während der Bearbeitung eine sehr hohe Verlustrate aufwiesen und daher für den praktischen Einsatz im EDM-Verfahren ungeeignet waren [ 8 ].
Forschung zur Lichtbogenspritzformtechnologie
1. Lichtbogenspritzgussverfahren basierend auf Rapid Prototyping
Durch die Kombination der hohen Effizienz und Wirtschaftlichkeit des Lichtbogenspritzens mit den schnellen und intuitiven Eigenschaften des Rapid Prototyping können Spritzgussformen schnell und wirtschaftlich hergestellt werden. Das Lichtbogenspritzen umfasst im Allgemeinen den folgenden Prozessablauf: Prototypendesign – Prototypenherstellung – Spritzen – Trägerverstärkung – Entformen – Endbearbeitung – Montage – Probeform.
Bei FDM- und LOM-Rapid-Prototyping-Verfahren können durch Optimierung der Materialeigenschaften, der Kontrollgenauigkeit und der Prozessparameter Prototypen mit hoher Präzision und geringer Rauheit hergestellt werden [ 9 ] . Da es sich bei dem Material in der Regel um ABS-Kunststoff oder Papier handelt, kann nach dem Sprühen eine chemische Auflösung zum Ablösen der Form verwendet werden, um eine Beschädigung der Sprühschicht zu vermeiden.
Daher liegt der Schlüssel beim Lichtbogenspritzen im FDM- und LOM- Rapid-Prototyping-Verfahren in der Herstellung der Metallhülle, die von der Auswahl des Spritzdrahts und der Optimierung der Spritzprozessparameter abhängt [ 10 ].
2.Bestimmung des Spritzdrahtmaterials für Lichtbogenspritzformen
(1) Wesentliche Prozessparameter des Lichtbogenspritzens und ihr Einfluss auf die Beschichtungsleistung
Die Beschichtungsleistung beim Lichtbogenspritzen umfasst normalerweise die Beschichtungsmikrostruktur, Bindungsstärke, Porosität, Korrosionsbeständigkeit usw. Unterschiedliche Spritzdrahtmaterialien haben unterschiedliche Beschichtungsleistungen. Das gleiche Material kann auch durch Verwendung unterschiedlicher Spritzparameter unterschiedliche Beschichtungsleistungen erzielen.
① Betriebsspannung
Das Sprühen desselben Materials bei unterschiedlichen Arbeitsspannungen führt zu Beschichtungen mit unterschiedlichen Leistungen. Wenn die Arbeitsspannung zu niedrig ist, kann ein Teil des Sprühdrahtmaterials nicht vollständig geschmolzen werden und fliegt direkt auf die Werkstückoberfläche, was zu unregelmäßigen groben Partikeln in der Beschichtung führt.
Ist die Betriebsspannung zu niedrig, kann der Lichtbogen nicht gezündet werden. Ist sie hingegen zu hoch, verstärken sich die Verbrennungsverluste von Kohlenstoff und Legierungselementen, der Oxidanteil steigt und die Beschichtungsoberfläche wird rau. Um die Verbrennungsverluste von Kohlenstoff und Legierungselementen zu minimieren, wird üblicherweise eine möglichst niedrige Betriebsspannung verwendet, wobei ein normales Sprühen gewährleistet sein muss [ 1 ].
② Sprühstrom
Mit zunehmendem Sprühstrom nimmt die Härte der Beschichtung zu. Dies liegt daran, dass mit zunehmendem Strom der Oxidgehalt in der Beschichtung deutlich zunimmt. Obwohl der Kohlenstoff und die Legierungselemente in der Legierung abgebrannt werden, spielt der schnelle Anstieg des Oxidgehalts eine wichtigere Rolle, was zu einer erhöhten Härte führt.
Die Effizienz des Sprühprozesses ist nahezu proportional zum Sprühstrom, da dieser direkt von der Drahtvorschubgeschwindigkeit abhängt. Darüber hinaus beeinflusst der Sprühstrom die Oberflächenmorphologie und die Haftfestigkeit der Beschichtung, dieser Einfluss ist jedoch relativ gering [ 1 ].
③ Druckluft
Beim Lichtbogenspritzen mit ungereinigter Druckluft entziehen das Öl und das Wasser in der Druckluft nicht nur eine große Menge Wärmeenergie, sondern erhöhen auch die Oxidationsmöglichkeit der Spritzpartikel und verunreinigen so die Oberfläche des zu spritzenden Werkstücks und die Beschichtung selbst.
Daher steigt der Oxidgehalt der erhaltenen Beschichtung erheblich an. Bei feuchtem Wetter macht unbehandelte Druckluft das Sprühen unmöglich. Daher muss die Druckluft gereinigt werden. Der Luftdruck beeinflusst auch die Beschichtungsleistung.
Bei zu niedrigem Luftdruck ist die Fluggeschwindigkeit der Partikel gering, wodurch diese lange in der Luft verbleiben. Dies führt zu groben und lockeren Beschichtungspartikeln und einem erhöhten Oxidanteil. Mit steigendem Luftdruck verbessert sich die Zerstäubung, und die Beschichtung wird dicht und glatt [ 5 ].
④ Sprühabstand
Der Sprühabstand hat einen erheblichen Einfluss sowohl auf die Metallabscheidungsrate als auch auf die Beschichtungshärte. Mit zunehmendem Sprühabstand verringert sich die Metallabscheidungsrate. Dies liegt daran, dass sich einige der gesprühten Partikel zerstreuen und herausfliegen, während andere aufgrund der sinkenden Temperatur und kinetischen Energie nicht am Substrat haften können.
Die Vergrößerung des Sprühabstands hat drei Auswirkungen auf die Härte der Beschichtung: Die Temperatur der gesprühten Partikel sinkt, die Fluggeschwindigkeit verringert sich, was zu einer Verringerung der Dichte der Beschichtung führt; die gesprühten Partikel fliegen länger in der Luft, was den Ausbrand von Kohlenstoff und Legierungselementen verstärkt; und der Oxidgehalt in der Beschichtung steigt.
Die ersten beiden Faktoren führen zu einer Abnahme der Beschichtungshärte. Obwohl eine Erhöhung des Oxidgehalts die Beschichtungshärte erhöhen kann, ist ihr Einfluss auf die Beschichtungshärte weitaus geringer als bei den ersten beiden Faktoren. Daher nimmt die Beschichtungshärte mit zunehmender Sprühentfernung ab und auch die Beschichtungsdichte nimmt ab.
Ist der Sprühabstand zu gering, erhitzt der Lichtbogen direkt das Werkstück und die Beschichtung, und die Druckluft prallt zurück, wodurch ein ebener Strömungsbereich entsteht, was den Zerstäubungseffekt und die Beschichtungsqualität beeinträchtigt und zu Schwierigkeiten bei der Bedienung führt [ 5 ].
⑤ Vorbehandlung
Wie bei anderen thermischen Spritzverfahren wirkt sich die Qualität der Vorbehandlung der Substratoberfläche direkt auf die Bindungsstärke der Beschichtung aus. Je besser der Aufrauungseffekt, desto größer ist die Bindungsfläche zwischen der Beschichtung und dem Substrat und desto höher ist die Bindungsstärke.
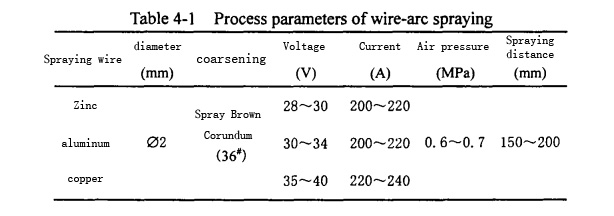
Unter Berücksichtigung des Einflusses der oben genannten Faktoren auf die Beschichtungsqualität und Produktionseffizienz wurde der Lichtbogenspritzer D-AS1620 der Beijing Jiangyuan Company zum Spritzen von Zn-, Cu-, Al- und anderen Metalldrähten verwendet. Die Testergebnisse zeigen, dass durch Lichtbogenspritzen von Zn-, Cu-, Al- und anderen Metalldrähten unter Verwendung der in Tabelle 4-1 angegebenen Prozessparameter Beschichtungen mit besserer Leistung und höherer Spritzeffizienz erzielt werden können.
(2) Experimentelle Untersuchung der Leistungsfähigkeit der Lichtbogenspritzformbeschichtung
① Experimentelle Methode und Zweck
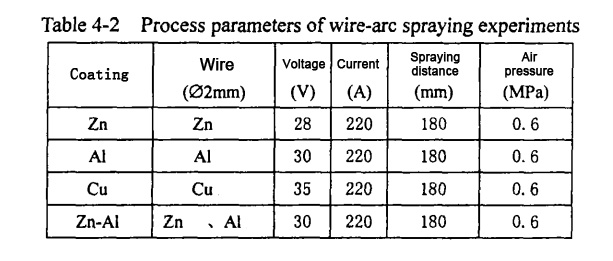
Unter Verwendung gängiger Drahtmaterialien wie Zink, Aluminium und Kupfer als Lichtbogenspritzmaterialien wurden Spritzformtests auf der Oberfläche von ABS-Kunststoff-Rapid-Prototypen durchgeführt. Um eine gute Haftung zwischen Beschichtung und Prototyp zu gewährleisten, wurde die Prototypenoberfläche vor dem Spritzen mit braunem Korund (Körnung 36 ) sandgestrahlt . Beim Spritzen von Zink-, Aluminium- und Kupferbeschichtungen wurden zwei identische Metalldrähte in die beiden leitfähigen Düsen der Spritzpistole eingeführt, während beim Spritzen von Zn-Al-Pseudolegierungsbeschichtungen jeweils ein Zink- und ein Aluminiumdraht in die beiden leitfähigen Düsen eingeführt wurden.
Die für den Test ausgewählten Parameter des Lichtbogenspritzverfahrens sind in Tabelle 4-2 aufgeführt. Nach dem Spritzen wurden Festigkeit und Härte verschiedener Beschichtungen getestet und ihre Spritzprozessleistung beobachtet und verglichen. Schließlich wurde eine relativ gute Beschichtung als Material für die Lichtbogenspritzform ausgewählt.
② Experimentelle Ergebnisse und Analyse
A. Beschichtungsspannungsanalyse
Der Schlüssel zur Herstellung von Formen durch Lichtbogenspritzen besteht darin, auf der Oberfläche des Modells eine Metallschale mit hoher Replikationsgenauigkeit, einer bestimmten Festigkeit und Härte zu bilden. Während des Spritzvorgangs kann die Metallschale nicht zu früh vom Modell getrennt werden, und Schale und Modell dürfen nicht stark verformt werden, da die Metallschale sonst nicht die wahre Form des Modells widerspiegeln kann und die Form an Genauigkeit verliert. Wenn die Scherspannung zwischen der Metallbeschichtung und der Modelloberfläche die Scherfestigkeit zwischen den Schnittstellen überschreitet, löst sich die Metallschale vom Modell.
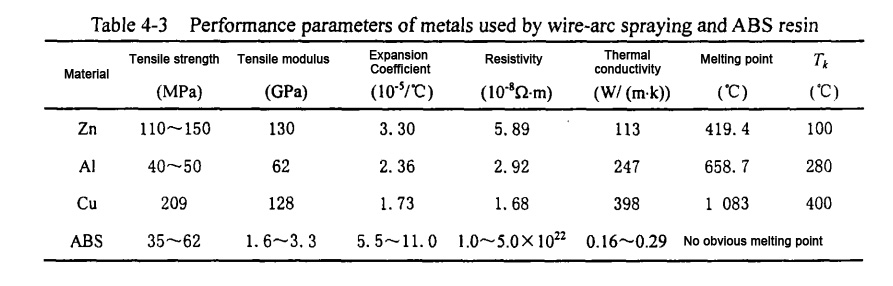
Die Faktoren, die die Scherspannung zwischen der Metallhülle und dem Modell beeinflussen, umfassen hauptsächlich die mechanischen und thermophysikalischen Eigenschaften des Metallhüllenmaterials selbst, die Temperatur der Modelloberfläche während des Sprühvorgangs sowie die Differenz der Wärmeausdehnungskoeffizienten zwischen der Metallbeschichtung und dem Modellmaterial [ 10 ] . Gemäß Erkenntnissen der Materialwissenschaft [ 11 – 13 ] sind die relevanten Materialparameter von Zn, Al, Cu-Draht und ABS-Kunststoff in Tabelle 4-3 dargestellt.
Im Anfangsstadium des Sprühprozesses werden die geschmolzenen Metalltröpfchen mittels Druckluft mit hoher Geschwindigkeit auf die kühlere Modelloberfläche gesprüht, durch den Aufprall abgeflacht und bilden so eine Beschichtung. Anschließend erstarren und kühlen sie mit einer Abkühlrate von 10⁵℃/s bis 105⁶℃/s rasch ab [ 106 ] . Während des Erstarrungs- und Abkühlprozesses wird die Abkühlschrumpfung der Metallbeschichtung durch die Modelloberfläche aufgefangen, wodurch eine hohe Zugspannung entsteht.
Mit sinkender Temperatur ändert sich die Verformung der Metallbeschichtung von überwiegend plastischer zu überwiegend elastischer Verformung, wobei die Restspannung der Beschichtung hauptsächlich durch elastische Verformung verursacht wird. Der Temperaturbereich des elastisch-plastischen Übergangs wird mit Tk [ 14 ] bezeichnet . In diesem Bereich betragen die Schrumpfungsdehnung und -spannung der Metallbeschichtung:
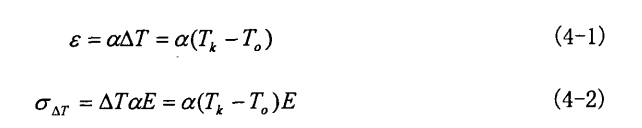
Dabei gilt: ΔT – Temperaturdifferenz zwischen Schmelzpunkt und Raumtemperatur des Metalls
Α – Ausdehnungskoeffizient der Metallbeschichtung;
E – Elastizitätsmodul;
T0 – Oberflächentemperatur des Modells.
Die Temperatur der Modelloberfläche steigt mit fortschreitendem Sprühvorgang an. Unter der Annahme, dass die Temperatur der Modelloberfläche während des anschließenden Sprühvorgangs bei 60 °C gehalten wird, sind die Berechnungsergebnisse von Dehnung und Spannung verschiedener Metallbeschichtungen in Tabelle 4-4 aufgeführt.
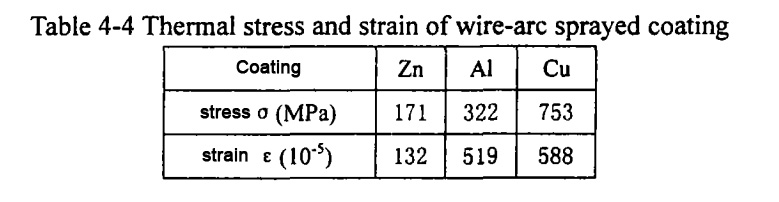
Aus der obigen Tabelle geht hervor, dass mit steigendem Schmelzpunkt des Materials die durch die Metallbeschichtung während des Abscheidungsprozesses erzeugten thermischen Spannungen und Dehnungen zunehmen. Im Allgemeinen sinkt der Elastizitätsmodul des Metalls mit steigender Temperatur [ 15 ] , und die tatsächliche innere Spannung der Metallbeschichtung ist geringer als der berechnete Wert. Bei hohen Temperaturen kompensiert das Kriechen des Metalls einen Teil der elastischen Verformung.
Gleichzeitig sind die berechneten thermischen Spannungsergebnisse von Materialien wie n, Al, Cu (insbesondere Al und Cu) größer als die Zugfestigkeit des Materials, was zu einer großen Anzahl von Mikrorissen in der Beschichtung führt [ 16 ] , um den größten Teil der inneren Spannung abzubauen.
Nach dem Aufsprühen wird während des Prozesses der Metallbeschichtung und der natürlichen Abkühlung des Modells auf Raumtemperatur (20 °C) die innere Spannung der Metallbeschichtung teilweise durch die Schrumpfung des Modells ausgeglichen, da der Wärmeausdehnungskoeffizient der Metallbeschichtung kleiner ist als der Wärmeausdehnungskoeffizient des ABS-Kunststoffmodells. Die innere Spannung der Beschichtung beim Abkühlen auf Raumtemperatur kann mit der folgenden Formel berechnet werden:
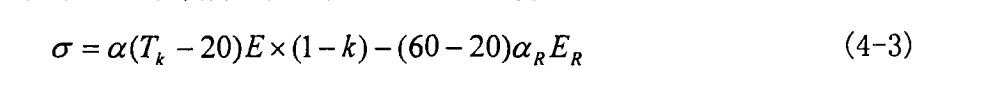
Wobei: ER – Elastizitätsmodul von ABS-Kunststoff:
αR- Wärmeausdehnungskoeffizient von ABS-Kunststoff:
K - Spannungsfreisetzungskoeffizient.
Dann beträgt die bleibende Dehnung der Beschichtung:
ε = σ/E (4-4)
Unter der Annahme, dass 90 % der inneren Spannung der Metallspritzbeschichtung bei 60 °C freigesetzt werden, wird der Durchschnittswert des Wärmeausdehnungskoeffizienten und des Elastizitätsmoduls von ABS-Kunststoff zur Berechnung herangezogen. Die Berechnungsergebnisse für die verbleibende innere Spannung und Dehnung jeder Metallspritzbeschichtung bei Raumtemperatur sind in Tabelle 4-5 aufgeführt.
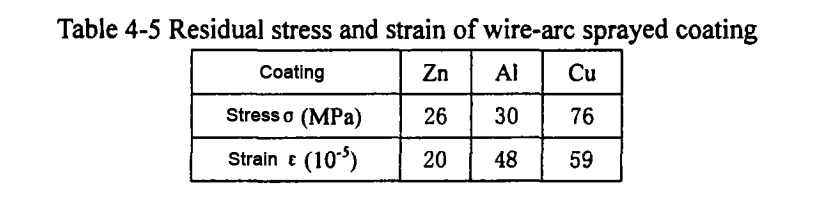
Aus den Ergebnissen in Tabelle 4-5 ist ersichtlich, dass die Metallbeschichtung mit hohem Schmelzpunkt beim Abkühlen auf Raumtemperatur immer noch eine große verbleibende innere Spannung aufweist, selbst wenn 90 % der inneren Spannung der Metallbeschichtung durch Kriechen und Mikrorisse freigesetzt und teilweise durch die Schrumpfung des Modells ausgeglichen werden.
Bei der kontinuierlichen Metallabscheidung schränken sich die nacheinander abgeschiedenen Beschichtungen gegenseitig ein, wodurch es für die Beschichtung schwieriger wird, durch die Bildung von Mikrorissen innere Spannungen abzubauen, und die verbleibende innere Spannung ist zu diesem Zeitpunkt größer. Die verbleibende innere Spannung wirkt zwischen der Metallbeschichtung und dem Modell und bildet Scherspannungen. Wenn diese Scherspannung die Scherfestigkeit zwischen den Schnittstellen überschreitet, blättert die Beschichtung ab und verzieht sich.
Zusammenfassend lässt sich sagen, dass während des Spritzvorgangs aufgrund der thermischen Schrumpfung eine große Scherspannung zwischen der Metallbeschichtung und der Modellschnittstelle auftritt, was einerseits eine plastische Verformung des Modells und der Metallbeschichtung und andererseits eine Trennung der Metallbeschichtung und des Modells aufgrund der elastischen Verformung verursacht, was die Genauigkeit der Lichtbogenspritzform beeinträchtigt.
Darüber hinaus gilt: Je höher der Schmelzpunkt des Spritzmaterials, desto größer die Scherspannung und desto größer die Auswirkung auf die Genauigkeit der Form. Bei Verwendung von Materialien mit hohem Schmelzpunkt kann es außerdem leicht zu Verbrennungen an der Oberfläche des Modells kommen, was sich auf die Oberflächenbeschaffenheit der Form auswirkt.
Aus Sicht der Spannung sollte das Material der Lichtbogenspritzform daher aus Metallen mit niedrigem Schmelzpunkt wie Zn und A1 ausgewählt werden, damit eine Beschichtung mit geringerer innerer Spannung erhalten werden kann. Da die mechanischen Eigenschaften von Metallen mit niedrigem Schmelzpunkt im Allgemeinen nicht hoch sind, werden Lichtbogenspritzformen hauptsächlich bei der Produktversuchsproduktion verwendet.
B. Experimentelle Analyse der mechanischen Eigenschaften von Beschichtungen.
Es ist schwierig, durch Lichtbogenspritzformen mit Zn, Al, Cu und anderen Metallmaterialien allein hervorragende mechanische Eigenschaften und innere Spannungen der erhaltenen Beschichtung zu erzielen. Um die mechanischen Eigenschaften der Form zu verbessern, muss sich die erhaltene Beschichtung von der reinen Zn- oder Al-Beschichtung unterscheiden, wenn Zn- und Al-Drähte gleichzeitig für das Lichtbogenspritzen zugeführt werden.
Daher wurden Zn-, A1-, Cu- und Zn-Al-Drähte mit den in Tabelle 4-2 angegebenen Prozessparametern lichtbogengespritzt und ihre Zugfestigkeit, Härte, Dichte und Spritzverarbeitbarkeit untersucht und verglichen. Die Versuchsergebnisse sind in Tabelle 4-6 aufgeführt.
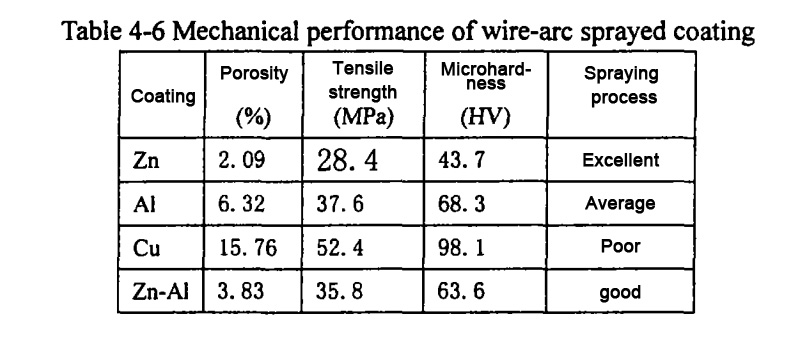
Aus der obigen Tabelle ist ersichtlich, dass die Zn-Beschichtung die dichteste Struktur und die beste Spritzverarbeitbarkeit, jedoch die geringste Festigkeit und Härte aufweist. Die Cu-Beschichtung weist die höchste Festigkeit und Härte, jedoch die lockerste Struktur und die schlechteste Spritzverarbeitbarkeit auf. Im Vergleich dazu ist die Dichte der Zn-Al-Pseudolegierungsbeschichtung wesentlich höher als die der Al-Beschichtung, ihre Härte ist höher als die der N-Beschichtung und nahe an der der Al-Beschichtung, und ihre Spritzverarbeitbarkeit ist gut.
Da nach dem Lichtbogenspritzen keine neue Phase entsteht, hängen Festigkeit und Härte der Metallspritzbeschichtung von den mechanischen Eigenschaften des Metallmaterials selbst und der Organisationsstruktur der Beschichtung ab. Zn hat einen niedrigen Schmelzpunkt.
Während des Sprühvorgangs ist der Metallisierungseffekt gut und die Metalltröpfchen werden gleichmäßig und fein auf der Modelloberfläche abgelagert, sodass die resultierende Beschichtung eine hohe Dichte aufweist. A1 hat einen hohen Schmelzpunkt. Während des Sprühens lassen sich die größeren Tröpfchen beim Ablagern auf der Modelloberfläche nicht leicht abflachen und es bilden sich leicht Spritzer.
Die Bindung zwischen den Beschichtungen ist nicht fest und die Beschichtung ist relativ locker. Die Zn-Al-Pseudolegierungsbeschichtung ist eine mechanische Mischung aus Zn- und Al-Phasen. Da die Drähte gleichzeitig zugeführt werden und die Drahtdurchmesser gleich sind, beträgt das Volumenverhältnis von Zn und Al in der Beschichtung 1:1 und das Gewichtsverhältnis liegt nahe bei 1:1. Die feinen Zn-Tröpfchen mit einem hohen Zerstäubungsgrad können die größeren Lücken füllen, die durch Al-Spritzer entstehen. Daher ist die Organisation der Zn-Al-Pseudolegierungsbeschichtung dicht und nahe an der der Zn-Beschichtung.
Außerdem wurde während des Sprühvorgangs festgestellt, dass die A1-Beschichtung, insbesondere die Cu-Beschichtung, bei unsachgemäßem Prozessablauf anfällig für Verformungen und Risse sowie für die Ablösung vom Modell ist. Wenn Kupfer im Lichtbogenverfahren auf den Rapid-Prototyp aus LOM-Papier gesprüht wird, kann die Beschichtung überhaupt nicht abgeschieden werden und die Oberfläche des Prototyps wird aufgrund der Hitzeablösung verbrannt oder sogar verschrottet.
Der Sprühprozess von Zn- und Zn-A1-Pseudolegierungen ist sehr gut. Die Beschichtung aus Zn-A1-Pseudolegierungen hat eine dichte Struktur und ihre Festigkeit und Härte liegen nahe an denen der A1-Beschichtung. Es handelt sich um ein Lichtbogenspritzformmaterial mit guten umfassenden mechanischen Eigenschaften.
4. Beispiel für die Vorbereitung einer Lichtbogenspritzform
Nachdem das Material der Lichtbogenspritzform bestimmt wurde, wird die Zn-Al-Pseudolegierung auf die FDM- bzw. LOM-Prototypen lichtbogengespritzt. Nachdem die Metallschale bis zu einer bestimmten Dicke aufgebracht wurde, wird sie auf der Rückseite mit einem ringförmigen Harzträger verstärkt, und dann wird der Prototyp durch Auflösen entfernt.
Die erhaltene Form ist in Abbildung 4-1 dargestellt. Es ist ersichtlich, dass die erhaltene Zn-A1-Pseudolegierungsbeschichtung dicht ist, eine hohe Replikationsgenauigkeit aufweist, eine gewisse Festigkeit und Härte besitzt und der gesamte Formprozess schnell und kostengünstig ist, was für die Entwicklung und Probeproduktion neuer Produkte geeignet ist.
Zusammenfassung dieses Kapitels
Durch die Analyse des Einflusses der wichtigsten Prozessparameter des Lichtbogenspritzens auf die Beschichtungsleistung in Kombination mit Experimenten wurden die optimierten Prozessparameter für Zn, A1,
Es sind Cu-Drahtspritzungen vorhanden.
Die Spritztests mit den Einzelmetallen Zn, Al, Cu und Zn-Al-Pseudolegierungen wurden mit optimierten Prozessparametern durchgeführt und die mechanischen Eigenschaften jeder Beschichtung wurden geprüft und verglichen: Die innere Spannung der Beschichtung, die durch die thermische Schrumpfung der Metallbeschichtung während des Lichtbogenspritzens verursacht wurde, wurde analysiert, die innere Spannung verschiedener Beschichtungen wurde berechnet und verglichen und in Kombination mit den mechanischen Eigenschaften jeder Beschichtung kam man zu dem Schluss, dass die Zn-A1-Pseudolegierungsbeschichtung für das Lichtbogenspritzformen geeignet ist.
Das Lichtbogenspritzen mit Zn-Al-Pseudolegierungen wurde an FDM- und LOM-Schnellprototypen durchgeführt und es wurden Formen mit dichten Beschichtungen, hoher Replikationsgenauigkeit, einer gewissen Festigkeit und Härte erhalten, die jedoch immer noch nicht die Anforderungen der Massenproduktion erfüllen konnten, was beweist, dass das Lichtbogenspritzgießen ein effizientes und kostengünstiges Schnellgussverfahren ist, das für die Entwicklung neuer Produkte und die Testproduktion geeignet ist.
Literaturhinweis
- [1] Zeng Guiyu, Yan Shuqun. Forschung zur Lichtbogendrahtspritztechnologie. Hunan Metallurgy, 2000, (1): 3~8(43)
- [2] Du Xiaohong. Entwicklung und Anwendung der Lichtbogenspritztechnologie in China. Oberflächentechnik, 2000, 29(5): 21~24
- [3] Wang Hangong. Überschall-Lichtbogenspritztechnologie. Beijing: National Defense Industry Press, 1999. 4~5
- [4] Liu Xianjun, Xu Binshi, Ma Shining usw., Anwendung der Lichtbogenspritztechnologie zur Herstellung von Kunststoffformen. Mold Technology,1996,(6):25~30
- [5] Song Baotong, Yu Linqi, Wei Shuling, Forschung und Anwendung der Lichtbogenspritztechnologie zur Herstellung von Formen, Elektrische Bearbeitung und Formenbau, 2000, (1): 39~41
- [6] Wen J. Überschall-Lichtbogenspritzverfahren.Proc.of the ITSc(J).Kobe, 1995.317~320
- [7] Francois Peres, Arthur Mofakhami. Rapid Tooling aus Prototypen: die Cool Spray-Formenbaumethode, SPIE, 1998, Vo13517:79~90
- [8] Qian Bibo, Pan Xiaohong, Cheng Yaodong usw., Rapid Prototyping-Technologie und ihre Anwendung im Formenbau. Mechanische Forschung und Anwendung, 1998,11, XNUMX
- [9] Zou Guolin, Forschung zur Präzision von Fused Deposition Modeling und zur schnellen Formherstellungstechnologie (Dissertation). Dalian: Technische Universität Dalian, 2002
- [10] Wang Yiqing, Zhao Wenzhen, et al. Forschung zur Leistung von Lichtbogenspritzformmaterialien, Mechanical Engineering of China,2000,11(10):1112~1115
- [11] Zeng Zhengming. Handbuch zur praktischen Werkstofftechnik, Beijing: Machinery Industry Press, 2001.3
- [12] Dong Junguo. Handbuch der praktischen Werkstoffe. Peking: Metallurgical Industry Press, 2000
- [13] An Jiru, Handbuch gängiger Metallwerkstoffe in China und im Ausland. Xi'an: Xi'an Jiaotong University Press, 1990.7
- [14] Chen Guozhen, Xiao Keze, Jiang Buju. Handbuch für Gussfehler und Gegenmaßnahmen. Peking: Machinery Industry Press, 1996.177
- [15] Chinesische Gesellschaft für Metalle, Chinesische Gesellschaft für Nichteisenmetalle, Handbuch der physikalischen Eigenschaften metallischer Werkstoffe. Beijing: Metallurgical Industry Press, 1987.58
- [16] Tobe S. Makro- und Mikrospannung in einer Plasma-Sprühbeschichtung und ihr Spannungs-Dehnungs-Verhalten. Proceeding der 7. National Thermal Spray Conference, 1994, BostonMassachusetts:693~697