
Rapid Tooling Fertigung basierend auf FDM-Prototypen
Mit der Entwicklung von Computern, Lasern, Elektronik, neuen Materialien und neuen Technologien sind Rapid Prototyping und Rapid Moulding noch leistungsfähiger geworden, ihr Anwendungsbereich hat sich erweitert und ihre Typen haben zugenommen.
Die Kombination aus Rapid-Molding-Technologie und FDM-Technologie zeichnet sich durch kurze Formzyklen, niedrige Kosten, Genauigkeit und Lebensdauer aus, die den Produktions- und Nutzungsanforderungen gerecht werden. Sie kann schnell auf Veränderungen des Marktes und der Benutzeranforderungen reagieren und die Markteinführung von Produkten beschleunigen. Für kleine und mittelgroße Formen mit relativ komplexen Formen bietet sie erhebliche umfassende wirtschaftliche Vorteile.
Andere Sprache: DE
Was ist FDM?
Fused Deposition Modeling (FDM), auch bekannt als Filament Freeform Fabrication, ist ein 3D-Druckverfahren, bei dem ein Endlosfilament aus speziellem Material verwendet wird. Dieses Filament wird von einer großen Spule gezogen und durch einen beheizten Drucker-Extruderkopf geführt. Das Material wird dann auf das wachsende Werkstück aufgetragen.
Der computergesteuerte Druckkopf bewegt sich in zwei Dimensionen, um jede horizontale Schicht des gedruckten Objekts zu definieren. Nach Abschluss einer Schicht bewegt sich entweder der Druckkopf oder das Werkstück ein kleines Stück vertikal, um mit der nächsten Schicht zu beginnen. Die Geschwindigkeit des Extruderkopfes kann angepasst werden, um den Ablagerungsprozess zu starten und zu stoppen. Dadurch können unterbrochene Ebenen erstellt werden, ohne dass es zu Fädenziehen oder Tropfen zwischen den Abschnitten kommt.
Warum benötigt Rapid Tooling FDM-Technologie?
Mit dem technologischen Fortschritt und der sinkenden Reaktionszeit des Marktes auf die Nachfrage steigt der Bedarf an schnelleren und kostengünstigeren Produktionstechnologien. Die schnelle Werkzeugentwicklung profitiert von der Geschwindigkeit, Kosteneffizienz und Flexibilität des Fused Deposition Modeling ( FDM )-Verfahrens. FDM ermöglicht die schnelle Herstellung von Formteilen, verkürzt Lieferzeiten und beschleunigt die Produktentwicklung. Es erlaubt die einfache Anpassung und Modifizierung direkt im digitalen Modell, das anschließend schnell neu gedruckt werden kann. FDM ermöglicht zudem die Fertigung komplexer Geometrien, die mit traditionellen Fertigungsmethoden schwer zu realisieren sind, und unterstützt eine breite Palette thermoplastischer Materialien für vielfältige Anwendungen. Als additives Fertigungsverfahren reduziert FDM den Materialverbrauch, da nur das für das jeweilige Bauteil benötigte Material verwendet wird. Darüber hinaus eignen sich mit FDM hergestellte Werkzeuge ideal für Prototypen und Tests und helfen, potenzielle Probleme zu erkennen und zu beheben, bevor teurere und zeitaufwändigere Produktionsmethoden zum Einsatz kommen.
Fused Deposition Modeling (FDM)-Technologie
1. Funktionsprinzip des FDM-Prozesses
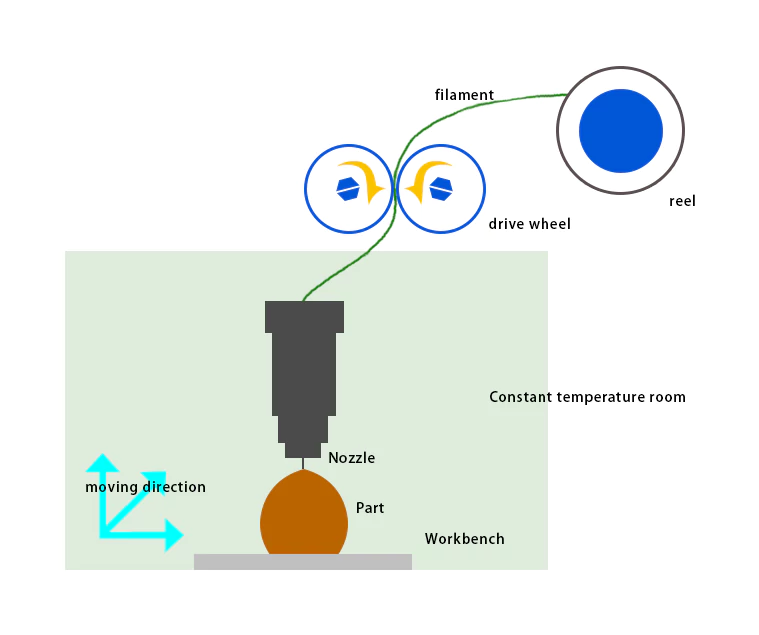
FDM ist zu einem der beliebtesten Rapid-Prototyping-Verfahren geworden. Sein Funktionsprinzip ist in Abbildung 1 dargestellt: Nachdem das dreidimensionale Volumenmodell von der Schichtungssoftware verarbeitet wurde, werden die zweidimensionalen Konturinformationen jeder Schicht erhalten. Die Heizdüse bewegt sich unter der Steuerung des Computers entsprechend den Informationen zur Querschnittskontur in einer Ebene, und der erhitzte und geschmolzene Draht (z. B. Kunststoffdraht, Nylon usw.) wird selektiv auf der Werkbank beschichtet, und die Querschnittskontur wird nach schnellem Abkühlen geformt.
Nachdem die Querschnittskontur einer Schicht fertiggestellt ist, senkt sich die Werkbank um eine Schichthöhe ab. Anschließend wird die Querschnittskontur der nächsten Schicht gepresst. Der erhitzte und geschmolzene Draht wird beschichtet und mit dem erstarrten Draht der vorherigen Schicht verbunden. Der Zyklus wird wiederholt, bis das endgültige dreidimensionale Produkt erhalten wird.
Gemäß dem Formmechanismus von FDM kann theoretisch jedes schmelzbare Material verwendet werden. Derzeit werden häufig Materialien wie Wachs, Nylon und Kunststoff verwendet. Man untersucht die Anwendung von Materialien wie Metallen und Keramiken bei dieser Methode. Keramik- oder Metallpulver (Edelstahl, Messing, Aluminium, Eisen usw.) werden mit Polymerklebstoffen versetzt, und das Polymer wird nach dem Formen bei hoher Temperatur gebrannt, um Metallteile zu erhalten. Um die Formgeschwindigkeit und -genauigkeit des FDM-Prozesses zu verbessern, sind weitere Untersuchungen hinsichtlich der Pfadgenerierungsmethode, der Bewegungsgeschwindigkeit der Düse in der Ebene und der Vorschubgeschwindigkeit des Materials erforderlich.
2. Analyse der Formgenauigkeit des FDM-Prozesses
Die Genauigkeit von Formteilen umfasst Maßgenauigkeit und Oberflächengenauigkeit. Zu den Faktoren, die die endgültige Genauigkeit von FDM-Formteilen beeinflussen, gehört nicht nur die Genauigkeit der Formanlage selbst, sondern auch einige andere Faktoren wie Schichtschnittfehler, Materialschrumpfungsfehler, Einstellung der Formprozessparameter usw. Diese Faktoren sind oft schwieriger zu kontrollieren. Derzeit liegt die endgültige Maßgenauigkeit des Prototyps, die durch das FDM-Verfahren erreicht werden kann, nur im Bereich von ±(0.1~0.2)mm/100mm.
(1) Fehler durch das Formsystem
Neben der Vertikalität der Führungsschienen der X- und Y-Achse sowie der Vertikalität der Z-Achse und des Arbeitstisches beeinflussen die Positioniergenauigkeit und die Wiederholgenauigkeit der Düse die Formgenauigkeit des Formsystems. Der Hauptfaktor für die Wiederholgenauigkeit der Düse ist ihr Abtastantrieb. Der Abtastvorgang des FDM-Formkopfes wird von einem AC-Servomotor über eine Präzisionskugelumlaufspindel angetrieben und von einer Präzisions-Linearkugelführung geführt. Die Positioniergenauigkeit hängt von der Genauigkeit des Encoders im Servomotor (d. h. der Anzahl der Impulse pro Umdrehung) und der Steigung der Kugelumlaufspindel ab, die die Drehbewegung des Motors in eine lineare Hin- und Herbewegung umwandelt [ 1 ] . Mit moderner CNC-Technologie und präziser Übertragungstechnik lässt sich die Positioniergenauigkeit der Düse auf ±20 µm und die Wiederholgenauigkeit auf ±10 µm einstellen [ 2 , 3 ].
(2) Fehler durch geschichtetes Slicen
Die meisten Rapid-Prototyping-Systeme, einschließlich FDM, verwenden das standardisierte STL-Dateiformat (Stereo Lithography Interface Specification) für das 1989 von 3D Systems in den USA entwickelte CAD-Volumenmodell zur Definition der Formteile. Dabei werden kleine Dreiecksflächen verwendet, um die Oberfläche des dreidimensionalen Körpers zu diskretisieren und zu approximieren. So entsteht eine Reihe kleiner Dreiecksdaten, die den ursprünglichen dreidimensionalen Körper annähern. Die Approximation der dreidimensionalen Oberfläche durch Dreiecksflächen führt zu Fehlern in Größe, Form und Oberfläche. Eine Erhöhung der Flächenanzahl kann diese Fehler zwar reduzieren, aber nicht vollständig eliminieren und führt zu einer größeren STL-Datei und längeren Verarbeitungszeiten [ 4 ].
Die im FDM-Verfahren geformten Teile bestehen aus Drahtschichten einer bestimmten Dicke, die einzeln verbunden und gestapelt werden.
Wie beim LOM-Verfahren entsteht dabei zwangsläufig ein „Stufeneffekt“, wodurch die Oberfläche des Teils nur eine stufenweise Annäherung an die ursprüngliche Oberfläche des CAD-Modells darstellt. Das Vorhandensein dieses Fehlers verringert die Genauigkeit des Teils erheblich. Im Prinzip kann dieser Fehler durch eine Verringerung der Schichtdicke verringert werden, aber eine Verringerung der Schichtdicke verlängert zwangsläufig die Formzeit des Teils und verringert die Produktionseffizienz. Darüber hinaus wird die spezifische Verarbeitungsdicke jeder Schicht durch den Spinndüsendurchmesser begrenzt. Die derzeit im FDM-Verfahren verwendete Schichtdicke beträgt im Allgemeinen 0.2 bis 0.3 mm.
(3) Fehler durch Schleudern
Das nach dem Schichten erhaltene Querschnittsprofil hat eine Konturlinie mit der Breite Null. Beim eigentlichen Verarbeitungsprozess hat der aus der Düse ausgestoßene geschmolzene Draht eine bestimmte Breite. Wenn die ideale Konturlinie des geschichteten Querschnitts gefüllt wird, weist das endgültige Objekt zusätzlich die Hälfte der Querschnittsbreite des extrudierten Drahtes auf. Obwohl dieser Fehler durch eine Radiuskompensation in der Prozesssteuerungssoftware behoben werden kann, ändert sich die Querschnittsbreite des extrudierten Drahtes während des Verarbeitungsprozesses mit sich ändernden Faktoren wie Extrusionsgeschwindigkeit und Füllgeschwindigkeit. Eine Kompensation mit einem festen Radiuswert führt definitiv zu Fehlern. Außerdem sammelt sich aufgrund von Geschwindigkeitsreaktionsproblemen beim Ein- und Ausschalten der Düse der ausgestoßene geschmolzene Draht auf dem Prototyp und bildet Knötchen oder Hohlräume. All dies führt zu Oberflächenqualitätsproblemen des Prototyps.
(4) Fehler durch Materialschrumpfung
Beim LOM-Formen schrumpft der ausgeworfene Draht, wenn er vom geschmolzenen in den festen Zustand übergeht, wodurch die tatsächliche Größe des Formteils von der entworfenen Größe abweicht. Die ideale Konturlinie muss bereits in der Prozessplanungsphase kompensiert werden. Die physikalischen Eigenschaften des Materials selbst, die Form und Größe der Teile, die Einstellung der Prozessparameter wie Temperatur und Füllgeschwindigkeit während des Formprozesses sowie die Länge der Formzeit für jede Schicht wirken sich alle auf die Schrumpfung des Formmaterials aus. Daher muss die ideale Konturlinie beim Kompensieren auf der Grundlage des kombinierten Einflusses dieser Faktoren bestimmt werden.
(5) Der Einfluss der FDM-Prozessparametereinstellungen auf die Formgenauigkeit
Während des FDM-Formprozesses kann die Genauigkeit der Ausrüstung selbst, wie beispielsweise die Genauigkeit der Schraubenführungsschiene, nicht vom Benutzer eingestellt werden, aber einige Prozessparameter können vom Benutzer gesteuert und eingestellt werden. Für verschiedene Geräte muss die Kombinationseinstellung der Prozessparameter durch Erfahrung gesammelt werden, um die Regeln zu finden.
Zou Guolin von der Technischen Universität Dalian ermittelte mittels orthogonaler Versuchsplanung den Zusammenhang zwischen Prozessparametern und Prototypenqualität, optimierte die Prozessparameter und entwickelte auf Basis der Optimierungsergebnisse ein vollständiges Verfahren für den FDM-Formprozess [ 5 ] . Die Optimierung der Prozessparameter führt bei einem gegebenen FDM-Formsystem zu einer deutlichen Verbesserung der Prototypenqualität ohne zusätzliche Kosten.
Rapid Tooling Fertigung basierend auf FDM-Prototypen
Das Schmelzschichtverfahren (FDM) ist ein Rapid-Prototyping-Verfahren, das nach dem laserselektiven photosensitiven Harzhärtungsverfahren (SLA) weit verbreitet ist. Die im FDM-Verfahren verwendbaren Materialien sind sehr vielfältig; Wachs, Nylon, Kunststoff usw. werden häufig eingesetzt. Im Gegensatz zum Laser-on-a-Molekular-Verfahren (LOM), bei dem Abfallmaterialien und Prototypen getrennt werden müssen, ist die Materialausnutzung beim FDM-Verfahren sehr hoch, was zu niedrigen Betriebskosten führt. Die Anwendung des in China weit verbreiteten FDM-Verfahrens im Rapid Tooling würde zweifellos große wirtschaftliche Vorteile bringen. Ziel dieses Abschnitts ist es, einen Anwendungsbereich für FDM-Prototypen zu finden. Aufbauend auf den Forschungsergebnissen zur Anwendung von LOM-Prototypen im Rapid Tooling aus dem vorherigen Kapitel wird ein Weg aufgezeigt, wie FDM im Rapid Tooling eingesetzt werden kann.
1. Anwendung der FDM-Technologie in der schnellen Werkzeugherstellung
Wie andere Rapid-Prototyping-Technologien hat auch die Anwendung von FDM in der Rapid-Tooling-Herstellung große Aufmerksamkeit erhalten. Die FDM-Technologie wird in der Regel in der Rapid-Tooling-Herstellung auf folgende Weise eingesetzt:
(1) Präzisionsgussverfahren
Die mit der FDM-Technologie verarbeiteten Prototypen aus Wachs, Nylon, Kunststoff und anderen Materialien werden als Gipsformen, Keramikformen, Sandformen und andere Gussteile verwendet, und anschließend wird die Formhöhle durch Feinguss hergestellt.
(2) Direkte Herstellung von Metallteilen
Es wird untersucht, wie man Keramik- oder Metallpulvern (Edelstahl, Messing, Aluminium, Eisen usw.) Polymerklebstoffe beifügt und das Polymer dann nach dem Formen mit FDM-Technologie bei hohen Temperaturen ausbrennt, um Metallteile zu erhalten. Mit dieser Methode können Metallformhohlräume direkt hergestellt werden.
(3) Silikonkautschuk- oder Harzgussverfahren
Legen Sie den FDM-Prototyp in den Formrahmen und gießen Sie flüssigen Silikonkautschuk oder flüssiges Harz, gemischt mit anderen Materialien, hinein. Nach dem Erstarren kann es vom Prototyp getrennt werden, um eine für kleine Chargen geeignete Spritzgussform zu erhalten.
(4) Metallspritzverfahren
Verwenden Sie den FDM-Prototyp als Grundform, sprühen Sie niedrigschmelzendes Metall oder eine Legierung auf die Oberfläche der Form, um eine dünne Metallschale zu bilden, und füllen Sie diese anschließend mit Verbundwerkstoffen auf, um schnell eine Form herzustellen.
(5) Galvanoformungsverfahren
Nach dem Leiten der Oberfläche des FDM-Prototyps kann Kupfer bis zu einer bestimmten Dicke galvanisch geformt und dann als Elektrode für EDM verwendet werden: Nickel und seine Legierungen können auch direkt auf der Oberfläche des FDM-Prototyps galvanisch geformt und nach dem Verwenden der Rückseite direkt als Formhohlraum verwendet werden.
2.Auswahl des Rapid Prototyping-Verfahrens
In Kombination mit entsprechenden Studien sollte das Galvanisierungsverfahren mit hoher Reproduktionsgenauigkeit zur Herstellung von EDM-Elektroden oder Formhohlräumen eingesetzt werden, um thermische Schrumpfung und komplexe Betriebsbedingungen bei thermischen Verarbeitungsverfahren zu vermeiden. Da im Projekt das FDM-Formverfahren auf dem Schleudergussverfahren mit ABS basiert, weist der resultierende ABS-Prototyp im Gegensatz zum LOM-Prototyp, der eine Versiegelungsbehandlung oder ein Nachgießen des Harzes erfordert, eine gute chemische Beschichtungsbeständigkeit auf [ 6 ] . Dadurch kann die durch diese Prozesse bedingte Reduzierung der Maßgenauigkeit vermieden werden. Die Kombination von FDM-Rapid-Prototyping und Galvanisierung ermöglicht somit eine schnelle und präzise Fertigung von EDM-Elektroden oder Formhohlräumen. Die schnelle Fertigung von EDM-Elektroden oder Formhohlräumen auf Basis von FDM-Prototypen kann durch die folgenden zwei schnellen Prozesswege realisiert werden:
(1) Schnelle Herstellung von EDM-Elektroden
FDM (Teil negativ) -> Nachbearbeitung -> chemisches Verkupfern -> galvanisches Kupferformen – > Sandstrahlen aufrauen -> Lichtbogenspritzen der Kupferrückseite -> Trennung von Kupferschale und Prototyp – > EDM-Kupferelektrode (positiv)
(2) Schnelle Herstellung von Formhohlräumen
FDM (Teil positiv) – Nachbearbeitung – Chemische Nickel-Phosphor-Legierung – Galvanische Nickel-Rückseitenverstärkung – Prototypentrennung – Formhohlraum (negativ)
3. Rapid Tooling Fertigung basierend auf FOM-Prototypen
(1) Leitfähigkeit des FDM-Prototyps
Bevor der FDM-Prototyp in den Schlitz für die Nickelgalvanisierung gelegt wird, wird die Oberfläche zunächst durch chemische Beschichtung leitfähig behandelt. Der Leitfähigkeitsbehandlungsprozess des FDM-Prototyps unterscheidet sich geringfügig vom Leitfähigkeitsbehandlungsprozess des LOM-Prototyps im vorherigen Kapitel und erfordert die folgenden Schritte:
① Stressabbau
Das beim FDM-Formen ausgeworfene ABS-Filament durchläuft einen Prozess vom Schmelzen über das Abkühlen bis hin zum Erstarren. Die Volumenänderung, die durch die inhärente Wärmeausdehnungsrate des Materials verursacht wird, führt zu einer Schrumpfung; die geschmolzenen ABS-Harzmoleküle werden in Füllrichtung verlängert. Beim anschließenden Abkühlen kehren die verlängerten Moleküle in ihren ursprünglichen Zustand zurück und schrumpfen ebenfalls. Darüber hinaus hängt die Schrumpfung des ABS-Filaments von der Richtung der Düsenbewegung, der Größe des Querschnitts und den spezifischen Prozessspezifikationen ab. Die Schrumpfung zwischen Schichten und unterschiedlich großen Teilen in derselben Schicht ist unterschiedlich. Während des Formprozesses entsteht durch die Schrumpfung eine innere Spannung, und nach dem Formen bleibt noch eine gewisse innere Spannung bestehen.
Um die verbleibenden inneren Spannungen der FDM-Formteile zu beseitigen und so ein Reißen der Beschichtung während der anschließenden Beschichtung sowie andere Faktoren, die die Qualität der Beschichtung beeinträchtigen, zu vermeiden, werden für den Prototyp aus ABS-Material die folgenden Prozessspezifikationen verwendet:
Temperatur 65~75℃
Zeit 2 Stunden
② Entfetten -> Aufrauen -> Reduzierung nach Aufrauen -> Aktivieren -> Reduzierung nach Aktivieren.
③ Chemische Beschichtung
Zu den üblichen chemischen Beschichtungsverfahren gehören die chemische Verkupferung und die chemische Vernickelung. Da nach der chemischen Beschichtung die Formhöhle in einer galvanischen Nickelflüssigkeit galvanisiert wird, müssen zwei Punkte beachtet werden. Erstens: gute Leitfähigkeit; zweitens: gute Oberflächenqualität. Denn wenn die galvanische Form eine komplexe Kernform wie eine eingebettete Ecke aufweist, kann die Kernform nur durch chemische Auflösung entfernt werden. Auf diese Weise verbleibt die auf dem Prototyp abgeschiedene chemische Beschichtungsschicht auf der galvanischen Schicht. Selbst wenn eine mechanische Entformung verwendet wird, zeigt sich in der Praxis, dass die chemische Beschichtungsschicht nach der Entformung auf der galvanischen Schicht verbleibt. Daher wird die chemische Beschichtungsschicht tatsächlich zur Oberflächenschicht der Formhöhle. Sie muss die hohe Härte und Korrosionsbeständigkeit erreichen, die die Form haben sollte.
Chemische Nickelplattierung zeichnet sich durch gute Korrosionsbeständigkeit, Verschleißfestigkeit, hohe Härte und hervorragende elektromagnetische Abschirmungseigenschaften aus [ 7 ] . Obwohl die Leitfähigkeit der chemischen Nickelplattierung etwas geringer ist als die der chemischen Kupferplattierung, sollte sie daher ebenfalls als Oberflächenleitfähigkeitsverfahren für FDM-Prototypen gewählt werden.
Die Korrosions- und Verschleißbeständigkeit chemisch abgeschiedener Ni-P-Legierungsbeschichtungen steigt mit zunehmendem Phosphorgehalt. Daher wird bei der Auswahl der nach dem chemischen Nickelplattierungsprozess in Kapitel 3 ermittelten Plattierungslösung der Anteil des Reduktionsmittels Natriumhypophosphit erhöht, um eine Ni-P-Legierungsbeschichtung mit Korrosionsbeständigkeit, Verschleißfestigkeit, hoher Härte und geringer Eigenspannung zu erzielen [ 8 ] . Die spezifischen Prozessspezifikationen lauten wie folgt:
| Ni(NH2SO3)2·H2o | 40 g/l |
| NaH2Po2· H.2o | 12 g/l |
| Na3C6H5O7· H.2O | 30 g/l |
| PH Wert | 7 ~ 8 |
| Temp | 50 ~ 55 ℃ |
(2) Galvanisch geformtes Nickel
Nach dem Aufbringen der leitfähigen Beschichtung muss die Formkavität umgehend galvanisch geformt werden. Aufgrund ihrer mechanischen Eigenschaften eignet sich die galvanisch geformte Kupferschicht jedoch nicht als Material für die Formkavität. Die galvanisch geformte Nickelschicht weist eine höhere Härte und mechanische Festigkeit sowie eine längere Lebensdauer auf. Darüber hinaus besitzt galvanisch geformtes Nickel eine gute Korrosionsbeständigkeit und ist gegenüber den beim Spritzgießprozess entstehenden korrosiven Substanzen sehr beständig. Daher kann es zur galvanischen Formung der Spritzgießformkavität verwendet werden [ 9 ].
Die Fällungspotentiale von Nickel und Kobalt in einer einzigen Salzlösung liegen sehr nahe beieinander, sodass eine gemeinsame Abscheidung möglich ist. Bei einem Kobaltgehalt von unter 40 % weist die Beschichtung eine gute Korrosionsbeständigkeit, hohe Härte und gute Haltbarkeit auf. Daher findet sie breite Anwendung als Material für galvanisch geformte Formen [ 10 ] . Durch die Zugabe von metallischem Kobalt zu Nickel zur Herstellung einer Ni-Co-Legierung lassen sich Härte und Verschleißfestigkeit erhöhen. Allerdings führt die Zugabe von metallischem Kobalt zu einer Erhöhung der inneren Spannungen in der Legierungsbeschichtung und verschlechtert die mechanischen Eigenschaften des Materials.
Darüber hinaus ist der Preis für metallisches Kobalt hoch, was die Produktionskosten zweifellos erhöht. Wird beim Abscheiden einer dicken Legierungsschicht durch Galvanisierung eine Gradientenlegierung hergestellt, d. h. der Kobaltgehalt in der N-Co-Legierungsschicht nimmt mit zunehmender Schichtdicke ab (oder zu), lässt sich die Härte der ersten (oder äußersten) Schicht erhöhen (oder verringern), während die innere Spannung der gesamten Schicht weitgehend unverändert bleibt. Ist eine sehr dicke Schicht erforderlich, kann die galvanisch abgeschiedene Nickelschicht verstärkt werden. Dadurch verbessern sich die mechanischen Eigenschaften des galvanisierten Materials und die Kosten sinken [ 11 ].
Aufgrund der hohen Kosten für die galvanische Beschichtung von Ni-Co-Legierungen, der komplexen Zusammensetzung der Beschichtungslösung und der Schwierigkeiten bei Betrieb und Wartung wird in diesem Experiment eine kostengünstige und stabile Watt-artige Nickel-Galvanisierungslösung zum Galvanisieren der Formhohlräume verwendet. Gemäß den Testergebnissen in Kapitel 2 beträgt die Frequenz bei der Impulsgalvanisierung von Nickel etwa 1000, der Arbeitszyklus liegt im Bereich von 3/10 bis 5/10, und es wird eine geringere Stromdichte gewählt, um eine bessere Dichte der galvanischen Schicht zu erzielen. Da jedoch eine zu geringe Stromdichte den Zeit- und Kostenaufwand für die galvanische Beschichtung erheblich erhöht, wird im Test eine schrittweise Methode zur Erhöhung der Stromdichte angewendet, wobei die Stromdichte schrittweise von einer geringeren Stromdichte auf den angegebenen Wert erhöht wird, wodurch auch eine gute Qualität der Gussschicht erzielt werden kann. Die im Test verwendeten spezifischen Prozessspezifikationen lauten wie folgt:
| NiSO4· 7H2O | 250 g/l |
| NiCl2· 6H2O | 45 g/l |
| H3BO3 | 35 g/l |
| Zusatzstoff | Moderat |
| PH | 3.5 |
| Temp | 45 ℃ |
| Tastverhältnis | 3/10 |
| Frequenz | 1300HZ |
| Stromdichte | 5A |
| Anoden-Kathoden-Abstand | 1100 mm |
| Kathodenbewegung | ok |
| Luftbewegung | ok |
(3) Trägerverstärkung
Der Galvanisierungsprozess wird beendet, sobald die Schichtdicke etwa 2 mm erreicht hat. Das galvanisierte Teil wird entnommen, gereinigt und getrocknet und anschließend auf der Rückseite der galvanisierten Schicht verstärkt. Gängige Verstärkungsmethoden sind das Gießen von niedrigschmelzenden Legierungen, Epoxidharzen und das Lichtbogenspritzen. Das Gießen von niedrigschmelzenden Legierungen ist komplex und führt zu hohen thermischen Spannungen. Hochfestes Epoxidharz kann eine gewisse Verstärkungswirkung entfalten und dringt aufgrund seiner guten Gießeigenschaften auch in kleine Zwischenräume ein, um eine gleichmäßige und konsistente Unterstützung zu gewährleisten [ 12 ] . Durch Lichtbogenspritzen lässt sich eine extrem hohe Haftfestigkeit zwischen den galvanisierten Schichten erzielen.
Da Spritzgussformen im tatsächlichen Gebrauch häufig Temperaturschwankungen ausgesetzt sind, sind die Wärmeausdehnungskoeffizienten von Epoxidharz und galvanisch geformter Schicht sehr unterschiedlich, was leicht zu Spannungen und Verformungen führen kann. Daher werden bei der Auswahl der Trägermethode Lichtbogenspritzen und Epoxidharzgießen kombiniert. Zuerst wird eine Metallschicht auf die Rückseite der galvanisch geformten Schicht gesprüht, und dann wird Epoxidharz auf die Rückseite der gesprühten Schicht gegossen, um eine Trägerschicht mit starker Bindungsfestigkeit und gleichmäßiger Unterstützung zu erhalten.
Da die Nickel-Galvanoformschicht relativ glatt ist, muss sie aufgeraut werden, bevor sie eine gute Verbindung mit der Lichtbogenspritzschicht eingehen kann. Durch die Verwendung einer 36#-Braunkorund-Sandstrahl-Aufrauungsbehandlung kann ein guter Aufrauungseffekt erzielt werden. Beim Lichtbogenspritzen wird eine Zn-A1-Pseudolegierungsbeschichtung mit geringen Kosten und gutem Spritzverfahren verwendet. Nach dem Spritzen können das Galvanoformteil und der Prototyp durch Erhitzen im Wasserbad getrennt werden, wobei der Unterschied im Wärmeausdehnungskoeffizienten zwischen dem Prototyp und der Metallhülle genutzt wird. Bei Prototypen mit komplexer Morphologie kann zum Entformen eine chemische Auflösung verwendet werden.
Nachdem die Metallschale und der Prototyp getrennt wurden, werden sie in den Formrahmen gelegt und das Ringharz wird auf die Rückseite gegossen. Nachdem das Ringharz ausgehärtet ist, kann ein Spritzgusshohlraum mit hoher Festigkeit und Härte, guter Verschleißfestigkeit und Korrosionsbeständigkeit erhalten werden.
(4) Beispiel
Das FDM-Verfahren wird verwendet, um einen Prototyp mit einer komplexen Oberfläche zu bilden, die mit herkömmlichen Methoden nur schwer zu verarbeiten ist. Nach dem obigen Prozessablauf wird schließlich eine Spritzgussform mit hoher Maßgenauigkeit erhalten, wie in Abbildung 6-2 dargestellt:
Fazit
In diesem Kapitel wird der schnelle Herstellungsprozess von Spritzgussformhohlräumen auf der Grundlage von FDM-Prototypen untersucht und ein einfacher Prozessablauf ermittelt: FDM-Prototyp – Nachbearbeitung – chemische Beschichtung mit Ni-P-Legierung – galvanische Vernickelung – Sandstrahlen, Aufrauen – Lichtbogenspritzen, Zn-A1-Pseudolegierung – Gießen mit Epoxidharz – Trennung vom Prototyp – Formhohlraum.
Die Merkmale dieses Verfahrens sind: Durch die Verwendung optimierter Prozessparameter zur galvanischen Nickelformung kann eine galvanische Nickelschicht mit hoher mechanischer Festigkeit und Härte, guter Verschleißfestigkeit und Korrosionsbeständigkeit erzielt werden; durch die Kombination von Lichtbogenspritzen und Epoxidharzgießen wird ein Träger mit starker Bindung und gleichmäßiger Unterstützung erzielt.
Am Beispiel der Formgalvanisierung eines FDM-Prototyps mit komplexer Oberfläche wird erläutert, dass durch die Kombination von chemischer Vernickelung, gepulster galvanischer Nickelbeschichtung und FDM-Formtechnologie eine schnelle und kostengünstige Herstellung von Spritzgusshohlräumen erreicht werden kann. Dieses Verfahren eignet sich besonders für die Herstellung kleiner und mittelgroßer Formen mit komplexen Oberflächen.
Referenzen: (Die Referenzliste bleibt in der wissenschaftlichen Zitierweise erhalten)
- [1] Huang Qiming, Wang Yungan. Forschung zur Präzisionssteuerung von Rapid Prototyping LOM. Machinery and Electronics, 1998, (3): 34~35.
- [2] Tao Mingyuan, Han Ming. Analyse der LOM-Umformgenauigkeit. Forging Machinery, 2000, (5): 12~13
- [3] P.Gu, May Yan, X. Huang, X.Zhang. Analyse der Maschinengenauigkeit für Rapid Prototyping von Qualitätskomponenten. SPIE, 1998, Vol.3517:91~101
- [4] Jack G.Zhou,Daniel Herscovici,Calvin C.Chen,Parametrische Prozessoptimierung zur Verbesserung der Genauigkeit von Rapid Prototyping Stereolithography-Teilen. International Journal of Machine Tools &Manufacture,2000,Vo1.40:363~379
- [5] Zou Guolin, Forschung zur Präzision von Fused Deposition Modeling und zur schnellen Formherstellungstechnologie (Dissertation). Dalian: Technische Universität Dalian, 2002.
- [6] Qin Qixian, Guo Hetong, Liu Shulan, et al., Prinzipien und Technologie der Galvanisierung (Zweite Ausgabe). Tianjin: Tianjin Science and Technology Press, 1993.304~
- [7] Guo Huilin, Hu Xinguo, Su Guipin. Forschung zum chemischen Beschichtungsverfahren von Nickel-Phosphor-Legierungen bei niedrigen Temperaturen. Journal of Northwest University (Natural Science Edition), 1996, 26(4): 307~310
- [8] Feng Wanqi, Han Xiuwen, et al., Forschung zum Galvanoformungsprozess von Spritzgussformen für Retroreflektoren. Galvanik und Veredelung, 2000, 22(5): 5~9
- [9] Ren Honglie, Feng Liangwei. Technologie zur Herstellung von Kunststoffformen. Guangzhou: South China University of Technology Press, 1989.317
- [10] Zhou Xiangyang, Yang Jianhong, et al., Untersuchung des Prozesses der galvanischen Abscheidung von heller Ni-Co-Legierung, Galvanik und Umweltschutz, 2000, 20(3): 14~16
- [11] Qin Qixian, Li Yaomin, et al., Studie zur galvanischen Abscheidung von Ni-Co-Gradientenlegierungen, Electroplating and Finishing, 1999, 21(5): 6~8
- [12] Prasad KDVYarlagadda, Ismet P.Ilyas, Periklis Christodoulou.Entwicklung von Rapid Tooling für das Blechziehen unter Verwendung von Nickel-Galvanoformung und Stereolithografie-Prozessen. Journal of Materials Processing Technology,200l,111:286-294