
Fabrication rapide d'outillages basée sur un prototype FDM
Avec le développement des ordinateurs, des lasers, de l'électronique, des nouveaux matériaux et des nouvelles technologies, le prototypage rapide et la technologie de moulage rapide sont devenus encore plus puissants, avec leur champ d'application en expansion et leurs types en augmentation.
La combinaison de la technologie de moulage rapide et de la technologie FDM présente les caractéristiques d'un cycle de moulage court, d'un faible coût, d'une précision et d'une durée de vie qui peuvent répondre aux exigences de production et d'utilisation. Elle peut répondre rapidement aux changements du marché et aux besoins des utilisateurs et accélérer le lancement des produits sur le marché. Pour les moules de petite et moyenne taille aux formes relativement complexes, elle présente des avantages économiques globaux importants.
Autre langue : DE
Qu'est-ce que FDM?
La modélisation par dépôt de fil fondu (FDM), également connue sous le nom de fabrication de filaments à forme libre, est un procédé d'impression 3D qui utilise un filament continu de matériau spécialisé. Ce filament est tiré d'une grande bobine et introduit dans une tête d'extrusion d'imprimante chauffée. Le matériau est ensuite déposé sur la pièce en cours de croissance.
La tête d'impression, contrôlée par un ordinateur, se déplace en deux dimensions pour définir chaque couche horizontale de l'objet imprimé. Après avoir terminé une couche, la tête d'impression ou la pièce se déplace verticalement d'une petite quantité pour commencer la couche suivante. La vitesse de la tête d'extrusion peut être réglée pour démarrer et arrêter le processus de dépôt, ce qui permet de créer des plans interrompus sans provoquer de fils ou de gouttes entre les sections.
Pourquoi l'outillage rapide a besoin de la technologie FDM ?
Avec les progrès technologiques et la réduction des délais de réponse du marché à la demande, une technologie de production plus rapide et moins coûteuse est indispensable. Le développement rapide d'outillage bénéficie de la rapidité, de la rentabilité et de la flexibilité de la technologie de modélisation par dépôt de fil fondu ( FDM ). La FDM permet de produire rapidement des pièces de moule, de raccourcir les délais de livraison et d'accélérer le développement de produits. Elle permet une personnalisation et une modification aisées directement dans le modèle numérique, qui peut ensuite être réimprimé rapidement. La FDM est également capable de créer des géométries complexes, parfois difficiles à réaliser avec les méthodes de fabrication traditionnelles, et elle prend en charge une large gamme de matériaux thermoplastiques adaptés à diverses applications. En tant que procédé de fabrication additive, la FDM réduit les déchets en utilisant uniquement le matériau nécessaire à la pièce. De plus, les outils produits par FDM sont idéaux pour le prototypage et les tests, permettant d'identifier et de résoudre les problèmes potentiels avant d'adopter des méthodes de production plus coûteuses et plus longues.
Technologie de modélisation par dépôt de fil en fusion (FDM)
1. Principe de fonctionnement du procédé FDM
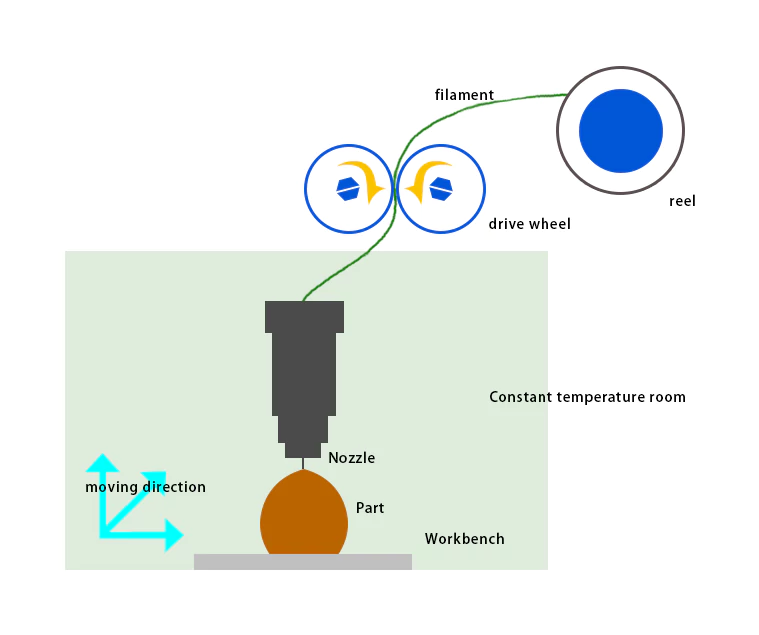
Le procédé FDM est devenu l'un des procédés de prototypage rapide les plus populaires. Son principe de fonctionnement est illustré à la figure 1 : une fois le modèle solide tridimensionnel traité par le logiciel de superposition, les informations de contour bidimensionnelles de chaque couche sont obtenues. La buse chauffante se déplace dans un plan sous le contrôle de l'ordinateur en fonction des informations du contour transversal, et le fil chauffé et fondu (tel que le fil plastique, le nylon, etc.) est enduit de manière sélective sur l'établi, et le contour transversal est formé après un refroidissement rapide.
Une fois le contour transversal d'une couche terminé, l'établi descend d'une hauteur de couche, puis le contour transversal de la couche suivante est pressé, et le fil chauffé et fondu est enduit et lié au fil solidifié de la couche précédente, et le cycle est répété jusqu'à ce que le produit tridimensionnel final soit obtenu.
Selon le mécanisme de formage du FDM, n'importe quel matériau fusible peut être utilisé en théorie. À l'heure actuelle, des matériaux tels que la cire, le nylon et le plastique sont souvent utilisés. Les gens étudient l'application de matériaux tels que les métaux et la céramique à cette méthode. De la poudre de céramique ou de métal (acier inoxydable, laiton, aluminium, fer, etc.) est ajoutée à des adhésifs polymères, et le polymère est brûlé à haute température après moulage pour obtenir des pièces métalliques. Afin d'améliorer la vitesse de moulage et la précision du processus FDM, des recherches supplémentaires sont nécessaires en termes de méthode de génération de trajectoire, de vitesse de déplacement de la buse dans le plan et de vitesse d'alimentation du matériau.
2. Analyse de la précision du moulage du procédé FDM
La précision des pièces moulées comprend la précision dimensionnelle et la précision de surface. Les facteurs affectant la précision finale des pièces moulées FDM incluent non seulement la précision de l'équipement de moulage lui-même, mais également d'autres facteurs tels que l'erreur de découpage en couches, l'erreur de retrait du matériau, le réglage des paramètres du processus de moulage, etc. Ces facteurs sont souvent plus difficiles à contrôler. À l'heure actuelle, la précision dimensionnelle finale du prototype qui peut être obtenue par le procédé FDM n'est que de l'ordre de ±(0.1~0.2)mm/100mm.
(1) Erreur causée par le système de moulage
Outre la verticalité des rails de guidage des axes X et Y de l'équipement et celle de l'axe Z et de la table de travail, la précision de moulage dépend de la précision du positionnement de la buse, tant en mouvement qu'en répétabilité. Le principal facteur influençant la répétabilité de la buse est son mode d'entraînement par balayage. Le balayage de la tête d'impression FDM est assuré par un servomoteur à courant alternatif via une vis à billes de précision et guidé par un guide linéaire à billes de précision. La précision de positionnement dépend de la précision de l'encodeur du servomoteur (c'est-à-dire le nombre d'impulsions générées par tour) et du pas de la vis à billes qui convertit le mouvement de rotation du moteur en un mouvement linéaire alternatif [ 1 ] . Grâce aux technologies CNC modernes et aux transmissions de précision, la précision de positionnement de la buse peut être contrôlée à ±20 µm près et sa répétabilité à ±10 µm près [ 2 , 3 ].
(2) Erreurs causées par le découpage en couches
La plupart des systèmes de prototypage rapide, y compris FDM, utilisent le format de fichier standard STL (Stereo Lithography Interface Specification) du modèle CAO solide, développé par 3D Systems aux États-Unis en 1989, pour définir les pièces moulées. Ce format utilise de petits éléments triangulaires plans pour discrétiser et approximer la surface du solide tridimensionnel, et obtient ainsi une série de données triangulaires qui permettent d'approximer le solide tridimensionnel original. L'utilisation de facettes triangulaires pour approximer la surface tridimensionnelle engendre des erreurs de taille, de forme et de surface. Augmenter le nombre de facettes permet de réduire ces erreurs, mais ne les élimine pas complètement ; cela augmente également la taille du fichier STL et le temps de traitement [ 4 ].
Les pièces moulées par le procédé FDM sont constituées de couches de fils d'une certaine épaisseur collées et empilées une à une.
Comme le procédé LOM, il produira inévitablement un effet « d'escalier », faisant que la surface de la pièce ne sera qu'une approximation d'escalier de la surface du modèle CAO d'origine. L'existence de cette erreur réduit considérablement la précision de la pièce. En principe, la réduction de l'épaisseur de la couche peut réduire cette erreur, mais la réduction de l'épaisseur de la couche augmentera inévitablement le temps de moulage de la pièce et réduira l'efficacité de la production. De plus, l'épaisseur de traitement spécifique de chaque couche sera limitée par le diamètre de la filière. L'épaisseur de couche actuellement utilisée dans le procédé FDM est généralement de 0.2 à 0.3 mm.
(3) Erreurs causées par le filage
Le profil transversal obtenu après la stratification présente une ligne de contour de largeur nulle. Dans le processus de traitement réel, le fil fondu éjecté de la buse a une certaine largeur. Si la ligne de contour idéale de la section transversale stratifiée est remplie, l'entité finale aura une largeur supplémentaire de la moitié de la section transversale du fil extrudé. Bien que cette erreur puisse être éliminée par une compensation de rayon dans le logiciel de contrôle de processus. Cependant, la largeur de la section transversale du fil extrudé changera avec les changements de facteurs tels que la vitesse d'extrusion et la vitesse de remplissage pendant le processus de traitement. La compensation avec une valeur de rayon fixe entraînera certainement des erreurs. De plus, en raison des problèmes de réponse de vitesse lors de la mise en marche et de l'arrêt de la buse, le fil fondu éjecté s'accumulera sur le prototype pour former des nodules ou des lacunes. Tous ces éléments entraîneront des problèmes de qualité de surface du prototype.
(4) Erreurs causées par le rétrécissement du matériau
Lors du moulage LOM, le fil éjecté rétrécit lorsqu'il passe d'un état fondu à un état solide, ce qui rend la taille réelle de la pièce moulée différente de la taille prévue. Il est nécessaire de compenser la ligne de contour idéale au stade de la planification du processus. Les propriétés physiques du matériau lui-même, la forme et la taille des pièces, le réglage des paramètres du processus tels que la température et la vitesse de remplissage pendant le processus de moulage, ainsi que la durée du moulage de chaque couche affectent tous le rétrécissement du matériau de moulage. Par conséquent, lors de la compensation de la ligne de contour idéale, il est nécessaire de la déterminer en fonction de l'influence combinée de ces facteurs.
(5) L'influence des réglages des paramètres du processus FDM sur la précision du moulage
Lors du processus de moulage FDM, la précision de l'équipement lui-même, comme la précision du rail de guidage de la vis, ne peut pas être ajustée par l'utilisateur, mais certains paramètres du processus peuvent être contrôlés et ajustés par l'utilisateur. Pour différents équipements, le réglage combiné de ses paramètres de processus doit être accumulé par l'expérience pour trouver les règles.
Zou Guolin, de l'Université de Technologie de Dalian, a établi la relation entre les paramètres de traitement et la qualité des prototypes grâce à une méthode de plans d'expériences orthogonaux. Il a ensuite optimisé les paramètres de traitement et élaboré un ensemble complet de procédures de moulage FDM à partir de ces paramètres optimisés [ 5 ] . Pour un système de moulage FDM donné, l'optimisation des paramètres de traitement permet d'améliorer considérablement la qualité des prototypes sans engendrer de coûts supplémentaires.
Fabrication rapide d'outillages basée sur un prototype FDM
Le dépôt de fil fondu (FDM) est un procédé de prototypage rapide largement utilisé après la polymérisation sélective de résine photosensible par laser (SLA). Les matériaux utilisables en FDM sont très variés ; la cire, le nylon, le plastique, etc., sont couramment employés. Le taux d'utilisation des matériaux est très élevé, contrairement au procédé LOM qui nécessite le tri des déchets et des prototypes. Le FDM présente ainsi l'avantage de faibles coûts d'exploitation. Si ce procédé, déjà largement utilisé en Chine, pouvait être appliqué à la fabrication rapide d'outillage , il générerait sans aucun doute d'importants bénéfices économiques. L'objectif principal de cette section est d'explorer les possibilités d'utilisation des prototypes FDM, en s'appuyant sur les recherches menées dans le chapitre précédent sur l'application des prototypes LOM à la fabrication rapide d'outillage.
1. Application de la technologie FDM à la fabrication rapide d'outillage
Comme d'autres technologies de prototypage rapide, l'application de la technologie FDM dans la fabrication rapide d'outillages a reçu une attention considérable. La technologie FDM est généralement appliquée dans la fabrication rapide d'outillages des manières suivantes :
(1) Méthode de moulage de précision
Les prototypes en cire, en nylon, en plastique et autres traités par la technologie FDM sont utilisés comme moules en plâtre, moules en céramique, moules en sable et autres pièces moulées, puis la cavité du moule est obtenue par moulage à la cire perdue.
(2) Fabrication directe de pièces métalliques
Des études sont en cours pour ajouter des adhésifs polymères à des poudres céramiques ou métalliques (acier inoxydable, laiton, aluminium, fer, etc.), puis pour brûler le polymère à haute température après moulage avec la technologie FDM afin d'obtenir des pièces métalliques. Cette méthode permet de fabriquer directement des cavités de moules métalliques.
(3) Méthode de moulage en caoutchouc de silicone ou en résine
Placez le prototype FDM dans le cadre du moule et versez du caoutchouc de silicone liquide ou de la résine liquide mélangée à d'autres matériaux. Une fois solidifié, il peut être séparé du prototype pour obtenir un moule d'injection adapté aux petites séries.
(4) Méthode de projection de métal
En utilisant le prototype FDM comme moule de base, pulvérisez du métal ou un alliage à bas point de fusion sur la surface du moule pour former une fine coque métallique, puis remplissez avec des matériaux composites pour fabriquer rapidement un moule.
(5) Procédé d'électroformage
Après avoir réalisé la surface du prototype FDM, le cuivre peut être électroformé jusqu'à une certaine épaisseur puis utilisé comme électrode pour l'EDM : le nickel et ses alliages peuvent également être directement électroformés sur la surface du prototype FDM et utilisés directement comme cavité de moule après le support.
2. Sélection de la voie de prototypage rapide
Combinée à une étude comparative, la méthode de galvanoplastie à haute précision de réplication devrait être utilisée pour la fabrication d'électrodes EDM ou de cavités de moule afin d'éviter le retrait thermique et les conditions opératoires complexes des méthodes de traitement thermique. Le procédé de moulage FDM utilisé dans ce projet étant un moulage par centrifugation sur ABS, le prototype ABS obtenu présente de bonnes performances de placage chimique [ 6 ] , contrairement au prototype LOM qui nécessite un traitement d'étanchéité ou un remoulage de la résine. On évite ainsi la perte de précision dimensionnelle due à ces procédés. Par conséquent, la combinaison du prototypage rapide FDM et des procédés de galvanoplastie permet une fabrication rapide et précise d'électrodes EDM ou de cavités de moule. La fabrication rapide d'électrodes EDM ou de cavités de moule à partir de prototypes FDM peut être réalisée selon les deux voies de traitement rapides suivantes :
(1) Fabrication rapide d'électrodes EDM
FDM (partie négative) -> post-traitement -> placage chimique au cuivre -> électroformage du cuivre -> sablage rugueux -> pulvérisation à l'arc du support en cuivre -> séparation de la coque en cuivre et du prototype -> électrode en cuivre EDM (positive)
(2) Fabrication rapide de cavités de moule
FDM (partie positive) – post-traitement – placage chimique en alliage nickel-phosphore – électroformage renfort de support en nickel – séparation de prototype – cavité de moule (négatif)
3. Fabrication rapide d'outillages basée sur un prototype FOM
(1) Conductivité du prototype FDM
Avant que le prototype FDM ne soit placé dans la fente pour l'électroformage du nickel, la surface est également d'abord traitée de manière conductrice par placage chimique. Le processus de traitement conducteur du prototype FDM est légèrement différent du processus de traitement conducteur du prototype LOM du chapitre précédent, et les étapes suivantes sont nécessaires :
① Soulagement du stress
Le filament ABS éjecté lors du moulage FDM subit un processus allant de la fusion au refroidissement et à la solidification. Le changement de volume provoqué par le taux de dilatation thermique inhérent au matériau provoque un rétrécissement ; les molécules de résine ABS fondues s'allongent dans le sens du remplissage. Dans le processus de refroidissement qui suit, les molécules allongées reviennent à leur état d'origine et rétrécissent également. De plus, le rétrécissement du filament ABS est lié au sens du mouvement de la buse, à la taille de la section transversale et aux spécifications spécifiques du processus. Le rétrécissement entre les couches et les pièces de différentes tailles dans la même couche est différent. Une contrainte interne sera générée pendant le processus de moulage en raison du rétrécissement, et une certaine contrainte interne subsistera après le moulage.
Afin d'éliminer les contraintes internes résiduelles des pièces moulées FDM, afin d'éviter la fissuration du revêtement lors du placage ultérieur et d'autres facteurs qui affectent la qualité du revêtement, les spécifications de processus suivantes sont utilisées pour le prototype de matériau ABS :
Température 65~75℃
Temps 2 heures
② Dégraissage -> Dégrossissage -> Réduction après dégrossissage -> Activation -> Réduction après activation.
③ Placage chimique
Les méthodes courantes de placage chimique comprennent le placage chimique au cuivre et le placage chimique au nickel. Étant donné qu'après le placage chimique, la cavité du moule est électroformée dans un liquide d'électroformage au nickel, deux points doivent être pris en compte. Premièrement, une bonne conductivité ; deuxièmement, une bonne qualité de surface. En effet, si l'électroformage comporte un moule à noyau complexe tel qu'un coin encastré, le moule à noyau ne peut être retiré que par dissolution chimique. De cette manière, la couche de placage chimique déposée sur le prototype reste sur la couche d'électroformage. Même si un démoulage mécanique est utilisé, on constate dans la pratique que la couche de placage chimique reste sur la couche d'électroformage après le démoulage. Par conséquent, la couche de placage chimique devient en fait la couche de surface de la cavité du moule. Elle doit atteindre la dureté élevée et la résistance à la corrosion que le moule doit avoir.
Le nickelage chimique présente une bonne résistance à la corrosion et à l'usure, une dureté élevée et d'excellentes propriétés de blindage électromagnétique [ 7 ] . Par conséquent, bien que la conductivité de la couche de nickelage chimique soit légèrement inférieure à celle du cuivrage chimique, il convient également de le choisir comme méthode de conductivité de surface pour les prototypes FDM.
La résistance à la corrosion et à l'usure des revêtements en alliage Ni-P déposés chimiquement augmente avec la teneur en phosphore. Par conséquent, lors du choix de la solution de dépôt chimique déterminée après l'essai de nickelage chimique décrit au chapitre 3, la teneur en hypophosphite de sodium, agent réducteur, est augmentée afin d'obtenir un revêtement en alliage Ni-P présentant une bonne résistance à la corrosion et à l'usure, une dureté élevée et de faibles contraintes internes [ 8 ] . Les spécifications du procédé sont les suivantes :
| Ni(NH2SO3)2·H2o | 40 g/je |
| bien2Po2· H2o | 12 g/je |
| Na3C6H5O7· H2O | 30 g/je |
| PH | 7 ou 8 |
| Temp | 50 ~ 55 ℃ |
(2) Nickel électroformé
Une fois le revêtement conducteur appliqué, la cavité du moule doit être électroformée immédiatement. Cependant, en raison de ses propriétés mécaniques, la couche de cuivre électroformée ne peut être utilisée comme matériau pour la cavité du moule. La couche de nickel électroformée présente une dureté et une résistance mécanique supérieures, ainsi qu'une durée de vie plus longue. De plus, le nickel électroformé offre une bonne résistance à la corrosion, notamment aux substances corrosives issues de la décomposition lors du processus de moulage par injection. Il peut donc être utilisé pour l'électroformage de la cavité du moule d'injection [ 9 ].
Les potentiels de précipitation du nickel et du cobalt dans une même solution saline sont très proches, permettant ainsi leur codéposition. Lorsque la teneur en cobalt du revêtement est inférieure à 40 %, celui-ci présente une bonne résistance à la corrosion, une dureté élevée et une bonne durabilité. De ce fait, il est largement utilisé comme matériau de moule électroformé [ 10 ] . L'ajout d'une certaine quantité de cobalt métallique au nickel métallique pour former un alliage Ni-Co permet d'accroître la dureté et la résistance à l'usure. Cependant, l'introduction de cobalt métallique augmente les contraintes internes du revêtement et détériore les propriétés mécaniques du matériau.
De plus, le prix élevé du cobalt métallique augmente inévitablement les coûts de production. Lors du dépôt d'un revêtement épais par électrodéposition, l'utilisation d'un alliage à gradient de composition (c'est-à-dire une teneur en cobalt qui diminue ou augmente avec l'épaisseur de la couche déposée) permet de moduler la dureté de la couche initiale (ou de la couche la plus externe), tout en conservant des contraintes internes relativement stables. Pour des dépôts très épais, l'épaisseur de la couche de nickel électrodéposée peut être augmentée. On améliore ainsi les propriétés mécaniques du matériau et on réduit les coûts [ 11 ].
En raison du coût élevé de la galvanoplastie de l'alliage Ni-Co, de la composition complexe de la solution de placage et de la difficulté d'exploitation et de maintenance, cette expérience utilise une solution de galvanoplastie au nickel de type Watt à faible coût et stable pour galvaniser la cavité du moule. Selon les résultats des tests du chapitre 2, lors de l'électroformage par impulsions du nickel, la fréquence est d'environ 1000, le cycle de service est dans la plage de 3/10~5/10 et une densité de courant plus faible est sélectionnée pour obtenir une meilleure densité de la couche d'électroformage. Cependant, étant donné que si la densité de courant est trop faible, cela augmentera considérablement le temps et le coût de l'électroformage, le test adopte une méthode étape par étape pour augmenter la densité de courant et augmente progressivement d'une densité de courant plus faible à la valeur spécifiée, ce qui peut également obtenir une bonne qualité de couche de coulée. Les spécifications de processus spécifiques utilisées dans le test sont les suivantes :
| NiSO4· 7H2O | 250 g/je |
| NiCl2· 6H2O | 45 g/je |
| H3BO3 | 35 g/je |
| additifs | Modérée |
| PH | 3.5 |
| Temp | 45 ℃ |
| Taux d'utilisation | 3/10 |
| Fréquence | 1300HZ |
| La densité actuelle | 5A |
| Distance anode-cathode | 1100mm |
| Mouvement de la cathode | ok |
| Agitation de l'air | ok |
(3) Renfort de support
Arrêtez l'électroformage lorsque l'épaisseur atteint environ 2 mm, retirez la pièce électroformée, nettoyez-la et séchez-la, puis renforcez-la au dos de la couche électroformée. Les méthodes de renforcement courantes comprennent le moulage d'alliages à bas point de fusion, les résines époxy et la projection thermique à l'arc. Le moulage d'alliages à bas point de fusion est complexe et génère d'importantes contraintes thermiques ; la résine époxy haute résistance assure un renforcement partiel et, grâce à ses bonnes propriétés de moulage, pénètre dans les petits espaces et offre un support uniforme et constant [ 12 ] ; la projection thermique à l'arc permet d'obtenir une adhérence extrêmement forte entre la couche électroformée et la couche déposée.
Étant donné que les moules d'injection sont souvent soumis à des changements de température lors de leur utilisation réelle, les coefficients de dilatation thermique de la résine époxy et de la couche électroformée sont assez différents, ce qui est facile à provoquer des contraintes et des déformations. Par conséquent, lors du choix de la méthode de support, la pulvérisation à l'arc et le moulage en résine époxy sont combinés. Tout d'abord, une couche de métal est pulvérisée au dos de la couche électroformée, puis de la résine époxy est versée au dos de la couche pulvérisée pour obtenir une couche de support avec une forte force de liaison et un support uniforme.
Étant donné que la couche de nickel électroformée est relativement lisse, elle doit être rendue rugueuse avant de pouvoir former une bonne liaison avec la couche de pulvérisation à l'arc. L'utilisation d'un traitement de rugosité par sablage au corindon brun 36# peut obtenir un bon effet de rugosité. La pulvérisation à l'arc utilise un revêtement en pseudo-alliage Zn-A1 à faible coût et un bon processus de pulvérisation. Après la pulvérisation, la pièce électroformée et le prototype peuvent être séparés par chauffage au bain-marie en utilisant la différence de coefficient de dilatation thermique entre le prototype et la coque métallique. Pour les prototypes à morphologie complexe, la dissolution chimique peut être utilisée pour le démoulage.
Une fois la coque métallique et le prototype séparés, ils sont placés dans le cadre du moule et la résine annulaire est coulée sur le dos. Une fois la résine annulaire durcie, une cavité de moulage par injection à haute résistance et dureté, une bonne résistance à l'usure et à la corrosion peut être obtenue.
(4) Exemple
Le procédé FDM est utilisé pour former un prototype avec une surface complexe qui est difficile à traiter avec les méthodes conventionnelles. Après le déroulement du processus ci-dessus, une cavité de moule d'injection avec une précision dimensionnelle élevée est finalement obtenue, comme illustré dans la figure 6-2 :
Conclusion
Ce chapitre étudie le processus de fabrication rapide de cavités de moules d'injection basé sur des prototypes FDM et trouve un itinéraire de processus simple : prototype FDM-post-traitement-alliage chimique Ni-P-électroformage-sablage au nickel-traitement de rugosité-pulvérisation à l'arc-alliage pseudo-Zn-A1-coulée de résine époxy-séparation de la cavité du moule prototype.
Les caractéristiques de ce procédé sont les suivantes : en utilisant des paramètres de procédé optimisés pour électroformer le nickel, une couche d'électroformage de nickel avec une résistance mécanique et une dureté élevées, une bonne résistance à l'usure et une bonne résistance à la corrosion peut être obtenue : en combinant la pulvérisation à l'arc et le coulage de résine époxy, un support avec une liaison solide et un support uniforme est obtenu.
À travers l'exemple de l'électroformage d'un prototype FDM à surface complexe, on explique que la combinaison du nickelage chimique, de l'électroformage pulsé au nickel et de la technologie de moulage FDM permet de réaliser une fabrication rapide et économique des cavités de moulage par injection. Ce procédé est particulièrement adapté à la fabrication de moules de petite et moyenne taille à surface complexe.
Références:
- [1] Huang Qiming, Wang Yungan. Recherche sur le contrôle de précision du prototypage rapide LOM. Machines et électronique, 1998, (3) : 34~35.
- [2] Tao Mingyuan, Han Ming. Analyse de la précision du formage LOM. Forging Machinery, 2000, (5) : 12~13
- [3] P.Gu, May Yan, X. Huang, X.Zhang. Analyse de la précision des machines pour le prototypage rapide de composants de qualité. SPIE, 1998, Vol.3517:91~101
- [4] Jack G. Zhou, Daniel Herscovici, Calvin C. Chen, Optimisation paramétrique des processus pour améliorer la précision des pièces de stéréolithographie prototypées rapidement. Revue internationale des machines-outils et de la fabrication, 2000, Vol. 1.40 : 363 ~ 379
- [5] Zou Guolin, Recherche sur la précision de la modélisation par dépôt de fil fondu et la technologie de fabrication rapide de moules (thèse de doctorat). Dalian : Université de technologie de Dalian, 2002.
- [6] Qin Qixian, Guo Hetong, Liu Shulan, et al., Principes et technologie de la galvanoplastie (deuxième édition). Tianjin : Tianjin Science and Technology Press, 1993.304~
- [7] Guo Huilin, Hu Xinguo, Su Guipin. Recherche sur le procédé de placage chimique à basse température d'alliages nickel-phosphore. Journal of Northwest University (Natural Science Edition), 1996, 26(4) : 307~310
- [8] Feng Wanqi, Han Xiuwen, et al., Recherche sur le procédé d'électroformage du moule d'injection pour rétroréflecteur. Electroplating and Finishing, 2000, 22(5) : 5~9
- [9] Ren Honglie, Feng Liangwei. Technologie de fabrication de moules en plastique. Guangzhou : South China University of Technology Press, 1989.317
- [10] Zhou Xiangyang, Yang Jianhong, et al., Étude sur le processus d'électrodéposition d'alliage Ni-Co brillant, Electroplating and Environmental Protection, 2000, 20(3): 14~16
- [11] Qin Qixian, Li Yaomin, et al., Étude sur l'électrodéposition d'alliage à gradient Ni-Co, Electroplating and Finishing, 1999, 21(5) : 6~8
- [12] Prasad KDVYarlagadda, Ismet P.Ilyas, Periklis Christodoulou.Développement d'outillages rapides pour l'emboutissage de tôles en utilisant des procédés d'électroformage au nickel et de stéréolithographie. Journal of Materials Processing Technology,200l,111:286-294