
Technologie de projection à l'arc et son application dans la fabrication rapide de moules
La pulvérisation à l'arc est utilisée dans l'outillage rapide pour créer des moules, des matrices et d'autres composants d'outillage durables et résistants à l'usure, rapidement et de manière rentable.
La pulvérisation à l'arc peut rapidement former des revêtements, réduisant considérablement le temps nécessaire à la production de moules ou de matrices par rapport aux méthodes traditionnelles. Elle est souvent plus économique, en particulier pour la production en petite série ou le prototypage, car elle réduit le gaspillage de matériaux et le temps d'usinage. Elle permet la création de géométries complexes et de détails fins qui peuvent être difficiles ou coûteux à usiner à partir de matériaux solides.
Autre langue : français
La pulvérisation à l'arc électrique pour l'outillage rapide représente une approche transformatrice de la fabrication, alliant vitesse, flexibilité et rentabilité. Cette technique consiste à pulvériser du métal en fusion sur une surface préparée pour créer rapidement des revêtements durables et résistants à l'usure, ce qui la rend particulièrement avantageuse pour la création de moules, matrices et autres composants d'outillage. La capacité de produire et de finir rapidement des outils aux géométries complexes et aux propriétés de matériaux sur mesure réduit considérablement les délais et les coûts associés aux processus d'usinage traditionnels.
De plus, la projection à l'arc sous fil facilite la réparation et la modification des outils existants, prolongeant ainsi leur durée de vie et optimisant l'utilisation des ressources. Par conséquent, cette méthode devient de plus en plus une solution de choix dans les industries nécessitant des solutions d'outillage rapides et fiables, telles que le moulage par injection, le moulage sous pression et l'emboutissage des métaux.
Technologie de projection à l'arc et son application dans la fabrication rapide de moules
1. Principes et caractéristiques de la technologie de projection à l'arc
La technologie de projection à l'arc est une méthode de projection thermique. Son principe consiste à utiliser deux fils métalliques mutuellement isolés comme fils d'électrode consommables et à utiliser un rouleau d'alimentation en fil pour les alimenter en continu et de manière uniforme dans les deux buses conductrices du pistolet de pulvérisation à l'arc connectées respectivement aux pôles positif et négatif de l'alimentation électrique.
Lorsque les deux extrémités des fils sont court-circuitées par l'alimentation, un arc électrique se forme, provoquant leur fusion instantanée. Simultanément, le métal en fusion est atomisé en microgouttelettes par un flux d'air comprimé, lesquelles sont pulvérisées à très grande vitesse sur la surface de la pièce. Après impact, une déformation plane se produit, et un revêtement par projection à l'arc se forme par superposition [ 1 ] . Comparée à d'autres méthodes de projection thermique, la projection à l'arc présente les caractéristiques suivantes [ 2 , 3 ] :
① Haute efficacité de production.
Le poids du métal pulvérisé par unité de temps lors de la pulvérisation à l'arc est proportionnel au courant de pulvérisation. Lorsque le courant de pulvérisation est de 300 A, 30 kg de fil de zinc, 10 kg d'aluminium et 15 kg d'acier inoxydable peuvent être pulvérisés par heure, ce qui est plus de 3 fois supérieur à celui de la pulvérisation au fil de flamme.
②Haute résistance de liaison du revêtement.
Les particules de pulvérisation à l'arc ont une énergie cinétique élevée et peuvent obtenir une force de liaison plus élevée sans augmenter la température de la pièce ou utiliser des substrats coûteux. Lors de la pulvérisation de bronze d'aluminium, les propriétés d'auto-adhérence du revêtement sont présentées, ce qui améliore encore la force de liaison. En général, la force de liaison des couches de pulvérisation à l'arc peut atteindre 20 MPa, soit 2.5 fois celle des couches de pulvérisation à la flamme.
③Haute efficacité thermique.
La pulvérisation à l'arc convertit directement l'énergie électrique en énergie thermique pour faire fondre le métal, et le taux d'utilisation de l'énergie thermique peut atteindre 60 à 70 %, ce qui constitue l'énergie la plus pleinement utilisée parmi toutes les méthodes de pulvérisation thermique.
④Faible coût de production, fonctionnement sûr et entretien simple.
2.Application de la technologie de pulvérisation à l'arc dans la fabrication de moules
Le principe de base de la technologie de moulage par pulvérisation à l'arc consiste à pulvériser une certaine épaisseur de revêtement métallique sur la surface du prototype, puis à séparer la coque métallique revêtue du prototype pour obtenir une cavité de moule totalement cohérente avec la forme du prototype.
Une fois la cavité renforcée et revêtue, elle peut être utilisée pour le moulage par injection-réaction (RIM), le formage sous vide, le thermoformage et la plupart des procédés de moulage de produits en polyuréthane [ 4 , 5 ] . Grâce à son rendement élevé et à sa faible consommation, la projection à l'arc offre une technologie de moulage économique et à cycle court. Comparée aux méthodes traditionnelles de fabrication de moules en plastique, la technologie de moulage par projection à l'arc présente les avantages suivants :
① Le prototype n'a pas besoin d'être conducteur et sa température de surface ne dépasse généralement pas 60 ℃ pendant la pulvérisation, de sorte que le matériau n'est fondamentalement pas restreint ;
② La cavité du moule obtenue présente un contour clair, des dimensions extérieures inchangées et une faible déformation sous contrainte thermique ;
③ Efficacité de moulage élevée, raccourcissant considérablement le cycle de moulage ;
④ La taille du prototype n'est pas limitée et peut être aussi petite qu'une pièce de monnaie ou aussi grande qu'un moule de formage sous vide pour la fabrication d'un toit de voiture ;
⑤ Petit investissement en équipement et bons avantages économiques.
3. Développement de la technologie de projection à l'arc
Dans le passé, la technologie de pulvérisation à l'arc était négligée en raison de la surface rugueuse des revêtements de pulvérisation à l'arc. Cependant, en raison de la transformation de l'équipement de pulvérisation à l'arc ces dernières années, en particulier la grande amélioration des pistolets de pulvérisation à l'arc de la société TAFA aux États-Unis, le gaz haute pression est accéléré via une buse spécialement conçue comme flux de gaz d'atomisation supersonique pour la pulvérisation à l'arc, qui est utilisé pour atomiser et accélérer les particules de métal en fusion pour former une couche de pulvérisation à l'arc dense.
Ce type de pistolet de projection pulvérise des fils tubulaires contenant des poudres céramiques, permettant d'obtenir des performances comparables à celles des revêtements plasma [ 6 ] . L'utilisation d'un flux de gaz chaud supersonique, généré par la combustion d'éthanol et d'air comme gaz d'atomisation, augmente la vitesse et l'énergie thermique des gouttelettes fondues et réduit l'oxydation des gouttelettes métalliques, améliorant ainsi la qualité des revêtements obtenus par projection à l'arc.
De nouveaux matériaux de pulvérisation apparaissent également en permanence, en particulier le développement et l'application de fils et de tubes en alliage à faible retrait et à haute dureté. La pulvérisation à l'arc permet déjà d'obtenir des revêtements lisses, denses et à faible porosité de haute qualité. De plus, elle présente les avantages d'une efficacité de production élevée, d'une résistance de liaison de revêtement élevée et d'un processus simple, de sorte que cette technologie a été rapidement développée et appliquée.
En Chine, la recherche et l'application réelle de la technologie de projection à l'arc ont commencé au début des années 1980. La société Beijing Longyuan a utilisé l'équipement AFS-300 pour réaliser des applications de fabrication de moules rapides telles que des moules de projection à froid de métal et des électrodes EDM, et a fourni des services aux entreprises.
À l'étranger, François Peres et Arthur Mofakhami, du Centre de prototypage rapide de l'Université centrale de Paris, ont expérimenté la technologie de projection à l'arc pour la fabrication de moules d'injection et mené des recherches approfondies sur le procédé de moulage par projection à l'arc [ 7 ] . L'Université technique du Danemark a tenté d'utiliser cette méthode de projection pour fabriquer des électrodes d'électroérosion, mais a constaté que les électrodes produites présentaient un taux de perte très élevé lors du processus et ne pouvaient être utilisées en électroérosion [ 8 ].
Recherche sur la technologie de moulage par projection à l'arc
1. Procédé de moulage par projection à l'arc basé sur le prototypage rapide
La combinaison de l'efficacité et de l'économie élevées de la pulvérisation à l'arc avec les caractéristiques rapides et intuitives du prototypage rapide permet de réaliser une fabrication rapide et économique de moules d'injection. Le moulage par pulvérisation à l'arc comprend généralement le flux de processus suivant : conception du prototype - fabrication du prototype - pulvérisation - renforcement du support - démoulage - finition - assemblage - moule d'essai.
Pour le prototypage rapide FDM et LOM, l'optimisation en termes de propriétés des matériaux, de précision de contrôle et de paramètres de processus peut produire des prototypes de haute précision et de faible rugosité [ 9 ] ; étant donné que le matériau est généralement du plastique ABS ou du papier, après pulvérisation, une dissolution chimique peut être utilisée pour libérer le moule afin d'éviter d'endommager la couche pulvérisée.
Par conséquent, pour le moulage par projection à l'arc du prototypage rapide FDM et LOM , la clé réside dans la fabrication de la coque métallique, qui dépend de la sélection du fil de pulvérisation et de l'optimisation des paramètres du processus de pulvérisation [ 10 ].
2. Détermination du matériau du fil de pulvérisation pour le moule de pulvérisation à l'arc
(1) Principaux paramètres du procédé de projection à l'arc et leur influence sur les performances du revêtement
Les performances de revêtement de la pulvérisation à l'arc incluent généralement la microstructure du revêtement, la force de liaison, la porosité, la résistance à la corrosion, etc. Différents matériaux de fil pulvérisé ont des performances de revêtement différentes. Le même matériau peut également obtenir des performances de revêtement différentes en utilisant différents paramètres de pulvérisation.
① Tension de fonctionnement
La pulvérisation du même matériau à différentes tensions de travail produira des revêtements aux performances différentes. Si la tension de travail est trop faible, une partie du matériau du fil pulvérisé ne peut pas être complètement fondue et vole directement sur la surface de la pièce, ce qui provoquera des particules grossières irrégulières dans le revêtement.
Si la tension de fonctionnement est trop faible, l'arc ne peut être amorcé. Si elle est trop élevée, la combustion du carbone et des éléments d'alliage s'aggrave, la teneur en oxyde augmente et la surface du revêtement devient rugueuse. Généralement, afin de limiter la combustion du carbone et des éléments d'alliage, on utilise une tension de fonctionnement aussi basse que possible tout en assurant une pulvérisation normale [ 1 ].
② Courant de pulvérisation
À mesure que le courant de pulvérisation augmente, la dureté du revêtement augmente. En effet, à mesure que le courant augmente, la teneur en oxyde du revêtement augmente considérablement. Bien que le carbone et les éléments d'alliage de l'alliage soient brûlés, l'augmentation rapide de la teneur en oxyde joue un rôle plus important, ce qui entraîne une augmentation de la dureté.
L'efficacité de la pulvérisation est quasiment proportionnelle au courant de pulvérisation, car ce dernier dépend directement de la vitesse d'alimentation du fil. De plus, le courant de pulvérisation a une certaine influence sur la morphologie de surface et l'adhérence du revêtement, mais cette influence reste relativement faible [ 1 ].
③ Air comprimé
Lorsque la pulvérisation à l'arc est effectuée avec de l'air comprimé non purifié, l'huile et l'eau contenues dans l'air comprimé non seulement évacuent une grande quantité d'énergie thermique, mais augmentent également les risques d'oxydation des particules pulvérisées, polluant ainsi la surface de la pièce à pulvériser et le revêtement lui-même.
Par conséquent, la teneur en oxyde du revêtement obtenu augmente considérablement. Par temps humide, l'air comprimé non traité rend la pulvérisation impossible. Par conséquent, l'air comprimé doit être purifié. La pression de l'air affecte également les performances du revêtement.
Lorsque la pression atmosphérique est trop faible, la vitesse de vol des particules est réduite et celles-ci restent longtemps en suspension dans l'air, ce qui entraîne la formation de particules de revêtement grossières et friables et une augmentation de la teneur en oxyde. À mesure que la pression atmosphérique augmente, l'atomisation s'améliore et le revêtement devient dense et lisse [ 5 ].
④ Distance de pulvérisation
La distance de pulvérisation a un impact significatif sur la vitesse de dépôt du métal et sur la dureté du revêtement. Plus la distance de pulvérisation augmente, plus la vitesse de dépôt du métal diminue. En effet, certaines particules pulvérisées se dispersent et s'envolent, tandis que d'autres ne peuvent pas adhérer au substrat en raison de la diminution de la température et de l'énergie cinétique.
L'augmentation de la distance de pulvérisation a trois effets sur la dureté du revêtement : la température des particules pulvérisées diminue, la vitesse de vol diminue, ce qui entraîne une diminution de la densité du revêtement ; les particules pulvérisées volent plus longtemps dans l'air, augmentant la combustion des éléments de carbone et d'alliage ; et la teneur en oxyde du revêtement augmente.
Les deux premiers facteurs entraînent une diminution de la dureté du revêtement. Bien que l'augmentation de la teneur en oxyde puisse augmenter la dureté du revêtement, son effet sur la dureté du revêtement est bien moindre que les deux premiers facteurs. Par conséquent, la dureté du revêtement diminue à mesure que la distance de pulvérisation augmente, et la densité du revêtement diminue également.
Si la distance de pulvérisation est trop courte, l'arc chauffera directement la pièce et le revêtement, et l'air comprimé reculera pour former une zone de flux plane, affectant l'effet d'atomisation et la qualité du revêtement, et entraînant des difficultés d'opération [ 5 ].
⑤ Prétraitement
Comme pour les autres méthodes de projection thermique, la qualité du prétraitement de la surface du substrat affecte directement la force de liaison du revêtement. Plus l'effet de rugosité est important, plus la zone de liaison entre le revêtement et le substrat est grande et plus la force de liaison est élevée.
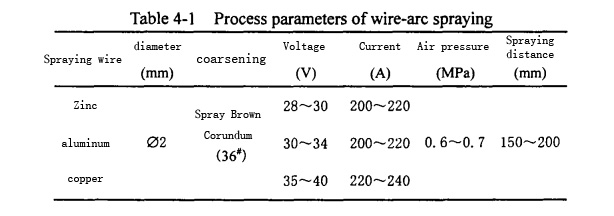
Compte tenu de l'influence des facteurs ci-dessus sur la qualité du revêtement et l'efficacité de la production, le pulvérisateur à arc D-AS1620 de Beijing Jiangyuan Company a été utilisé pour pulvériser des fils de Zn, Cu, Al et d'autres métaux. Les résultats des tests montrent que la pulvérisation à l'arc de fils de Zn, Cu, Al et d'autres métaux en utilisant les paramètres de processus indiqués dans le tableau 4-1 peut obtenir des revêtements avec de meilleures performances et une efficacité de pulvérisation plus élevée.
(2) Étude expérimentale sur les performances du revêtement de moule par projection à l'arc
① Méthode expérimentale et objectif
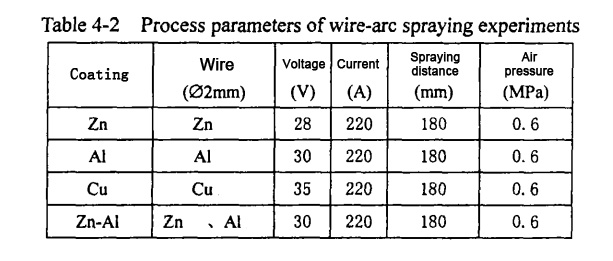
Des essais de revêtement par projection thermique ont été réalisés sur des prototypes rapides en plastique ABS, en utilisant des matériaux métalliques courants tels que le zinc, l'aluminium et le cuivre. Afin d'assurer une bonne adhérence entre le revêtement et le prototype, la surface de ce dernier a été sablée au corindon brun ( grain 36 ) avant la projection. Pour les revêtements de zinc, d'aluminium et de cuivre, deux fils métalliques identiques ont été introduits dans les deux buses conductrices du pistolet de projection. En revanche, pour les revêtements de pseudo-alliage Zn-Al, un fil de zinc et un fil d'aluminium ont été introduits respectivement dans les deux buses conductrices.
Les paramètres du procédé de projection à l'arc sélectionnés pour le test sont présentés dans le tableau 4-2. Après la pulvérisation, la résistance et la dureté des différents revêtements ont été testées et leurs performances au cours du processus de pulvérisation ont été observées et comparées. Enfin, un revêtement relativement bon a été sélectionné comme matériau pour le moule de projection à l'arc.
② Résultats expérimentaux et analyse
A. Analyse des contraintes du revêtement
La clé de la fabrication de moules par projection à l'arc est de former une coque métallique avec une grande précision de réplication, une certaine résistance et une certaine dureté sur la surface du modèle. Pendant le processus de pulvérisation, la coque métallique ne peut pas être séparée du modèle trop tôt, et la coque et le modèle ne peuvent pas être fortement déformés, sinon la coque métallique ne peut pas refléter la vraie forme du modèle et le moule perdra en précision. Si la contrainte de cisaillement entre le revêtement métallique et la surface du modèle dépasse la résistance au cisaillement entre les interfaces, la coque métallique se séparera du modèle.
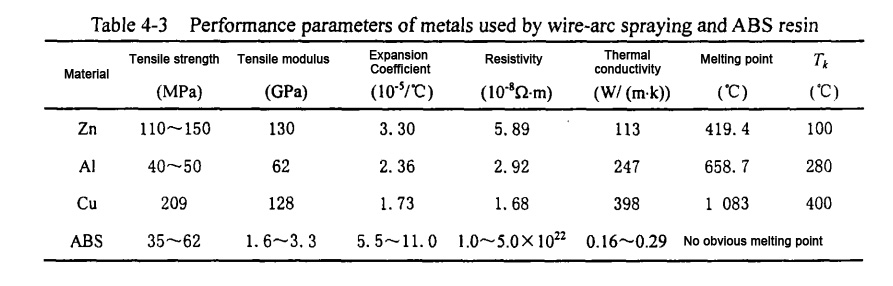
Les facteurs influençant la contrainte de cisaillement entre la coque métallique et le modèle comprennent principalement les propriétés mécaniques et thermophysiques du matériau de la coque, la température de la surface du modèle lors de la projection et la différence de coefficient de dilatation thermique entre le revêtement métallique et le matériau du modèle [ 10 ] . D'après les connaissances en science des matériaux [ 11-13 ] , les paramètres pertinents des fils de Zn, Al et Cu , ainsi que du plastique ABS , sont présentés dans le tableau 4-3.
Lors de la phase initiale de projection, les gouttelettes de métal en fusion sont pulvérisées à grande vitesse par air comprimé sur la surface du modèle à basse température. Aplaties par impact, elles forment un revêtement, puis se solidifient et se refroidissent rapidement à une vitesse de 10⁵ °C/s à 105⁶ °C/s [ 106 ] . Durant la solidification et le refroidissement, le retrait du revêtement métallique est compensé par la surface du modèle, ce qui engendre une contrainte de traction importante.
Lorsque la température diminue, la déformation du revêtement métallique passe d'une déformation principalement plastique à une déformation principalement élastique, et les contraintes résiduelles du revêtement sont principalement dues à la déformation élastique. La plage de température de transition élasto-plastique est représentée par Tk [ 14 ] . À cet état, la déformation de retrait et la contrainte du revêtement métallique sont :
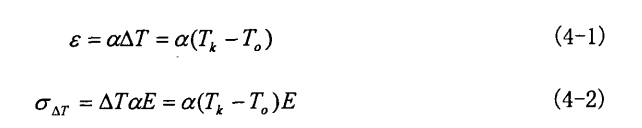
Où : ΔT – différence de température entre le point de fusion et la température ambiante du métal
A – coefficient de dilatation du revêtement métallique ;
E – module d’élasticité;
T0 – température de surface du modèle.
La température de la surface du modèle augmente au fur et à mesure de la pulvérisation. En supposant que la température de la surface du modèle soit maintenue à 60 ℃ pendant le processus de pulvérisation ultérieur, les résultats du calcul de la contrainte et de la déformation de différents revêtements métalliques sont présentés dans le tableau 4-4.
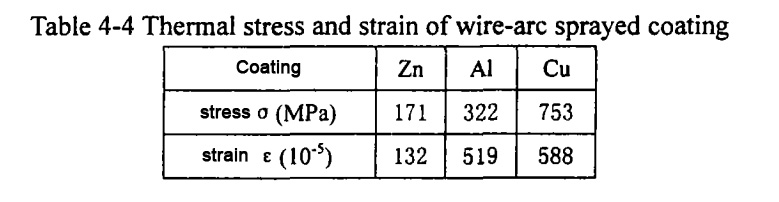
Le tableau ci-dessus montre que l'augmentation du point de fusion du matériau entraîne une augmentation des contraintes et déformations thermiques générées par le revêtement métallique lors du dépôt. En général, le module d'élasticité du métal diminue avec la température [ 15 ] , et la contrainte interne réelle du revêtement métallique est inférieure à la valeur calculée. À haute température, le fluage du métal compense partiellement la déformation élastique.
Dans le même temps, les résultats de contrainte thermique calculés de matériaux tels que n, Al, Cu (en particulier Al et Cu) sont supérieurs à la résistance à la traction du matériau, ce qui entraînera un grand nombre de microfissures dans le revêtement [ 16 ] pour libérer la majeure partie de la contrainte interne.
Après l'arrêt de la pulvérisation, pendant le processus de revêtement métallique et le refroidissement naturel du modèle à température ambiante (20°C), étant donné que le coefficient de dilatation thermique du revêtement métallique est inférieur au coefficient de dilatation thermique du modèle en plastique ABS, la contrainte interne du revêtement métallique sera partiellement compensée par le rétrécissement du modèle. La contrainte interne du revêtement lorsqu'il est refroidi à température ambiante peut être calculée à l'aide de la formule suivante :
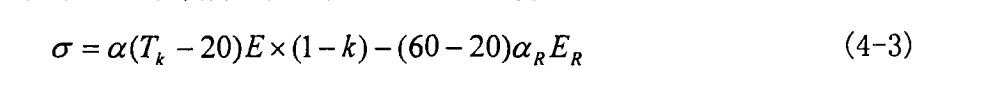
Où : ER - module d'élasticité du plastique ABS :
αR - coefficient de dilatation thermique du plastique ABS :
K- coefficient de relâchement des contraintes.
La contrainte résiduelle du revêtement est alors :
ε= σ/E (4-4)
En supposant que 90 % de la contrainte interne du revêtement métallique pulvérisé soit libérée à 60 °C, la valeur moyenne du coefficient de dilatation thermique et du module d'élasticité du plastique ABS est prise en compte pour le calcul. Les résultats du calcul de la contrainte interne résiduelle et de la déformation de chaque revêtement métallique pulvérisé à température ambiante sont présentés dans le tableau 4-5.
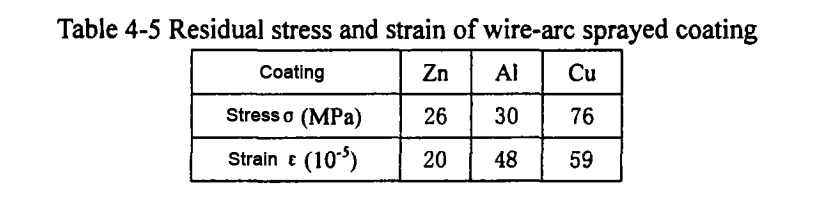
D'après les résultats du tableau 4-5, on peut voir que lorsqu'il est refroidi à température ambiante, même si 90 % de la contrainte interne du revêtement métallique est libérée par le fluage et les microfissures, et partiellement compensée par le retrait du modèle, le revêtement métallique à point de fusion élevé présente toujours une contrainte interne résiduelle importante.
Avec le dépôt continu de métal, les revêtements déposés successivement se contraignent les uns les autres, ce qui rend plus difficile pour le revêtement de libérer la contrainte interne en générant des microfissures, et la contrainte interne résiduelle est plus importante à ce moment. La contrainte interne résiduelle agit entre le revêtement métallique et le modèle pour former une contrainte de cisaillement. Si cette contrainte de cisaillement dépasse la résistance au cisaillement entre les interfaces, le revêtement se décollera et se déformera.
En résumé, pendant le processus de pulvérisation, en raison de l'effet du retrait thermique, il existe une grande contrainte de cisaillement entre le revêtement métallique et l'interface du modèle, ce qui provoque une déformation plastique du modèle et du revêtement métallique d'une part, et une séparation du revêtement métallique et du modèle en raison de la déformation élastique d'autre part, affectant la précision du moule de pulvérisation à l'arc.
De plus, plus le point de fusion du matériau de pulvérisation est élevé, plus la contrainte de cisaillement est importante et plus l'impact sur la précision du moule est important. L'utilisation de matériaux à point de fusion élevé est également susceptible de brûler la surface du modèle, affectant ainsi la finition de surface du moule.
Par conséquent, du point de vue des contraintes, le matériau du moule de projection à l'arc doit être choisi parmi les métaux à bas point de fusion tels que le Zn et l'A1, afin d'obtenir un revêtement avec une contrainte interne plus faible. Cependant, comme les propriétés mécaniques des métaux à bas point de fusion ne sont généralement pas élevées, les moules de projection à l'arc sont principalement utilisés dans la production d'essais de produits.
B. Analyse expérimentale des propriétés mécaniques des revêtements.
Il est difficile d'obtenir d'excellentes propriétés mécaniques et une excellente résistance à la contrainte interne du revêtement obtenu en projetant à l'arc des moules contenant uniquement du Zn, de l'A1, du Cu et d'autres matériaux métalliques. Afin d'améliorer les propriétés mécaniques du moule, si des fils de Zn et d'AI sont envisagés pour être alimentés simultanément pour la projection à l'arc, le revêtement obtenu doit être différent du revêtement pur de Zn ou d'AI.
Par conséquent, les fils Zn, A1, Cu et Zn-AI ont été pulvérisés à l'arc avec les paramètres de procédé indiqués dans le tableau 4-2, et leur résistance à la traction, leur dureté, leur densité et leur aptitude à la transformation par pulvérisation ont été étudiées et comparées. Les résultats expérimentaux sont présentés dans le tableau 4-6.
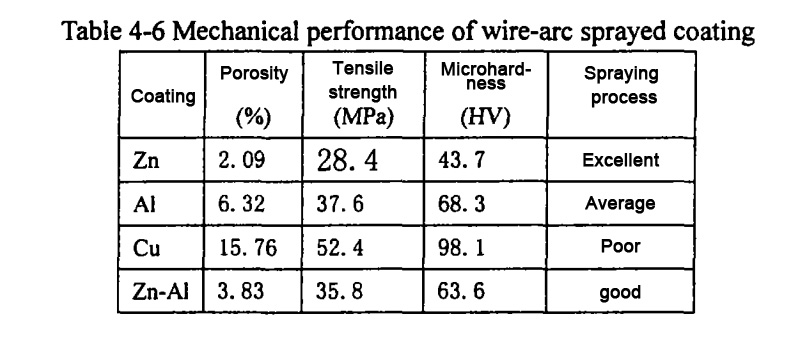
D'après le tableau ci-dessus, nous pouvons voir que le revêtement Zn a la structure la plus dense et la meilleure aptitude au traitement par pulvérisation, mais la résistance et la dureté les plus faibles ; le revêtement Cu a la résistance et la dureté les plus élevées, mais la structure la plus lâche et la pire aptitude au traitement par pulvérisation ; en comparaison, la densité du revêtement en pseudo-alliage Zn-A1 est significativement plus élevée que celle du revêtement A1, sa dureté est supérieure à celle du revêtement n et proche de celle du revêtement A1, et son aptitude au traitement par pulvérisation est bonne.
Comme aucune nouvelle phase n'apparaît après la projection à l'arc, la résistance et la dureté du revêtement métallique pulvérisé dépendent des propriétés mécaniques du matériau métallique lui-même et de la structure organisationnelle du revêtement. Le Zn a un point de fusion bas.
Pendant le processus de pulvérisation, l'effet de métallisation est bon et les gouttelettes de métal sont déposées uniformément et finement sur la surface du modèle, de sorte que le revêtement obtenu a une densité élevée. A1 a un point de fusion élevé. Pendant la pulvérisation, les gouttelettes plus grosses ne s'aplatissent pas facilement lorsqu'elles se déposent sur la surface du modèle et il est facile de former des éclaboussures.
La liaison entre les revêtements n'est pas serrée et le revêtement est relativement lâche. Le revêtement en pseudo-alliage Zn-AI est un mélange mécanique de phases Zn et A1. Étant donné que les fils sont alimentés simultanément et que les diamètres des fils sont les mêmes, le rapport volumique de Zn et A1 dans le revêtement est de 1:1 et le rapport pondéral est proche de 3:1. Les fines gouttelettes de Zn à haut degré d'atomisation peuvent combler les plus grands espaces formés par les éclaboussures d'AI. Par conséquent, l'organisation du revêtement en pseudo-alliage Zn-A1 est dense, proche de celle du revêtement Zn.
Il a également été constaté au cours du processus de pulvérisation que si le processus n'est pas exécuté correctement, le revêtement A1, en particulier le revêtement Cu, est sujet à la déformation et à la fissuration, ainsi qu'à la séparation du modèle. Si le cuivre est pulvérisé à l'arc sur le prototype rapide en papier LOM, le revêtement ne peut pas être déposé du tout et la surface du prototype sera brûlée ou même mise au rebut en raison du décollement thermique.
Le procédé de pulvérisation de Zn et de pseudo-alliage Zn-A1 est très bon. Le revêtement en pseudo-alliage Zn-A1 a une structure dense et sa résistance et sa dureté sont proches de celles du revêtement A1. Il s'agit d'un matériau de moulage par pulvérisation à l'arc avec de bonnes propriétés mécaniques globales.
4. Exemple de préparation de moule par projection à l'arc
Une fois le matériau du moule de projection à l'arc déterminé, le pseudo-alliage Zn-AI est pulvérisé à l'arc sur les prototypes FDM et LOM respectivement. Une fois la coque métallique déposée à une certaine épaisseur, elle est renforcée avec un support en résine annulaire au dos, puis le prototype est retiré par dissolution.
Le moule obtenu est illustré à la figure 4-1. On peut voir que le revêtement en pseudo-alliage Zn-A1 obtenu est dense, a une grande précision de réplication, a une certaine résistance et dureté, et l'ensemble du processus de moulage est rapide et peu coûteux, ce qui convient au développement et à la production expérimentale de nouveaux produits.
Résumé de ce chapitre
En analysant l'influence des principaux paramètres du processus de pulvérisation à l'arc sur les performances du revêtement, combinés à des expériences, les paramètres du processus optimisés adaptés au Zn, A1,
Des projections de fils de cuivre ont été trouvées.
Les tests de pulvérisation de métal unique Zn, Al, Cu et de pseudo-alliage Zn-Al ont été réalisés avec des paramètres de processus optimisés, et les propriétés mécaniques de chaque revêtement ont été testées et comparées : la contrainte interne du revêtement causée par le retrait thermique du revêtement métallique pendant la pulvérisation à l'arc a été analysée, la contrainte interne de différents revêtements a été calculée et comparée, et combinée avec les propriétés mécaniques de chaque revêtement, il a été conclu que le revêtement en pseudo-alliage Zn-A1 est adapté au moulage par pulvérisation à l'arc.
La pulvérisation à l'arc d'un pseudo-alliage Zn-Al a été réalisée sur des prototypes rapides FDM et LOM, et des moules avec des revêtements denses, une précision de réplication élevée, une certaine résistance et dureté ont été obtenus, mais ne pouvaient toujours pas répondre aux exigences de la production de masse, prouvant que le moulage par pulvérisation à l'arc est une méthode de moulage rapide efficace et peu coûteuse adaptée au développement de nouveaux produits et à la production d'essai.
Références
- [1] Zeng Guiyu, Yan Shuqun. Recherche sur la technologie de pulvérisation au fil d'arc. Métallurgie du Hunan, 2000, (1) : 3~8(43)
- [2] Du Xiaohong. Développement et application de la technologie de projection à l'arc en Chine. Surface Technology, 2000, 29(5) : 21~24
- [3] Wang Hangong. Technologie de pulvérisation à arc supersonique. Pékin : National Defense Industry Press, 1999. 4~5
- [4] Liu Xianjun, Xu Binshi, Ma Shining, etc., Application de la technologie de projection à l'arc pour la fabrication de moules en plastique. Mold Technology, 1996, (6): 25~30
- [5] Song Baotong, Yu Linqi, Wei Shuling, Recherche et application de la technologie de fabrication de moules par projection à l'arc, Usinage électrique et moule, 2000, (1): 39~41
- [6] Wen J. Procédé de projection à l'arc supersonique. Proc. de l'ITSc(J). Kobe, 1995.317. 320~XNUMX
- [7] François Peres, Arthur Mofakhami. Outillage rapide à partir de prototypes : la méthode de fabrication de moules par pulvérisation à froid, SPIE, 1998, Vo13517 : 79~90
- [8] Qian Bibo, Pan Xiaohong, Cheng Yaodong, etc., Technologie de prototypage rapide et son application dans la fabrication de moules. Recherche et application mécaniques, 1998,11, XNUMX
- [9] Zou Guolin, Recherche sur la précision de la modélisation par dépôt de fil fondu et la technologie de fabrication rapide de moules (thèse de doctorat). Dalian : Université de technologie de Dalian, 2002
- [10] Wang Yiqing, Zhao Wenzhen, et al. Recherche sur les performances des matériaux de moulage par projection à l'arc, Génie mécanique de Chine, 2000,11, 10(1112): 1115~XNUMX
- [11] Zeng Zhengming. Manuel pratique de technologie des matériaux d'ingénierie, Beijing : Machinery Industry Press, 2001.3
- [12] Dong Junguo. Manuel pratique des matériaux. Pékin : Presses de l'industrie métallurgique, 2000
- [13] An Jiru, Manuel des matériaux métalliques courants en Chine et à l'étranger. Xi'an : Presse universitaire Xi'an Jiaotong, 1990.7
- [14] Chen Guozhen, Xiao Keze, Jiang Buju. Manuel des défauts de fonderie et des contre-mesures. Pékin : Machinery Industry Press, 1996.177
- [15] Société chinoise des métaux, Société chinoise des métaux non ferreux, Manuel des propriétés physiques des matériaux métalliques. Pékin : Presses de l'industrie métallurgique, 1987.58
- [16] Tobe S. Macro- et micro-contraintes dans un revêtement pulvérisé au plasma et son comportement en termes de contrainte et de déformation. Actes de la 7e Conférence nationale sur la pulvérisation thermique, 1994, Boston, Massachusetts : 693~697