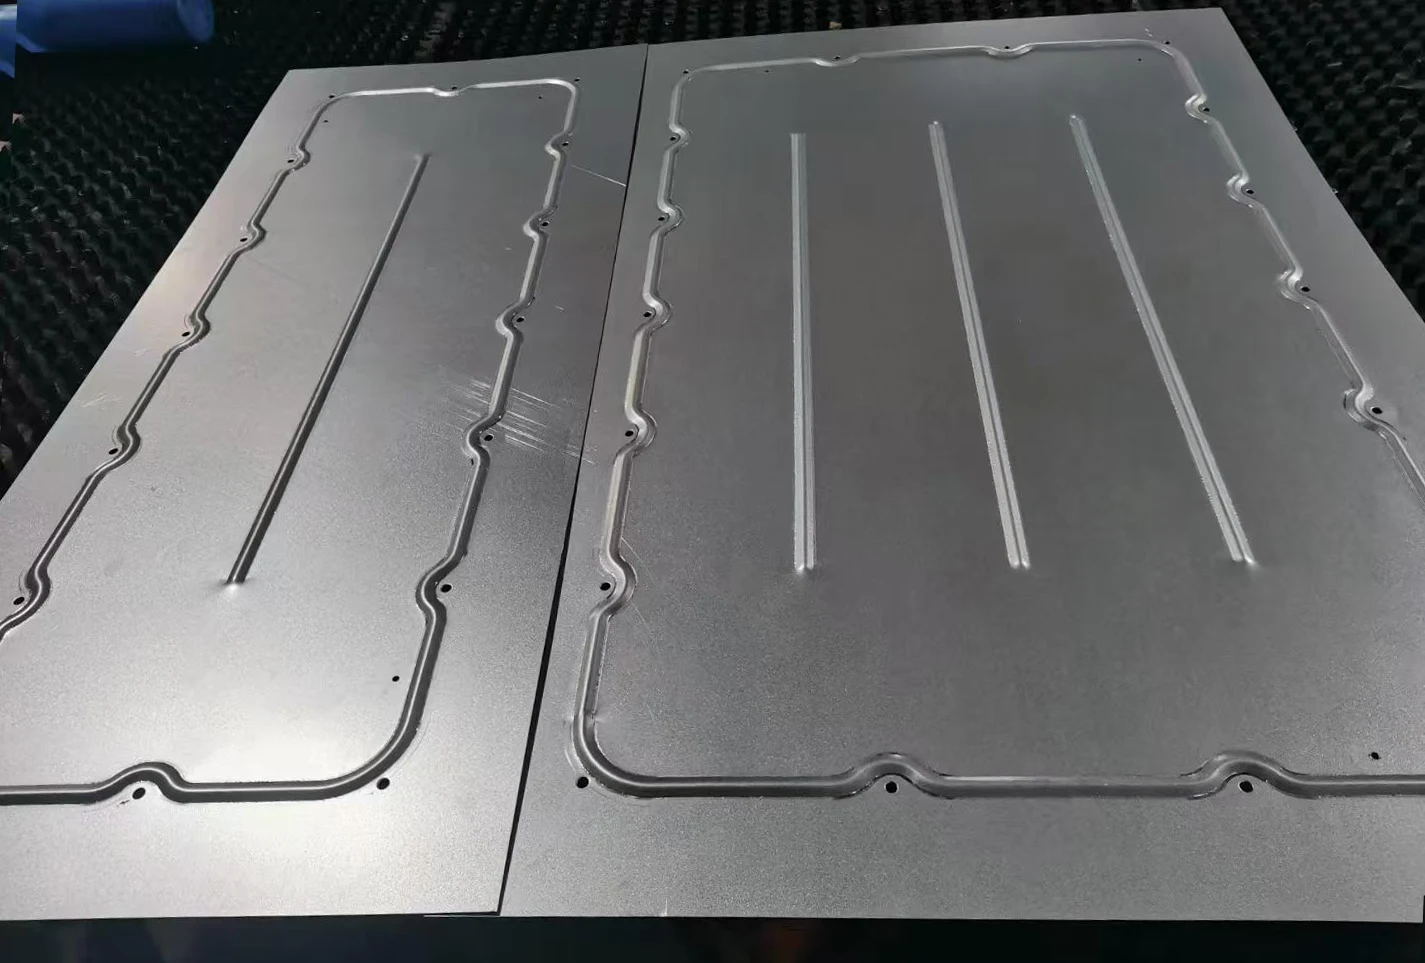
Что такое профилирование листового металла?
Обработка листового металла ребрами жесткости — это процесс формовки металла, при котором на деталях из листового металла создаются выпуклые или углубленные ребра для повышения жесткости, прочности и стабильности размеров. Он широко используется в автомобильной, аэрокосмической, промышленной, отопительной, вентиляционной и электронной промышленности.
Как можно повысить точность обработки листового металла методом профилирования?
Точность формовки листового металла можно повысить за счет оптимизации конструкции заготовки, 3D-моделирования, лазерного визуального контроля, компенсации на станках с ЧПУ и проверки размеров. Эти технологии помогают уменьшить деформацию, повысить стабильность, минимизировать отходы материала и достичь более высокой точности формовки.
Основные выводы
- Укрепление листового металла повышает прочность без увеличения толщины материала.
- Традиционные методы изготовления бусин часто приводят к несоответствию размеров и отходам материала.
- 3D-моделирование помогает прогнозировать усадку и деформацию до начала производства.
- Лазерный контроль обеспечивает точное измерение деформации кромок.
- Компенсация ЧПУ повышает точность формовки и сокращает объем вторичной обрезки.
- Современные технологии изготовления бусин позволяют повысить эффективность использования материалов и производительность производства.
Почему важна окантовка листового металла?
Детали из листового металла часто должны выдерживать механические напряжения, вибрацию и многократные нагрузки. Плоский лист легко гнется или теряет форму, особенно если его толщина ограничена.
Декоративная окантовка создает дополнительную структурную поддержку за счет изменения геометрии листа, а не за счет добавления дополнительного материала.
Основные преимущества:
| Польза | Описание |
|---|---|
| Более высокая сила | Повышает жесткость без увеличения толщины. |
| Уменьшение веса | Сохраняет прочность при меньшем расходе материала. |
| Лучшая долговечность | Снижает деформацию под давлением |
| Контроль вибрации | Помогает снизить уровень шума и подвижность панелей. |
| Эффективность затрат | Снижает расход материала по сравнению с более толстыми листами. |
Типичные области применения листового металла с профилированными элементами
Металлопрофильные профили широко используются в отраслях промышленности, где важны точность, прочность и легкость конструкции.
Автомобильные Компоненты
В автомобилестроении кромки кузова используются для усиления кузовных и несущих панелей при сохранении снижения веса.
Общие применения:
- Двери автомобиля
- Панели капота
- Компоненты шасси
- Внутренние металлические конструкции
- Защитные чехлы
Декоративные элементы с бусинами помогают автомобильным деталям сохранять форму под воздействием вибрации и механических нагрузок.
Компоненты для авиакосмической промышленности
Производители аэрокосмической продукции используют листовой металл для создания легких конструкций с повышенной жесткостью.
Общие применения:
- Панели самолетов
- Легкие структурные опоры
- Внутренние компоненты самолета
- Кронштейны для оборудования
Этот процесс помогает снизить вес, сохраняя при этом необходимые показатели силы.
Промышленное оборудование
Для промышленного оборудования требуются металлические панели, способные выдерживать вибрацию и многократную эксплуатацию.
Общие применения:
- Корпуса машин
- Чехлы для оборудования
- Защитные щитки
- Структурные панели
Уплотнение повышает жесткость и уменьшает деформацию при длительной эксплуатации.
Электроника и электрооборудование
Электронное оборудование часто требует тонких металлических корпусов, которые при этом остаются прочными и стабильными.
Общие применения:
- Электрические шкафы
- Панели управления
- Корпуса серверов
- Корпуса приборов
Уплотнение обеспечивает дополнительную жесткость, сохраняя при этом компактность конструкции корпуса.
Рекомендации по проектированию металлических профилей
Правильная конструкция валика имеет решающее значение для достижения прочности и точности размеров.
| Фактор дизайна | Рекомендуемое руководство |
|---|---|
| Глубина бусины | 1–3-кратная толщина материала |
| Ширина бусины | 4–8-кратная толщина материала |
| Минимальное расстояние от края | Примерно в 2 раза больше толщины материала. |
| Выбор материала | Алюминий, нержавеющая сталь, углеродистая сталь |
| Расстояние между бусинами | Для обеспечения равномерного формирования необходимо соблюдать равномерное расстояние между элементами. |
Неправильное расположение валиков может привести к неравномерной деформации, растрескиванию или изменению размеров в процессе формования.
Типичные допуски на изготовление профилей из листового металла
Требования к допускам зависят от материала, толщины, состояния инструмента и метода изготовления.
Типичные достижимые диапазоны:
| Характеристика | Типичный допуск |
|---|---|
| Высота бусины | ±0.2 мм |
| Ширина бусины | ±0.3 мм |
| Габаритные размеры детали | ±0.5 мм |
Для высокоточных применений производители часто используют измерительные системы и методы компенсации для повышения повторяемости результатов.
Лучшие материалы для изготовления профилей из листового металла.
Различные материалы ведут себя по-разному в процессе формования. Выбор материала влияет на прочность, качество поверхности и стабильность размеров.
| Материал | Преимущества | общие приложения |
|---|---|---|
| алюминий | Легкий, устойчивый к коррозии | Аэрокосмическая, автомобильная |
| Нержавеющая сталь | Высокая прочность, устойчивость к коррозии | Медицинское, промышленное оборудование |
| Углеродистая сталь | Прочный и экономичный | Машины, конструкции |
| Оцинкованная сталь | Защита от коррозии | Корпуса, оборудование для использования на открытом воздухе |
Факторы, влияющие на стоимость изготовления профилей из листового металла.
Окончательная стоимость зависит от нескольких производственных факторов:
Тип материала
Для получения высокоэффективных материалов могут потребоваться специализированные инструменты и методы обработки.
Толщина листа
Для более толстых материалов, как правило, требуется большее усилие формования.
Объем производства
Крупномасштабное производство позволяет снизить себестоимость каждой детали за счет оптимизации процесса наладки.
Требования к инструментам
Изготовление штампов или формовочных инструментов на заказ увеличивает первоначальные инвестиции.
Сложность детали
Сложные узоры из бисера требуют более тщательной инженерной проработки и контроля качества.
Вторичные операции
Дополнительные этапы резки, отделки или контроля качества влияют на себестоимость производства.
Анализ современного состояния процессов формовки листового металла.
Традиционный технологический процесс обработки листового металла методом профилирования.
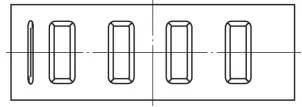
Для деталей, подобных показанной на рисунке 1, традиционный процесс обработки листового металла методом штамповки обычно включает следующие этапы:
Сначала сырье разрезается на заготовки с помощью гибочного станка. Затем штамповочное оборудование и специальные штампы придают листовому металлу форму бортиков.
После формирования кромки штамп или ножницы выполняют вторичную резку для удаления излишков материала по краям.
Некоторые процессы также требуют ручной или роботизированной помощи при погрузке/разгрузке для облегчения перехода между операциями формовки и обрезки.
При производстве деталей из листового металла с различными характеристиками и размерами этот процесс характеризуется высокой повторяемостью, сильной зависимостью от пресс-формы и требует значительных ручных манипуляций и позиционирования во время переходов между этапами процесса.
Анализ существующих проблем
1) Низкий коэффициент использования сырья: Использование фиксированных пресс-форм для формовки и вырубки препятствует эффективному использованию отходов, что приводит к значительному объему отходов.
2) Плохая адаптивность пресс-формы: любые изменения размеров изделия требуют полной переработки конструкции пресс-формы, а не ее корректировки, что увеличивает производственные затраты и сроки выполнения заказа.
3) Существующие процессы включают в себя обширные операции по вторичной обработке и погрузке/разгрузке.
Независимо от того, выполняются ли эти этапы вручную или с помощью роботизированных манипуляторов, они требуют значительных трудозатрат и ресурсов, что еще больше увеличивает производственные циклы и снижает эффективность производства.
Проектирование и расчет параметров нового процесса формирования ребер
Обзор технологического процесса
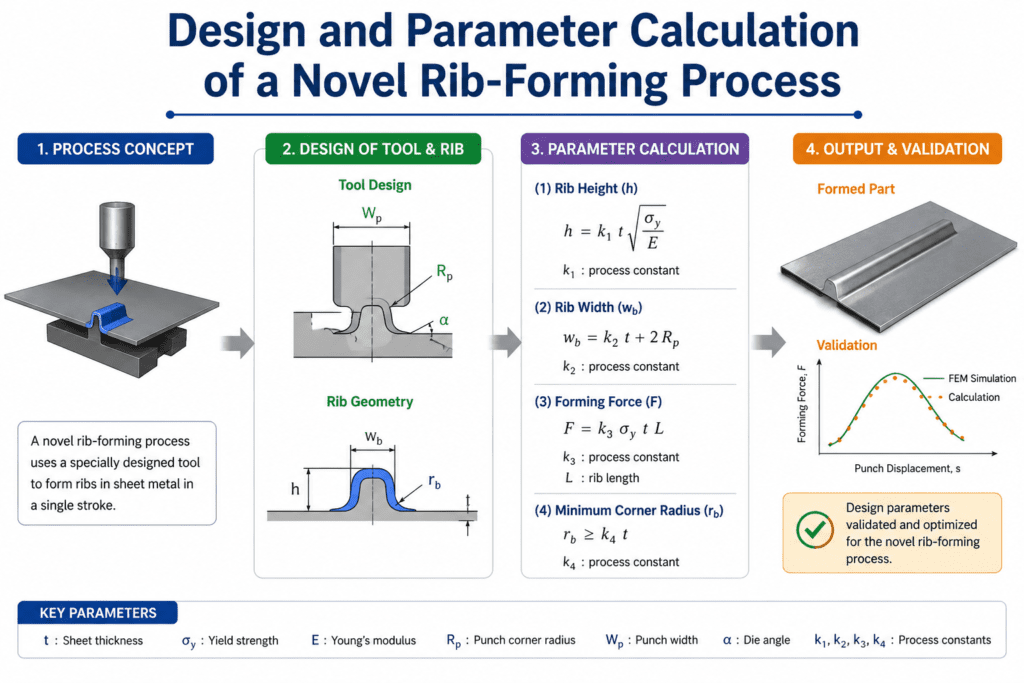
Для повышения эффективности и точности обработки листового металла методом профилирования в данной статье предлагается инновационный производственный процесс, интегрирующий 3D- моделирование, лазерный визуальный контроль и компенсацию параметров: 3D-моделирование → Лазерный контроль → Компенсированная резка → Проверка профилирования → Серийное производство.
(1) Анализ 3D-моделирования
На этом этапе, путем создания цифровой модели заготовки с валиком, в сочетании с параметрами свойств материала и требованиями к формовочной структуре, прогнозируются закономерности усадки и тенденции деформации после формирования валика, что позволяет определить оптимальные размеры заготовки.
(2) Лазерный визуальный контроль
Бесконтактное измерение образцов с фланцами с помощью 3D-лазерного сканера позволяет получить данные облака точек и построить кривые деформации кромок, что дает критически важные значения фактической усадки, такие как ΔL и ΔW.
(3) Компенсированная резка
Система симметрично распространяет данные о деформации наружу от центра заготовки.
Данные лазерного контроля используются для проектирования компенсации схемы резки, что позволяет программировать станки с ЧПУ и осуществлять лазерную резку для получения конечной формы.
(4) Проверка формирования шариков
Для проверки точности размеров проведите испытания по формовке компенсированной заготовки, обеспечив однопроходную формовку без дополнительной обрезки.
(5) Массовое производство
После стабилизации параметров и обеспечения соответствия размеров, следует начать пакетную обработку, используя выборочный контроль процесса для гарантирования качества продукции.
Этот рабочий процесс значительно повышает эффективность использования материалов, обеспечивает точность размеров и гибкость процесса.
Расчет теоретических параметров
(1) Метод постоянного объема металла
В процессе формовки листового металла, несмотря на значительную усадку и деформацию деталей после формовки, их объем металла остается постоянным.
Таким образом, инженеры выводят формулу для расчета объема заготовки из соотношения между массой и плотностью металла: V = m/ρ.
Здесь V обозначает объем заготовки, m — массу детали из листового металла, а r — плотность материала.
Этот метод служит основой для расчетов по определению размеров и применим к распространенным однородным материалам, таким как сталь и алюминиевые сплавы.
Контролируя начальную массу заготовки и тип материала, инженеры могут определить теоретические размеры при разворачивании, что обеспечивает точные ориентиры для последующих расчетов площади, длины и ширины.
(2) Формулы развернутой площади и размеров
После определения объема заготовки V и толщины материала t, площадь развернутой заготовки S может быть вычислена как S = V/t.
Исходя из геометрии заготовки, если она выполнена в виде прямоугольной или квадратной заготовки, ее длина L и ширина W удовлетворяют условию S = LW.
Если известен один параметр, инженеры могут рассчитать другой, используя формулу L = S / W или W = S / L.
Эти расчеты размеров обеспечивают теоретическую основу для предварительной резки заготовки.
Создавая математические модели на основе 3D-моделирования и данных о размерах конструкции, инженеры могут автоматизировать извлечение параметров и проектирование компенсации процесса, закладывая основу для последующего построения схемы компенсации лазерного воздействия.
(3) Установка и выбор коэффициента припуска на ширину
В реальных операциях формовки валиков из-за нелинейного эффекта усадки листового металла в процессе формовки теоретически рассчитанные размеры часто не соответствуют окончательным требованиям к формовке.
Следовательно, для корректировки рассчитанных длины и ширины необходимо установить соответствующий коэффициент припуска по ширине K. Формула корректировки: L = KL_(теоретическая), W = KW_(теоретическая).
Этот коэффициент обычно колеблется от 1.1 до 1.3, при этом конкретные значения определяются в зависимости от глубины валика, пластичности материала, структуры матрицы и опыта технологического процесса.
Слишком малое значение AK может привести к недостаточному размеру кромок заготовки, что повлечет за собой несоответствие размеров после обработки; наоборот, чрезмерно большое значение K увеличивает количество отходов материала.
Таким образом, после получения разумного коэффициента усадки посредством предварительного 3D-моделирования и испытаний прототипа, значение K может быть точно установлено.
Это повышает адаптивность конструкции заготовки и улучшает точность формования после обработки, эффективно избегая традиционных операций обрезки или доработки.
Стратегия предварительной компенсации лазерной обработки на станках с ЧПУ
С помощью лазерной системы 3D-визуального контроля необходимо получить данные о деформации краевых сегментов образца шарика.
Извлеките фактические значения усадки в направлениях длины и ширины, обозначенные как ΔL и ΔW соответственно.
Инженеры используют центр заготовки в качестве точки отсчета симметрии и равномерно распределяют величины усадки по четырем сторонам четырехугольника ABCD.
Компенсация ΔL/2 и ΔW/2 применяется наружу, переопределяя координаты четырех угловых точек для образования точек компенсации A', B', C' и D'.
Инженеры применяют обработку с зеркальной симметрией к этим компенсационным углам в сочетании с кривыми кромок, полученными в результате лазерного сканирования, для создания шаблона лазерной резки, который включает в себя фактическую компенсацию сжатия.
После программирования и импорта этого шаблона в лазерное оборудование с ЧПУ начинается прямая резка.
Это гарантирует соответствие размеров заготовки требованиям к допускам при сборке без дополнительной обрезки после нанесения кромки, что значительно повышает точность изготовления и эффективность производства.
3D-визуальный осмотр и построение модели облака точек.
Компоненты системы 3D-лазерного сканирования
Система трехмерного лазерного визуального контроля в основном состоит из лазерного сканера, блока обработки данных, программного обеспечения управления и дисплейного терминала.
Сканер выполняет бесконтактное сканирование поверхностей заготовок, излучая лазерные лучи для получения данных облака точек на кромках, что обеспечивает высокую точность и эффективность.
Система обеспечивает обратную связь в реальном времени об изменениях контура заготовки, что делает ее особенно подходящей для точного контроля деформации кромок в деталях из листового металла, полученных методом прессования.
При интеграции со специализированным программным обеспечением для обработки данных, оно генерирует полные 3D-модели, обеспечивая точную информацию для последующего анализа компенсаций и операций лазерной резки.
Рабочий процесс сбора и обработки данных облака точек
Данные облака точек, полученные в результате лазерного сканирования, требуют обработки для извлечения значимой информации.
Сначала выполняется удаление шума и регистрация данных для обеспечения согласованного соединения данных сканирования под разными углами.
Затем инженеры извлекают характеристики кривизны краев и проводят анализ кривизны этих краев.
Наконец, создается трехмерная контурная модель, точно отражающая деформацию усадки, вызванную ребрами.
Это обеспечивает достоверную геометрическую основу для разработки системы компенсации параметров, значительно повышая надежность данных и точность стратегий компенсации.
Механизм извлечения данных и обратной связи модели при уменьшении границ.
На основе трехмерной модели облака точек извлекаются фактические кривые деформации четырех кромок рифленой детали и сравниваются с теоретическими проектными размерами для расчета значений усадки ΔL в продольном направлении и ΔW в поперечном направлении.
Система устанавливает значения компенсации на основе данных об усадке и передает их обратно в модуль генерации шаблона вырубки, что позволяет корректировать шаблон перед обработкой.
Этот замкнутый механизм эффективно повышает точность формования ребра жесткости с первого прохода, исключает вторичные операции обрезки и повышает интеллектуальность и гибкость производственного процесса.
Заключение
В данной статье рассматривается контроль точности размеров в процессе формования элементов усиления из листового металла путем предложения нового метода изготовления, основанного на анализе 3D-моделирования, лазерном контроле и предварительно компенсированной лазерной резке.
Благодаря теоретическим расчетам параметров и практической проверке процесса, достигается точная компенсация размеров заготовки и одноэтапное формование ребер жесткости, что значительно сокращает отходы материала и трудозатраты.
Исследования показывают, что этот метод обладает высокой универсальностью, гибкостью и пригодностью для мелкосерийного производства различных видов продукции, обеспечивая эффективный технический путь для интеллектуальной модернизации производства изделий из листового металла.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.