

Деталь может быть полностью обрабатываемой на станке, но при этом неоправданно дорогой. Большая часть стоимости детали, изготовленной на станке с ЧПУ, определяется задолго до начала обработки, на этапе проектирования, посредством решений о допусках, геометрии и материале, которые кажутся безобидными в САПР, но напрямую приводят к увеличению времени на переналадку, износу инструмента и затратам на контроль качества в цехе.
По мнению большинства производителей станков с ЧПУ, практически любую смету на обработку можно оптимизировать до начала производства. Небольшие изменения в конструкции, такие как использование стандартных размеров инструмента, упрощение геометрии паза или ослабление ненужных допусков, могут сократить время обработки, улучшить технологичность и снизить общие производственные затраты без ущерба для качества детали.
Быстрый ответ
К наиболее распространенным ошибкам проектирования деталей на станках с ЧПУ, увеличивающим производственные затраты, относятся чрезмерно жесткие допуски, глубокие полости, тонкие стенки, острые внутренние углы, излишняя чистовая обработка поверхности, избыточные настройки, труднообрабатываемые материалы и плохая доступность элементов. Оптимизация этих элементов конструкции может снизить затраты на обработку за счет увеличения срока службы инструмента, сокращения времени цикла и упрощения производства.
Основные выводы
- Лучшее Ошибки при проектировании деталей на станках с ЧПУ Это происходит на этапе проектирования и может значительно увеличить время обработки, затраты на оснастку, требования к контролю качества и общие производственные расходы.
- Применение жестких допусков только к критически важным элементам — один из самых простых способов... снизить затраты на обработку на станках с ЧПУ без ущерба для работоспособности детали.
- Использование стандартных размеров инструмента, практичной толщины стенок, больших радиусов скругления углов и удобных элементов конструкции повышает технологичность и сокращает время производства.
- Следующий Дизайн для технологичности (DFM) Предварительный анализ перед запросом коммерческого предложения помогает выявить дорогостоящие проблемы проектирования на ранней стадии, сократить количество инженерных доработок и избежать ненужных задержек в производстве.
- Работаем с опытным производитель деталей станков с ЧПУ or Поставщик услуг по обработке на станках с ЧПУ в Китае Это позволяет оптимизировать конструкцию деталей с точки зрения стоимости, качества и эффективности производства еще до начала механической обработки.
- Тщательный анализ DFM (проектирование для производства) перед началом производства может повысить точность расчета стоимости, сократить количество брака, минимизировать время на переналадку и снизить общую стоимость. Стоимость изготовления деталей на станках с ЧПУ по индивидуальному заказу.
Почему проектные решения определяют большую часть стоимости станков с ЧПУ
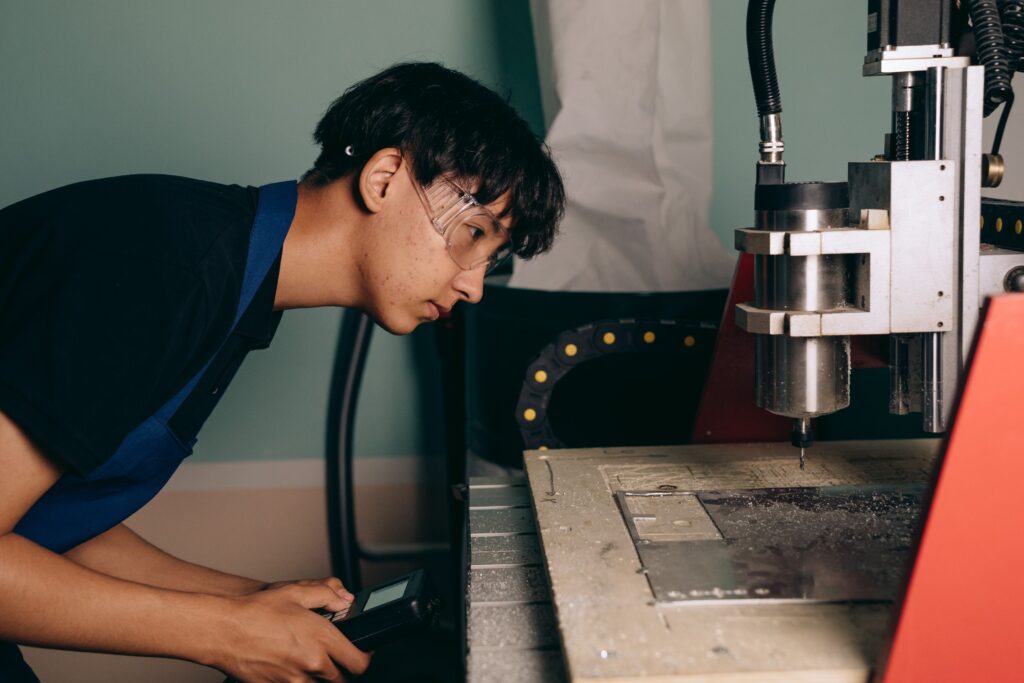
Выбор между механической обработкой элемента вместо литья, указанием допуска плюс-минус 0.05 мм вместо 0.005 мм или проектированием формы, требующей пяти переналадок вместо двух, — каждое из этих решений принимается за считанные минуты на экране и влечет за собой значительные финансовые затраты, которые гораздо дольше и дороже вносятся после того, как уже составлена смета или начато первое производство.
15 ошибок при проектировании деталей, изготовленных на станках с ЧПУ:
1. Применение жестких допусков по каждому параметру.
Допуски должны быть установлены только для элементов, которые соединяются, герметизируются или перемещаются. Завышенные допуски для некритических размеров увеличивают время и стоимость контроля без улучшения функциональности.
2. Острые внутренние углы
Режущие инструменты имеют круглую форму. Для получения истинного внутреннего угла в 90 градусов требуется медленная и дорогостоящая дополнительная операция, такая как электроэрозионная обработка. Вместо этого добавьте радиус скругления, соответствующий стандартной концевой фрезе.
3. Глубокие, узкие карманы
Для карманов, глубина которых примерно в четыре раза превышает их ширину, требуются длинные, хрупкие инструменты, которые режут медленнее и сильнее отклоняются. Расширяйте карман или уменьшайте его глубину там, где это позволяет функциональность.
4. Слишком тонкие стены
Стенки толщиной менее 0.8 мм в металле или 1.5 мм в пластике вибрируют во время резки, вызывая дребезжание и смещение размеров. Утолщите стенки или добавьте ребра для опоры.
5. Нестандартные размеры резьбы
Изготовление метчика с нестандартным шагом резьбы означает длительный срок поставки и более высокую стоимость. При проектировании следует использовать метрическую резьбу ISO или резьбу, соответствующую стандартам ANSI.
6. Игнорирование роста анодированного покрытия или налета.
Анодирование типа II обычно добавляет примерно от 0.005 до 0.025 мм на поверхность, а твердое анодирование может добавить больше. Для деталей с жесткими допусками вблизи покрытой поверхности этот прирост необходимо учитывать в допуске.
7. Излишняя косметическая сложность
Декоративные контуры и тонкая детализация поверхности, не выполняющие функциональной функции, увеличивают время программирования, количество смен инструмента и время цикла без повышения производительности.
8. Неудачная геометрия доступа инструмента.
Закрытые полости, поднутрения и многогранные элементы, которые хорошо выглядят в САПР, могут быть трудно или невозможно обработать вращающимся инструментом, что требует дополнительных настроек или использования специализированного инструмента.
9. Скругления, не соответствующие стандартной оснастке.
Указание нестандартного радиуса скругления, не соответствующего распространенному размеру концевой фрезы, вынуждает приобретать инструмент нестандартной формы. По возможности подбирайте радиусы скругления в соответствии со стандартными диаметрами инструмента.
10. Пропуск проверки DFM перед окончательным проектированием.
Выявление проблемы с технологичностью на этапе проектирования обходится гораздо дешевле, чем обнаружение её после составления сметы или, что ещё хуже, после того, как первый образец не пройдёт проверку качества.
11. Несоблюдение принципа разделения критических и некритических поверхностей.
Сохранение одинаковой чистоты поверхности и точности допусков вынуждает цех устанавливать цену на всю деталь так, как если бы каждая из них была критически важна с функциональной точки зрения.
12. Выбор материалов на основе предположений, а не требований.
Выбор высокопрочного сплава только потому, что это «звучит правильно», а не потому, что этого требуют расчеты нагрузки, приводит к завышению как стоимости материала, так и стоимости обработки.
13. Игнорирование количества настроек и ориентации детали.
Геометрия, требующая многократного переворачивания и повторного зажима детали, увеличивает время программирования и создает больше возможностей для отклонения размеров между настройками.
14. Обработка текста и логотипов на станке вместо использования вторичной обработки.
Гравировка мелкого текста на станке с ЧПУ — медленный процесс, поскольку для каждой линии необходимо использовать небольшой инструмент. Лазерная гравировка в качестве вторичного этапа быстрее и дешевле при том же результате.
15. Копирование старого титульного блока без проверки его допустимых отклонений по умолчанию.
Блок допуска по умолчанию, скопированный из предыдущего проекта с более жесткими требованиями, может незаметно применять излишне жесткий допуск ко всем неуказанным размерам новой детали.
| Знаете ли вы? Модель стоимости качества Американского общества качества (ASQ), одна из наиболее часто используемых в производстве, описывает, как стоимость выявления и устранения проблемы многократно возрастает на каждом этапе, когда она остается незамеченной. Дефект конструкции, обнаруженный на чертеже, обходится очень дешево. Тот же дефект, обнаруженный после обработки деталей или после их доставки заказчику, обходится значительно дороже, именно поэтому проверка DFM (проектирование для производства) перед составлением сметы имеет такое большое значение. |
Краткий контрольный список DFM перед отправкой запроса на коммерческое предложение.
- Применяются ли жесткие допуски только к элементам, которые фактически соединяются, герметизируются или перемещаются?
- Имеют ли внутренние углы радиус скругления, соответствующий стандартному размеру концевой фрезы?
- Глубина каждого кармана примерно в четыре раза меньше его ширины?
- Достаточно ли толстые все стенки, чтобы противостоять вибрации во время резки?
- Стандартные ли размеры резьбы — метрические ISO или ANSI, а не произвольные шаги?
- Учтены ли особенности анодирования или роста покрытия на поверхностях с жесткими допусками?
- Можно ли упростить какие-либо декоративные элементы, не влияя на функциональность?
- Соответствует ли заголовок проекта фактическим требованиям к допустимым отклонениям, а не скопированному значению по умолчанию?
Экспертная оценка
Анализируя поступающие запросы на коммерческие предложения (RFQ) по проектам в области телекоммуникаций, робототехники, медицинского оборудования и автомобилестроения в рамках наших систем качества ISO 9001:2015 и ISO 13485, мы обнаруживаем, что большинство из этих 15 ошибок, которые мы видим во входящих чертежах, составляют именно эти 15 ошибок. В Ruiyi наша инженерная команда перед составлением коммерческого предложения проверяет геометрию, допуски и материалы, сравнивая их с тем, что эффективно работает на наших обрабатывающих центрах с ЧПУ и токарно-фрезерных станках для композитных материалов, и указывает на элемент, который значительно увеличивает стоимость без четкого функционального обоснования, вместо того чтобы молча снижать цену.
Два наиболее распространенных фактора, влияющих на стоимость, — нечеткие допуски и требования к материалам — также являются теми, на что рецензенты обращают наибольшее внимание, поэтому полезно знать, что следует включить в запрос коммерческого предложения и выбрать правильный сорт алюминия, прежде чем отправлять следующую деталь на печать. После утверждения дизайна сократите объем доработок с помощью проверки DFM (проектирование для производства) и проверьте, как рассчитываются затраты на фрезерование на станках с ЧПУ и какие аспекты обработки поверхности следует учитывать при изготовлении деталей на станках с ЧПУ, чтобы ничего не было упущено. Сервис ЧПУ-обработки деталей на заказ от Ruiyi применяет этот же подход к каждой поступающей детали на печать.
Часто задаваемые вопросы
Какая наиболее распространенная ошибка проектирования станков с ЧПУ приводит к увеличению стоимости?
Применение жестких допусков ко всем размерам на чертеже, а не только к функционально важным элементам, является основной причиной значительных предотвратимых затрат при расчете стоимости станков с ЧПУ.
Насколько исправление ошибок проектирования может снизить стоимость обработки на станках с ЧПУ?
Как правило, исследования в отрасли показывают снижение затрат на 20–45 процентов после оптимизации допусков, радиусов скругления углов и пропорций пазов, без потери функциональности детали.
Почему острые внутренние углы увеличивают стоимость обработки?
Режущие инструменты имеют круглую форму, поэтому получить настоящий внутренний угол в 90 градусов с помощью стандартной концевой фрезы невозможно. Для этого требуется инструмент меньшего размера, который режет медленнее и быстрее изнашивается, или дополнительная операция, такая как электроэрозионная обработка.
Какой допуск следует использовать, если я не уверен в требуемых параметрах детали?
Примените общий стандарт допусков ко всей детали и используйте более жесткие допуски только для размеров, которые, как известно, имеют критически важное функциональное значение, например, для посадок подшипников или сопрягаемых поверхностей. В случае сомнений проконсультируйтесь с поставщиком, прежде чем окончательно утвердить чертеж.
Можно ли считать выбор материала ошибкой в дизайне?
Да. Указание более прочного сплава, чем требуется для конкретного применения, увеличивает как стоимость материала, так и время обработки без реальной пользы, и является одной из самых распространенных и дорогостоящих ошибок при выборе.
Когда следует проводить анализ DFM (проектирование с учетом технологичности)?
Как можно раньше, в идеале до завершения разработки проекта и, безусловно, до отправки его на коммерческое предложение. Внесение изменений на поздних этапах, после начала изготовления оснастки или производства, обходится гораздо дороже, чем исправление тех же ошибок, внесенных на чертеже.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

