
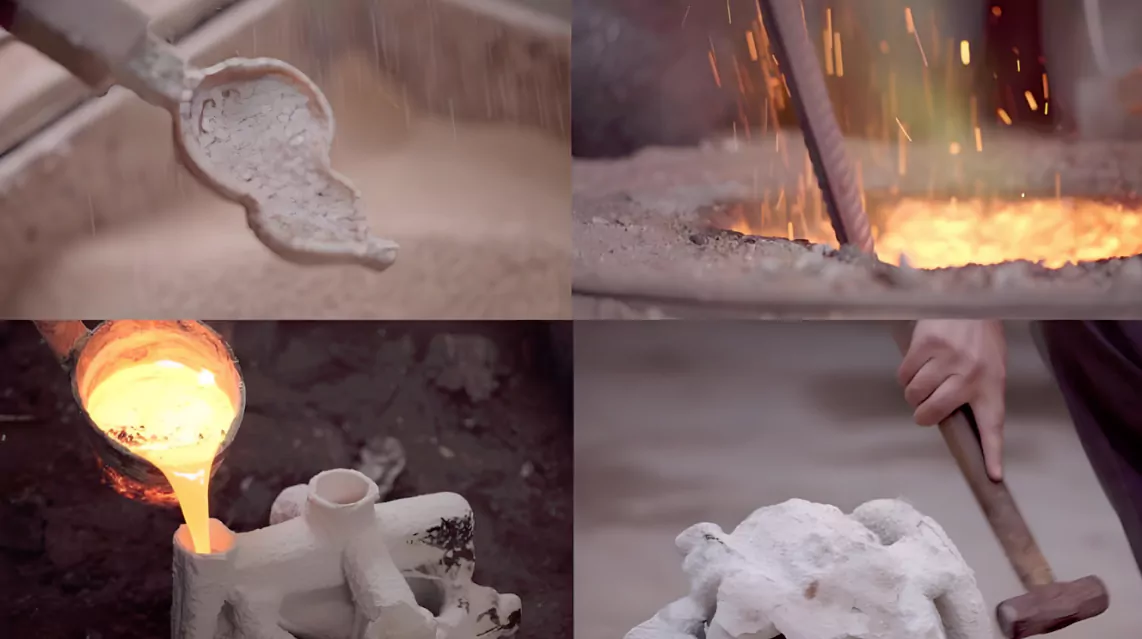
Быстрое прототипирование (RPM) — это технология, основанная на принципе послойного наложения. Путем послойного наложения 3D-модели дискретные точки, линии и поверхности постепенно объединяются для формирования необходимых деталей. По сравнению с традиционными методами производства, RPM не требует специальных инструментов, процесс изготовления проще, а скорость значительно выше, что также называется «производством свободной формы».
Поскольку эта технология в несколько раз или даже в десятки раз быстрее традиционных методов, она стала основной технологией быстрого прототипирования. RPM изменил традиционный способ создания твердотельных моделей и значительно ускорил разработку и обновление продуктов.
Технология RPM охватывает множество технических областей, таких как САПР, обработка данных, числовое управление, контрольно-измерительные приборы, лазерные и другие механические и электронные технологии, технология материалов и технология программного обеспечения. Это органическая интеграция и перекрестное применение различных высокотехнологичных технологий.
Технология RPM имеет хорошие перспективы применения и практическую ценность. Правительственные ведомства, предприятия, колледжи и университеты, а также научно-исследовательские институты в основных индустриально развитых странах мира вложили значительные средства в разработку и исследование технологии RPM. Некоторые колледжи и университеты, а также научно-исследовательские институты также проводят исследования и разработки технологии RPM и достигли удовлетворительных результатов, которые успешно применяются в производстве пресс-форм.
Основные методы и принципы технологии RPM
Конкретные процессы внедрения технологии RPM разнообразны. Как правило, в зависимости от используемых формовочных материалов и методов обработки материалов их можно свести к следующим методам, которые представлены ниже:
1. Метод селективного жидкостного отверждения
Метод селективного жидкостного отверждения заключается в фокусировке лазера на поверхности жидкого фотоотверждаемого материала (например, фотоотверждаемой смолы ) для его отверждения в соответствии с заранее заданным правилом: сначала от точки к линии, а затем к поверхности, для завершения построения слоя. Затем подъемная платформа перемещается на расстояние, равное толщине слоя, и повторно покрывается слоем жидкого материала для построения следующего слоя. Таким образом, слои накладываются друг на друга, образуя в конечном итоге трехмерную структуру. Типичные процессы этого метода включают стереолитографию (SL – стереолитография, как показано на рисунке 1), шлифовку твердым веществом, лазерную литографию с отверждением (SGC – шлифовка твердым веществом) и лазерную литографию (LS – световое моделирование).
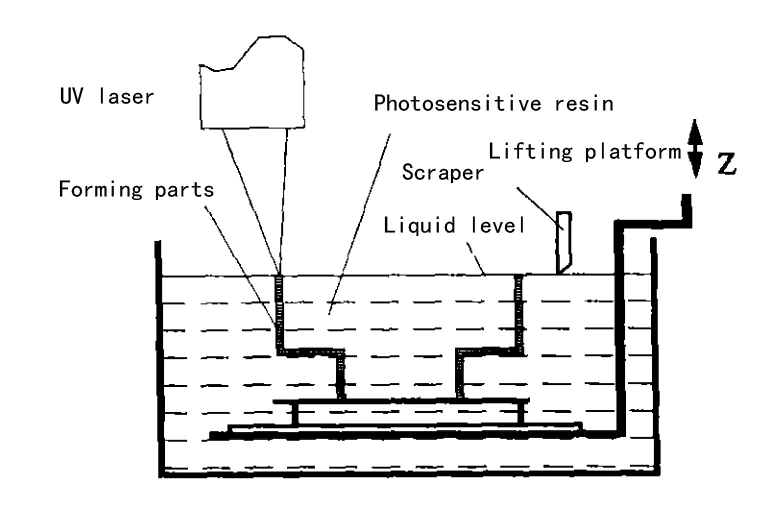
Рис. 1. Принципиальная схема процесса SL (стереолитографии)
2. Метод добавления слоев
Метод добавления слоев использует лазер или инструмент для разрезания материала фольги для получения слоя модели. В частности, сначала вырезаются граница процесса и контур края прототипа, а затем материал, не принадлежащий прототипу, разрезается на сетку. Постоянно перемещая подъемную платформу и подавая материал фольги, можно разрезать новые слои и прикреплять их к предыдущим слоям. Таким образом, можно сформировать трехмерную сплошную модель путем наложения слоев.
Наконец, небольшие части сетки материала, которые не принадлежат прототипу, удаляются для получения требуемой трехмерной твердотельной модели. Существует много видов фольгированных материалов, используемых в методе добавления слоев, таких как бумага с покрытием (бумага, покрытая клеевым покрытием), покрытая керамической, металлической фольгой или другими фольгами на основе материалов. Типичный процесс добавления слайсов — это производство многослойных твердых тел (LOM–Laminated Object Manufacturing), как показано на рисунке 2.
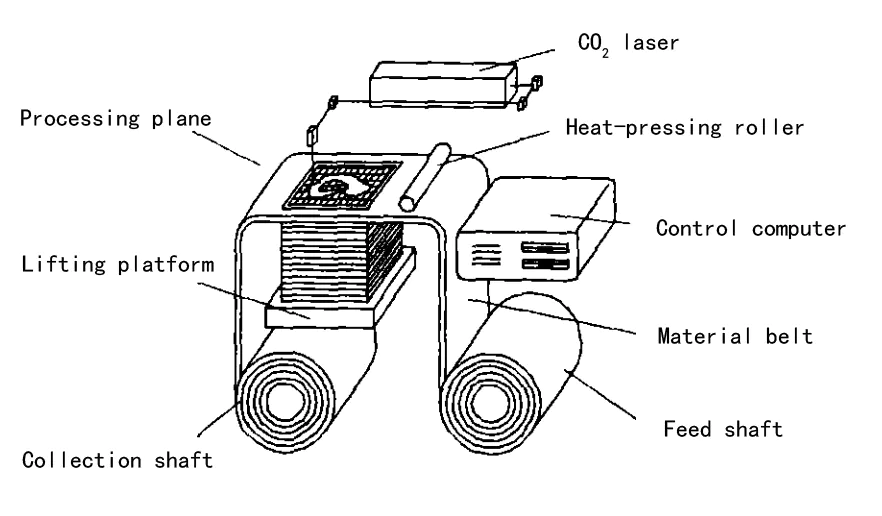
Рис.2. Принципиальная схема процесса LOM (Layered Entity Manufacturing)
3. Метод селективного спекания/склеивания порошков
Метод селективного спекания/склеивания порошка использует специальный порошок для формирования слоев с определенной плотностью и плоскостностью. Порошок селективно расплавляется или склеивается для создания целостного слоя. Затем новый порошок распределяется по сформированному слою, уплотняется и спекается или склеивается для формирования следующего слоя, сливаясь с предыдущим. Этот процесс продолжается слой за слоем для создания 3D-объекта.
Порошковые материалы включают неметаллические варианты, такие как воск, поликарбонат и промытый песок, а также металлические порошки, такие как железо, кобальт, хром и их сплавы. Типичные процессы включают селективное лазерное спекание (SLS) и 3D-печать (3DP), как показано на рисунках 3 и 4.
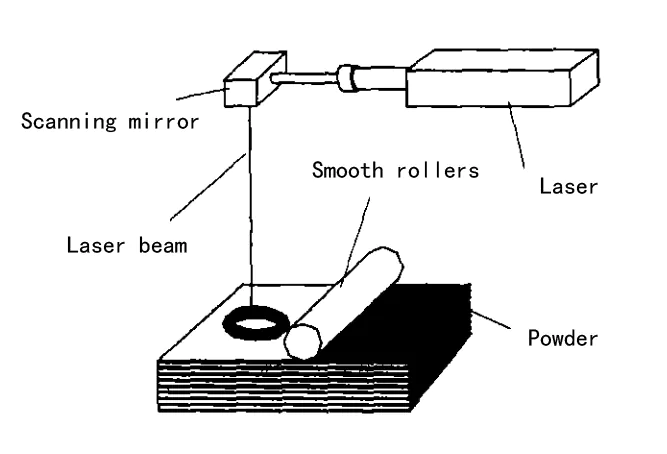
Рис.3. Принципиальная схема процесса SLS (селективного лазерного спекания)
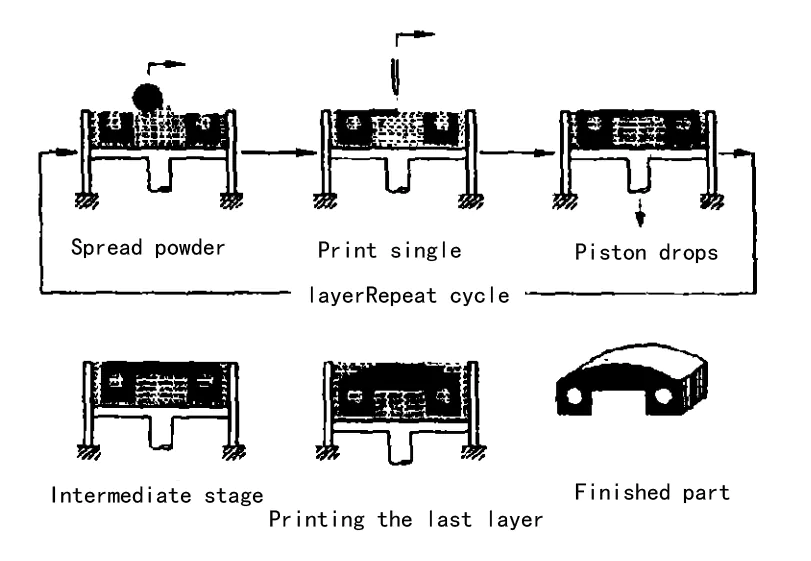
Рис. 4. Принципиальная схема процесса 3DP (трехмерной печати)
4. Метод формования методом экструзии расплава
Метод формования методом экструзии расплава заключается в расплавлении горячего расплава путем нагревания, затем его выдавливании и распылении для накопления формовочного слоя, а затем формировании следующего слоя таким же образом и сплавлении его с предыдущим слоем. Таким образом, в конечном итоге формируется трехмерная твердая модель путем наложения слоев. К горячим расплавам относятся АБС, нейлоновый воск и т. д. Типичный процесс формования методом экструзии расплава — это моделирование методом наплавления (FDM–Fused Deposition Modeling), как показано на рисунке 5.
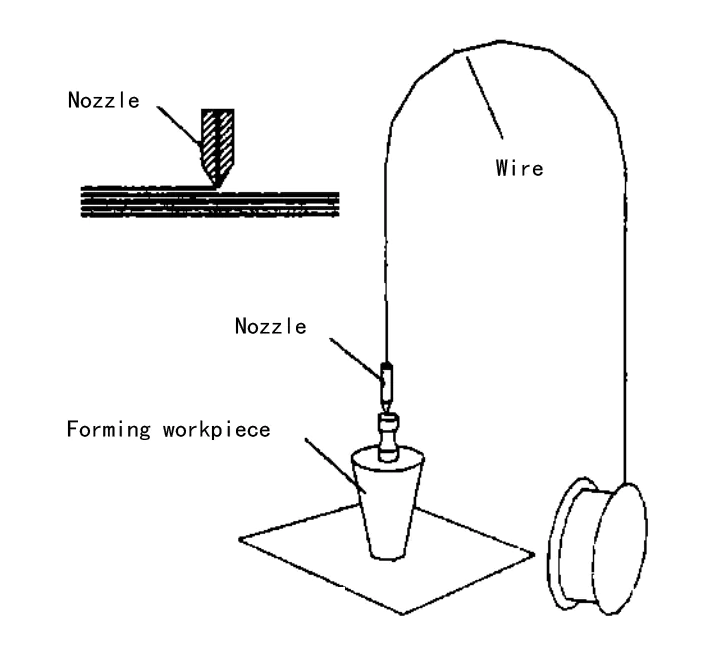
Рис. 5. Принципиальная схема метода экструзии расплава (FDM)
5. Метод струйной печати
Струйная печать заключается в расплавлении твердого материала, а затем использовании принципа струйной печати для его распыления в упорядоченном порядке, накладывая один слой за другим, чтобы сформировать трехмерную сущность. Типичный процесс струйной печати — это струйная печать, как показано на рисунке 6.
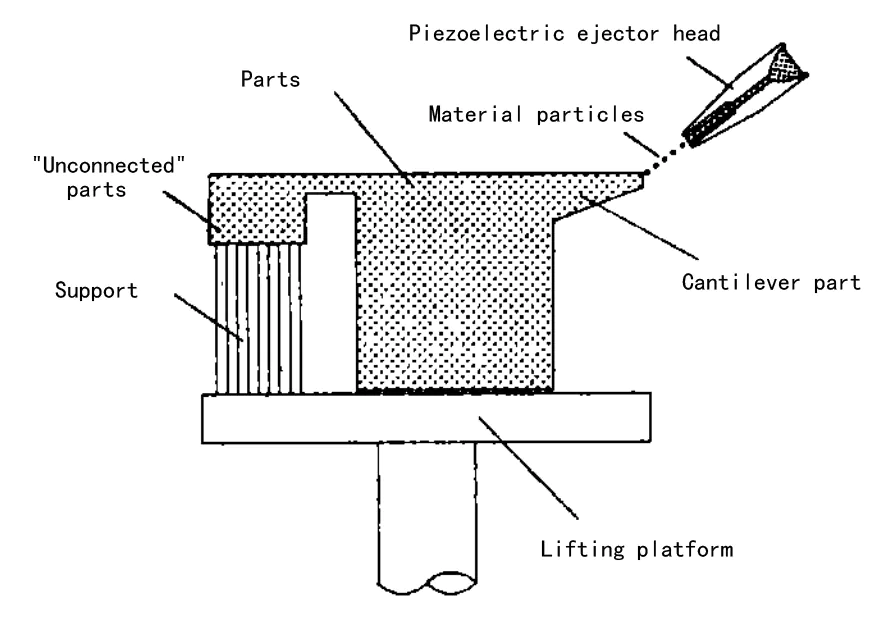
Рис. 6. Принцип струйной печати
6. Цифровая обработка света
Цифровая обработка света (DLP) в основном используется для 3D-печати фотоотверждаемых смол. Принцип ее работы заключается в проецировании 2D-изображения, полученного путем нарезки 3D-модели на фоточувствительную смолу слой за слоем с помощью цифрового проектора. Смола быстро отверждается под воздействием света, образуя твердую структуру. В процессе печати платформа для печати погружается в ванну со смолой. После завершения каждого слоя отверждения платформа слегка приподнимается и снова покрывается новым слоем смолы. Отверждение повторяется до тех пор, пока модель не будет завершена, как показано на рисунке 7.
Рис 7. Схема цифровой обработки света
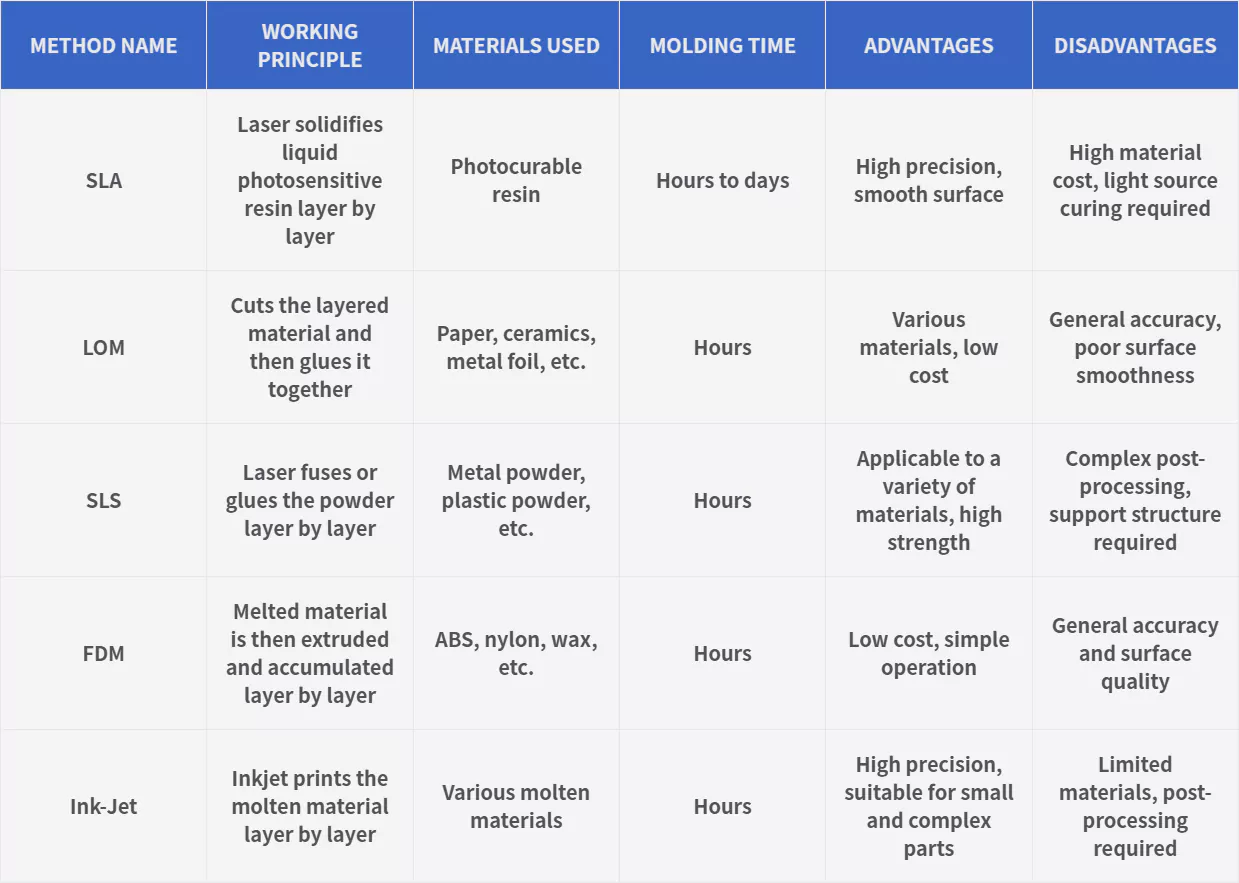
Таблица 1. Сравнительная таблица пяти методов быстрого прототипирования
Тенденция развития технологии RPM
Технология RPM имеет большое значение в обрабатывающей промышленности. Эта производственная модель быстро развивалась с момента своего создания. RPM претерпела фундаментальные изменения и улучшения в производственных целях, производственных возможностях и производственных технологиях по сравнению с прошлым. Перспективы развития этой технологии весьма многообещающие, и сама технология будет продолжать совершенствоваться.
1. Цели производства развиваются относительно независимо
С точки зрения производства технология RPM поддерживает быстрое производство концептуальных прототипов, прототипов для функциональных испытаний, форм и деталей.
Концептуальные прототипы дизайна имеют быструю формовку, небольшое оборудование, надежную работу и низкий уровень шума. Примерами могут служить системы 3DSYSTEM Actua2100 и EOS DESKTOP200.
Прототипы для функциональных испытаний должны соответствовать требованиям прочности, жесткости, температуры, коррозионной стойкости и точности. Это требует исследования специальных материалов.
Для создания быстрых прототипов моделей требуются определенные материалы и влияют на режимы производства, например, QuickCast от 3DSYSTEM.
Технология RPM также широко используется для изготовления форм, таких как вакуумная инжекция, литье по выплавляемым моделям, литье в песчаные формы и литье по выплавляемым моделям.
Функциональные быстросъемные детали остаются ключевой проблемой и объектом исследований в области RPM.
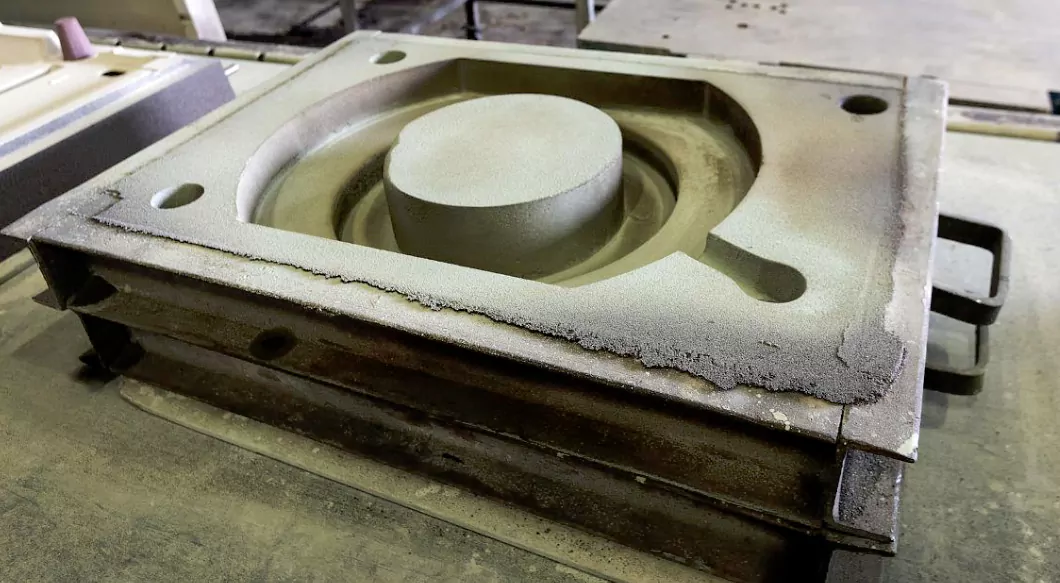
Рис. 8. Форма для литья по выплавляемым моделям
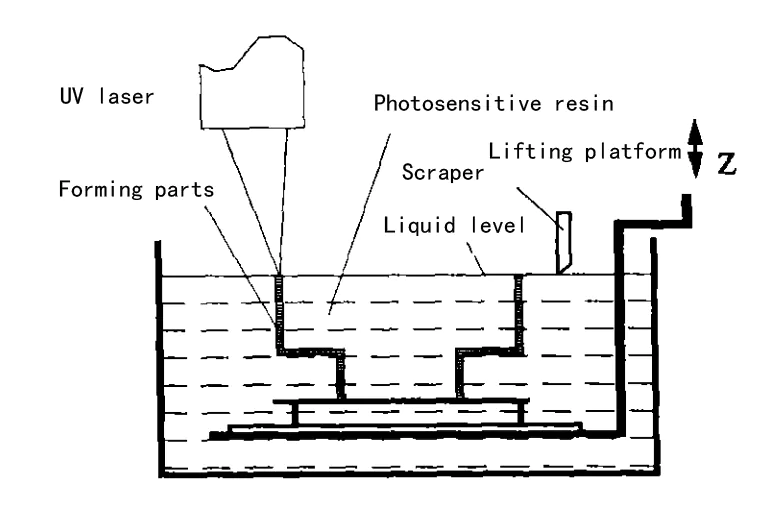
Рис. 9. Форма для литья в песчаные формы
Быстрое концептуальное производство и быстрое изготовление оснастки имеют огромную рыночную и техническую осуществимость и станут объектом исследований и коммерциализации.
Из-за больших различий в характеристиках оба вида будут развиваться относительно независимо.
Быстрое тестирование имеет ограниченное применение и неясные характеристики, поэтому оно не будет развиваться как самостоятельное направление. Оно останется частью быстрого концептуального производства.
Быстрое изготовление функциональных деталей станет ключевым направлением развития технологии RPM. Однако это сложная задача, и, скорее всего, она еще долго будет оставаться на стадии исследований.
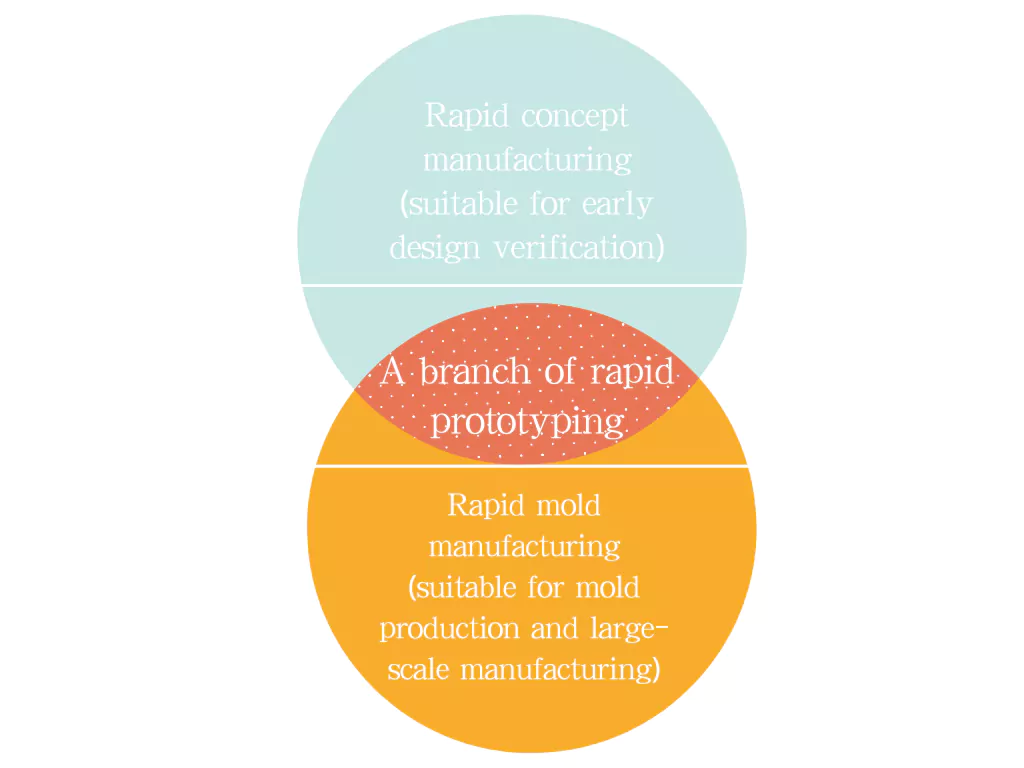
Рис 10. Связь и различие
2. Крупномасштабное производство и микропроизводство
2.1Рост производства прототипов
Анализ линеек продукции основных компаний показывает, что размеры прототипов увеличиваются. Из-за проблем в производстве крупных форм и преимуществ RPM в производстве форм, значительная часть рынка RPM, вероятно, перейдет в сторону производства крупных прототипов в будущем.
2.2Применение в автомобильной промышленности
Стремительное развитие автомобильной промышленности увеличило использование крупномасштабного быстрого прототипирования. Эта технология в основном используется для изготовления автомобильных пресс-форм, требующих высокой скорости и точности.
По мере ускорения оборота моделей транспортных средств растет спрос на более быстрые и точные формы для автомобильных крышек. Технология крупномасштабного быстрого производства идеально удовлетворяет эти потребности.
2.3Микропроизводство с RPM
Напротив, RPM также вошел в микропроизводство. Одной из ключевых областей является микролитография, особенно в технологии SL, которая производит детали микронного размера. Диаметр пятна лазера может достигать 5 мкм, а прототип остается неподвижным во время процесса.
Лазерный луч точно фокусируется на прототипе через прозрачную пластину. Точность остановки сканирования XY составляет 0.25 мкм, а точность остановки Z составляет 1 мкм. Эта технология позволяет производить детали размером 5 мкм x 5 мкм x 3 мкм, такие как венозные клапаны и компоненты интегральных схем.
2.4Расцвет настольных производственных систем
Настольные производственные системы набирают популярность в разработке продуктов RPM. Они все чаще используются в качестве периферийных устройств для систем CAD для вывода 3D-графики.
Системы RPM должны быть компактными и эффективными, чтобы их можно было использовать в офисных условиях, не нарушая рабочие процессы САПР.
Коммерческие системы RPM обычно большие, требуют особых условий окружающей среды и специализированных операторов. Напротив, настольные системы компактны, просты в эксплуатации и обслуживании, производят меньше шума и загрязнения и имеют меньше экологических требований.
Хотя они предлагают более высокую скорость производства, точность у них немного ниже. Такие компании, как Stratasys и SandersPrototype в США, выпустили доступные настольные системы, такие как Genisys3DPrinter и ModelMaker. Эти системы быстро завоевали популярность на рынке, подчеркивая огромный потенциал настольного производства.
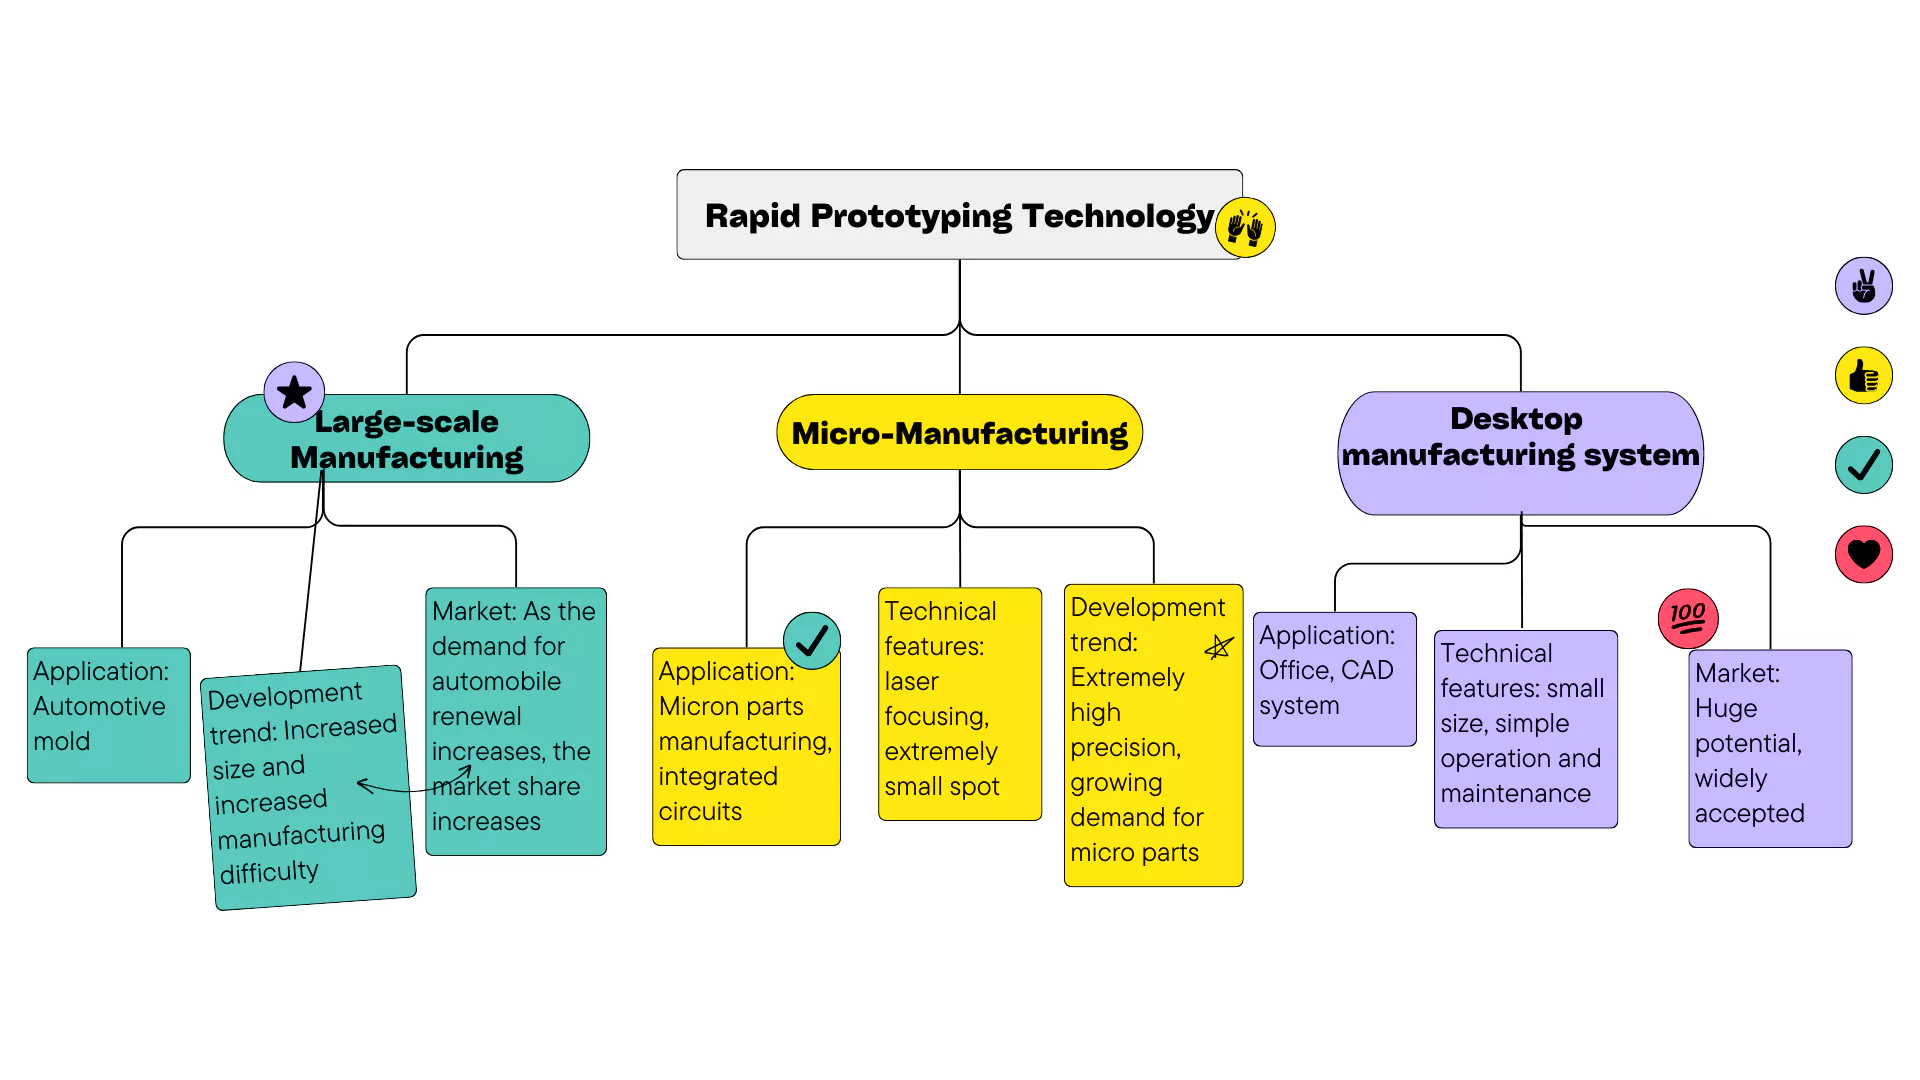
Рис 11. Диаграмма распределения технологии RPM
3. Стремление к совершенству в производственных технологиях
Стратегия компаний быстрого прототипирования (RPM) заключается не только в запуске новых моделей, но и в постоянном совершенствовании существующих процессов, оборудования, материалов, программного обеспечения и электромеханических систем. Их цель — достичь более высокой скорости производства, более высокой точности и лучшей надежности или найти баланс между этими целями. Эта тенденция будет продолжаться.
Современная производственная технология развивается в высокоинтегрированном направлении. Она объединяет САПР (системы автоматизированного проектирования), обработку данных, числовое управление, контрольно-измерительные приборы, лазерные и другие механические и электронные технологии, а также технологии материалов и программного обеспечения для формирования нового способа производства.
В то же время современное производство становится все более гибким. Самым большим преимуществом технологии RPM является ее высокая гибкость, и она больше не зависит от специальных инструментов.
Под управлением и контролем компьютера RPM может производить детали любой сложной формы. Он объединяет программируемое, реконфигурируемое и непрерывно изменяемое производственное оборудование с управлением информацией в одну систему, поэтому себестоимость производства не зависит от партии производства. Когда форма, требования или объем производства детали изменяются, нет необходимости перепроектировать или изготавливать инструменты. Просто измените модель CAD и настройте параметры для производства новой детали.
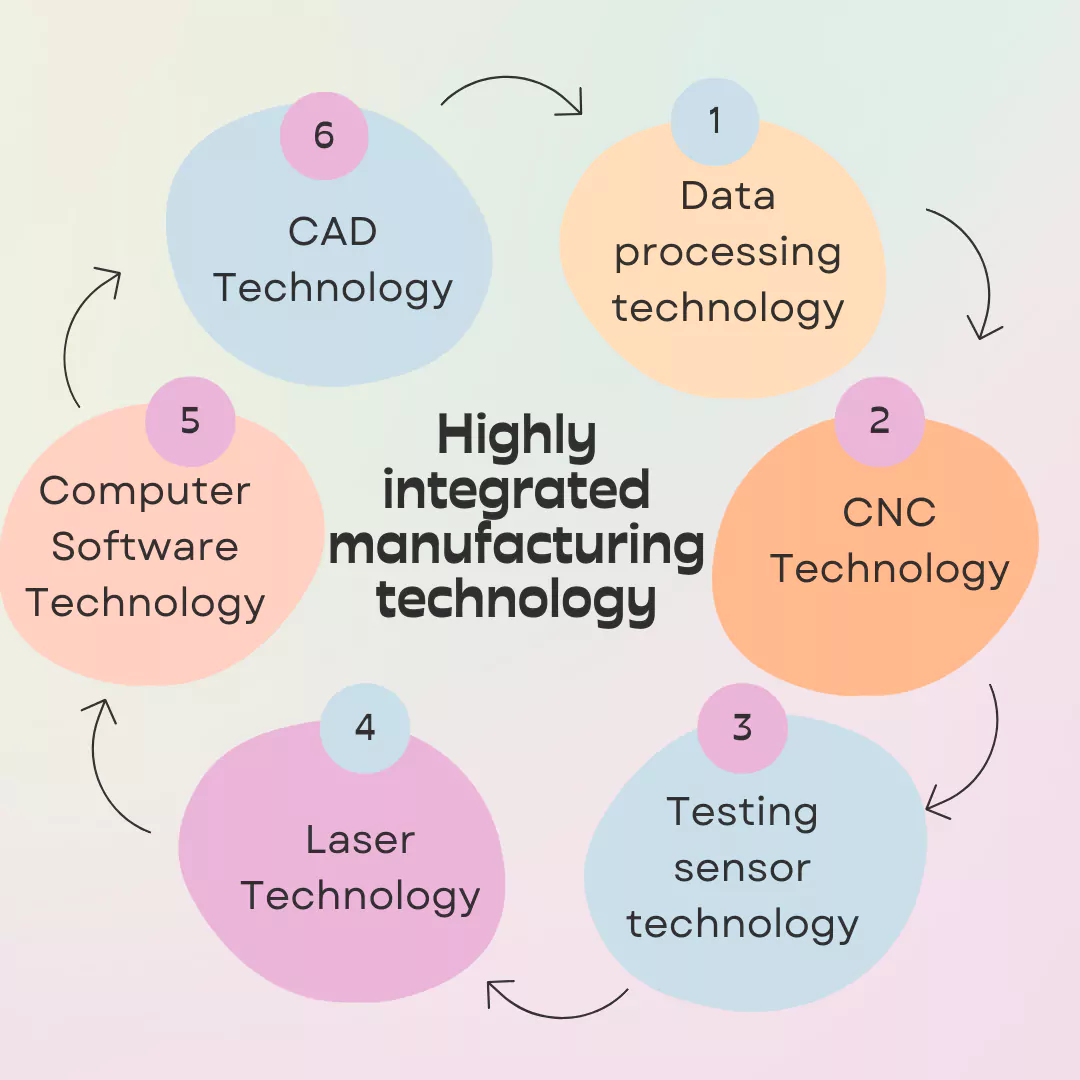
Рис 12. Интеграция различных технологий
4. Установка периферийных устройств и интеллектуальная эксплуатация
Технология RPM развивается в сторону «прямого управления моделями CAD для быстрого производства сложных 3D-моделей». Некоторое оборудование RPM в США становится проще и легче в использовании, например, периферийные устройства компьютеров. В будущем эти системы будут просты в установке и эксплуатации, что позволит обычным пользователям приступить к работе без привлечения специализированных техников. Операции также станут более интеллектуальными.
В настоящее время производство RPM включает в себя множество сложных решений, таких как проектирование опорной структуры, выбор метода сканирования, расположение деталей, сегментация крупных деталей и настройка параметров процесса. Для этих задач обычно требуются профессионалы. Однако с достижениями в области искусственного интеллекта и более глубоким пониманием технологии RPM интеллект оборудования RPM вскоре позволит обычным пользователям легко им управлять.
5. Стандартизация отрасли RPM и интеграция с системой производства продукции
5.1Отсутствие отраслевых стандартов
Различные методы процесса RPM развивались независимо, что привело к отсутствию единых стандартов. Это неизбежный аспект развития новых технологий. Фактически, отсутствие стандартов подпитывало рост и инновации RPM.
Однако, поскольку RPM становится полноценной отраслью, установление разумных стандартов становится необходимым. Без них продвижение и применение RPM может быть затруднено. В настоящее время фактическим стандартом в отрасли RPM является формат файла STL для обмена данными о продуктах.
Однако многие также используют другие типы файлов, такие как CLI, HPGL и DXF, что делает стандартизацию важной проблемой. Кроме того, стандартизация моделей материалов и оборудования, вероятно, продолжит развиваться.
5.2Реальные примеры влияния RPM
Согласно отчету о быстром прототипировании (1996, выпуск 11), компания Whirlpool успешно использовала оборудование FDM для быстрого проектирования осветительного блока холодильной камеры холодильника. Благодаря технологии FDM, Whirlpool сократила время от перепроектирования до изготовления пресс-формы примерно на год, внеся в проект в пять раз больше изменений, чем при использовании ручных методов. Это перепроектирование позволило компании сэкономить около 650 000 долларов.
Аналогичным образом, американская компания по проектированию гольф-клубов, которая ранее использовала латунь для изготовления моделей, посчитала этот процесс трудоемким и выпустила только три итерации дизайна. Используя машину LOM-1015 RPM, они выпустили 90 моделей за один год. Это позволило ускорить итерации дизайна при меньших затратах, повысив эффективность принятия решений.
5.3Интеграция RPM с системами производства продукции
Связь между RPM и более широкой системой производства продукции имеет решающее значение. Ключевые вопросы включают: как описать данные RPM в модели STEP и как интегрировать RPM в системы быстрой разработки продукции.
Эти проблемы включают два основных аспекта:
(1)Представление и интеграция данных
Разработка стандартизированных способов представления данных RPM в таких системах, как STEP.
(2) Роль RPM в быстром развитии
Понимание того, как технология RPM вписывается в процесс быстрой разработки продукта и улучшает его.
5.4 Как описать данные RPM в модели STEP
(1) Описание геометрических данных
Данные 3D-модели: Основные данные, используемые RPM, обычно представляют собой 3D-модель, описывающую форму и структуру продукта. Формат STEP позволяет хранить полную геометрическую информацию и поддерживает 3D-печать RPM.
Данные о характеристиках: модель STEP может сохранять характеристики конструкции (например, отверстия, пазы и т. д.), что облегчает процесс обработки технологии RPM.
(2) Существенная информация
Свойства материала изготовления могут быть описаны в файле STEP. Информация о материале (например, плотность, температура плавления, твердость и т. д.) напрямую влияет на метод обработки, выбранный в процессе RPM (например, лазерное спекание или экструзия расплава).
(3) Параметры процесса
Данные о процессе производства: масштабируемость STEP позволяет хранить данные о процессе, связанные с процессом RPM, такие как толщина слоя, скорость печати, мощность лазера и т. д., что очень важно для выполнения производственного процесса.
(4) Информация о сборке
Многокомпонентная сборка RPM может управляться с помощью данных модели STEP. STEP поддерживает полное описание иерархической структуры сборки, что облегчает моделирование и корректировку в процессе производства сложных деталей.
(5) Проверка технологичности
На этапе проектирования STEP может включать данные анализа, связанные с технологичностью, чтобы гарантировать, что спроектированные детали пригодны для производства посредством процесса RPM.
5.5 Как разработать и применить RPM в системе быстрой разработки продукта
(1) Сократить цикл проверки проекта
Технология RPM позволяет компаниям создавать физические прототипы за несколько дней или даже часов. Команды по разработке продуктов могут быстро тестировать, проверять и изменять проекты, что значительно сокращает традиционный цикл проверки.
(2) Параллельное проектирование
Благодаря интеграции с моделями данных STEP и системами CAD, RPM может выполнять несколько итераций проектирования параллельно на ранних стадиях разработки, избегая традиционного линейного процесса разработки. Это позволяет различным стадиям разработки продукта проходить одновременно, что еще больше ускоряет запуск продукта.
(3) Тестирование прототипа и функциональная проверка
В системе быстрой разработки продукта RPM может производить функциональные прототипы, а не только внешние модели. Это означает, что продукт может пройти реальные функциональные испытания перед поступлением в массовое производство, что снижает риск дефектов конструкции.
(4) Гибкое производство и мелкосерийное производство
Технология RPM также поддерживает мелкосерийное производство для рыночного тестирования и персонализированной настройки, что особенно подходит для первоначального продвижения инновационных продуктов. В гибкой производственной среде RPM позволяет компаниям быстро корректировать дизайн продукта на основе отзывов рынка.
(5) Совместное проектирование и взаимодействие между командами
В современной системе разработки сочетание модели STEP и RPM облегчает глобальное совместное проектирование. Проектировщики, инженеры и производственные группы могут обмениваться данными и обновлять ход проектирования в режиме реального времени, тем самым оптимизируя производственный процесс и снижая частоту ошибок.
(6) Экономическая эффективность
За счет сокращения промежуточных звеньев, таких как изменение конструкции, изготовление оснастки и пресс-форм, RPM делает процесс разработки более экономичным, особенно на ранней стадии разработки.
Заключение
С постоянным развитием технологии быстрого прототипирования она стала неотъемлемой частью современного производства. От проектирования до производства эта технология принесла огромные улучшения эффективности во все сферы жизни.
Различные технические методы RPM предоставляют разнообразные возможности для различных потребностей и областей применения, способствуя развитию производства пресс-форм и других смежных отраслей. Заглядывая в будущее, можно сказать, что технология быстрого прототипирования будет продолжать развиваться в направлении более высокой точности, большего масштаба и более широкого применения, помогая обрабатывающей промышленности вступить в более интеллектуальную и гибкую эру.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

