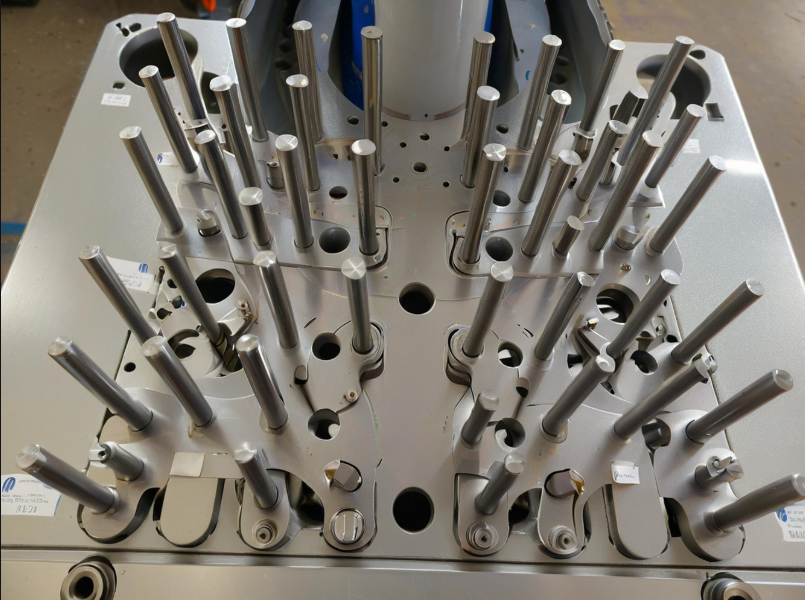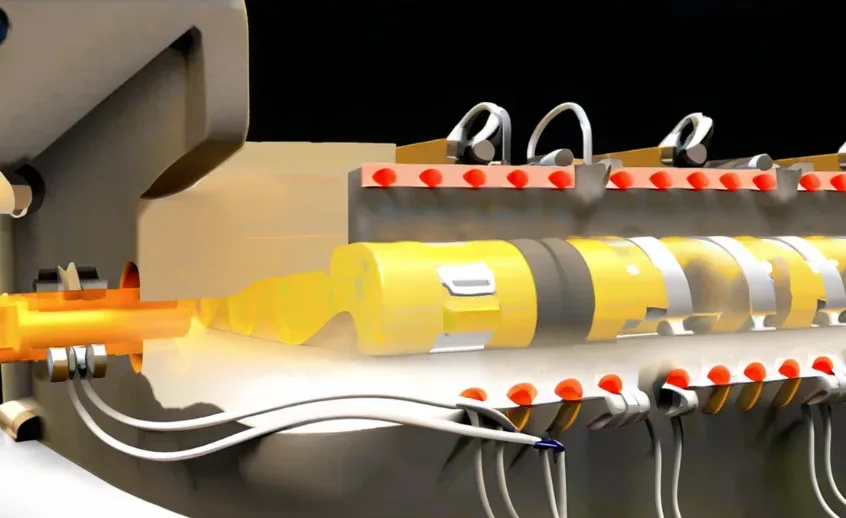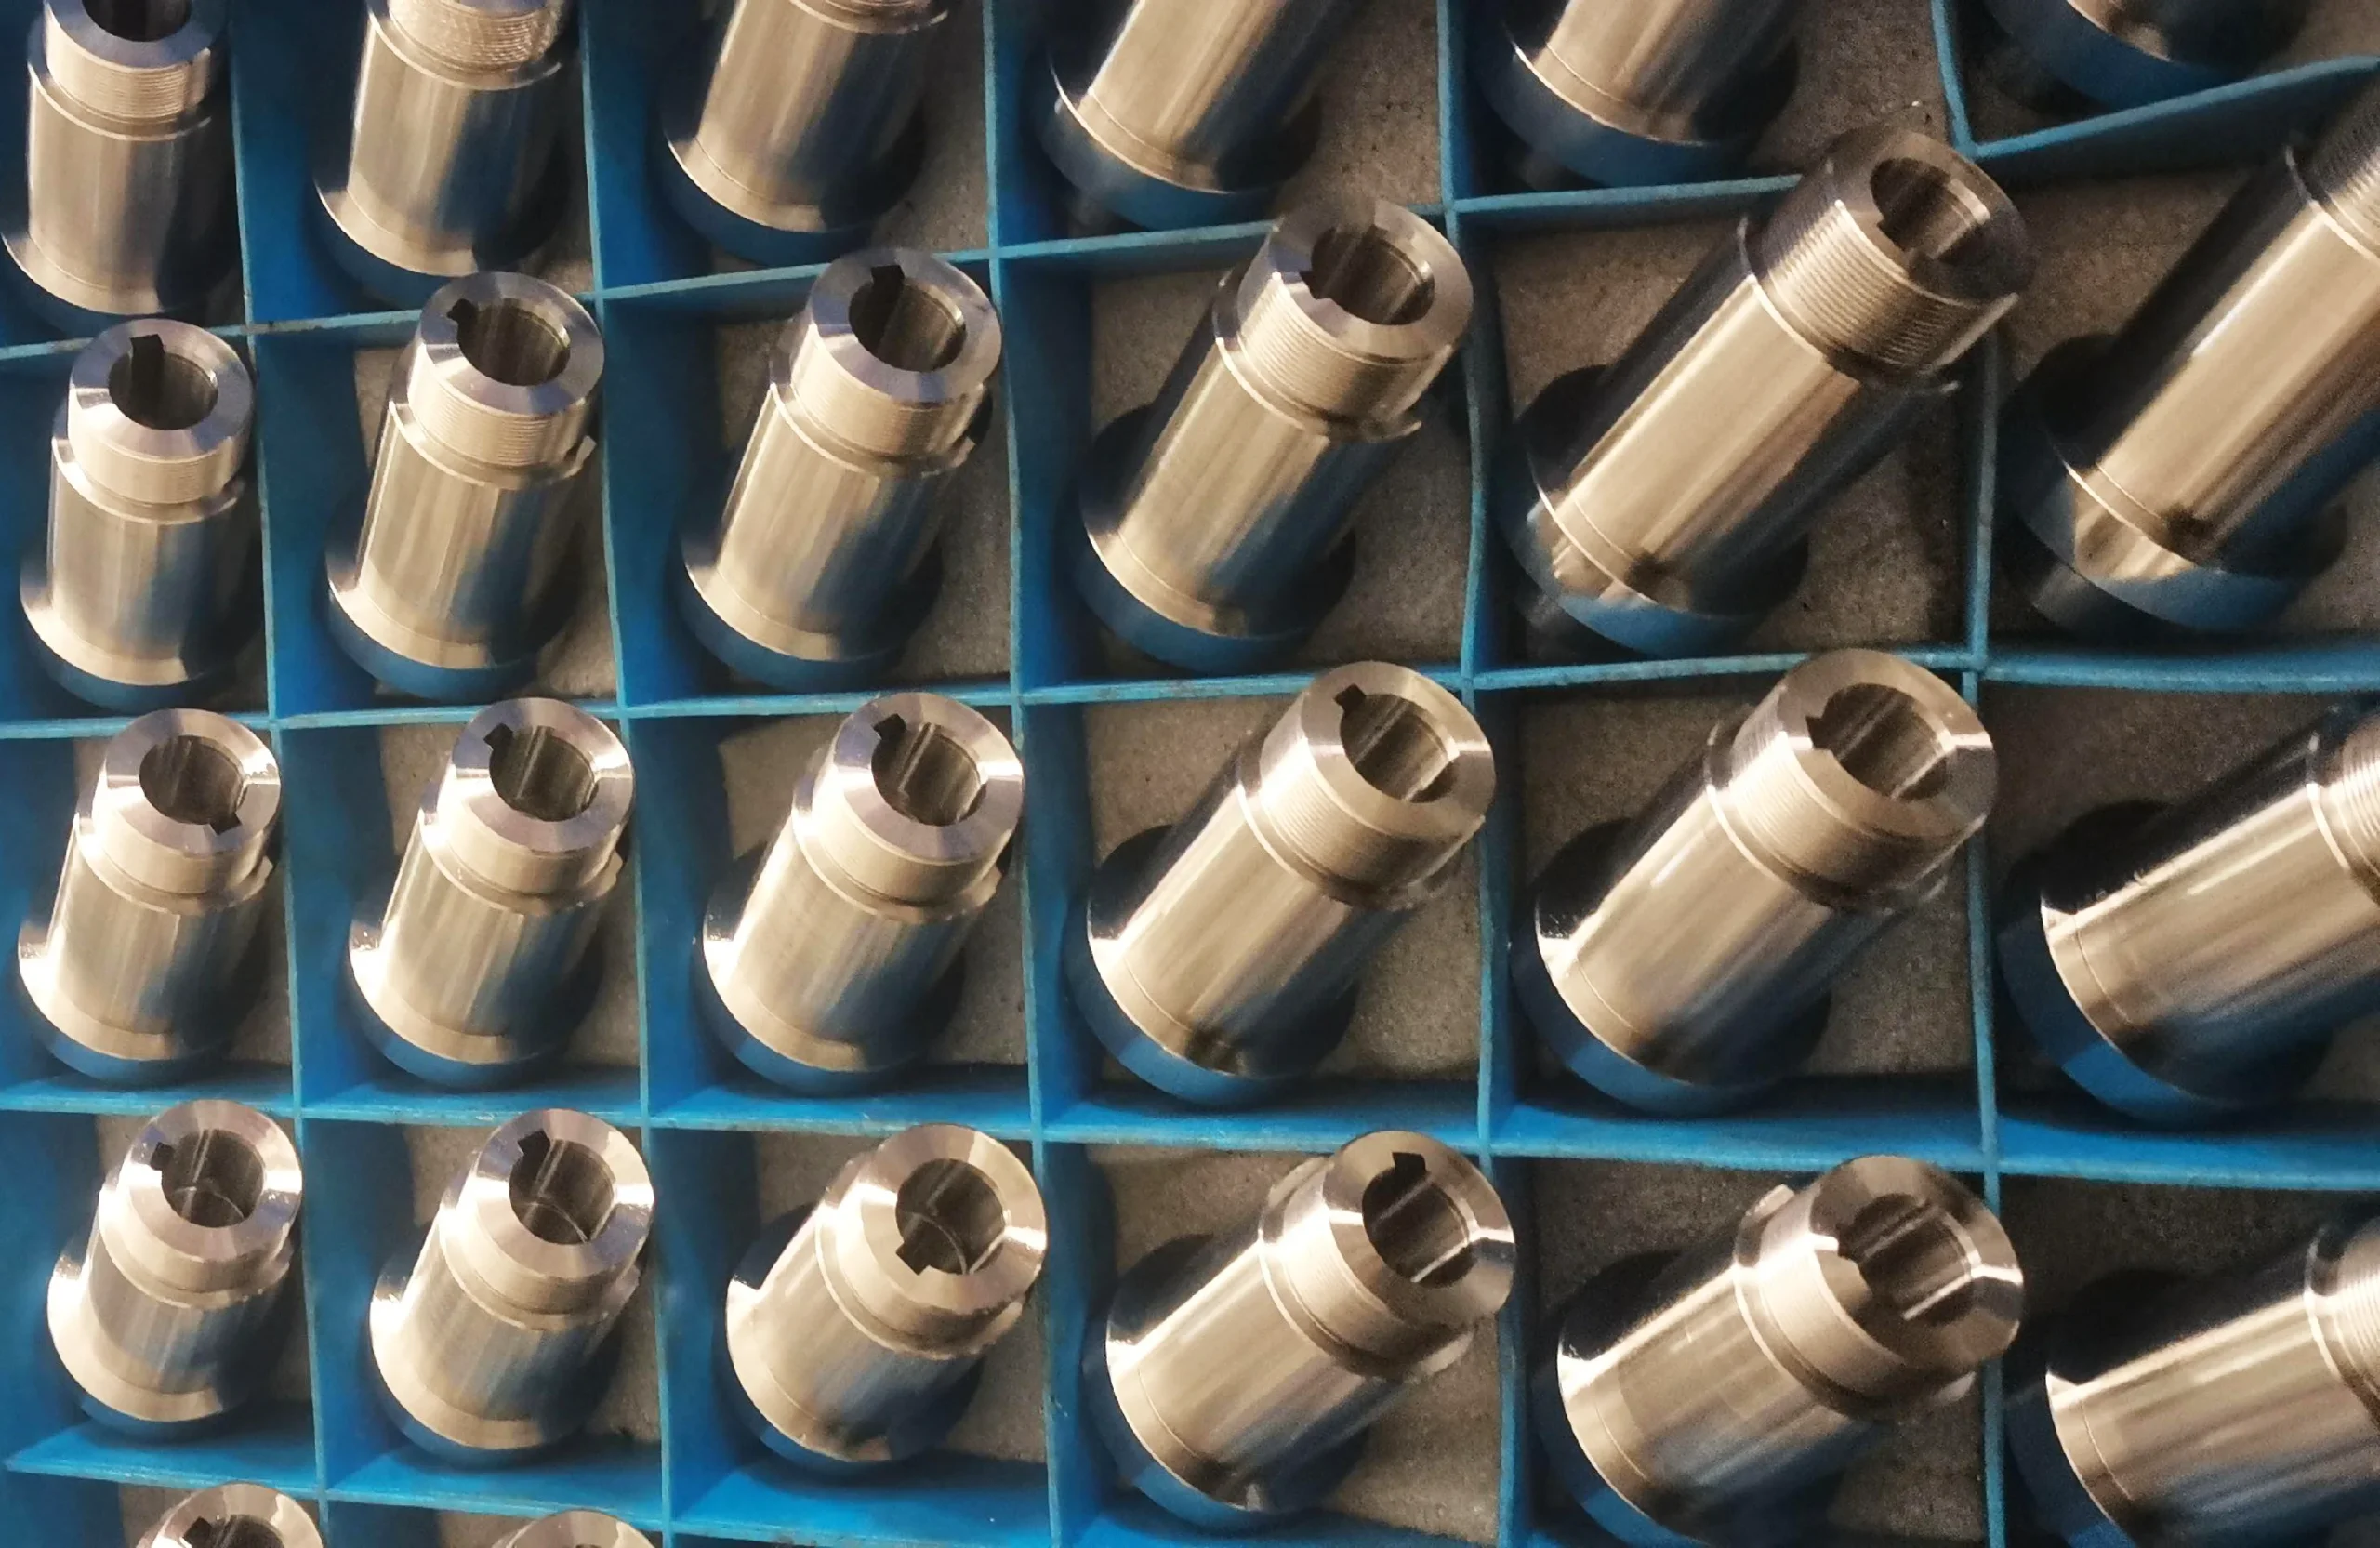
Буферный позиционер является важной частью плунжерного газлифтного дренажного газоизвлекательного устройства, основной принцип работы:
Когда плунжер ударяет по позиционеру подушки снизу, позиционер подушки начинает двигаться вниз из-за удара.
С одной стороны, позиционер амортизатора преобразует кинетическую энергию плунжера в потенциальную энергию пружины.
Это преобразование происходит за счет сжатия пружины амортизатора. Это значительно снижает мгновенную ударную нагрузку.
В результате кинетическая энергия как плунжера, так и позиционера подушки ослабевает. Это эффективно защищает целостность как плунжера, так и позиционера подушки.
С другой стороны, плунжер располагается в канавке между масляной трубкой и зажимом масляной трубы для реализации функции опускания плунжера.
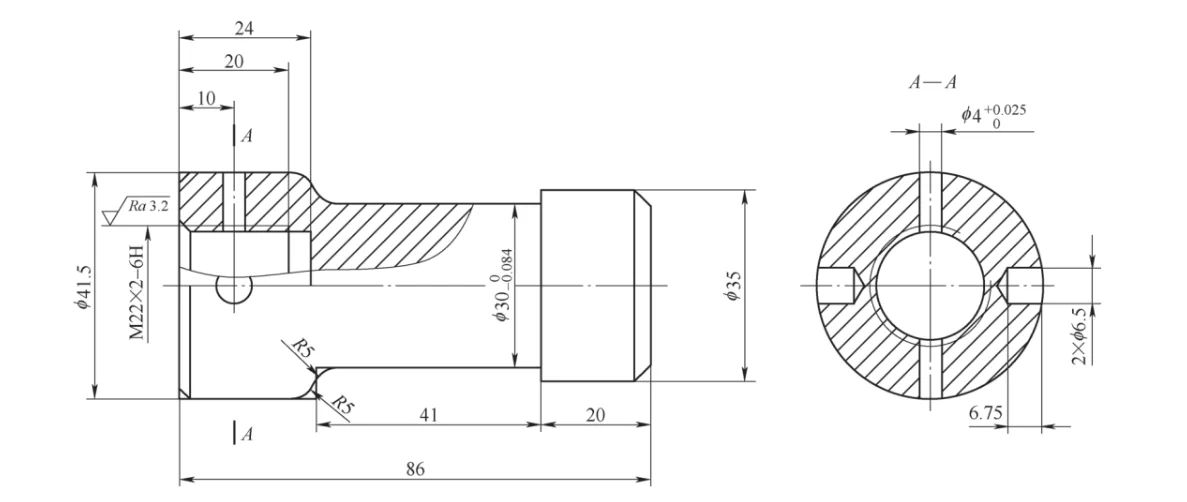
Спасательная головка, показанная на рисунке 1, представляет собой верхнюю часть позиционера подушки, изготовленную из нержавеющей стали 3Cr13 с твердостью 250–280 HBW после отпуска.
Эта часть принимает на себя непосредственный контакт и удар плунжера при падении на землю, а также является ключевой частью позиционера буфера позднего спасения.
Требования к материалам и качеству резьбы для спасательной головки
Резьба глухого отверстия спасательной головки M22×2-6H соединена со стержнем сердечника для сжатия пружины буфера.
Требуется значение шероховатости поверхности Ra ≤ 3.2 мкм. Качество и надежность этой резьбы являются важными факторами. Они влияют на функциональную целостность и прочность буферного позиционера.
В данной статье в качестве объекта исследования рассматривается головка аварийного позиционера буфера (далее именуемая «головка аварийного позиционера») с глухим отверстием с резьбой M22×2-6H.
В статье исследуются проблемы, возникающие при фактической обработке этого потока. В статье также предлагаются соответствующие контрмеры.
Эти контрмеры основаны на накопленном автором опыте работы. Цель состоит в том, чтобы предоставить эти идеи для справки коллег.
Проблемы
В процессе массового производства спасательных головок, поскольку резьба глухого отверстия M22×2-6H относится к мелкошаговой резьбе, метод токарной обработки является экономичным и эффективным.
Однако, в связи с ограничениями, налагаемыми структурой резьбы глухого отверстия и режущими свойствами материала, при фактическом точении резьба имеет следующие проблемы.
(1) Проблемы удаления стружки при обработке резьбы в глухих отверстиях
Эффективность удаления стружки низкая. По сравнению с обработкой наружных резьб и сквозных резьб, обработка резьбы в глухих отверстиях представляет дополнительные трудности.
Это происходит из-за узкого внутреннего пространства в глухом отверстии. В результате стружка легко задерживается внутри отверстия.
Оставшаяся в отверстии стружка может царапать и деформировать обработанную поверхность. Это, в свою очередь, влияет на качество обработки резьбы.
Использование крюков для удаления стружки для извлечения стружки из отверстия представляет опасность, а использование обычного пневматического пистолета высокого давления для выдувания стружки не обеспечивает идеального эффекта.
(2) Влияние высокой прочности материала на срок службы инструмента
Высокая прочность материала, высокая температура резания, что приводит к низкому сроку службы инструмента, частым простоям для смены инструмента.
Это связано с:
① Обработка материала 3Cr13 приводит к его серьезному упрочнению. Это приводит к увеличению напряжения сдвига в зоне скольжения металла.
В результате твердость поверхности после резки и обработки в 1.4–2.2 раза выше твердости необработанной поверхности.
Кроме того, материал 3Cr13 содержит высокотвердые карбидные частицы, такие как Cr3C2 и SiC. Из-за этого инструмент подвержен сильному износу.
Об этом свидетельствует реальный процесс обработки.
② Материал 3Cr13 обладает низкой теплопроводностью и высокой теплоотдачей при резании, что приводит к высокой температуре резания.
③ Метод резьбонарезания с радиальной подачей затрудняет контроль стружки. Этот метод имеет большую тенденцию к вибрации.
Образующаяся V-образная стружка оказывает значительное изгибающее давление на режущую кромку. Кроме того, кончик инструмента подвергается большой нагрузке по дуге окружности.
Маршрут обработки головки спасательного судна
Маршрут обработки головки спасательного судна выглядит следующим образом.
(1) материал
Пильный станок для круглой стали φ45 мм × 91 мм / 3Cr13.
(2) термическая обработка
После отпуска твёрдость 250 ~ 280HBW.
(3) грубая токарная обработка
Самоцентрирующийся патронный зажим, плоский торец, сверленое центральное отверстие.
(4) Получистовая токарная обработка
Завершите точение одного зажима и одной верхней части, обточите детали наружного диаметра до размера чертежа.
(5) Получистовая токарная обработка
Чистовая токарная обработка Зажим в самоцентрирующемся патроне, точение торцов, обеспечение общей длины; сверление резьбовых нижних отверстий; нарезание резьбы.
(6) Зажим
Зажим самоцентрирующегося патрона индексной головки, сверление сквозного отверстия φ4 мм; сверление двух боковых отверстий φ6.5 мм × 6.75 мм.
Обработка резьбы в глухих отверстиях
Выбор инструмента
Токарные инструменты следует выбирать с шагом 2 мм и полным зубом метрической резьбы 60°.
С одной стороны, это гарантирует точность и постоянство шага, верха, низа и высоты. Это обеспечивает высокую прочность резьбы и высокую эффективность обработки.
С другой стороны, эффективно предотвращает образование заусенцев. В результате исключается последующий процесс снятия заусенцев. Это способствует высокой эффективности производства.
Резьбовые вставки изготовлены из карбида вольфрама с покрытием TiN. Эти покрытия наносятся методом физического осаждения из паровой фазы (PVD).
По сравнению с материалами YT, YG и YW пластины с покрытием TiN имеют ряд преимуществ. Они обладают высокой твердостью поверхности, хорошей стойкостью к истиранию и превосходной термостойкостью.
Кроме того, они обладают сильными антиадгезионными свойствами и повышенной долговечностью.
Расточная оправка изготовлена из монолитного твердого сплава WC, что обеспечивает достаточную жесткость, прочность и пространство для стружки одновременно.
Способ обработки
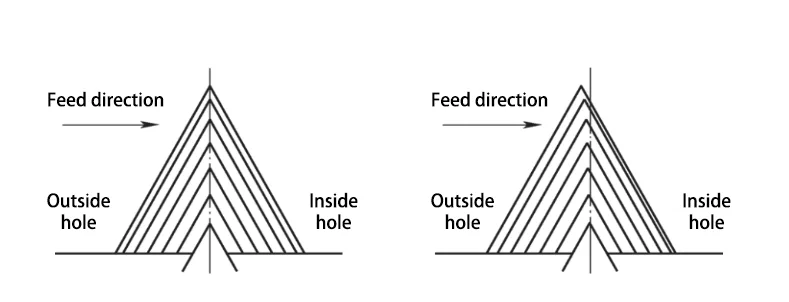
Нарезание резьбы использует улучшенный метод обратной боковой подачи. Этот метод используется для снижения сопротивления резанию.
Это также помогает снизить температуру резания. Кроме того, это улучшает производительность удаления стружки.
Между двумя ножами имеется осевая подача. Направление осевой подачи — наружу. Угол осевой подачи обычно устанавливается в пределах от 1° до 5°.
Это позволяет направлять стружку наружу из отверстия. В результате эффективно предотвращается накопление стружки внутри глухого отверстия.
Конкретный метод включает поворот в 7 подачах. Значения обратной тяги (ap) для каждой подачи следующие: 0.18 мм, 0.17 мм, 0.16 мм, 0.15 мм, 0.14 мм, 0.12 мм и 0.08 мм.
Разница осевого смещения между двумя режущими инструментами для каждой подачи составляет: 0.005 мм, 0.005 мм, 0.005 мм, 0.005 мм, 0.005 мм, 0.009 мм и 0.02 мм.
Следует отметить, что стружка, образующаяся при последней подаче, должна быть цельной, не имеющей зазубрин, V-образной формы, чтобы обеспечить целостность зубьев резьбы.
Дозировка резания: скорость вращения шпинделя n=800об/мин, охлаждение водорастворимой смазочно-охлаждающей жидкостью.
Сравнение методов подачи при точении резьбы показано на рисунке 2.
Справочная программа для токарной обработки резьбы с ЧПУ
Ниже приведена эталонная программа токарной обработки резьбы с ЧПУ.
G99;
G99; M04 S800.
T0202.
М08; G00 X18.0 Z25.0; G00 X18.0 Z25.0
г00 х18.0 z25.0.
G92 X20.0 Z-21.093 F2.0; (запуск цикла нарезания резьбы)
G00 X18.0 Z25.005; (осевое смещение 0.005 мм)
G92 X20.36 Z-21.088 F2.0; (радиальная подача 0.36 мм)
G00 X18.0 Z25.01; (осевое смещение 0.005 мм)
G92 X20.7 Z-21.083 F2.0;(радиальная подача 0.34 мм)
G00 X18.0 Z25.015; (осевое смещение 0.005 мм)
G92 X21.02 Z-21.078 F2.0; (радиальная подача 0.32 мм)
G00 X18.0 Z25.02; (осевое смещение 0.005 мм)
G92 X21.32 Z-21.073 F2.0;(Радиальная подача 0.30 мм)
G00 X18.0 Z25.025; (осевое смещение 0.005 мм)
G92 X21.6 Z-21.068 F2.0; (радиальная подача 0.28 мм)
G00 X18.0 Z25.034; (осевое смещение 0.009 мм)
G92 X21.84 Z-21.059 F2.0;(радиальная подача 0.24 мм)
G00 X18.0 Z25.054; (осевое смещение 0.02 мм)
G92 X22.0 Z-21.039 F2.0;(радиальная подача 0.16 мм)
г00 х100.0 z100.0.
M09.
М30; (радиальная подача 0.16 мм)
Полевые испытания
В ходе проверки процесса использовался токарный станок с ЧПУ CK7163×1500 производства Great Wall Machine Tool Works для нарезания резьбы в глухих отверстиях M22×2-6H на головке спасательной детали.
Предварительная обработка головки спасательного судна завершена в соответствии с чертежами и технологическими требованиями.
Диаметр резьбового нижнего отверстия контролируется на уровне φ(20±0.03) мм. Шероховатость поверхности резьбового нижнего отверстия поддерживается на уровне Ra ≤ 6.3 мкм.
Всего было отобрано 100 заготовок в качестве тестовых образцов. Тест проводился с использованием вышеуказанного процесса и инструментов.
Для проверки резьбы использовался резьбовой калибр-пробка M22 × 2-6H.
Дополнительно использовалась пластина образца метрической резьбы 60°. Другие измерительные инструменты включали штангенциркули 0–150 мм и образец сравнения шероховатости поверхности.
Результаты испытаний следующие.
(1) Значение шероховатости поверхности Ra испытуемых образцов контролируется на уровне 1.6~3.2 мкм.
(2) Испытуемые образцы проходят через калибр, стопорный калибр, в соответствии с требованиями испытания резьбового калибра.
(3) Испытуемые образцы не показывают пропускания света между резьбовой стороной зуба и резьбовой пластиной образца.
Это свидетельствует о правильной посадке и отсутствии зазоров в зоне контакта.
Кроме того, угол и шаг испытательных образцов соответствуют требованиям испытаний резьбовой пластины образца.
(4) Малый диаметр резьбы испытуемого образца контролируется на уровне φ(20±0.03) мм.
Таким образом, опытные образцы резьбы для глухих отверстий М22×2-6Н соответствуют требованиям чертежа.
Заключение
Данная статья основана на исследовании проблем, возникающих при точении резьбы в глухих отверстиях.
В программу резьбонарезания внесены улучшения. Выбран подходящий инструмент для резьбонарезания. Оптимизированы параметры резания.
Эти изменения повысили производительность нарезания резьбы и стабильность обработки. На основании этих улучшений сделаны следующие выводы.
(1) При точении резьбы в глухих отверстиях M22×2-6H в спасательной головке применен усовершенствованный метод обратной боковой подачи.
Этот метод улучшает направление схода стружки во время обработки.
В результате эффективно решена проблема низкой эффективности удаления стружки в процессе нарезания резьбы.
(2) Проблема низкого срока службы инструмента была существенной при обработке резьбы в материале 3Cr13. Эта проблема была решена путем применения вставок из материала с покрытием TiN.
Кроме того, были использованы интегральные карбидные расточные оправки WC (карбид вольфрама). Эти усовершенствования эффективно продлили срок службы инструмента во время обработки.
(3) Оптимальная дозировка резания для нарезания резьбы в глухих отверстиях M22×2-6H была получена в ходе полевых испытаний.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.