Благодаря постоянному развитию промышленной науки и техники широкое распространение получили шасси из листового металла.
Они применяются в электронных и электрических приборах, средствах связи, автомобильной промышленности и медицинских приборах.
При проектировании и производстве шасси из листового металла выбор метода соединения имеет решающее значение для производительности и надежности всей конструкции.
Различные методы соединения зависят от множества факторов, таких как выбор материала, процесс производства и стоимость.
Поэтому глубокое изучение и сравнительный анализ различных методов подключения особенно важны.
Ожидается, что результаты данного исследования будут полезны инженерам, проектировщикам и лицам, принимающим решения в смежных областях.
Их цель — содействовать прогрессу и инновациям в технологии производства шасси из листового металла.
Сравнительный анализ множественных методов подключения
Обработка листового металла обычно включает в себя комплексный процесс холодной обработки. Он включает в себя резку, штамповку , гибку, сращивание и формовку.
Эти процессы производят детали и компоненты различных форм и размеров. Ключевой особенностью является постоянная толщина в пределах одной детали.
Исходя из этого, конструкционные детали из листового металла, как правило, обладают следующими характеристиками: малый вес, высокая прочность и высокая точность.
Они также предлагают высокую производительность и проводимость, что делает их пригодными для электромагнитного экранирования. Кроме того, они имеют низкую стоимость и хорошую производительность в массовом производстве.
Обзор распространенных методов соединения корпусов из листового металла
Шасси из листового металла представляет собой готовое изделие, которое собирается из ряда структурных компонентов из листового металла с помощью различных методов соединения.
Наряду с расширением сферы применения конструкционных элементов из листового металла все более разнообразными становятся и способы их соединения.
Наиболее часто используемые методы соединения включают в себя резьбовое соединение, клепку, сварку и другие основные категории.
Резьбовые соединения можно разделить на винтовые соединения и болтовые соединения. Винтовые соединения в основном соединяются с заклепочными деталями или резьбовыми соединениями.
С другой стороны, для фиксации болтовых соединений требуются гайки.
Заклепочное соединение включает в себя заклепочное соединение с вытяжкой, заклепочное соединение с давлением, заклепочное соединение с поворотным отверстием и заклепочное соединение без гвоздя.
Сварка в основном осуществляется контактной точечной сваркой, лазерной сваркой и аргонодуговой сваркой.
Благодаря вышеописанным методам соединения несколько структурных компонентов шасси фиксируются в соответствующих положениях.
В конечном итоге это позволяет осуществить полную сборку готового изделия из листового металла.
резьбовое соединение
Резьбовое соединение, как правило, подразумевает использование резьбовых деталей или резьбовые части соединяемых деталей будут соединены с соединяемыми деталями в одно гибкое и разъемное соединение.
Резьбовые соединения обычно подразделяются на винтовые и болтовые.
Болтовое соединение может соединять различные свойства материала, использование более широкого диапазона, может обеспечить более высокую прочность соединения, может удовлетворить потребности различных сценариев применения.
Однако в некоторых узких или сложных пространствах установка и обслуживание болтовых соединений могут оказаться затруднительными.
В процессе затягивания болтов и гаек необходимо обеспечить доступ к обоим концам. Это может в некоторой степени снизить эффективность сборки.
Как показано на рисунке 1, левая сторона — это состояние обычного болтового соединения, а правая сторона — установка в плоскодонное отверстие для обеспечения плоской поверхности конструктивных элементов.

Применение и преимущества винтовых соединений
При использовании винтового соединения необходимо наличие соответствующей резьбы на соединяемых деталях.
Наиболее распространенными структурными формами на конструктивных элементах шасси из листового металла являются заклепочная гайка/шпилька, прямая/косвенная резьба (резьба в отверстии) и т. д.
На основе обширного производственного опыта структурные элементы шасси изготавливаются из листового металла, который, как правило, имеет небольшую толщину.
При использовании прямого нарезания резьбы резьбовые соединения могут привести к большим площадям сорванной резьбы. Это приводит к срыву резьбы.
Поэтому для решения этой проблемы выбирают заклепочные гайки более высокой прочности.
Аналогично, именно тонкость листового металла позволяет нам протачивать отверстия перед нарезанием резьбы, чтобы увеличить количество эффективных витков резьбы и повысить эффективность винтового соединения.
В отличие от болтовых соединений, в винтовых соединениях «болт» заранее встроен в элемент конструкции.
Это позволяет закручивать винты непосредственно во время сборки, не занимаясь отдельными болтами.
В результате автоматизация упрощается, а эффективность сборки значительно повышается.
Болтовые соединения чаще используются для средних и крупных деталей. Однако в изделиях из листового металла для шасси детали имеют меньшие размеры.
Винтовые соединения достаточны для большинства сценариев использования и обеспечивают достаточную прочность. Поэтому винтовые соединения являются более распространенным методом.
Другим фактором, который следует учитывать при соединении конструктивных элементов в шасси из листового металла, является состояние поверхности компонентов после установки.
Обычно оба конца болтового соединения выступают из плоскости элемента конструкции, а на одной стороне болта имеется плоское потайное отверстие для выравнивания поверхности.
Винтовое соединение можно осуществить непосредственно с помощью гвоздей с потайной головкой и с помощью конструкции с потайными отверстиями, но другая сторона также будет выступать из плоскости конструкции.
Невыступающее состояние может облегчить последующую установку шасси в другие изделия.
Как показано на рисунке 2, соответственно, представлены заклепки под давлением и соединение с прямой резьбой, а также показана поверхность винта после установки в выступающем состоянии.

Клепка
Клепка — это, как правило, метод соединения нескольких заготовок с помощью заклепок.
Принцип клепки заключается в том, что при приложении давления к обоим концам заклепки последний расширяется и образует прочное соединение с заготовкой.
В зависимости от типа заклепок их можно разделить на заклепки вытягиванием, заклепки давлением и заклепки давлением, при этом соответствующие заклепки будут использоваться для заклепывания вытягиванием и заклепки давлением.
Вытяжные заклепки, также известные как глухие заклепки, устанавливаются путем вытягивания сердечника заклепки с помощью специального заклепочного пистолета. Это приводит к расширению тела заклепки, создавая заклепочное соединение.
Процесс вытягивания и клепки выполняется с использованием специальных инструментов, таких как ручные, электрические или пневматические заклепочные пистолеты. Конкретный процесс показан на рисунке 3.
Заклепки различные, соответственно, в конструкции шасси из листового металла могут быть потайные отверстия, также может быть плоское сквозное отверстие.
Выбор различных заклепок может быть реализован в виде двухсторонних плоских, односторонних плоских, двухсторонних выпуклых и других эффектов в соответствии с различными условиями использования по конкретному выбору.

Заклепки под давлением можно разделить на полые и сплошные, для которых требуется использование специального клепального оборудования.
Для изготовления полых заклепок методом клепки и сплошных заклепок методом клепки давлением необходимо использовать различные клепальные инструменты.
Заклепки нажимные выпускаются с различными формами головки, включая потайную, круглую и плоскую.
Они также могут достигать различных эффектов, например, быть плоскими с обеих сторон, односторонними плоскими или двухсторонними выпуклыми.
Окончательное состояние заклепочных конструктивных элементов показано на рисунке 4. Эти вариации позволяют использовать заклепки в различных сценариях.

Помимо вышеперечисленных методов клепки, можно также использовать уникальные характеристики формовки листового металла для клепки отверстий в конструкциях шасси из листового металла.
Соответствующие монтажные отверстия устанавливаются в виде потайных отверстий, а соединение завершается после заклепывания с помощью инструмента.
Такое соединение позволяет сэкономить материальные затраты, но прочность соединения относительно низкая, что соответствует небольшим требованиям к прочности обычного соединения.
Благодаря постоянному совершенствованию и развитию технологий теперь стало возможным реализовать безгвоздевую заклепку (как показано на рис. 5), которая прочнее и надежнее, чем вышеупомянутая заклепка с перевернутыми отверстиями.
Этот метод использует уникальные свойства листового металла и специализированную форму. Сильное давление деформирует материал, внедряя одну заготовку в другую.
Это создает комбинированную структуру. Распространенной формой такого соединения является форма «ласточкин хвост».
В некотором смысле это также считается процессом штамповки.
Этот процесс клепки включает в себя выдавливание материала в месте соединения. Холодное закаливание улучшает механические свойства материала в месте соединения.
Это происходит без повреждения или разрыва материала. Процесс обеспечивает хорошую рабочую среду.
Используется механическая формовка, которая не загрязняет окружающую среду и не создает шума. Она также не оказывает отрицательного воздействия на сотрудников.
Этот метод обеспечивает высокую степень автоматизации. Он может соединять одну или несколько точек одновременно.
Также позволяет проводить неразрушающий контроль прочности и качества соединения. Кроме того, его можно интегрировать в автоматическую производственную линию.
Из-за особенностей формования, присущих этому методу, на поверхности конструкционных элементов из листового металла образуются ямки и неровности.
Это ограничивает случаи, когда его можно применять.

Клепка — это неразъемный метод соединения. Он больше подходит для тонких листовых материалов, что делает его идеальным для структурных компонентов из листового металла.
Однако процесс клепки обычно требует специальных инструментов.
Сварочные работы
К процессам сварки, обычно используемым для деталей конструкции шасси из листового металла, относятся контактная точечная сварка, лазерная сварка и аргонодуговая сварка.
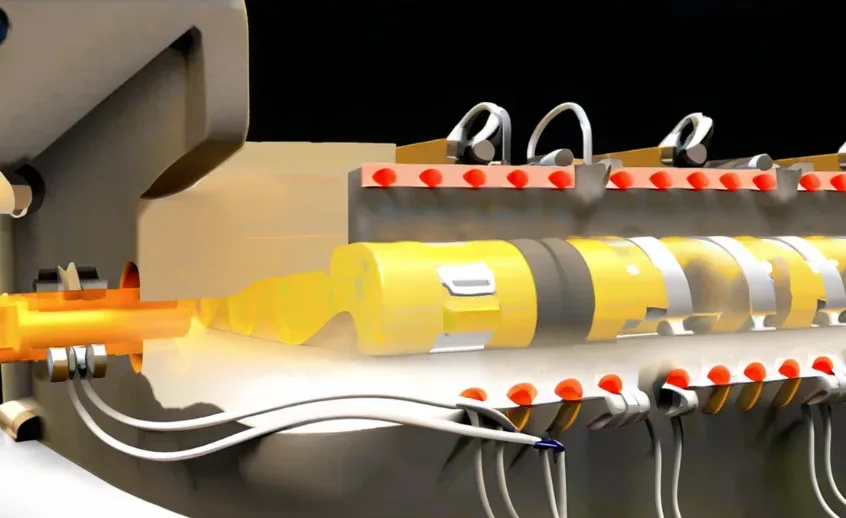
Лазерная сварка использует преимущества превосходной направленности лазерного луча и высокой плотности мощности.
Оптическая система фокусирует лазерный луч на очень маленькую область. За очень короткое время в области источника тепла образуется высокая концентрация энергии.
В результате материал плавится, а затем затвердевает, образуя сварной шов и сварное соединение.
Лазерная сварка использует высокоэнергетические лазерные импульсы для локального нагрева небольшого участка материала.
Энергия лазера распространяется в материале посредством теплопроводности. Это расплавляет материал и образует определенную расплавленную ванну.
Это новый тип метода сварки, в основном предназначенный для сварки тонкостенных материалов и прецизионных деталей, который позволяет осуществлять точечную сварку, стыковую сварку, пакетную сварку, сварку герметиком и т. д.
При этом отношение глубины к ширине высокое, а ширина сварного шва небольшая, с небольшой зоной термического влияния (как показано на рис. 6).

Аргонодуговая сварка — это технология сварки, в которой в качестве защитного газа используется аргон, также известная как сварка в среде защитного газа аргона.
Вокруг дуговой сварки через защитный газ аргон, воздух будет изолирован снаружи зоны сварки, чтобы предотвратить окисление зоны сварки.
Технология аргонодуговой сварки основана на принципе обычной дуговой сварки. Она использует газ аргон для защиты металлических сварочных материалов.
Сильный ток расплавляет сварочные материалы и свариваемую поверхность до жидкого состояния, образуя расплавленную ванну.
Это позволяет свариваемому металлу и расходным материалам достичь металлургического соединения.
Непрерывный поток аргона предотвращает контакт сварочных материалов с кислородом воздуха. Это предотвращает окисление расходных материалов.
Благодаря этому аргонодуговую сварку можно применять для сварки изделий из нержавеющей стали, железа и других металлов.
Подводя итог, можно выделить следующие характеристики трех методов сварки:
① Точечная сварка может эффективно экономить материал, проста в эксплуатации, имеет низкую стоимость, высокую эффективность, но ее прочность сварки является общей, точность относительно общей, требования к оборудованию не очень высокие.
② Применение лазерной сварки в элементах конструкций из листового металла приводит к минимальной деформации. Сварной шов получается ровным и эстетичным.
Скорость сварки высокая, послесварочная обработка не требуется или требуется в незначительной степени. Качество сварки высокое, пористости нет.
Процесс можно точно контролировать. Лазер имеет небольшую фокусную точку и высокую точность позиционирования. Его также легко автоматизировать.
Но исходя из этого, требования к точности оборудования и инструмента очень высоки, а стоимость самого оборудования высока.
③ Аргонодуговая сварка проста в эксплуатации и позволяет эффективно избегать окисления и азотирования в процессе сварки.
Обеспечивает равномерные, плотные сварные швы с высокой прочностью сварки.
Однако аргонодуговая сварка требует больших затрат на квалифицированных сварщиков и газовое оборудование.
Также требуется тщательное планирование поставок и обращения с газом, а также учет его воздействия на окружающую среду.
Сварка без соединения листового металла
Хотя сварка является традиционным и надежным процессом соединения, сварку обычно выбирают реже для соединения шасси из листового металла.
Это обусловлено главным образом следующими соображениями:
①Сварка — относительно сложный процесс, требующий от сотрудников более высокой квалификации и более дорогостоящих инвестиций в оборудование;
② В существующем шасси из листового металла приоритет отдается использованию листового металла без обработки.
Однако сварка требует дополнительного процесса обработки поверхности для скрытия сварных швов и улучшения внешнего вида поверхности.
Этот дополнительный шаг удлиняет общий цикл производства. В то же время он также существенно увеличивает стоимость.
③ Конструктивные элементы при завершении сварки являются необратимыми, неразборными, что окажет определенное влияние на последующее техническое обслуживание и замену запасных частей.
Соединение структурных элементов в листовом металле
Детали из листового металла обладают превосходной пластичностью, которая является свойством, определяемым самим материалом. Это позволяет формировать из них различные структурные элементы.
Эти особенности могут быть созданы с помощью таких процессов, как формование с откидыванием и гибка.
Например, наиболее распространенными креплениями на шасси являются ранее упомянутые безгвоздевые заклепки и заклепки с заклепочными отверстиями.
Эти методы также могут обеспечить функцию соединения. Детали собираются путем подгонки друг к другу.
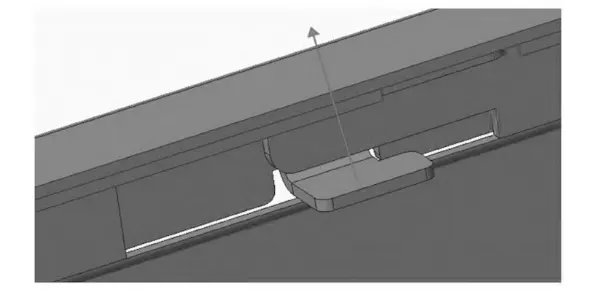
Как показано на рисунке 7, структурные компоненты изготовлены методом формования.
Одна сторона имеет отверстие, а другая сторона изогнута. Такая конструкция исключает необходимость в дополнительных деталях.
После установки на место соединение завершено. Оно эффективно ограничивает перемещение структурных компонентов в вертикальном направлении.
Такой тип соединения позволяет отказаться от винтов, заклепок и сварки, что позволяет сэкономить материальные затраты.
Он также позволяет избежать термической деформации, возникающей при сварке, и более экологичен.
Его эксплуатация удобна, затраты на обработку ниже, его легко разбирать и заменять.
Однако использование этого метода требует предварительного проектирования формы детали и углов изгиба.
Если не спланировать все правильно, это может привести к слабым или нестабильным соединениям.
После сборки соединение может иметь меньшую прочность и может использоваться только в зонах с низкими требованиями к прочности.
Заключение
При сборке конструктивных элементов шасси широко применяются резьбовые соединения, клепка и сварка.
Среди этих методов винтовые соединения составляют наибольшую долю всех резьбовых соединений.
Причина этого в том, что винтовое соединение имеет превосходные общие характеристики. Оно обеспечивает высокопрочную опору и надежную прочность соединения.
Он может адаптироваться к сложным и разнообразным условиям. Кроме того, он прост в эксплуатации и подходит для автоматизированного производства.
В то же время технические характеристики винтов, представленных на рынке, весьма разнообразны и недороги.
Для клепки требуются специальные инструменты, такое соединение в принципе необратимо, разбирать его неудобно.
Сварка требует от сотрудников более специальных навыков и более высоких затрат на оборудование.
Однако прочность сварного соединения достаточно надежна и может быть герметизирована, альтернативы нет.
Соединения в виде структурных элементов могут значительно сэкономить эксплуатационные расходы, но прочность их соединений низкая.
Для сборки конструктивных элементов шасси из листового металла доступно множество способов соединения (см. Таблицу 1), каждый из которых имеет свои особенности.

При выборе метода соединения необходимо учитывать такие факторы, как назначение конструктивного элемента, среда, в которой он будет использоваться, стоимость изготовления и требования к техническому обслуживанию.
Зачастую в сложных конструкциях шасси может также использоваться комбинация методов соединения для достижения оптимальной производительности, эффективности и экономичности.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.