В изделиях управления и движения многие детали и компоненты требуют глубокой обработки малых отверстий. Это особенно актуально для изделий движения, в которых используются труднообрабатываемые материалы.
При обработке глубоких отверстий малого диаметра часто возникают такие проблемы, как поломка сверла, отклонение сверла и получение эллиптических отверстий.
Эти проблемы приводят к низкому уровню квалификации в обработке. В результате обработка глубоких малых отверстий стала серьезной технической проблемой в производственном процессе.
Традиционный метод обработки зажимным способом является низкопроизводительным, что серьезно ограничивает производственные мощности изделия.
В двухкомпонентном двигателе кислород и топливо для сгорания поступают в камеру в определенной пропорции.
Затем они равномерно смешиваются для достижения эффективного распыления и эффективного сгорания смеси.
Это обеспечивает силу и крутящий момент, необходимые для управления орбитой и ориентацией в период нахождения на орбите.
Глубокие, маленькие отверстия на плате двигателя страдают от плохого допуска размера и формы. Это серьезно влияет на поток топлива и общую производительность двигателя.
В то же время уровень квалификации бортпроводников остается низким, что существенно затрудняет нормальную научно-исследовательскую и производственную деятельность.
В результате человеческие ресурсы, материальные ресурсы и оборудование были серьезно растрачены.
Для удовлетворения требований к конструкции и производству продукции срочно необходимо усовершенствовать процесс обработки.
Срочно необходимы усовершенствования в технологии обработки для удовлетворения требований к проектированию и обработке продукции, а также для повышения уровня квалификации продукции.
Введение в плату Thruster
Плата подруливающего устройства (графика φ56 мм на лицевой стороне заготовки) является ключевым компонентом подруливающего устройства.
Он в основном выполняет функции вентиляции кислорода и горения в пористой структуре. Плата двигателя изготовлена из Ti53311S.
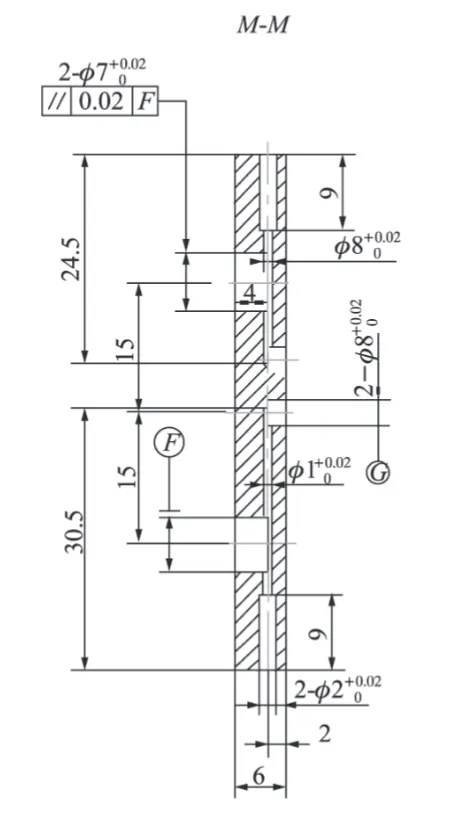
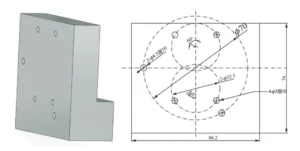
Сбоку длинных заглушек имеются два глубоких отверстия (как показано на рис. 1):
Один диаметром φ0.8 мм и глубиной 24.5 мм,
Другой — диаметром φ1.0 мм и глубиной 30.5 мм.
Эти отверстия дают максимальное отношение глубины к диаметру 21. Глухие отверстия — 2-φ(7+0.02/0) мм и 2-φ3(+0.02/0) мм — должны пересекаться с глубокими отверстиями таким образом, чтобы половина глубоких отверстий была открыта.
В то же время эти пересекающиеся элементы должны быть точно выровнены, чтобы обеспечить безопасность двигателей.
Максимальное отношение глубины к диаметру составляет 21. Два глухих отверстия — 2-φ(7+0.02/0) мм и 2-φ3(+0.02/0) мм — должны пересекаться с глубокими отверстиями так, чтобы половина глубоких отверстий была обнажена.
При этом прямолинейность внутренних глубоких отверстий должна быть очень высокой, чтобы обеспечить требуемую производительность двигателей.
Трудности обработки
Из-за того, что обрабатываемая плата двигателя изготовлена из материала Ti53311S, а глубина глубоких отверстий велика, процесс обработки имеет следующие трудности:
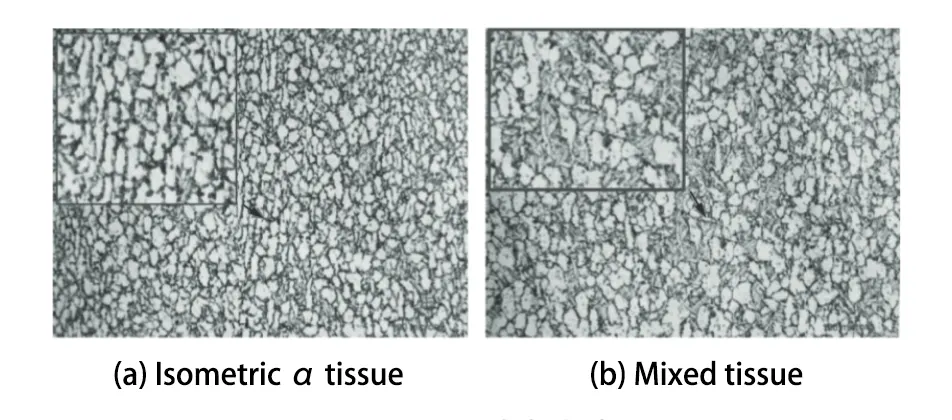
( 1) Материал Ti53311S трудно поддается обработке из-за его высокой твердости по Виккерсу (HV0.2 около 350). Внутренняя микроструктура в целом представляет собой изометрическую α-организацию (рисунок 2а).
Однако он также может содержать смешанные организации, такие как организация чистой корзины (рисунок 2b).
Это означает, что организация распределена неравномерно, что приводит к образованию сложных точек.
Эти твердые точки могут стать причиной отклонений при сверлении отверстий.
( 2) При использовании ручного сверлильного станка для обработки глубоких и мелких отверстий с большим отношением глубины к диаметру (φ0.8 мм и φ1.0 мм) сверло имеет низкую прочность и высокую скорость вращения.
Такая высокая скорость вращения приводит к выделению большого количества тепла во время процесса.
Кроме того, спиральная канавка сверла уже, что затрудняет плавный отвод стружки.
Также затруднена подача охлаждающей жидкости через спиральную канавку, что препятствует эффективному рассеиванию тепла.
В результате повышается вероятность возникновения таких проблем, как поломка сверла, отклонение сверла и эллипсность сверления.
Эти проблемы приводят к низкой квалифицированной скорости обработки.
( 3) Во время обработки глухих отверстий невозможно наблюдать внутреннее состояние во времени.
( 4) Ежегодно производится до 300 подруливающих плат, а ручная обработка увеличивает интенсивность труда оператора.
Производительность также низкая, а консистенция продукта плохая.
Меры по улучшению
Для решения проблем отклонения отверстий, непроницаемости и поломки сверла, вызванных обработкой глубоких и мелких отверстий в двигателе, мы провели исследования.
Основное внимание мы уделили технологии обработки глубоких и малых отверстий.
Мы обнаружили, что эти проблемы можно решить, используя высокоскоростной электроэрозионный станок с ЧПУ для пробивки направляющих отверстий и последующего их рассверливания с помощью развертывающих сверл.
Такой подход повышает как качество продукции, так и эффективность переработки.
В частности, посредством следующих четырех аспектов улучшения: Во-первых, сверление пилотных отверстий с помощью электроэрозионной обработки.
Во-первых, конструкция шины для сверления пилотных отверстий электроэрозионного станка.
Второе – выбор параметров для сверления пилотных отверстий электроэрозионным методом.
В-третьих, зажимщик должен обеспечить удобное для монтажа позиционирование расширительной шины; В-четвертых, выбрать разумные параметры резки.
Четвертый шаг — выбрать разумные параметры резания и использовать зенкер для рассверливания отверстий до диаметра φ1 мм, φ0.8 мм.
Ниже приведены конкретные меры по улучшению.
Выбор параметров пилотного отверстия электроэрозионной обработки
Размер пилотного отверстия и качество поверхности при электроэрозионной обработке играют решающую роль в сложности развертывания зажима.
Определение параметров электрообработки
Параметры электрообработки определяются в ходе технологических испытаний.
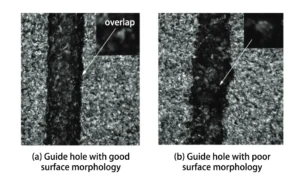
Затем для наблюдения за микроскопической морфологией обработанных отверстий используется металлургический микроскоп.
Наиболее разумными являются параметры, приводящие к меньшим размерам опухолей слияния и более высокому качеству поверхности.
Выбор диаметра латунного электрода
Диаметр латунного электрода необходимо тщательно выбирать, чтобы обеспечить точность развертывания зажима и удобство эксплуатации.
Это особенно важно при обработке небольших отверстий глубиной φ1 мм и φ0.8 мм.
В тестировании:
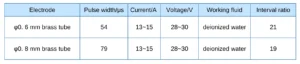
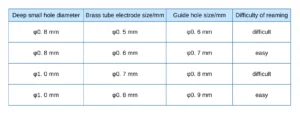
Для пилотных отверстий φ0.8 мм использовались латунные электроды φ0.7 мм и φ1 мм.
Для пилотных отверстий φ0.6 мм использовались латунные электроды φ0.5 мм и φ0.8 мм.
Затем оператор зажима рассверлил отверстия с помощью сверл φ1 мм и φ0.8 мм.
Сравнение сложности рассверливания
Пилотные скважины обработаны:
Латунные электроды диаметром φ0.8 мм было легче рассверливать, чем пробитые электроды диаметром φ0.7 мм.
Латунные электроды диаметром φ0.6 мм было легче рассверливать, чем те, которые были обработаны электродами диаметром φ0.5 мм.
Однако, как показано в таблице 2 , меньшие по размеру направляющие отверстия также увеличивают риск заклинивания сверла.
Анализ сложности расширения и отказов сверла
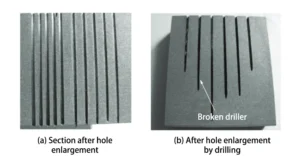
Как показано на рисунке 5 :
Когда сверло достигает пилотного отверстия, оно ремонтирует внутреннюю стенку отверстия ( рис. 5а ).
Более твердый отлитый слой требует большего удаления материала, если пилотное отверстие слишком маленькое.
В сочетании со сниженной прочностью сверла это увеличивает вероятность поломки ( рис. 5б ).
Расход электрода и калибровка глубины
В процессе электроэрозионного сверления латунный трубчатый электрод непрерывно расходуется.
В результате укорачивание электрода не равно глубине отверстия в плате двигателя.
Для обеспечения точности необходимо определить укорачивание электрода с помощью контрольного образца.
В ходе тестирования:
Латунная трубка должна опуститься на 48 мм для получения пилотного отверстия φ0.8 мм с конечной глубиной 24.5 мм.
Латунная трубка должна опуститься на 58 мм, чтобы вместить пилотное отверстие φ1 мм и глубиной 30.5 мм.
Конструкция зажимного инструмента для расширения шин
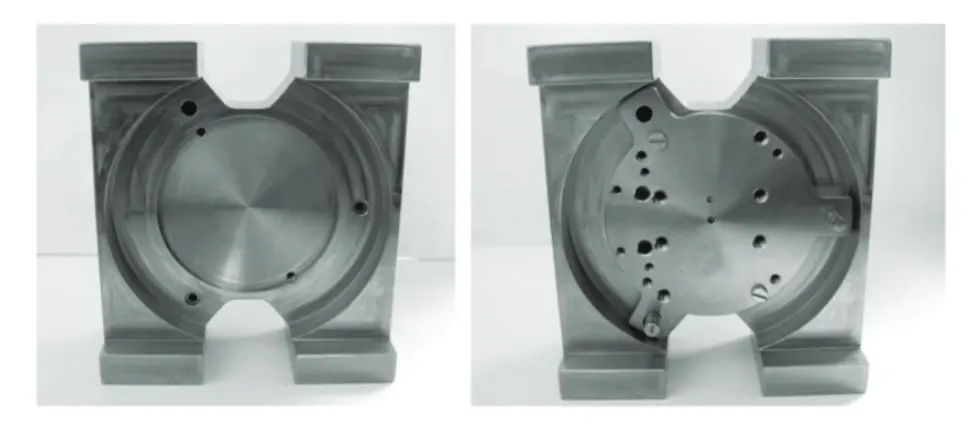
Для обеспечения точности размеров и позиционирования при обработке глубоких отверстий малого диаметра требуется специализированное зажимное приспособление для развертывания.
Данное приспособление должно соответствовать следующим конструктивным требованиям:
( 1) Отверстие для установочного штифта приспособления соответствует установочному отверстию пилотного отверстия, выполненного путем резки проволокой.
( 2) В конструкции приспособления приняты специальные меры, чтобы плоскостность обработанной платы двигателя не влияла на расстояние между микроотверстием и торцом.
В центре приспособления выполнено рифленое отверстие диаметром φ56 мм и глубиной 2 мм.
( 3) Поскольку отверстия φ0.8 мм и φ1 мм необходимо обрабатывать с обоих концов, переворачивая заготовку, их необходимо точно выровнять по вертикали.
Это гарантирует, что два небольших отверстия, обработанных с каждого конца, будут лежать на одной прямой линии.
Для этого параллельность верхней и нижней торцевых поверхностей должна контролироваться в пределах 0.02 мм.
(4) На верхней и нижней поверхностях заготовки в месте сверления шины необходимо сделать U-образные отверстия.
Такая конструкция позволяет уменьшить длину вылета развертки и предотвращает столкновение патрона сверла и шины во время процесса сверления.
Зажимная развертка и схема ее крепления показаны на рисунке 6.
Выбор параметров резания для зенковки
Выбор подходящей скорости и подачи необходим для обеспечения точности развертывания и уменьшения износа сверла.
В ходе технологических испытаний было установлено, что износ сверла усиливается, когда станок работает со скоростью 5,000 об/мин.
В результате сверло приходится часто затачивать. Кроме того, процесс подачи становится более сложным и трудоемким.
В тяжелых случаях сверло может даже сломаться. При этом точность размеров глубоких отверстий также ухудшается.
При частоте вращения 4000 об/мин крутящий момент сверла больше, а эффективность работы ниже.
В конечном итоге необходимо выбрать правильные параметры обработки, чтобы обеспечить эффективность, точность и прямолинейность небольших отверстий.
Рекомендуемая скорость вращения составляет 4,500 об/мин, а соответствующая скорость подачи составляет от 3 до 4 мм/мин.
Заключение
Точность обработки отверстий значительно повышается за счет использования высокоскоростного прошивного станка для создания направляющих отверстий и применения метода зажимного развертывания для обработки глубоких отверстий малого размера.
В результате средний процент сдачи экзаменов увеличился с 70% до более чем 98%, а производительность обработки выросла более чем в три раза по сравнению с первоначальным уровнем.
При этом себестоимость продукции существенно снизилась.
Данный метод обработки может быть применен при последующей обработке щита подруливающего устройства для двигателей большой тяги.
Его также можно использовать в качестве справочного материала для обработки глубоких и малых отверстий в новых исследовательских изделиях, имеющих большее отношение глубины к диаметру.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.