
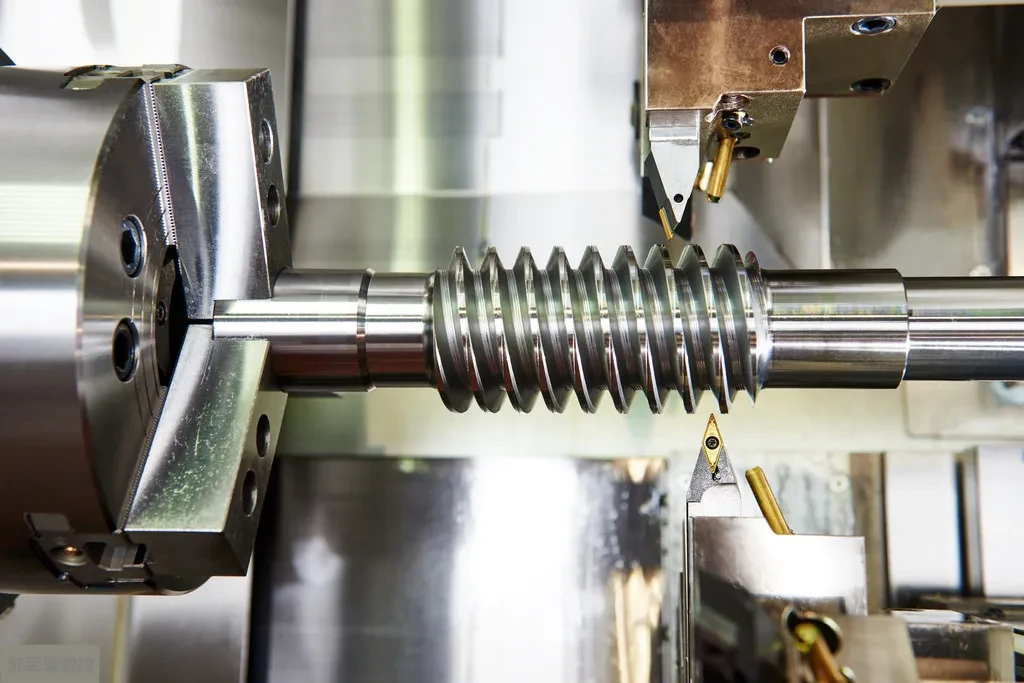
В области механической обработки нарезание метрической трапецеидальной резьбы с большим шагом уже давно является сложной задачей.
Традиционные методы формовки с использованием формовочных инструментов имеют множество недостатков, включая низкое качество поверхности, низкую эффективность обработки и высокую стоимость оснастки.
Сегодня мы представляем революционное решение для механической обработки: использование наиболее распространенных стандартных наружных токарных пластин с углом заточки 35°.
Благодаря инновационным методам программирования и обработки, мы эффективно обрабатываем трапецеидальные резьбы с большим шагом и углом резьбы 30° , идеально решая эту проблему в отрасли!
Текущая ситуация
Угол наклона спирали метрической трапецеидальной резьбы составляет 30°.
Для резьбы с шагом от 1.5 до 8 мм можно приобрести стандартные твердосплавные трапецеидальные резьбонарезные вставки для токарной обработки.
Однако для трапецеидальных резьб с большим шагом, превышающим 8 мм , стандартные твердосплавные вставки отсутствуют.
Следовательно, инструменты для создания форм, как правило, являются единственным вариантом.
Этот традиционный подход имеет существенные ограничения:
1. Низкое качество обработки поверхности.
2. Ограниченная скорость резания приводит к низкой эффективности обработки.
3. Высокая стоимость и длительные сроки изготовления нестандартных формовочных инструментов.
4. Высокие требования к квалификации операторов.
Основной принцип в инструментальной оснастке для токарных станков с ЧПУ гласит: по возможности следует отдавать приоритет стандартным токарным инструментам, включая стандартные пластины, и использовать фасонные инструменты только в случае крайней необходимости.
Итак, как можно нарезать трапецеидальную резьбу под углом 30° с помощью стандартных вставок под углом 35°?
Инновационное решение
Выбрав стандартные токарные пластины с углом заточки 35 градусов, мы успешно решили эту задачу, несмотря на то, что угол боковой поверхности метрической трапецеидальной резьбы в 30 градусов на первый взгляд казался несовместимым.
Это было достигнуто за счет специализированного расположения инструмента и проектирования траектории обработки.
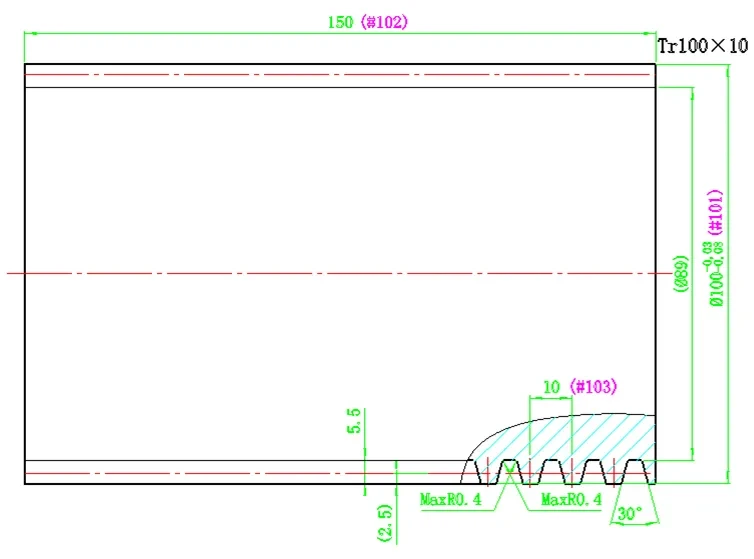
Пример обработки: нарезание трапецеидальной резьбы с шагом 10 мм.
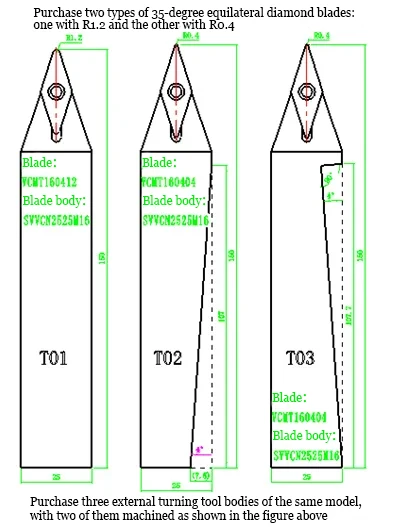
Стандартный корпус инструмента и стандартные вставки
Используется наиболее распространенный стандартный корпус инструмента и ромбовидные вставки под углом 35° ( VCMT160404 ), что исключает необходимость в каких-либо специальных инструментах и значительно снижает затраты на оснастку.
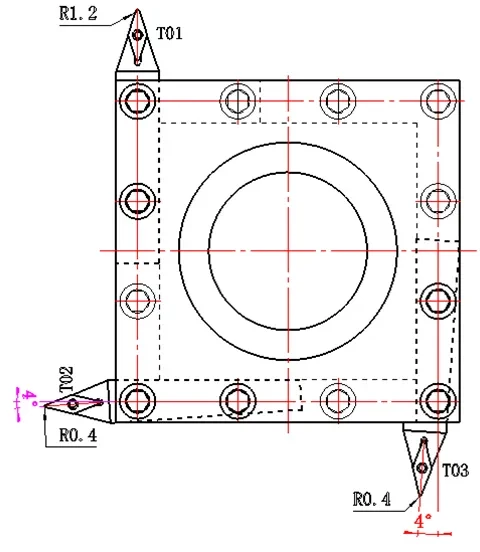
Совместная работа трех инструментов
Благодаря точному расположению и скоординированной работе трех инструментов на держателе инструмента, соответственно выполняются черновая обработка, чистовая обработка левой стороны и чистовая обработка правой стороны.
Процесс обработки
Инструмент Т1: Черновая токарная обработка с 20 проходами при угле подачи 17.5 градуса для удаления большей части примеси.
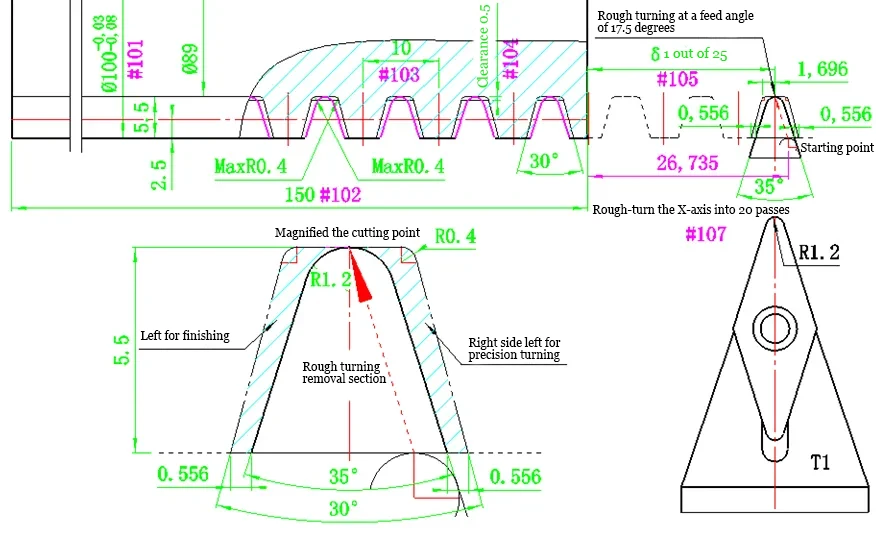
Инструмент Т2: Для чистовой обработки левой стенки и левой нижней поверхности канавки необходимо обеспечить точность с левой стороны.
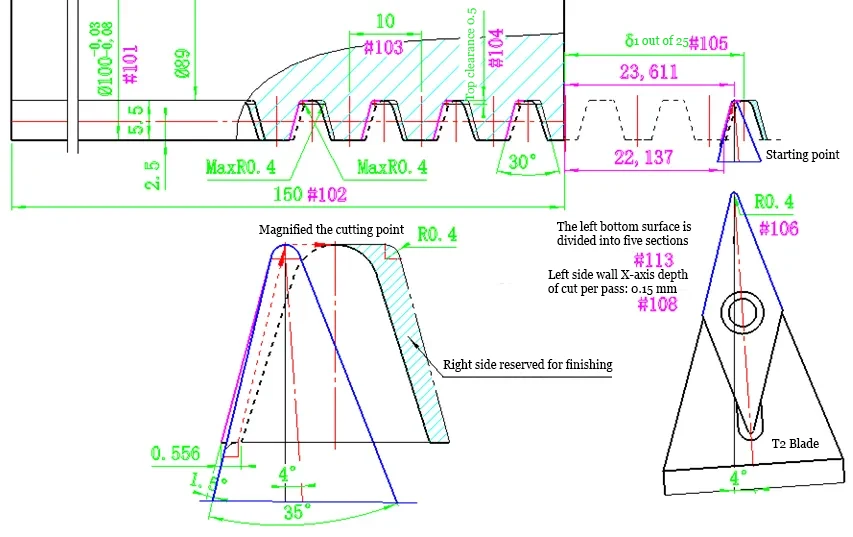
Инструмент Т3: Чистовая обработка правой стенки и правой нижней поверхности канавки для обеспечения точности обработки правой стороны.
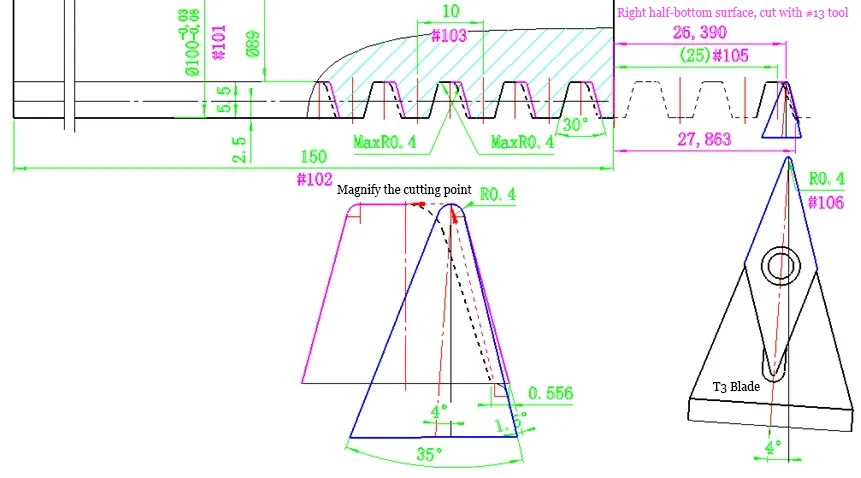
Макропрограмма
Технические специалисты разработали параметрическое программное решение, которое адаптируется к обработке трапецеидальных резьб различных спецификаций путем простой модификации нескольких параметров в основной программе, что значительно повышает универсальность программы и эффективность производства.
O520
#101=100; (#1 обозначает внешний диаметр трапециевидной резьбы)
#102=100; (#2 обозначает длину трапецеидальной резьбы, используйте 150 для обработки)
#103=10:(#3 обозначает шаг P трапецеидальной резьбы)
#104=0.5; (#4 обозначает верхний зазор трапецеидальной резьбы, который можно найти в стандарте)
#105=25; (#5 обозначает длину сегмента увеличения скорости подачи при нарезании этой резьбы, может быть увеличена/уменьшена)
#106=0.4;(#6 обозначает радиус кончика инструмента, используемый для финишной обработки этой резьбы, P2~P5 — 0.2, P6~P12 — 0.4, P14~P44 — 0.8)
#107=20; (#7 обозначает количество черновых проходов с использованием инструмента с центром под углом 35 градусов, регулируемое)
#108=0.15; (#8 обозначает глубину резания по оси X за один проход при чистовой обработке левой/правой стены с использованием инструмента с центром под углом 35 градусов, регулируемая)
#109=0202;(#9 обозначает положение инструмента и число смещения для финишной обработки левой стенки и левой половины нижней поверхности, в соответствии с фактическими инструкциями)
#111=0303;(#11 обозначает положение инструмента и число смещения для чистовой обработки правой стенки и правой половины нижней поверхности, в соответствии с фактическими инструкциями)
#113=5; ( #13 обозначает количество подач для левой и правой половин нижней поверхности во время чистовой токарной обработки, регулируется)
G54 S300 M03 ; (Используйте S360 для механической обработки, регулируемый; M03 для правой резьбы / M04 для левой резьбы)
T0101; (Положение инструмента и значение смещения для черновой токарной обработки с использованием осевого инструмента; при необходимости отрегулируйте)
G00 X145 Z100 : ( Значения команд X и Z для начальной позиции определяются на основе размеров станка и заготовки)
G65 P530 A#101 B#102 C#103 I#104 J#5 K#6 D#7 E#8 F#9 H#11 M#13 ; (Вызвать подпрограмму O530 и присвоить значения ее 11 переменным)
G00 X145 Z100 M05 ; ( Значения команд X и Z для возвратного положения должны определяться в зависимости от станка и размера заготовки)
М30 ;
Значительные технические преимущества и существенные выгоды
Для крупной трапецеидальной резьбы с шагом более 8 мм:
1. Снижение затрат: Исключается необходимость использования токарных инструментов из быстрорежущей стали или твердосплава.
2. Повышенная точность: профиль «отслеживается» в процессе токарной обработки, что обеспечивает высокую точность контура сечения.
3. Улучшенное качество: Минимальная площадь контакта за один проход позволяет использовать более высокие скорости подачи, что приводит к превосходному качеству поверхности.
4. Более низкие требования к квалификации: операторам требуется относительно меньше специализированных навыков.
Для метрической трапецеидальной резьбы с шагом ≤8 мм:
1. Экономия затрат: Исключает необходимость в специализированных трапецеидальных резьбовых вставках и соответствующих корпусах инструментов.
2. Контролируемое качество: Позволяет избежать проблем с качеством поверхности, возникающих при обработке формовочным инструментом.
3. Гибкое производство: Единое решение позволяет удовлетворить множество требований, сокращая время переналадки оборудования.
Резюме
Эта технологическая инновация не только решает проблему обработки трапецеидальных резьб с большим шагом, но и демонстрирует новый подход к обработке: благодаря использованию инноваций в программировании и технологических процессах, она в полной мере раскрывает потенциал стандартных режущих инструментов для достижения эффективной и точной обработки.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

