Технология быстрого прототипирования ( RP-технология ) объединяет в себе материалы, лазерные технологии, машиностроение, ЧПУ и САПР-технологии.
Он позволяет осуществлять точное, автоматическое и быстрое изготовление форм или деталей непосредственно по моделям САПР, минуя необходимость дорогостоящей обработки, проектирования инструментов и создания форм.
Эта технология значительно сокращает циклы разработки продукции, повышая гибкость и эффективность производства.
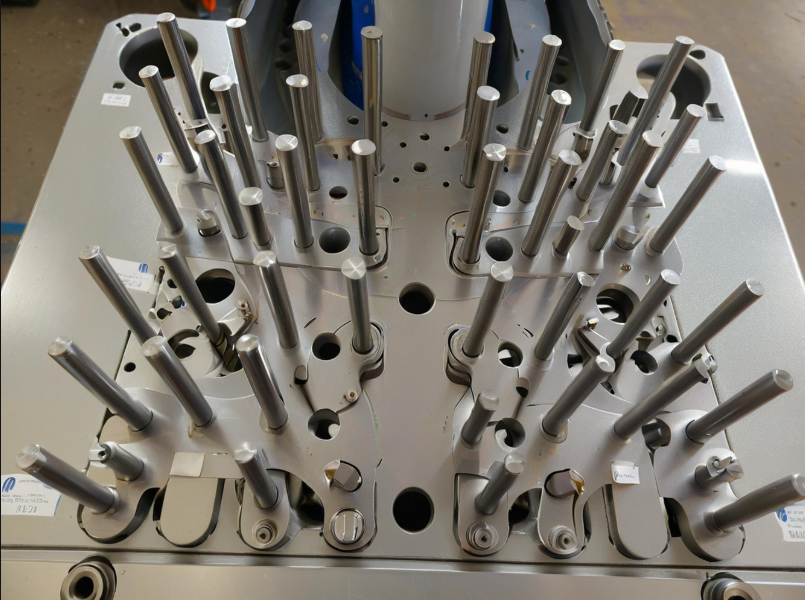
В машиностроительной промышленности производители обычно используют методы механической обработки для изготовления прессов, форм, стержневых ящиков и шаблонов.
Опытные слесари-сборщики часто выполняют обрезку деталей, особенно сложных, тонкостенных отливок, таких как блоки цилиндров автомобилей, лопатки авиационных двигателей, головки цилиндров и морские винты.
Интеграция технологий быстрого прототипирования и литья открывает большие возможности для быстрого производства небольших партий и единичных форм или деталей.
В данной статье рассматривается комбинированное использование технологий быстрого прототипирования и литья для интегрированного производства.
Типичные технологии быстрого прототипирования
В настоящее время технологии 3DP, SL, SLS, FDM, LOM и другие представляют собой быстрые процессы прототипирования с относительно зрелыми приложениями в мире.
Эти процессы можно разделить на две категории: процесс цифрового струйного формирования на основе микрокапель и процесс быстрого прототипирования на основе лазеров.
Процесс цифрового струйного формирования с использованием микрокапель подразумевает создание капель клея или материала с помощью микрокапельной технологии.
Напротив, в процессе быстрого прототипирования с использованием лазера лазерная технология используется для склеивания, разделения, затвердевания и плавления формуемых материалов.

1. Типичные процессы лазерного быстрого прототипирования
(1)Процесс DLF: Процесс DLF формирует металл путем выборочного спекания порошка с помощью высокоэнергетического лазера.
(2)Процесс SL: В процессе SL для отверждения смолы и придания ей формы используется ультрафиолетовый свет или лазер.
(3)Процесс SGC: Процесс SGC отверждает смолу с помощью ультрафиолетового лазера, используя технологию масок для придания ей формы.
(4)Процесс LENS: Процесс LENS заключается в спекании металлического порошка слой за слоем с использованием высокоэнергетического лазера для спекания.
(5)Процесс LOM: Процесс LOM разрезает и спекает металлические листы или слои бумаги для придания формы.
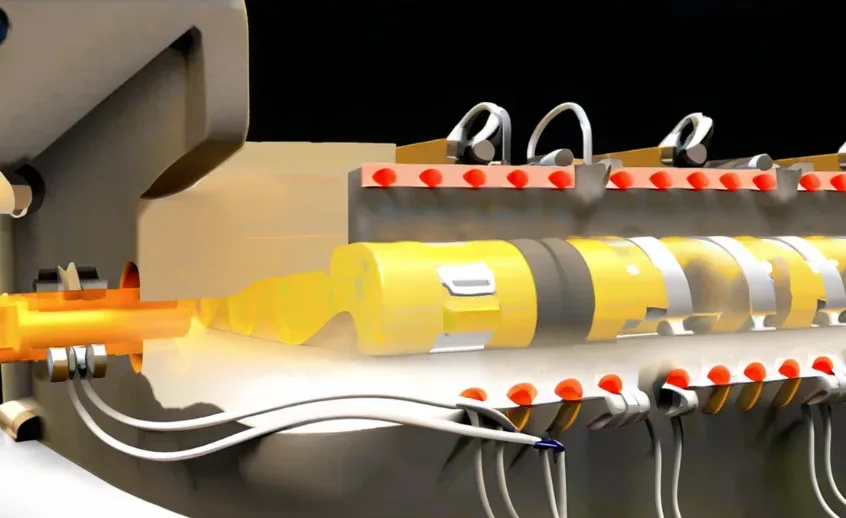
(6)Процесс SLS: В процессе SLS используется CO2-лазер для спекания различных порошков слой за слоем в определенную форму.
2. Типичные процессы формирования цифровой струи микрокапель
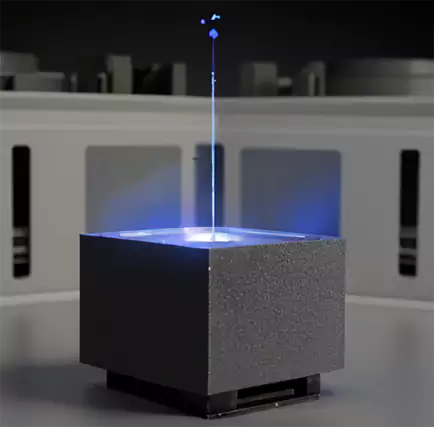
(1)Процесс 3DP: Процесс 3DP заключается в распылении связующего вещества для склеивания порошка, в результате чего слой за слоем формируется форма.
(2)Процесс EFF: Процесс EFF регулирует соотношение материалов и использует технологию микрокапель для формирования градиентных деталей.
(3)Процесс SDM: Процесс SDM сочетает в себе расплавленные металлические капли с резкой для непосредственного формирования металлических форм.
(4)Процесс PCM: В процессе PCM связующее вещество распыляется на песок для связывания формовочного песка и создания формы.
(5)Процесс 3DW: Процесс 3DW использует принципы наплавки для укладки металлических проводов.
(6)Процесс MJS: В процессе MJS расплавленный материал выдавливается для формирования проволочного нагромождения с непрерывными каплями.
(7)Процесс BPM: В процессе BPM расплавленный материал распыляется из сопла, образуя кучу со свободой перемещения по пяти осям.
(8)Процесс UDS: Процесс UDS использует электромагнитное управление для формирования кучи расплавленных материалов.
(9)Процесс FDM: Процесс FDM нагревает материалы в сопле и распыляет капли, формируя пучки проволоки.
(10)Процесс CC: Процесс CC объединяет литье расплавленного металла и контурное накопление для формирования стопки.

Интеграция RP и процесса литья
Интеграция технологии быстрого прототипирования (RP) и процесса литья обеспечивает быстрое производство деталей и форм.
Эта интеграция объединяет литейную технологию, технологию CAD, технологию RP, технологию CAE, технологию CAM и другие.
Он позволяет быстро преобразовывать модели САПР в физические модели, эффективно сокращая производственные затраты и циклы производства.
Одним из существенных факторов, влияющих на точность размеров форм и деталей, изготавливаемых этим процессом, является скорость усадки металла во время литья.
Для достижения большей точности формовки металлической формы или детали крайне важно точно определить скорость усадки металла.
В данной статье проводится численный анализ процесса затвердевания отливки и оптимизируются параметры процесса литья для обеспечения соответствия точности размеров деталей или форм техническим требованиям.
Текущие исследования и проблемы
В Китае большая часть работ по численному моделированию процесса затвердевания отливок в первую очередь сосредоточена на анализе поля напряжений при литье, поля температур при литье и прогнозировании дефектов, таких как горячие трещины, усадка и усадочные раковины в процессе затвердевания.
Однако исследователи ограничили свои исследования численным моделированием размерной точности отливок в процессе затвердевания.
В процессе затвердевания отливки происходит взаимодействие поля напряжений отливки и поля температур отливки. Анализ процесса затвердевания отливки является типичным примером термической связи.
Предыдущие исследования часто упрощали термическую связь, пренебрегая изменениями температуры, вызванными работой деформации напряжения, что сокращало время расчета для анализа связи.
Хотя это упрощение не влияет на анализ напряжений литья, температурных полей или прогнозирование дефектов, оно может повлиять на точность размеров формы.
Оптимизация точности размеров
Интегрируя технологию моделирования методом конечных элементов с данными САПР, мы можем моделировать процесс затвердевания формы или детали, чтобы прогнозировать изменения размеров во время затвердевания.
Этот метод позволяет нам оптимизировать модель САПР, компенсируя размерные ошибки, которые могут возникнуть в ходе таких процессов, как точное литье и прототипирование RP.
Кроме того, эта технология облегчает компенсацию ошибок и обратную связь в процессе 3D-моделирования САПР.
Этот подход также позволяет интегрировать технологию материалов, лазерную технологию, конечно-элементное моделирование, RP и технологии САПР для быстрого изготовления металлических форм и деталей.
Модификация модели САПР в реальном времени
Поскольку формирование прототипа контролируется компьютером, компьютерные технологии управляют как процессами проектирования, так и производства, обеспечивая быстрое изготовление высококачественных деталей-прототипов.
В отличие от традиционных производственных процессов, интеграция технологий быстрого прототипирования и литья позволяет вносить изменения в модель САПР в режиме реального времени.
Это помогает решать такие проблемы, как размерная усадка, контроль точности и геометрическая деформация. Это гарантирует высочайшее качество изготавливаемых деталей и форм.
Прямое изготовление металлических деталей/форм по моделям САПР
САПР может напрямую управлять производством металлических форм без необходимости использования традиционных стержневых ящиков или шаблонов.
Литейные цеха различных производственных компаний обычно используют оболочковые формовочные материалы. Модель детали может быть преобразована непосредственно в форму в среде САПР.
Для недеталей может потребоваться склеивание или спекание в процессе формования, в то время как детали остаются в порошкообразной форме на протяжении всего процесса.
После формования мы удаляем порошок, а затем непосредственно изготавливаем песчаную форму и стержень.
Такой подход исключает необходимость в больших количествах пенопластовых форм или восковых форм, используемых в традиционном прецизионном литье. Он значительно экономит время и затраты, особенно при производстве сложных деталей небольшими партиями. Основные процессы в настоящее время включают:
Прямое литье в оболочку (DSPC)
SLS спекание в песчаных формах
Процесс формования пресс-форм без использования древесины PCM
Эти методы позволяют производить комбинированные песчаные стержни и формы, не требуя сборки между песчаными стержнями и формами. Это особенно выгодно для производства сложных деталей небольшими партиями.
Изготовление металлических деталей/форм косвенно управляется моделями САПР
1.Технологический процесс для непрямого производства
Непрямой производственный процесс начинается с проектирования 3D CAD-модели для металлической формы или детали, включая проектирование стояков и литников. Это помогает моделировать процесс затвердевания металла и усадки.
Мы используем программное обеспечение MARC для моделирования процесса затвердевания, оптимизации параметров процесса и определения усадки металла. Такой подход гарантирует, что мы отслеживаем точность размеров в реальном времени во время затвердевания.
После оптимизации CAD-модели мы используем ее для управления производством необходимой литейной модели и быстрого прототипа.
2. Интеграция RP и литья для низкозатратного производства
Благодаря объединению технологии литья и технологии быстрого прототипирования становится возможным недорогое и быстрое производство небольших партий металлических деталей.
Мы можем использовать такие процессы, как BMP, FDM, SGC и SLS для изготовления прототипов восковых форм, которые затем могут быть применены для литья по выплавляемым моделям. Например:
Мы можем использовать прототипы FDM для быстрого изготовления металлических форм или деталей.
При традиционном литье по выплавляемым моделям мы заменяем восковые формы прототипами FDM.
Мы наносим огнеупорную суспензию на форму FDM, и как только она затвердевает, мы извлекаем прототип FDM, оставляя для дальнейшего процесса только литейную оболочку.
Такой подход особенно полезен для производства небольших и средних металлических деталей умеренной сложности.
Сочетание RP и литья для получения высокопрочных металлических деталей
Мы также можем интегрировать технологию RP с другими процессами литья, такими как литье в керамические формы, литье в гипсовые формы и литье в песчаные формы.
Это сочетание приводит к получению металлических деталей с высокой механической прочностью, высокой твердостью, низкой деформацией и низким внутренним напряжением. Полученные прототипы демонстрируют высокую прочность, что делает их пригодными для различных промышленных применений.

Заключение
Короче говоря, интегрированное формование и производство с использованием технологии быстрого прототипирования и литья может максимально использовать преимущества технологии литья и технологии быстрого прототипирования, может заранее устранять дефекты, имеет низкую стоимость и высокую скорость производства, а также может быстро изготавливать сложные детали, что заслуживает продвижения и применения.
Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.