
Nella produzione di componenti in plastica mediante stampaggio a iniezione, entrano in gioco diverse tipologie di pressione . Abbiamo già spiegato l'importanza della pressione di chiusura, quindi ora analizziamo la pressione di iniezione, la pressione di mantenimento e la contropressione. Per chi si occupa dello sviluppo del prodotto è fondamentale comprendere come queste forze interagiscono tra loro e, in definitiva, come il loro equilibrio influisca sulla qualità del pezzo, sulla produttività oraria e sui costi di produzione.
Cos'è la pressione di iniezione?
La pressione di iniezione è la forza esercitata dalla vite senza fine per spingere la resina plastica fusa nella cavità dello stampo a iniezione , fino a circa il 95% della sua capacità. Essa è bilanciata dalla pressione di chiusura della macchina e viene calcolata in base alle dimensioni e alla forma del pezzo, nonché alle dimensioni dell'apertura del canale di iniezione.
Perché è necessaria la contropressione?
La contropressione è necessaria per dare più tempo alle scanalature pesanti della vite alternativa di miscelare la successiva dose di resina.
L' azione di taglio delle scanalature riscalda la resina e mantiene una densità costante da una stampata all'altra. Contribuiscono inoltre a miscelare accuratamente eventuali pigmenti coloranti del masterbatch presenti nella resina.
Come per gli altri parametri, il tecnico di processo deve controllare questa pressione in modo che la resina non venga miscelata eccessivamente, cosa che potrebbe degradarla a causa di una sterzata eccessiva.
Cos'è la pressione di mantenimento?
Mantenere o comprimere la pressione è necessario per riempire l'ultimo 5% della cavità di uno stampo. Questa pressione viene ridotta rispetto alla pressione di iniezione iniziale e mantenuta per un periodo più lungo per alcune importanti ragioni.
Innanzitutto, i gas intrappolati nello stampo devono avere il tempo di fuoriuscire attraverso le prese d'aria nello stampo. Inoltre, l'impaccamento aiuta le molecole nella resina ad allinearsi e a raggiungere la loro massima densità.
Anche le tre sezioni a parete sottile nella parte hanno bisogno di tempo per riempirsi. E infine, mantenere la pressione è essenziale, insieme a una buona progettazione dell'utensile, per alleviare lo stress nella parte.
Tuttavia, la pressione di tenuta deve essere bilanciata con un'altra limitazione. La cavità deve essere riempita rapidamente prima che il gate "si congeli" e venga bloccato dalla resina solidificata.
Pertanto l'ingegnere di processo deve calibrare attentamente queste forze entro un periodo di tempo determinato dalla temperatura e dalla chimica della plastica.
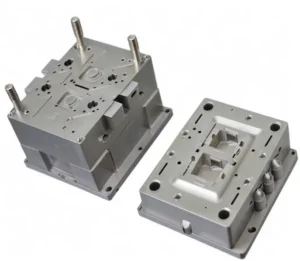
Cos'è la contropressione?
La contropressione è una resistenza nel cilindro di stampaggio a iniezione che rallenta il ritorno della vite alla sua posizione di partenza. Questa resistenza si crea quando l'operatore controlla una valvola per limitare il ritorno del fluido idraulico al serbatoio.
Un'iniezione più rapida è sempre la migliore?
Di solito gli sviluppatori di prodotti vogliono ottenere più parti possibili perché questo ridurrà i costi di manodopera, una considerazione importante per gli ordini più grandi. Ma alcuni limiti non possono essere evitati.
Innanzitutto, quando la cavità dello stampo è vuota, c'è poca resistenza al flusso, quindi la cavità si riempie rapidamente e facilmente all'inizio del ciclo. Tuttavia, quando è piena al 95% circa, ci sarà un picco improvviso di pressione che può causare flashing o forzare l'apertura prematura dello stampo.
Ciò può danneggiare sia i tuoi componenti che la macchina. Per evitarlo, la pressione di iniezione deve essere ridotta in modo controllato, nel cosiddetto punto di commutazione. In questa fase, il ciclo passa alla pressione di mantenimento.
In che modo queste pressioni influiscono sui componenti?
L'ottimizzazione dei pezzi all'ora riduce i costi e velocizza l'immissione sul mercato di parti in plastica stampate a iniezione.
Comprendere questo processo migliora la comunicazione con i fornitori e sottolinea l'importanza di una buona progettazione degli stampi. Scopri di più caricando i tuoi progetti CAD per un preventivo gratuito.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.