
Технология цифрового аддитивного производства
Цифровое аддитивное производство, или 3D-печать , — это развивающаяся технология быстрого создания твердых тел произвольной формы, которая сочетает в себе передовые технологии, такие как компьютерная графика, цифровое управление, лазерная техника, электромеханика и материаловедение. В настоящее время в академической среде существует множество различных описаний этой технологии. Некоторые эксперты называют ее цифровым аддитивным производством, инкрементальным производством или 3D-печатью. Быстрое изготовление пресс-форм, разработанное с 1980-х годов, также является ключевой частью быстрого прототипирования.

Рис.1. Многие методы быстрого изготовления пресс-форм основаны на технологии печати.
В 1980-х годах рыночный спрос изменился с рынка продавца на рынок покупателя и постепенно глобализировался. Интенсивная рыночная конкуренция заставила производителей быстрее проектировать и производить высокопроизводительные, доступные по цене продукты, сделав скорость разработки продукта основным конкурентным фактором. Чтобы оставаться конкурентоспособными на мировом уровне, производители полагались на возможности быстрой разработки, в то время как отрасль также нуждалась в повышении гибкости и контроле затрат за счет мелкосерийного или даже единичного производства.
Поэтому скорость разработки продукта и гибкость производственных технологий стали ключом к конкуренции. Технология, преобразующая данные проектирования в 3D-модели, позволяет быстро и интуитивно проверять проект и демонстрирует будущие модели продуктов, помогая компаниям быстро выходить на рынок. Достижения в области компьютерных технологий, материаловедения, ЧПУ и лазерной технологии проложили путь новым методам производства.
Преимущества и выбор технологии быстрого прототипирования
Технология быстрого прототипирования объединяет компьютерные, лазерные, ЧПУ и технологии точной передачи. Создавая 3D-модель, специалисты могут быстро изготавливать образцы продукции без традиционных инструментов или форм, сокращая цикл разработки, ускоряя обновление продукции и снижая инвестиционные риски.
В области быстрой оснастки в настоящее время существует шесть основных технологий быстрого прототипирования на выбор. Каждая технология имеет свои характеристики, и компании должны взвесить свои «за» и «против» при выборе метода быстрой оснастки. Преимущество этих технологий в том, что они могут быстро преобразовывать прототипы в продукты. При производстве литых изделий изготовление форм обычно является наиболее трудоемким звеном. Традиционное изготовление форм занимает от 5 до 20 недель, в то время как быстрые методы сокращают этот срок до 1–5 недель. Кроме того, стоимость технологии быстрого изготовления форм часто ниже, чем традиционных процессов изготовления форм.
Таблица 1. Сравнение технологии быстрого изготовления пресс-форм и традиционного процесса изготовления пресс-форм

Преимущества комплексного проектирования при быстром изготовлении пресс-форм
Другим существенным преимуществом быстрого изготовления пресс-форм является возможность создания более сложных конструкций. Быстрое изготовление пресс-форм, основанное на методах печати, позволяет изменять форму моделей, которые не могут быть созданы другими методами производства. Например, конструкторы могут размещать охлаждающие каналы в точно определенных местах пресс-формы. Инженеры могут напрямую создавать охлаждающие каналы в листовых пресс-формах, улучшая управление температурой и качество пресс-формы.
Традиционно считалось, что эти преимущества были скомпрометированы быстрыми методами изготовления пресс-форм, что привело к сокращению срока службы пресс-форм. Однако некоторые методы быстрого прототипирования сегодня позволяют увеличить срок службы инструмента до 100,000 XNUMX штук, что значительно увеличивает их стоимость.
Даже для форм с коротким сроком службы быстрое изготовление форм все еще показывает значительные преимущества в производстве. Достижения в области геометрии и САПР могут ускорить преобразование исходных форм в производственные формы, сокращая время производства.
Производители все больше заинтересованы в быстрой оснастке для быстрого получения отзывов от рынка, тестирования новых продуктов и реагирования на конкуренцию. Например, производителю пресс-форм необходимо изготовить 500 корпусов фар высокой яркости для тестирования на тракторах и строительной технике. Поскольку все больше фермеров и строителей работают по ночам, растет спрос на более яркие лампы. Однако предыдущие пластиковые корпуса фар не выдерживают тепла от высокоинтенсивных огней и плавятся, не отвечая требованиям.
Корпуса фар, изготовленные методом литья под давлением, позволяют производителям тестировать продукцию в реальных условиях, собирать полезные данные и улучшать применимость фар, удовлетворяя потребности пользователей и стимулируя продвижение на рынке. Быстрое изготовление пресс-форм помогает OEM-производителям выходить на новые рынки и создает больше возможностей для производителей пресс-форм использовать литье вместо пластиковых деталей.
Факторы, которые следует учитывать при выборе метода быстрого изготовления пресс-форм
1. Срок поставки
Быстрое изготовление пресс-форм может сократить сроки поставки до пяти недель по сравнению с традиционными методами. Кроме того, некоторые методы производства имеют большие преимущества при изготовлении многогнездных пресс-форм. Метод быстрого отверждения может занять десять дней для первой полости, но каждая последующая занимает всего полдня.
2. Качественный
Быстрое изготовление инструмента обеспечивает гибкость для мелкосерийного производства и литья под давлением, но многие методы не позволяют достичь твердости или полной прочности стали H13, что делает их непригодными для крупносерийного производства.
3. Размер
Некоторые методы, такие как прямое напыление металла, позволяют создавать формы размером до 41 x 78 x 24 дюймов, но большинство методов быстрого изготовления форм ограничены размером 10 дюймов.

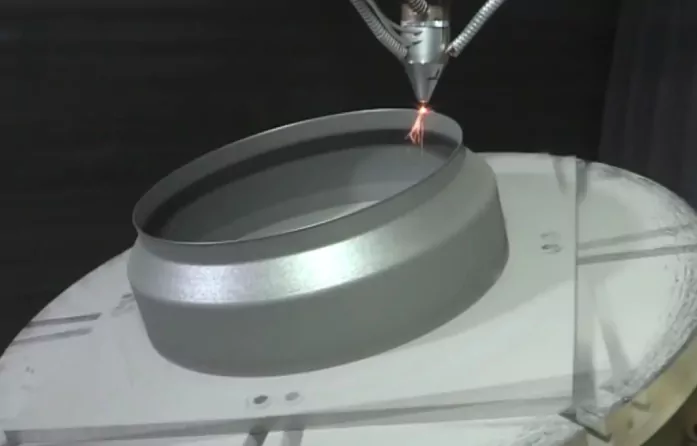
Рис.2. Прямое напыление металла можно использовать для более крупных форм.
4. сложность
Наслаивание материалов при быстром изготовлении форм усложняет добавление сложных элементов, таких как охлаждающие ребра или металлические узлы. Однако технология печати позволяет этим методам легко воспроизводить мелкие детали поверхности.
5. Стоить
Быстрое изготовление пресс-форм более рентабельно, чем традиционная оснастка, но размер оснастки и выбор материала влияют на стоимость. Использование подложек и высокопроизводительных материалов, таких как материалы с высокой теплопроводностью в критических областях, может снизить затраты на вставку пресс-формы.
Основные методы, используемые при быстром изготовлении пресс-форм
1. Прямое осаждение металла (DMD)
Прямое напыление металла (DMD) — это передовая производственная технология, которая использует CO₂-лазер для плавления металлического порошка и создания вставок. Обычно время выполнения составляет около недели, и можно использовать различные металлические материалы. Хотя срок службы пресс-формы обычно оценивается в 1,000–10,000 XNUMX штук, недавние исследования показывают, что он может быть дольше.
Технология DMD позволяет производить более крупные вставки (до 41 x 78 x 24 дюймов) с допуском 0.003 дюйма на 39 дюймов. Стоимость варьируется от 2,500 долларов за вставки с базовыми пластинами до 60,000 XNUMX долларов за вставки, полностью изготовленные по технологии DMD. Быстрая поставка и широкая применимость технологии делают ее важной частью изготовления пресс-форм.

Рис.3.Схема процесса формования методом прямого осаждения металла
2. Селективное лазерное спекание (SLS)
Селективное лазерное спекание (SLS) — это быстрый метод быстрого изготовления пресс-форм с доставкой в течение 2–3 дней. Как и метод прямого осаждения металла (DMD), он использует лазеры CO2 для сплавления металлических порошков, но работает по-другому, нанося слои порошка, а не впрыскивая отдельные частицы. Этот послойный процесс точно изготавливает пресс-форму, а диаметр металлических частиц обычно составляет 0.05 мм.
Метод SLS поддерживает большинство металлических порошков, при этом прочность формы составляет около 1,000 деталей, а предельный размер — 8×10×5 дюймов. Кроме того, технология SLS позволяет достигать допусков до 0.002 дюйма, что делает ее превосходной для высокоточного изготовления форм. Стоимость стандартной вставки формы обычно составляет от 6,000 до 8,000 долларов США, что дает производителям эффективное и экономичное решение.
3. Прямое лазерное спекание металлов (DMLS)
Прямое лазерное спекание металла (DMLS) — эффективный метод изготовления пресс-форм, который сокращает время выполнения заказа до 1–3 недель. Технология основана на автоматизированных машинах, управляемых 3D CAD, для создания вставок пресс-форм путем циклического распределения слоев металлического порошка. Затем лазер спекает желаемое поперечное сечение, и эти два шага повторяются до тех пор, пока вся вставка не будет завершена.
DMLS может изготавливать стальные и бронзовые заготовки с прочностью 1,000-10,000 штук, удовлетворяя разнообразные потребности. Максимальный размер составляет 9.75×9.75×7.75 дюймов, с допуском 0.001-0.002 дюйма на дюйм для высокоточного производства пресс-форм.
Цены на DMLS варьируются от 2,000 до 25,000 XNUMX долларов США, предлагая гибкое и экономичное изготовление форм для различных нужд проекта.
4. Процесс быстрого затвердевания (RSP)
Rapid Solidification Processing (RSP) — это эффективный и гибкий метод быстрого изготовления пресс-форм с использованием быстрого или обработанного прототипа. Из этого прототипа производственная группа создает «женскую форму» из керамического материала в форме желаемой формы. Затем расплавленная инструментальная сталь H13 или аналогичная распыляется на керамическую «женскую форму» для формирования окончательной формы. Весь процесс изготовления занимает около 2 недель.
После завершения, прочность формы оценивается в 1,000-10,000 штук, и в некоторых случаях этот диапазон может превышаться. В настоящее время наибольший размер формы, который может изготовить RSP, составляет 7×7×4 дюйма с допуском 0.003 дюйма.
Метод RSP обычно на 1,500 долларов дешевле стандартной производственной вставки, что делает его экономически эффективным решением для проектов быстрого производства.
5. Лазерная технология формирования сети (LENS)
Laser Engineered NetShaping (LENS) — это инновационный метод изготовления пресс-форм. Этот метод использует лазер для создания расплавленной ванны на металлической подложке, добавляя металлический порошок слой за слоем. Заготовка перемещается в плоскости XY, в то время как лазерная головка и дозатор порошка перемещаются в направлении Z для формирования поперечных слоев для изготовления пресс-форм.
LENS позволяет использовать готовые подложки в качестве заготовок для форм, что идеально подходит для сложных функциональных деталей. Формы LENS обычно служат 10,000 100,000–36 36 штук, с ограничением по размеру 60×0.005×XNUMX дюймов и допуском ±XNUMX дюйма.
Технология NetShaping с лазерной технологией (LENS) стоит около 250 долларов за кубический дюйм, а доставка занимает от 2 до 4 недель, что делает ее эффективным и экономичным решением для производства пресс-форм, позволяющим быстро реагировать на потребности рынка.

Рис. 4. Принципиальная схема процесса лазерной инженерии NetShaping
6. Электронно-лучевая плавка (ЭЛП)
Электронно-лучевая плавка (EBM) — это передовая технология изготовления пресс-форм, похожая на селективное лазерное спекание (SLS) и прямое лазерное спекание металлов (DMLS), но она использует электронный луч для плавления металлического порошка. EBM использует электронный луч для плавления порошка и создания вставки слой за слоем.
EBM специализируется на использовании железного порошка, а типичный срок службы пресс-формы, как ожидается, составит 10,000 100,000–8 8 штук. Максимальный размер пресс-формы, которую можно изготовить с помощью этой технологии, составляет 7×0.013×3 дюймов, а максимальный практический допуск составляет 4 дюйма. Срок поставки обычно составляет от XNUMX до XNUMX недель, что позволяет быстро реагировать на потребности рынка.

Рис.5.Схема процесса электронно-лучевой плавки
С точки зрения стоимости EBM относительно экономична, производители обычно оценивают вставки в $2,500-4,500. Это делает EBM эффективным и экономичным решением для производства металлических форм для широкого спектра промышленных применений.
Таблица 2 Сравнение нескольких методов технологии быстрого изготовления пресс-форм

Заключение
Технология быстрого изготовления пресс-форм имеет решающее значение в современном производстве, предлагая такие преимущества, как более короткие сроки поставки, более низкие затраты и более высокая гибкость производства. В то время как традиционные методы превосходят по прочности пресс-форм, быстрое производство блистает в сложных конструкциях и мелкосерийном производстве, быстро удовлетворяя потребности рынка. По мере развития технологий быстрое изготовление пресс-форм будет находить все более широкое применение, стимулируя рост отрасли.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

