
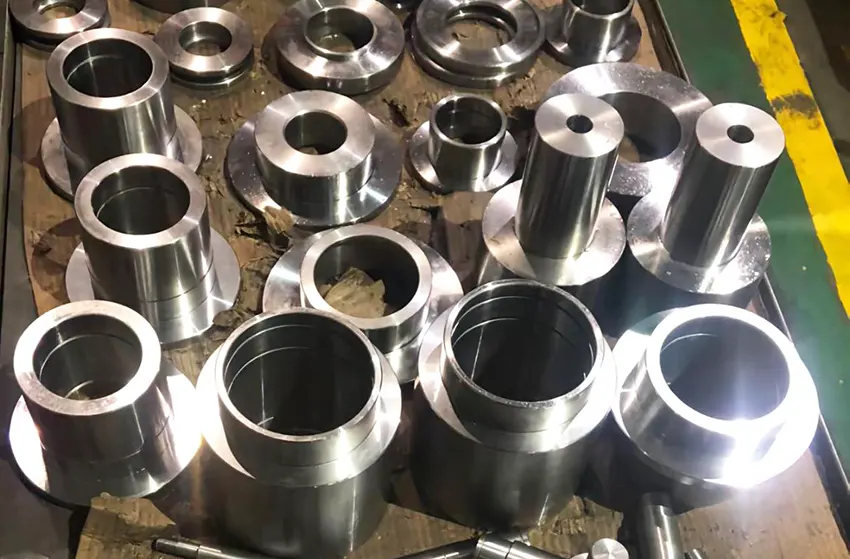
В производстве производители обычно классифицируют детали неправильной формы как фасонные детали. Эти детали имеют уникальные структурные особенности, основанные на их конкретном использовании.
Их технические требования различаются в зависимости от их функций и среды, в которой они применяются. В результате, нет фиксированного правила, применимого ко всем фасонным деталям.
Фасонные детали не имеют правильной формы. Они применяются в основном в производстве для решения задачи позиционирования и зажима заготовки.
Серийное производство деталей обеспечивает точность обработки деталей, удовлетворяет потребности зажимного помещения, сокращает время обработки и повышает эффективность производства.
Как показано на рисунке 1, детали имеют сложную форму и структуру. Они требуют многоплоскостной обработки и высокой точности обработки.

В таких случаях использование тисков непосредственно на трехкоординатном обрабатывающем центре не позволяет завершить обработку.
Чтобы решить эту проблему, инженеры разработали ряд приспособлений, облегчающих процесс обработки.
Эти приспособления обеспечивают быстрый и простой зажим, гарантируют точность обработки и повышают эффективность производства.
Характеристики деталей и технические требования
Характеристики детали.
Максимальный размер профиля 3 (дюйм) × 9311 (дюйм) × 3 (дюйм) представляет собой коническую деталь, состоящую из двух прецизионных отверстий ø 3711 (+ 1 / – 445) и ø 0 (+ 5910 / – 0) с осями, пересекающимися в точке 0.0005 (+ 0 / – 9450).
В середине обеих сторон детали имеются пазы, а один конец ø0.9450 имеет зажимной паз для ограничения положения. Другой конец имеет резьбу и криволинейные поверхности.
Эта деталь имеет сложную форму и структуру. Она требует высокой точности обработки, особенно на пересечении осей двух прецизионных отверстий.
Размер перекрестка является критически важным функциональным параметром и его сложно контролировать.
Технологический анализ
Внешние размеры деталей и требования к шероховатости поверхности не менее Ra63. Общая идея обрабатывается следующим образом: черновое фрезерование заготовки -> фрезерование -> форма конца -> чистовая обработка двух прецизионных отверстий -> фрезерование среднего паза.
Черновая фрезерная заготовка (номер процесса: OP10)
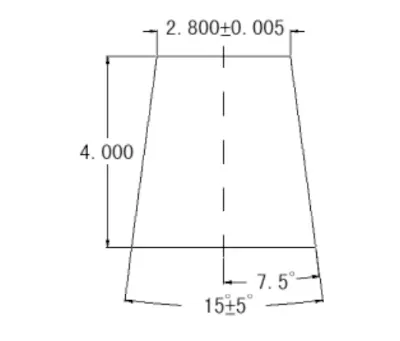
Распилите заготовку до размеров 4.0 дюйма × 4.0 дюйма × 1.575 дюйма. Распилите заготовку в направлении толщины. Используйте торцевую фрезу ø60 мм для фрезерования одной стороны под углом 7.5° к центральной линии заготовки. Убедитесь, что размер меньшего конца не менее 2.810 дюйма.
Затем поверните заготовку и снова зажмите ее по толщине, предварительно обработанной поверхностью вниз. Выровняйте нижнюю часть заготовки с помощью наклонного блока 7.5°.
Затем используйте дисковую фрезу ø60 мм для фрезерования противоположной стороны под углом конусности 15° относительно верхней обработанной поверхности. Наконец, отфрезеруйте оставшуюся сторону, используя ту же дисковую фрезу ø60 мм.
Другая сторона 60-миллиметровой дисковой фрезы и сторона верхней ступеньки имеют конусность 15°, малый диаметр торца составляет 2.8 дюйма, как показано на рисунке 2.

Прецизионный фрезерный профиль (Процесс № OP20)
Специальное приспособление, использующее предыдущий процесс 15° конусности для устранения зазора, нижнюю поверхность винтового давления, с четырехкоординатным методом позиционирования обработки, сначала 0° обработка малого дугового конца внешнего ряда, затем – 15° обработка большого дугового конца профиля и, наконец, – зазор 7.5°.
Две стороны центральной оси дуги пересекаются на расстоянии 5.76, как показано на рисунке 3; точки проектирования приспособления и процесс производства показаны на рисунке 4.
Рис. 4 Принципиальная схема 4-координатного обрабатывающего приспособления.
Конструктивные особенности:
Согласно принципу совпадения координат, центр вращения и точка пересечения двух осей совпадают, что сводит погрешность к минимуму.
Производственный процесс:
Материал 45 #, первые две небольшие детали свариваются в единое целое, а затем с помощью обрабатывающего центра по обеим сторонам четырехосевого поворотного центрального выступа фрезеруется, фрезеруется канавка в форме талии и, наконец, с помощью четырехосевой обработки с фиксированным углом 3 2 и 3 3 обрабатывается форма.
Четырехкоординатное прецизионное фрезерование обеих сторон прецизионного отверстия (Процесс № OP30)
( 1) Форма от предыдущего процесса отделки соответствует конусу приспособления с устранением зазора. Приложите давление винта к нижней части конца малого отверстия.
Зафиксируйте угол с помощью четырехкоординатного позиционирования на -90° и -105° для обработки двух небольших конических плоскостей на малом конце. Затем поверните в положение 75° для выполнения сверления и развертывания.
На этом этапе необходимо выполнить прецизионные отверстия диаметром ø0.5910 (0 / -0.005).
( 2) Приостановите программу. Ослабьте винты на стороне отверстия большого конца. Это позволит винтам на стороне отверстия малого конца применить сжатие.
Используйте четырехосевое позиционирование для поворота в положение 105° для черновой фрезеровки профиля. Наконец, просверлите и нарежьте резьбу в мелком отверстии ø0.9450 (0 /—0.005) путем расточки на месте. В то же время обработайте канавку пружины на этом этапе. Это обеспечивает требуемую точность позиционирования между элементами.
В процессе обработки проверьте, чтобы пересечение осей двух мелких отверстий ø0 (5910/- 0) и ø0.005 (0/- 9450) находилось на расстоянии 0 (+ 0.005/6.125), как показано на рис. 0.005.
Точки проектирования приспособления:
В дополнение к принципу совпадения баз эта конструкция позволяет оператору самостоятельно проверять соответствие размера требованиям без разборки и сборки приспособления.
Фрезерование пазов для малых отверстий (номер заказа на работу: OP40)
Специальное приспособление (как показано на рис. 5), точное позиционирование отверстий 0 5910, боковой зажим подвижных губок, с динамометрическим ключом для контроля усилия зажима 2 кг, чтобы избежать деформации тонких отверстий ø0 (5910/- 0), обработанных в предыдущем процессе из-за чрезмерного усилия зажима.
Черновое и чистовое фрезерование промежуточных пазов: Обработка этой детали требует особого внимания к выбору дозировки резания.
Диаметр инструмента не может быть слишком большим, что уменьшает площадь трения между инструментом и заготовкой. Уменьшите сопротивление и внутреннее напряжение, чтобы избежать деформации заготовки.
Для черновой обработки выберите фрезу диаметром 20 мм, 𝑎p = 0.030 дюйма, 𝑓z = 0.005 дюйма, а для чистовой обработки выберите фрезу диаметром 12 мм, 𝑎p = 0.2 дюйма (боковая режущая кромка), 𝑓z = 0.001 дюйма.

3.5 Фрезерование торцов больших отверстий (процесс № OP50)
Сердечник обрабатывается по четырем осям с помощью закаленной трехкулачковой оправки. Другой конец зажимается задней бабкой.
Вал снабжен точным отверстием ø 0.5910, а штифт используется для остановки ротора. Выемка обработана под углами 125° и 20°, как показано на рис. 6.

Анализ и решение проблем обработки
Обеспечение функционального размера на этом пересечении двух осей размеров является сложной задачей, но это не самая сложная часть обработки.
Ключ в том, как проверить, квалифицированы ли детали. Размер использования трех координат сложно контролировать эффективно, поскольку это виртуальное пересечение.
Очень легко получить незначительные результаты, которые еще больше усугубляют явление существенных, вводящих в заблуждение результатов тестов.
Специальное инспекционное приспособление (рис. 7) было разработано для проверки проблемы автора в соответствии с замыслом проектировщика и использованием функциональности.
Три показания подтвердили, что скачки таблицы в диапазоне 0.010 являются допустимыми.
Принцип работы инспекционного стенда.
Этой части нужна другая часть, чтобы стать механизмом и играть свою роль.
После объединения двух частей в соответствии, оси пересекаются в одной точке. Дизайнер использовал эту точку пересечения как точку вращения шашки.
Это происходит потому, что точка вращения не сохраняет идеальное положение во время движения.
По мере того как точка вращения движется к центру сферы, процентный датчик соприкасается с поверхностью сферы, обеспечивая постоянные показания в любой точке.
Разумное использование этого принципа с трехпроцентным индикатором для его проверки предполагает бег в разных направлениях.
Это помогает обнаружить компонент каждого направления биения.
В результате он может точно моделировать несколько деталей. Это полезно при анализе кумулятивной ошибки в их сочетании.

Меры предосторожности при обработке параметров
Выбор инструмента
Поскольку заготовка изготовлена из алюминиевого сплава, обработка должна сохранять остроту инструмента.
Предпочтительная двухканавочная фреза облегчает удаление стружки. Для точных отверстий следует выбирать режим обработки расточкой с помощью расточного инструмента.
Что касается жесткости инструмента, то более подходящим является быстрорежущая сталь, поскольку кромка инструмента из быстрорежущей стали, как правило, острее, чем у твердосплавного инструмента.
Для снижения напряжений деформации в процессе резания, для растачивания следует выбирать наконечник меньшего радиуса R, с канавкой для отвода стружки и гладкой режущей частицей.
Параметры резки
Поскольку все фрезы, используемые в процессе обработки, являются цельными твердосплавными, параметры резания следующие.
Скорость резания Vc = 300 ~ 600 (м/мин).
Осевая глубина резания при черновом фрезеровании 𝑎 p = 0.75 ~ 1.50 (мм).
Чистовая глубина резания 𝑎 p = 0.10 мм.
Черновая обработка на один зуб 𝑓 z = 0.10 мм; Чистовая обработка на один зуб 𝑓 z = 0.10 мм.
Уклон на один зуб при черновой обработке 𝑓 z = 0.10 мм; при чистовой обработке 𝑓 z = 0.05 мм.
Поскольку алюминиевые детали обладают хорошей режущей способностью, но легко деформируются, параметры резания должны соответствовать следующим принципам: высокая линейная скорость Vc, небольшая осевая подача 𝑎p и большая подача F.
Меры предосторожности при обработке
( 1) Прочность алюминия низкая; когда большая часть материала удаляется на последней стадии процесса зажима, следует обратить внимание на метод, чтобы избежать чрезмерного усилия зажима, вызванного деформацией зажима.
При необходимости можно использовать динамометрический ключ для поддержания постоянного усилия зажима.
( 2) Размер заготовки очень большой, и большая часть работы станка зависит от точности станка.
Каждый раз при настройке станка следует проверять повторяемость станка и зазоры по четырем осям, чтобы выполнить соответствующую компенсацию.
( 3) Проверьте точность приспособления и точность совмещения по четырем осям.
Заключение
Благодаря многократной проверке резки, вышеуказанному процессу обработки этой детали, а также удобному и надежному зажиму точность обработки легко обеспечивается и стабильна.
Точность обнаружения специального инспекционного инструмента очень надежна. Клиенты единогласно признают обработку и тестирование этой детали.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

