
| БЫСТРЫЙ ОТВЕТ Быстрое прототипирование использует станки с ЧПУ для быстрого изготовления одной или нескольких деталей с гибкими допусками и низкими затратами на переналадку, что идеально подходит для проверки конструкции. Производственная обработка оптимизирует производство для больших объемов продукции с более жесткими допусками, специализированным инструментом и более низкой себестоимостью детали в больших масштабах. Выбирайте прототипирование для тестирования; выбирайте производственную обработку для изготовления. |
- mostbet-bets.com
- Мосбет
- пинап
- прикалывать казино
- азербайджанский кинозвезда
- Казино Пинко
- Мостбет казино
- игра «куриная дорога»
- mosbet az
- подкалывать
- Мостбет Казахстан
- 1 вин
- Mostbet
- Мостбет Казахстан
- Мостбет УЗ онлайн
- пинап от Аризоны
- слот пинко
- снайбет
- mosbet az
- Mostbet
- казино мосбет
- Mostbet
- Мосбет
- пинап
- Мосбет КЗ
- Mostbet
- mosbet az
- Мостбет Казино
- подкалывать
- 1 вин
У вас есть проект. Вам нужны детали. Вопрос, который не дает спать многим менеджерам по продуктам и инженерам, один и тот же: сначала создать прототип или сразу запускать серийное производство?
Если принять неправильное решение, то либо вы потратите деньги на крупномасштабное производство оснастки для конструкции, которая всё ещё нуждается в доработке, либо потратите недели на заказ отдельных прототипов, когда в прошлом месяце вам нужно было 500 единиц. Ни то, ни другое не радует.
В этом руководстве подробно разбираются различия между быстрым прототипированием и серийной механической обработкой, что действительно необходимо инженерам и лицам, принимающим решения, и рассматриваются допуски, сроки выполнения, затраты, материалы, а также стратегический переломный момент, когда один подход сменяется другим.
Что такое быстрое прототипирование в станках с ЧПУ?
Быстрое прототипирование подразумевает быстрое изготовление небольшого количества деталей, как правило, от одной до пятидесяти единиц, для проверки формы, соответствия, функциональности или технологичности перед началом полномасштабного производства. В контексте обработки на станках с ЧПУ «быстрый» элемент обусловлен сокращением времени на настройку, стандартизированным инструментом и программированием CAM, которое ставит скорость выше оптимизации себестоимости единицы продукции.
Быстро изготавливаемые прототипы на станках с ЧПУ создаются из тех же материалов, что и серийные детали: алюминия, нержавеющей стали, титана, конструкционных пластиков. Это является существенным преимуществом по сравнению с прототипами, напечатанными на 3D-принтере, в которых часто используются заменители материалов, не воспроизводящие реальные механические характеристики.
Для более глубокого понимания вариантов материалов, используемых при прототипировании, ознакомьтесь с нашим руководством « Какие материалы используются для прототипирования и почему».
| ЗНАЕТЕ ЛИ ВЫ?Прототипы, изготовленные на станках с ЧПУ, как правило, соответствуют свойствам материала, предназначенного для серийного производства, с точностью до 95%, что делает их гораздо более надежными для функционального тестирования, чем детали, напечатанные на 3D-принтере методом FDM или SLA. |
Основные характеристики процессов быстрого прототипирования:
- Низкий минимальный объем заказа (часто от 1 до 10 деталей).
- Короткие сроки выполнения заказа, обычно от 3 до 7 рабочих дней.
- Допуски обычно составляют ±0.05 мм или соответствуют заданным параметрам, без существенной оптимизации процесса.
- Не требуется никаких специальных приспособлений или нестандартной оснастки.
- Включая отзывы по проектированию с учетом технологичности производства (DFM).
Что такое производственная механическая обработка?
Производственная обработка оптимизирована для больших объемов. Если при прототипировании задается вопрос: «Работает ли эта конструкция?», то при производственной обработке задается вопрос: «Как изготовить 500 таких деталей с наименьшей подтвержденной себестоимостью и при этом обеспечить стабильное качество каждой единицы?»
На этом этапе производители инвестируют в специализированные приспособления, нестандартную оснастку, оптимизированные циклы производства и статистический контроль процессов. Основные инженерные инвестиции направлены на снижение себестоимости единицы продукции и максимизацию производительности для получения воспроизводимых, сертифицированных результатов.
Основные характеристики производственной обработки:
- Минимальный объем заказа обычно составляет от 50 до 500 и более единиц в зависимости от сложности детали.
- Постоянно поддерживаются более жесткие допуски, что подтверждается протоколами статистического контроля процессов и инспекции.
- Специализированная оснастка значительно сокращает время цикла обработки каждой детали.
- Более низкая себестоимость единицы продукции, но более высокие первоначальные инвестиции в настройку.
Ключевые отличия: быстрое прототипирование против серийной обработки.
| фактор | Быстрое прототипирование: | Производственная обработка |
| Количество | 1 единицам 50 | От 50 до 10,000 XNUMX+ единиц |
| Время Выполнения | 3 10 в рабочие дни | От 2 до 8 недель (включая установку и FAI) |
| Стоимость за единицу | Выше за часть | Более низкая цена за единицу объема |
| Стоимость установки | Минимальные | Значимые (инструменты, приспособления) |
| Допуски | Стандартное отклонение (±0.05 до ±0.1 мм) | Плотная посадка (<±0.01 мм при наличии сертификата) |
| Гибкость дизайна | Высокий (легко вносится изменения) | Низкий уровень (изменения обходятся дорого) |
| Контроль качества | Визуальная проверка + проверка размеров | SPC, CMM, FAI, PPAP |
| Чистота поверхности | Обработанный механическим способом или базовый | Полное соответствие техническим требованиям к отделке. |
| Для каких задач | Валидация, тестирование, итерация | Сертифицированные, воспроизводимые результаты в больших масштабах. |
Сравнение стоимости
Именно в вопросе стоимости чаще всего команды терпят неудачу. Инстинктивно кажется, что нужно смотреть только на цену за единицу товара. Это неправильный подход.
Уравнение истинной стоимости
Для гипотетического алюминиевого кронштейна (средняя сложность, три варианта установки):
| Сценарий | Кол-во | Цена за ед | Стоимость установки | Общая стоимость |
| Быстрый прототип | 3 | $220 | $0 | $660 |
| Производство | 3 | $55 | $1,800 | $1,965 |
| Быстрый прототип | 25 | $190 | $0 | $4,750 |
| Производство | 25 | $55 | $1,800 | $3,175 |
| Производство | 100 | $38 | $1,800 | $5,600 |
Точка пересечения варьируется в зависимости от детали, но для большинства обработанных компонентов она находится где-то между 20 и 80 единицами. Ниже этого порога быстрое прототипирование выигрывает по общей стоимости. Выше него лидирует серийная механическая обработка.
Для получения подробной информации о том, как рассчитываются затраты на механическую обработку, ознакомьтесь с нашей статьей « Как рассчитать стоимость фрезерования на станках с ЧПУ».
| PRO TIPВсегда учитывайте риск изменения дизайна в своей модели затрат. Если вероятность пересмотра дизайна после ознакомления с физическими деталями превышает 30%, то предварительное прототипирование почти всегда позволяет сэкономить деньги, даже при средних объемах производства. |
Когда следует выбирать быстрое прототипирование
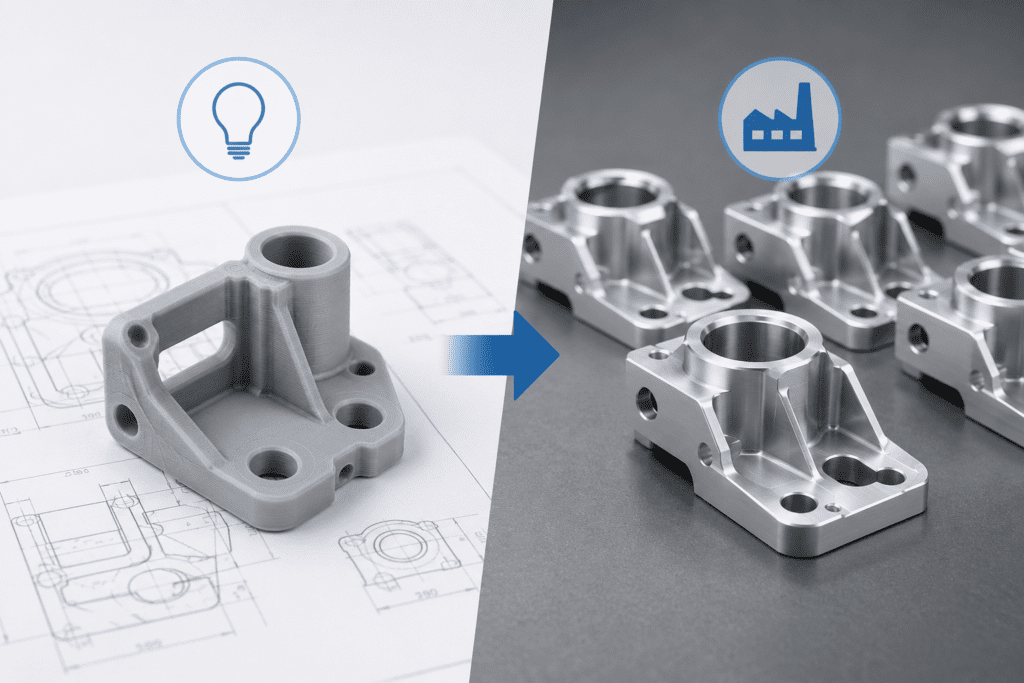
Быстрое прототипирование — правильное решение, когда неопределенность является вашей главной переменной. В частности, выбирайте прототипирование в следующих случаях:
- Ваш проект является новым или непроверенным. Никакое моделирование в САПР не заменит полностью физическую деталь в ваших руках. Проблемы с посадкой под давлением, эргономикой и последовательностью сборки проявляются сразу же при работе с реальными деталями.
- Действовать нужно быстро. Демонстрации для инвесторов, выставки и встречи с клиентами имеют жесткие сроки. Три прототипа, изготовленных на станках с ЧПУ, за пять дней — это гораздо лучше, чем ждать восемь недель, пока изготовят детали для серийного производства.
- Количество составляет от 25 до 50 единиц. Математические расчеты редко оправдывают инвестиции в производственное оборудование при небольших объемах производства.
- Вероятны изменения в дизайне. Если ваша команда все еще спорит о толщине стен или расположении элементов, ничего не фиксируйте. Создавайте прототипы, тестируйте, дорабатывайте.
- Вы приближаетесь к достижению важного этапа финансирования. Основатели стартапов регулярно используют прототипы деталей для привлечения начального финансирования или финансирования серии А, прежде чем приступать к разработке серийного оборудования.
Когда следует выбирать производственную механическую обработку
Производственная механическая обработка становится обязательным условием, когда необходимы объемы, стабильность и сертифицированное качество. Выбирайте производственную механическую обработку, когда:
- Ваш дизайн заблокирован. Первичная проверка изделия пройдена успешно, допуски подтверждены, ожидающих внесения изменений в конструкцию нет.
- Объёмы превышают точку пересечения вашего прототипа. Обычно требуется более 50 единиц для простых деталей, часто более 200 для сложных.
- Необходимо соблюдать нормативные требования. Аэрокосмический стандарт AS9100, медицинский стандарт ISO 13485, автомобильный стандарт IATF 16949 и аналогичные стандарты требуют наличия планов PPAP, SPC и документированных планов контроля, которые не предусмотрены при проведении опытных испытаний.
- Себестоимость единицы продукции напрямую влияет на рентабельность. При увеличении объемов производства инвестиции в оснастку окупаются, и себестоимость одной детали может снизиться на 60–80%.
- Качество обработки поверхности и эстетическая однородность имеют решающее значение. Серийное производство включает в себя стандартизированную отделку, маскирование и контроль качества, которые экономически нецелесообразно обеспечить при серийном производстве.
Ознакомьтесь с нашим полным руководством по оптимизации качества продукции: Как повысить точность изготовления продукции путем оптимизации процессов обработки.
Стратегия "Мост": переход от прототипа к серийному производству
Наилучшие стратегии производства не рассматривают прототипирование и серийное производство как бинарный выбор. Они используют целенаправленный переход.
Этап 1: Концептуальный прототип (от 1 до 5 единиц)
Проверьте свою основную концепцию дизайна. Соответствуют ли размеры? Легко ли его собрать? Функционально ли он работает? На этом этапе важно ответить на эти вопросы как можно быстрее и дешевле.
Этап 2: Инженерный прототип (от 5 до 25 единиц)
Проведите тестирование в реальных условиях. Термоциклирование, испытания под нагрузкой, проверка соответствия сопрягаемым компонентам. Предоставьте результаты внутренним инженерным группам и ключевым клиентам для получения обратной связи. На этом этапе вы можете запросить более жесткие допуски для критически важных элементов.
Этап 3: Пилотное производство (от 25 до 100 единиц)
Внедрить базовую оснастку, соответствующую производственным целям. Провести проверку первого образца. Выявить любые проблемы с технологичностью до полного вложения средств в оснастку. На этом этапе выявляются скрытые производственные затраты.
Фаза 4: Полное производство
Завершенная конструкция. Оптимизированный процесс. Сертифицированный план качества. Именно здесь проявляется эффект масштаба.
Перед этим переходом крайне важно провести анализ DFM (проектирование, производство и технологичность). Подробнее: Как сократить объем доработок и повысить конкурентоспособность с помощью DFM.
| МНЕНИЕ ЭКСПЕРТА«Работая с клиентами в автомобильной, робототехнической и бытовой технике на протяжении многих лет, мы часто сталкиваемся с дорогостоящей ошибкой: команды пропускают второй этап и сразу переходят от проверки концепции к заказу на серийное производство. Они экономят две недели, а затем тратят три месяца на внесение изменений в конструкцию, переоснащение и брак. Серийный опытный образец, стоимость которого составляет 4,000 долларов, обычно предотвращает проблемы в производстве на сумму 2 40,000 долларов. Расчеты очевидны». |
| РАСПРОСТРАНЕННАЯ ОШИБКАЗаказ серийного производства деталей, конструкция которых была проверена только в САПР. Каждое нагромождение допусков, каждая посадка резьбы, каждое взаимодействие с поверхностью требуют физического подтверждения перед инвестированием в производственную оснастку. |
| ЗНАЕТЕ ЛИ ВЫ?Согласно исследованию, опубликованному в журнале Journal of Manufacturing Science and Engineering, компании, внедряющие структурированные стратегии перехода от прототипа к серийному производству, снижают общие затраты на разработку продукта в среднем на 23% по сравнению с командами, которые пропускают этапы проверки прототипа. |
Для получения более подробной информации о достижениях в технологии быстрого прототипирования и ее расширяющейся роли в современном производстве, ознакомьтесь с нашей статьей: « Достижения и перспективы применения быстрого прототипирования».
| Основные выводыБыстрое прототипирование быстрее и экономичнее для объемов производства менее 25-50 единиц или в случаях, когда вероятны изменения в конструкции. Производственная механическая обработка обеспечивает более низкую себестоимость единицы продукции, более жесткие допуски и сертифицированное качество при больших объемах, но требует фиксированных проектных решений и инвестиций в наладку оборудования. Для сравнения стоимости необходимо учитывать затраты на наладку, а не только цену за единицу продукции. Трехэтапная стратегия (концепция, проектирование, пилотный проект) снижает дорогостоящие доработки в производстве. Отрасли, соответствующие нормативным требованиям (аэрокосмическая, медицинская, автомобильная), требуют документации производственного уровня, которую не предоставляют опытные образцы. Прототипы, изготовленные на станках с ЧПУ, используют материалы, предназначенные для серийного производства, что делает их более надежными для функционального тестирования, чем большинство альтернативных методов аддитивного производства. |
Вывод:
Выбор между быстрым прототипированием и серийной обработкой — это не просто вопрос объёма. Это вопрос зрелости проекта, структуры затрат и допустимого риска. Команды, добивающиеся стабильного успеха, — это те, кто использует быстрое прототипирование на станках с ЧПУ для тщательной проверки своего проекта, прежде чем выделять бюджет на серийное производство. Применяя описанную здесь четырёхэтапную стратегию перехода, вы можете перейти от первой идеи к сертифицированному производству со значительно меньшим количеством доработок, брака и перерасхода средств. Когда вы будете готовы начать, компания RuiYi Industrial Manufacture Machining предоставит вам как услуги быстрого прототипирования, так и услуги серийного производства с полной поддержкой DFM на каждом этапе.
Часто задаваемые вопросы
Каков минимальный объем заказа для быстрого прототипирования на станках с ЧПУ?
Большинство компаний, предоставляющих услуги по обработке на станках с ЧПУ, включая RuiYi, принимают заказы на изготовление единичных деталей. Минимального количества для опытных образцов нет. За изготовление чрезвычайно сложных деталей может взиматься плата за настройку, но заказы на единичные изделия являются стандартной практикой.
Насколько быстрее быстрое прототипирование по сравнению с серийной механической обработкой?
Быстрое прототипирование обычно позволяет изготавливать детали за 3–10 рабочих дней. Производственная обработка требует дополнительного времени на проверку первого образца, квалификацию процесса и настройку оснастки, что часто увеличивает срок выполнения заказа до 3–8 недель для первой партии. Повторные производственные заказы выполняются быстрее после того, как процесс отлажен.
Можно ли обеспечить одинаковую точность изготовления прототипов и серийного производства?
Да, при изготовлении прототипов на станках с ЧПУ можно добиться жестких допусков, если это предусмотрено. Однако для стабильного достижения и проверки допусков ниже ±0.01 мм в больших объемах производства требуются системы контроля процесса, оснастка и инфраструктура статистического контроля процессов, которые оправданы только в производственных масштабах. Для прототипов следует указывать только те допуски, которые критически важны для их функционирования.
Превосходит ли ЧПУ-прототипирование 3D-печать для функционального тестирования?
Для функциональных испытаний с реальными материалами (алюминий, сталь, конструкционные пластмассы) обработка на станках с ЧПУ является предпочтительным методом. Детали, напечатанные на 3D-принтере с использованием материалов FDM или SLA, обладают анизотропными механическими свойствами и различными характеристиками поверхности. Прототипы, изготовленные на станках с ЧПУ, позволяют получить достоверные данные о характеристиках материала, пригодных для серийного производства, что крайне важно перед принятием решения о разработке серийного проекта.
При каком объеме механическая обработка в производстве становится более экономически выгодной?
Точка безубыточности зависит от сложности детали и затрат на переналадку, но для большинства обработанных компонентов она находится в диапазоне от 25 до 100 единиц. Для простых деталей с низкими инвестициями в оснастку точка безубыточности достигается быстрее; для сложных деталей, требующих многократной переналадки, может потребоваться 150 и более единиц, чтобы оправдать приобретение специализированной оснастки. Запросите коммерческое предложение у вашего партнера по механической обработке, чтобы узнать точную точку безубыточности для вашей конкретной детали.
Какие сертификаты требуются для обработки деталей на станках с ЧПУ в аэрокосмической или медицинской отрасли?
Для деталей аэрокосмической отрасли обычно требуется сертификация AS9100 Rev D, проверка первого образца в соответствии с AS9102 и документация по отслеживаемости. Компоненты медицинских изделий требуют соответствия стандарту ISO 13485 и часто процесса PPAP или квалификации поставщика. Для опытных образцов эта документация, как правило, не требуется, поэтому всегда уточняйте нормативные требования у вашего поставщика услуг по механической обработке перед оформлением заказа.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

