
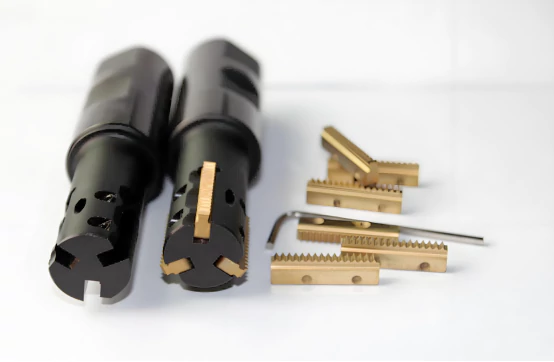
Нарезание резьбы — ключевой процесс в машиностроении. Хотя традиционные методы обработки хорошо отработаны, они имеют некоторые ограничения в точности и эффективности. С быстрым развитием технологий ЧПУ, технология фрезерования резьбы на станках с ЧПУ постепенно стала передовым и эффективным методом нарезания резьбы.
По сравнению с традиционными методами фрезерование с ЧПУ имеет значительные преимущества в высокой точности, эффективности и приспособляемости материалов. В этой статье подробно обсуждается технология фрезерования резьбы с ЧПУ и анализируется ее рабочий принцип, выбор инструмента, точность обработки и методы программирования ЧПУ.
Как обрабатываются традиционные нити? Каковы их недостатки?
Традиционный метод обработки резьбы в основном предполагает использование токарного инструмента для нарезания резьбы или применение метчиков и плашек для ручного нарезания резьбы.
Для резьбы большого диаметра фрезерные станки с ЧПУ обычно используют метод расточки одним инструментом. Оператор контролирует скорость и шаг расточки для достижения желаемых результатов.
Преимущество этого метода в том, что он не требует специальных инструментов и может быть быстро реализован. Однако качество резьбы, получаемой при расточке одним инструментом, низкое. Инструменты быстро изнашиваются, что означает необходимость их частой замены, шлифовки и повторной юстировки.
Кроме того, метод создает высокие силы резания, требует многократных подач и работает на низких скоростях, что приводит к низкой эффективности. Длинный хвостовик инструмента также увеличивает риск появления следов вибрации на поверхности резьбы, что влияет на стабильность качества обработки.
Преимущества метода фрезерования резьбы на станках с ЧПУ
1.Повышенная точность и эффективность
Станки с ЧПУ обладают передовыми технологиями обработки резьбы, что делает фрезерование резьбы на станках с ЧПУ ведущей технологией. Оно обеспечивает более высокую точность и эффективность по сравнению с традиционными методами. Фрезерование резьбы на станках с ЧПУ отличается универсальностью: одна фреза обрабатывает различные внутренние и внешние резьбы с разными направлениями вращения. Это повышает гибкость обработки.
2. Более высокая скорость резки и лучшее качество поверхности
Резьбовые фрезы с ЧПУ, изготовленные из твердосплавных материалов, могут достигать скорости резания 80-200 метров в минуту. В отличие от них, традиционные метчики из быстрорежущей стали достигают только 10-30 метров в минуту. Более высокая скорость повышает эффективность обработки и улучшает качество поверхности резьбы.
3.Идеально подходит для материалов высокой твердости
Резьбовые фрезы из карбида отлично подходят для обработки материалов высокой твердости и жаропрочности, таких как титановые и никелевые сплавы. Они эффективно обрабатывают материалы с твердостью до HRC58-62. Эти фрезы также имеют длительный срок службы, даже при обработке прочных сплавов.
4. Гибкость в обработке потоков
При фрезеровании резьбы разного диаметра, но одинакового шага, вам нужно только настроить программу ЧПУ. Нет необходимости менять несколько инструментов.
В отличие от метчиков, которые могут стать непригодными к использованию по мере износа, резьбовую фрезу можно отрегулировать для сохранения размера резьбы, изменив радиус инструмента.
5. Снижение риска поломки инструмента
При обработке резьбы малого диаметра, особенно с использованием материалов высокой твердости и высокой температуры, метчики часто ломаются, что приводит к засорению отверстий или бракованным деталям. Резьбовые фрезы с их меньшим диаметром позволяют избежать этого риска. Если фреза сломается, ее легче извлечь, что снижает вероятность бракованных деталей.
6.Снижение нагрузки на станки
Резьбофрезерование создает меньшую силу резания, особенно при резьбе большого диаметра. Это снижает нагрузку на станок и предотвращает проблемы, вызванные чрезмерной нагрузкой, которые могут возникнуть при использовании метчиков.
Фрезерование резьбы с ЧПУ
Фрезерование резьбы с ЧПУ заключается в реализации обработки резьбы посредством перемещения инструмента станка с ЧПУ. При работе заготовка или резьбофреза совершает один оборот, а заготовка или фреза перемещается на один шаг вдоль осевого направления для вырезания всех резьб.
1. Выбор резьбофрезерных станков с ЧПУ
При фрезеровании резьбы с ЧПУ это возможно, если станок представляет собой трехкоординатный фрезерный станок с ЧПУ.
2. Выбор резьбофрезы
Метод обработки резьбы фрезерованием с ЧПУ использует специальный инструмент: резьбофрезу.
Этот резец состоит из нескольких дисковых фрез, установленных на оправке. Его внешний вид очень напоминает комбинацию цилиндрической концевой фрезы и метчика, как показано на рисунке 1. Однако режущая кромка резьбы отличается от кромки метчика, а инструмент не имеет винтового подъема.
В настоящее время наиболее часто используемыми резьбовыми фрезами являются твердосплавные сплошные резьбовые фрезы и резьбовые фрезы с машинным креплением, как показано на рисунках 1 и 2.

Рисунок 1 Твердосплавная цельная резьбовая фреза

Рисунок 2. Резьбовая фреза, закрепленная на станке
Резьбовые фрезы имеют всего 1-2 режущие кромки на окружности. В результате объем резания как сплошных резьбовых фрез, так и машинных резьбовых фрез во время работы очень мал.
При выборе резьбовой фрезы шаг фрезы (расстояние между двумя соседними зубьями вдоль оси фрезы) должен соответствовать шагу обрабатываемой резьбы.
Для внутренней резьбы, в дополнение к вышеуказанному условию, наружный диаметр резьбовой фрезы должен быть менее 0.8 диаметра обрабатываемого нижнего отверстия резьбы.
3. Траектория положения резьбофрезы с ЧПУ
При фрезеровании с ЧПУ резьбовая фреза движется по равношаговой спиральной траектории. Эта траектория показана на рисунке 3.
Математическая модель, отображающая траекторию положения резьбовой фрезы, представлена в формуле (1).

Рисунок 3 Траектория положения фрезы

В формуле:
αϵ [0,h*2π/ρ],
h — глубина протектора;
ρ — шаг резьбы;
Xc , yc и zc — координаты положения нити;
D — диаметр фрезы;
d — наибольший диаметр внутренней резьбы или наименьший диаметр наружной резьбы;
δ — это припуск на обработку. Если фреза изнашивается во время чистовой обработки, его можно использовать в качестве величины износа фрезы для компенсации;
m - контрольное количество внутренней и внешней резьбы. Когда это внутренняя резьба, m=-1; когда это наружная резьба, m=+1;
n — контрольная величина левой резьбы. Когда это левая резьба, n=-1; когда это правая резьба, n=+1.
Метод резки заключается в том, чтобы врезаться спиральной линией, пока режущая спиральная линия находится выше обрабатываемой резьбы. Метод отвода заключается в том, чтобы выходить по прямой линии, по направлению к центру для внутренних резьб и наружу для наружных резьб.
4. Длина шага резьбофрезерования
4.1Путь инструмента и программирование
Фрезерование резьбы происходит по винтовой траектории инструмента, которую можно напрямую контролировать с помощью команд винтовой интерполяции системы ЧПУ.
Однако, поскольку каждая система ЧПУ использует различные форматы инструкций, вы должны быть знакомы с конкретными командами при программировании. Для упрощения программирования мы используем линейную интерполяцию для аппроксимации спиральной траектории как серии линейных сегментов.
4.2Важность длины шага
Определение длины шага траектории инструмента имеет решающее значение в линейной интерполяции. Меньшие длины шагов приводят к более плотным данным о положении инструмента вдоль траектории инструмента, увеличивая размер программы и снижая эффективность программирования. Что еще более важно, программы с малым шагом могут вызывать колебания скорости подачи, снижая среднюю скорость и влияя на качество поверхности и эффективность обработки.
С другой стороны, большие размеры шага снижают плотность расположения инструмента и повышают эффективность обработки, но снижают точность контура, что приводит к ухудшению качества поверхности резьбы. Таким образом, выбор подходящей длины шага является ключевым фактором.
4.3Контроль длины шага и погрешности обработки
Длина шага при резьбофрезеровании зависит от величины приращения, обозначенной как «a» в формуле (1). Большее приращение приводит к большему размеру шага и большей погрешности обработки, как показано на рисунке 4. Управляя размером приращения, можно контролировать погрешность обработки и оптимизировать длину шага.

Рисунок 4 Определение длины шага инструмента
4.4Расчет ошибок
Когда приращение Δ α от α мало, кривую между двумя соседними точками инструмента можно аппроксимировать в виде дуги с радиусом r, как показано на рисунке 4. Тогда соотношение между погрешностью e и допустимой погрешностью E будет следующим:

Среди них: r — номинальный диаметр резьбы; E — допустимая погрешность обработки резьбы.
Система программирования ЧПУ для резьбофрезерования
Согласно формуле (1), автор разработал систему программирования резьбофрезерного станка с ЧПУ, интерфейс которой показан на рисунке 5. Зная параметры резьбы, положение резьбы, параметры фрезы, погрешность обработки и припуск на обработку, можно автоматически вывести программу резьбофрезерного станка с ЧПУ.

Рисунок 5 Система программирования ЧПУ для фрезерования резьбы
Выбор параметров резания при фрезеровании резьбы
Выбор разумных параметров резания является ключевым фактором повышения эффективности обработки, обеспечения качества резьбы и повышения долговечности инструмента.
Если параметры выбраны неправильно, резка будет нестабильной, лезвие будет скалываться или эффективность обработки будет слишком низкой. В самом серьезном случае пострадает качество резьбы.
1. Скорость подачи инструмента F
F=N*F Z *Z (2)
N — скорость вращения шпинделя;
Z — число зубьев в неделю резьбовой фрезы;
F Z — это величина подачи на один зуб фрезы.
После определения подачи на зуб фрезы F Z ключевым моментом является согласование соотношения между скоростью резания F и скоростью вращения шпинделя N согласно уравнению (2).
Подача на зуб фрезы F Z определяется на основе опыта или производителем фрезы и обычно составляет 0.1–0.2 мм/Z.
2. Глубина резания αρ
αρ=m*(D初-d)-δ (3)
Среди них m, d, δ имеют то же значение, что и формула (1), D и являются начальным прямым диаметром донного отверстия внутренней резьбы и начальным цилиндрическим диаметром внешней резьбы.
Глубина резания αρ должна определяться во время программирования и контролироваться припуском на обработку δ. Значение глубины резания αρ составляет 1~2 мм.
Заключение
Технология фрезерования резьбы с ЧПУ с помощью практического применения доказала свою эффективность как в плане точности обработки, так и эффективности. Она также значительно продлевает срок службы инструмента и повышает его адаптивность.
Система программирования резьбофрезерных станков с ЧПУ упрощает процесс программирования, дополнительно повышая эффективность и качество обработки.
Широкое внедрение этой технологии не только оптимизирует процесс обработки резьбы, но и открывает больше возможностей для изготовления высокоточной резьбы в будущем.
По мере дальнейшего развития технологий ЧПУ фрезерование резьбы на станках с ЧПУ будет играть все более важную роль в обрабатывающей промышленности.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.

