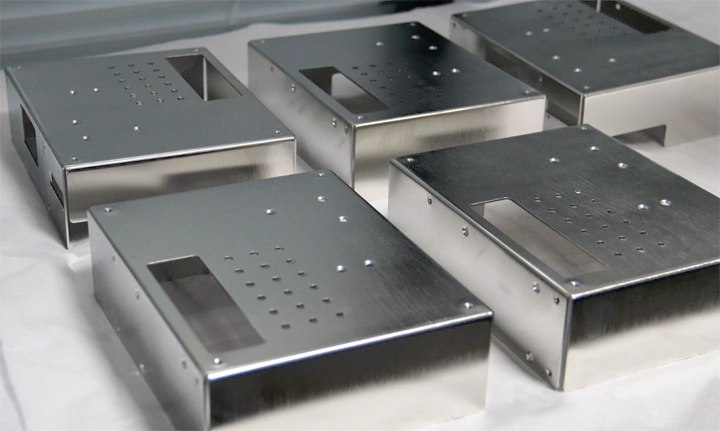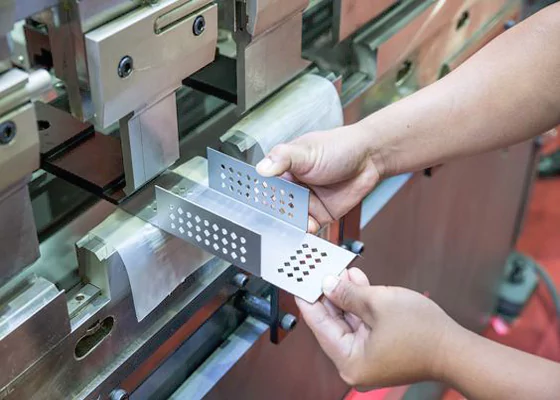
Die Lochbearbeitungstechnik ist ein wichtiger Bestandteil der Blechbearbeitung , um die Qualität der bearbeiteten Teile zu sichern. Insbesondere beim Blechbiegen kann die sinnvolle Gestaltung und Verwendung von Prozesslöchern nicht nur Materialdehnung und -verformung reduzieren, sondern auch die Präzision und Schweißqualität nach dem Biegen verbessern. Dieser Artikel erläutert detailliert die Funktion von Prozesslöchern in der Blechbearbeitung, die Gestaltungsprinzipien und die Auswahl des richtigen Lochtyps in Abhängigkeit von Blechdicke und -form.
Die Rolle von Löchern im Blechbearbeitungsprozess
Bei der Blechbearbeitung werden an bestimmten Stellen Löcher gebohrt, um nachfolgende Schritte, insbesondere beim Biegen, zu verbessern oder zu unterstützen. Beim Blechbiegeprozess spielen die Öffnungslöcher hauptsächlich folgende Rollen:
1. Verhindern Sie Materialdehnung und Verformung
Beim Biegen werden die Blechkanten erheblichen Zugkräften ausgesetzt, insbesondere in der Nähe der Biegelinie oder der Kanten. Ohne geeignete Prozessbohrung verursacht das Biegen Zugverformungen, wodurch das Material an der Kante dünner wird und möglicherweise Risse entstehen.
Prozessbohrungen helfen, die Spannung zu verteilen und dieses Dehnungsphänomen zu vermeiden, indem Löcher in der Nähe der Biegelinie geöffnet werden.
2. Verbesserung der Biegequalität
Durch Prozesslöcher lässt sich Blech leichter biegen, insbesondere im Biegebereich. Die richtige Position und Größe des Lochs kann die ungleichmäßige Verformung des Materials aufgrund der während des Biegevorgangs erzeugten Spannung verringern und nach dem Biegen genaue Winkel und saubere Kanten gewährleisten.
3. Reduzieren Sie den Schweißaufwand
Ohne Prozessloch beim Biegen bestimmter Blechteile können die gebogenen Kanten dünner werden. Dies erfordert mehr Schweißmaterial, erhöht den Abfall und kann zu möglichen Schweißverformungen führen. Eine sinnvolle Gestaltung der Prozesslöcher zur Beibehaltung der ursprünglichen Materialdicke kann den Bedarf an Füllmaterial beim Schweißen verringern und so die Schweißqualität verbessern.

Analyse der Vor- und Nachteile des Öffnens und Nichtöffnens von Löchern
1. Nachteile, wenn das Prozessloch nicht geöffnet wird:
(1) Materieller Schaden
Beim Biegeprozess von Blechteilen ohne offene Löcher kommt es im Bereich der Biegelinie zu einer stärkeren Dehnung und Verformung des Materials, was zu einer Reduzierung der Materialstärke im Eckbereich führt und somit die Festigkeit und Stabilität des Endprodukts beeinträchtigt.
(2) Schweißfehler
Das dünne Kantenmaterial erfordert mehr Füllmaterial zum Schweißen. Überschüssiges Füllmaterial kann zu Verformungen und ungleichmäßigen Schweißnähten führen und das Erscheinungsbild des Produkts beeinträchtigen.
2. Die Vorteile des Öffnens von Prozesslöchern:
(1) Stellen Sie die Präzision der Biegung sicher
Die Prozessbohrung dient der gleichmäßigen Spannungsverteilung im Biegeprozess, verringert die Überdehnung des Materials und sorgt für Präzision nach dem Biegen, insbesondere beim Biegen komplexer Formen oder großer Winkel.
(2) Schweißdruck reduzieren
Nach dem Öffnen des Lochs bleibt die Materialstärke im Biegeteil unverändert, wodurch der Füllbedarf beim Schweißen verringert wird, der Schweißprozess stabiler wird, Schweißverformungen vermieden werden und die Schweißqualität verbessert wird.
Auswahl der Form und Größe von Prozesslöchern
Bei der Blechbearbeitung ist die Form- und Größengestaltung von Prozesslöchern entscheidend. Die Wahl der richtigen Lochform und -größe verbessert nicht nur die Verarbeitungseffizienz, sondern gewährleistet auch die Biegequalität.
1. Gängige Lochformen
(1) Rundloch
Runde Löcher sind die häufigste Art von Prozesslöchern. Ihre Vorteile sind geringerer Materialabtrag, besseres Aussehen nach dem Formen und einfachere Verarbeitung. Bei den meisten Blechteilen liefern runde Prozesslöcher bessere Ergebnisse.
(2) Quadratische oder lange Löcher
Spezielle Prozessanforderungen oder größere Stanzwerkzeuge erfordern normalerweise quadratische oder lange Löcher, um größere Größen zu ermöglichen. Quadratische Löcher sind jedoch relativ schwierig zu bearbeiten und entfernen mehr Material als runde Löcher, was sie weniger wirtschaftlich macht.
2. Auswahl der Prozesslochgröße
(1) kaltgewalztes Blech
Bei herkömmlichem kaltgewalztem Blech sollte der Lochdurchmesser das 1.5- bis 2-fache der Blechdicke betragen.
Wählen Sie beispielsweise bei einer 2 mm dicken Platte einen Lochdurchmesser von 3 mm bis 4 mm, um eine Verformung beim Biegen zu verhindern und eine Schwächung der Platte zu vermeiden.
(2) Dünne Platte
Bei Platten, die dünner als 1.0 mm sind, wird das Öffnen des Prozesslochs aufgrund von Einschränkungen normalerweise nicht empfohlen. Dies liegt daran, dass dünne Platten beim Biegen anfällig für große Verformungen sind und Prozesslöcher die Platte weiter schwächen.
(3) Abstand zwischen Loch und Biegelinie
Der Abstand zwischen dem Prozessloch und der Biegelinie muss groß genug sein. Generell sollte der Abstand zwischen der Kante des Lochs und der Biegelinie mindestens das Dreifache der Materialdicke betragen, um eine Verformung des Lochs beim Biegen wirksam zu vermeiden.

Besondere Umstände und Designüberlegungen
1. Lochposition und Biegewinkel
In einigen Sonderfällen muss bei der Gestaltung des Prozesslochs der Biegewinkel und die spezifische Form des Blechs berücksichtigt werden. Wenn das Prozessloch zwei Biegelinien schneidet, vergrößern Sie den Lochdurchmesser, normalerweise auf das Doppelte der Blechdicke. Dadurch wird sichergestellt, dass das Loch beim Biegen die Festigkeit des Materials und die Biegegenauigkeit nicht beeinträchtigt.
2. Lochdesign für das Biegen von dicken Blechplatten
Wenn das Blechteil dick ist (z. B. dicke Platte oder Stahlplatte), muss bei der Konstruktion des Prozesslochs der Effekt der Rundung des Materials während des Biegevorgangs berücksichtigt werden. In diesem Fall müssen Sie möglicherweise die Größe des Prozesslochs erhöhen, um Druck und Biegewinkel während des Biegens zu berücksichtigen.
Erfahrungsaustausch der Blechverarbeitungsfabrik Rui-Yi
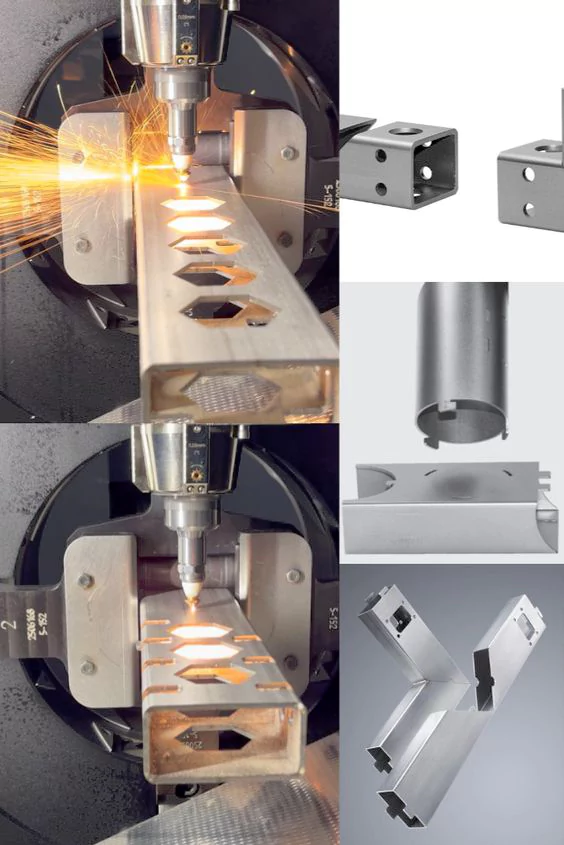
RuiYi Sheet Metal Processing Factory ist ein führendes Blechverarbeitungsunternehmen der Branche und hat sich auf hochpräzise Blechverarbeitung, CNC-Verarbeitung, 3D-Druck und andere Dienstleistungen spezialisiert. Mit mehr als 10 Jahren Branchenerfahrung hat Ruiyi Sheet Metal Processing Factory durch die rationale Gestaltung von Prozesslöchern umfangreiche Erfahrung im Prozessdesign, insbesondere im Biegen und Schweißen, gesammelt, was die Produktionseffizienz erheblich verbessert, Materialverschwendung reduziert und Kunden stabile, qualitativ hochwertige Blechverarbeitungslösungen bietet.
Zusammenfassung und Empfehlungen
Das Entwerfen von Prozesslöchern in Blechen ist ein entscheidender Teil der Blechverarbeitung, der nicht übersehen werden darf. Durch eine vernünftige Gestaltung von Prozesslöchern können wir nicht nur die Qualität des Biegens und Schweißens verbessern, sondern auch die Produktionskosten effektiv senken. Bei der Gestaltung müssen die Dicke des Blechs, die Position der Löcher, die Größe der Löcher und der Abstand zwischen den Löchern und der Biegelinie vollständig berücksichtigt werden, um die Qualität und Stabilität des Endprodukts sicherzustellen. In der Blechverarbeitungsindustrie können wir nur durch die Beherrschung dieser Schlüsseltechnologien Blechteile herstellen, die hohen Standards entsprechen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.