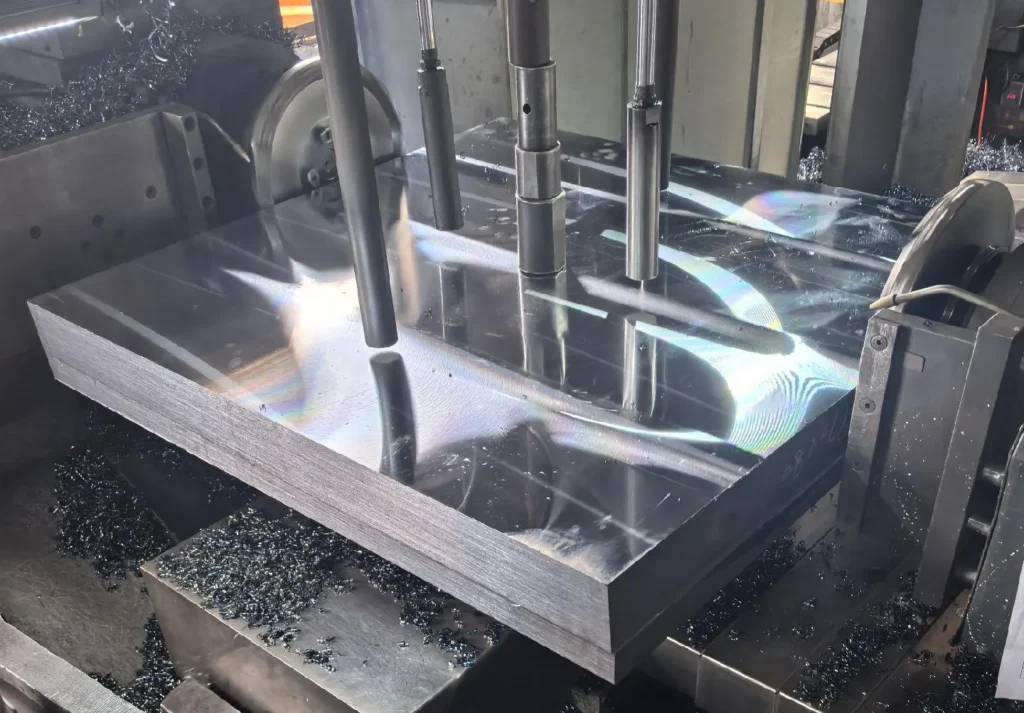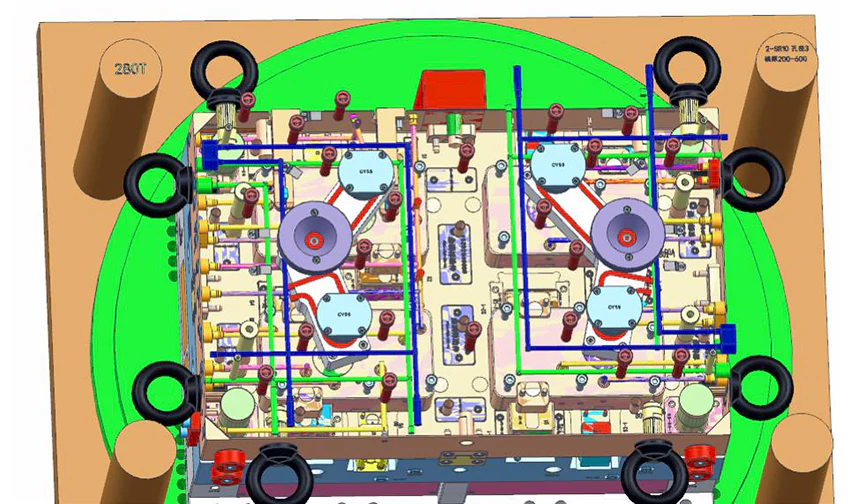
In der heutigen, sich rasch entwickelnden Fertigungsindustrie haben Hersteller die hochpräzise Formverarbeitungstechnologie als Schlüsselfaktor zur Verbesserung der Produktqualität, Verkürzung der Produktherstellungszyklen und Steigerung der Marktwettbewerbsfähigkeit übernommen.
Da die Ansprüche der Verbraucher an die Präzision und Optik ihrer Produkte immer weiter steigen, werden traditionelle Verarbeitungsmethoden den Anforderungen der modernen Fertigung nicht mehr gerecht.
Als wirksame Lösung für dieses Problem hat sich die hochpräzise Formenbearbeitungstechnologie herauskristallisiert und weiterentwickelt.
In diesem Artikel wird die Anwendung hochpräziser Formenbearbeitungstechnologie im Maschinenbau untersucht, die wichtigsten Technologien und ihre Auswirkungen auf den Herstellungsprozess werden analysiert. Außerdem wird anhand experimenteller Daten nachgewiesen, dass sich die Technologie erheblich auf die Verbesserung der Bearbeitungsgenauigkeit, die Steigerung der Produktoberflächenqualität und die Verlängerung der Lebensdauer der Formen auswirkt.
Durchbruch und Innovation in der Präzisionsfrästechnologie
Bei der hochpräzisen Formenbearbeitung spielt die Präzisionsfrästechnik eine zentrale Rolle.
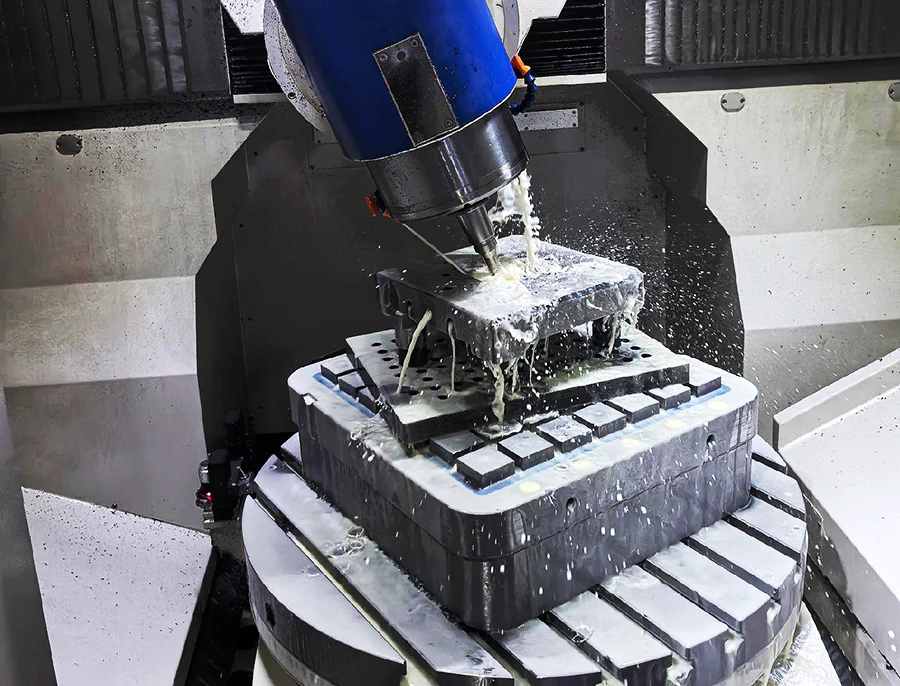
In den letzten Jahren haben Hersteller Hochgeschwindigkeits-Bearbeitungszentren mit fünfachsiger Koppelung auf den Markt gebracht, die die Effizienz und Genauigkeit der Bearbeitung komplexer Oberflächen deutlich verbessern.
In praktischen Anwendungen nutzen die Bediener die Fünf-Achsen-Verbindungstechnologie zur Bearbeitung eines Satzes von Autolampenformen, wodurch die Bearbeitungszeit um 40 % reduziert und die Oberflächenrauheit auf Ra0.2 μm verbessert wird.
Auch die Auswahl und Optimierung superharter Schneidstoffe hat große Fortschritte gemacht.
Experimente haben ergeben, dass nanobeschichtete Werkzeuge aus kubischem Bornitrid bei der Bearbeitung von Formenstahl mit hoher Härte die Standzeit verdoppeln und die Bearbeitungsgenauigkeit um 25 % verbessern.
Darüber hinaus haben Ingenieure erhebliche Fortschritte bei der intelligenten Regelung der Schnittparameter erzielt.
Durch die Echtzeitüberwachung von Schnittkraft und Temperatur sowie die automatische Anpassung von Vorschub und Spindeldrehzahl gewährleistet der Prozess Bearbeitungsgenauigkeit und reduziert den Werkzeugverschleiß um 30 %.
Diese Innovationen haben die Anwendung des Präzisionsfräsens im Formenbau erheblich verbessert und eine Grundlage für die schnelle Herstellung hochwertiger Formen geschaffen.
Verfeinerung und Intelligenz der EDM-Verarbeitung
Entwurf und Herstellung von Mikroelektroden
Ingenieure entwerfen und fertigen Mikroelektroden als Kernstück der EDM- Verfeinerung.
In der Praxis wenden die Anwender zur Herstellung mikrofeiner Elektroden ein mehrstufiges Präzisionsbearbeitungsverfahren an.
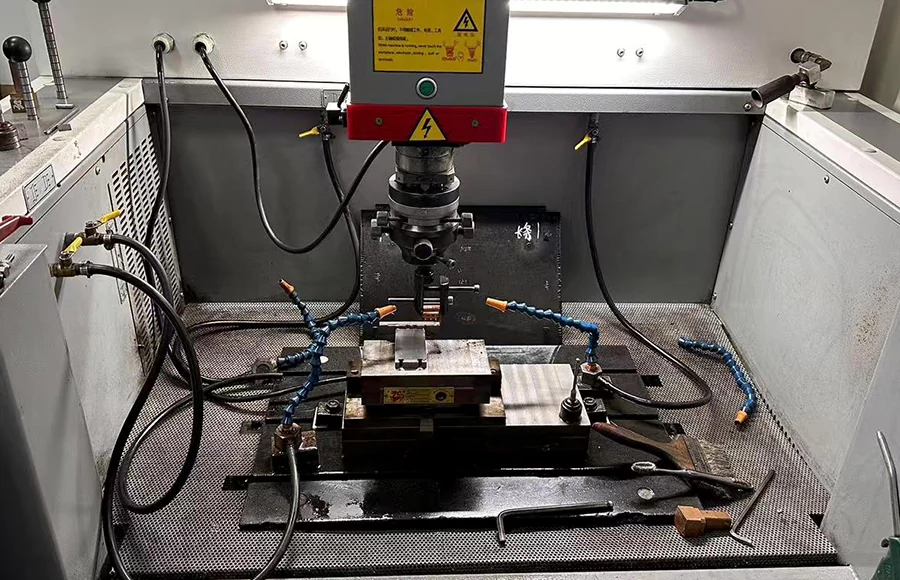
Zunächst bearbeiten sie das Elektrodenmaterial (z. B. eine Kupfer-Wolfram-Legierung) mit einer hochpräzisen 5-Achs-CNC-Werkzeugmaschine grob, sodass eine Grundkontur entsteht.
Anschließend wird die Elektrode mithilfe der Mikrofertigungstechnologie fertiggestellt, um eine Oberflächenrauheit von unter Ra0.05 μm zu erreichen.
Um die Verschleißfestigkeit und elektrische Leitfähigkeit zu verbessern, tragen sie auf die Elektrodenoberfläche eine 2–3 μm dicke Beschichtung aus einer Nano-Titanlegierung auf.
Für das geometrische Design kombinieren Ingenieure CAD-Software mit FEA, um die Elektrodenform zu optimieren.
Beispielsweise verwenden sie beim Bearbeiten tiefer Rillen eine „gestufte“ Elektrode, bei der jede Stufe 0.2 mm breit und 0.5 mm hoch ist. Dies verbessert die Effizienz des Kühlmittelflusses und verringert den Verschleiß.
Bei der Mikrolochbearbeitung verwenden sie Hohlelektroden mit einem Innendurchmesser von 0.05 mm und einem Außendurchmesser von 0.1 mm, um Präzision und Abfallentsorgung ins Gleichgewicht zu bringen.
Diese Methoden reduzieren den Elektrodendurchmesser auf 0.01 mm und verbessern so die Präzision und Effizienz der Bearbeitung deutlich.
Adaptive Steuerung der Entladungsparameter
Techniker passen die Entladungsparameter während der EDM-Verfeinerung und -Intelligenz dynamisch an.
Durch die Echtzeitüberwachung von Spannung und Strom im Bearbeitungsspalt passt das System Entladungsenergie, Impulsbreite und Frequenz dynamisch an.
Bei Experimenten mit der Bearbeitung von Hochtemperatur-Legierungsformen steigerten Ingenieure durch die Implementierung einer adaptiven Steuerungstechnologie die Bearbeitungseffizienz um 25 % und reduzierten die Oberflächenrauheit auf Ra0.8 μm.
Der intelligente Steuerungsalgorithmus wählt je nach Bearbeitungsstadium automatisch optimale Parameterkombinationen und verhindert so wirksam Kurzschlüsse und Lichtbogenbrüche.
Beispielsweise nutzen die Bediener beim Schruppen eine hochenergetische Entladung mit niedriger Frequenz und wechseln zum Schlichten zu niedrigenergetischen Hochfrequenzeinstellungen.
Diese Strategie verbessert nicht nur die Bearbeitungsgenauigkeit, sondern verlängert auch die Lebensdauer der Elektroden und reduziert die Elektrodenverschleißrate in einem 30-stündigen Dauerbearbeitungstest um 200 %.
Mithilfe von Algorithmen des maschinellen Lernens optimiert das System kontinuierlich die Parameterauswahl, um die Ergebnisse weiter zu verbessern.
EDM-Strategie für komplexe Oberflächen
Um die Herausforderungen der Präzisionssteuerung komplexer Oberflächen zu bewältigen, entwickelten Ingenieure einen adaptiven Algorithmus zur Flugbahnplanung.
Der Algorithmus passt den Elektrodenvorschubweg und die Geschwindigkeit dynamisch an die geometrischen Eigenschaften der Oberfläche an und minimiert so Über- und Unterschnitte.
Bei Experimenten zur Bearbeitung von Automobil-Formen konnten Ingenieure durch den Einsatz dieser Strategie Oberflächenkonturfehler um 40 % auf ±0.005 mm reduzieren.
Sie verbesserten die Effizienz durch den Einsatz einer Mehrelektroden-Co-Processing-Technologie, die die Gesamtzeit um 35 % reduzierte, indem sie die Aufgaben auf 3–5 Elektroden verteilte, um verschiedene Bereiche gleichzeitig zu bearbeiten.
Die Elektrodenkompensationstechnologie passt die Vorschubgeschwindigkeiten anhand von Echtzeit-Verschleißmessungen an und sorgt so für eine stabile Bearbeitungsgenauigkeit.
Ein 50-stündiger kontinuierlicher Oberflächenbearbeitungstest kontrollierte die Abweichung der endgültigen Konturgenauigkeit innerhalb von ±0.003 mm.
Anwendung der Laserbearbeitungstechnologie im Formenbau
Mikrobearbeitung mit Ultrakurzpulslasern
Hersteller nutzen die Mikrobearbeitungstechnologie mit Ultrakurzpulslasern, um bei der Formenherstellung eine Präzision im Submikrometerbereich zu erreichen.
Femtosekundenlaser ermöglichen die Erzeugung mikrometergroßer Feinstrukturen auf Formoberflächen.
Experimente zeigen, dass ein Laser mit einer Wellenlänge von 1064 nm und einer Pulsbreite von 200 fs in der Lage ist, Formstahl zu bearbeiten und Mikrorillen mit einer minimalen Linienbreite von 2 μm und einem Tiefe-Breite-Verhältnis von bis zu 20:1 zu erzeugen.
Diese Technologie eignet sich besonders für die Herstellung von Mikrospritzgussformen, wie sie beispielsweise für Objektive von Handykameras verwendet werden.
In einem Fall wurde durch die Laserbearbeitung die Oberflächenrauheit der Form auf Ra0.05 μm reduziert, eine Verbesserung um 80 % im Vergleich zu herkömmlichen Methoden.
Darüber hinaus verhinderte die kleine Wärmeeinflusszone Materialverformungen und Mikrorisse und verlängerte so die Lebensdauer der Form.
Diese Technologie ermöglicht auch die direkte Verarbeitung dreidimensionaler Mikrostrukturen und eröffnet neue Möglichkeiten für komplexe Funktionsoberflächen.
Oberflächenbehandlung und Strahlen mit Laser
Durch die Laser-Oberflächenbehandlung und das Strahlen können Ingenieure die Verschleißfestigkeit und Lebensdauer der Form deutlich verbessern.
Durch schnelles Erhitzen und Abkühlen während der Laserabschreckung bilden sich auf den Formoberflächen gehärtete Schichten mit einer Dicke von bis zu 0.5–2 mm.

Versuchsdaten zeigen, dass sich die Oberflächenhärte von laservergütetem Formenstahl von HRC45 auf HRC62 erhöht hat, was eine Verdreifachung der Verschleißfestigkeit bedeutet.
Durch Laserauftragschweißen werden hochharte, korrosionsbeständige Legierungsschichten auf die Oberflächen von Formen aufgetragen.
Bei einem Experiment zur Verstärkung einer Druckgussform verlängerten Ingenieure die Lebensdauer der Form um das 2.5-fache, indem sie durch Laserauftragschweißen von Pulver aus einer Nickellegierung eine 0.8 mm dicke Verstärkungsschicht bildeten.
Durch die Laser-Oberflächentexturierung entstehen regelmäßige Strukturen im Mikronbereich, die die Formtrennleistung und die Oberflächenqualität des Produkts verbessern.
Laser-EDM-Verfahren
Das Laser-EDM-Verfahren kombiniert die Stärken beider Technologien und verbessert dadurch Effizienz und Präzision.
Die Ingenieure beginnen mit der Schruppbearbeitung mithilfe eines Lasers, um das Material schnell zu entfernen, und beenden die Bearbeitung mit der funkenerosiven Methode, um hochpräzise Oberflächen zu erzielen.
In Experimenten reduzierte das kombinierte Verfahren die Gesamtbearbeitungszeit im Vergleich zum alleinigen EDM um 45 %, während die Genauigkeit im Bereich von ±0.005 mm blieb.
Die Laservorbehandlung verbesserte die Entladungsbedingungen beim EDM und erhöhte die Bearbeitungsstabilität. Die Oberflächenrauheit erreichte Ra0.2 μm, eine Verbesserung um 60 % gegenüber herkömmlichem EDM.
Umfassende Nutzenanalyse der hochpräzisen Formverarbeitungstechnologie
Verbesserung der Bearbeitungsgenauigkeit und Oberflächenqualität
Hochpräzise Formenbearbeitungstechnologien , darunter Ultrakurzpulslaser, Präzisionsfräsen und EDM, haben eine Bearbeitungsgenauigkeit im Mikrometer- und Submikrometerbereich ermöglicht.
Durch die Kombination dieser Technologien wird die Oberflächenrauheit der Form auf Ra0.2 μm oder weniger reduziert.
Versuchsdaten zeigen, dass diese Fortschritte die Formfehlerkontrolle auf ±2 μm verbessern und die Oberflächenrauheit um über 50 % erhöhen, was sich unmittelbar positiv auf Leistung und Aussehen des Produkts auswirkt.
Verlängerung der Werkzeuglebensdauer und Kostensenkung
Durch hochpräzise Bearbeitung wird die Lebensdauer der Form verlängert und die Produktionskosten gesenkt.
Eine verbesserte Verschleiß- und Korrosionsbeständigkeit, die durch Präzisionsbearbeitung und Oberflächenbehandlung erreicht wurde, verdoppelte die durchschnittliche Lebensdauer der Form.
Durch den geringeren Wartungsbedarf werden Ausfallzeiten und Reparaturkosten weiter verringert.
So konnte beispielsweise ein Hersteller von Autoteilen die Lebensdauer seiner Form von 500,000 auf 1.2 Millionen Stanzungen erhöhen und so die Kosten um 40 % senken.
Verkürzung der Produktentwicklungszyklen
Hochpräzise Technologien verkürzen die Produktentwicklungszyklen, indem sie in weniger Iterationen eine höhere Genauigkeit erreichen.
Durch die Verwendung von verknüpften Fünf-Achs-Bearbeitungszentren und intelligenten Designsystemen konnten Unternehmen die Entwicklungszeiten für Formen um 40 % verkürzen und so schnellere Produkteinführungen erreichen.
Ein Hersteller von Unterhaltungselektronik verkürzte die Markteinführungszeit von sechs Monaten auf 3.5 Monate und verbesserte so seine Reaktionsfähigkeit und Wettbewerbsfähigkeit auf dem Markt.
Fazit
Der Einsatz hochpräziser Formenbearbeitungstechnologie im Maschinenbau hat zu Prozessinnovationen geführt und die Produktqualität und Produktionseffizienz deutlich verbessert. Präzisionsfräsen, EDM und Laserbearbeitung erfüllen gemeinsam die hochpräzisen Anforderungen für komplexe Formen.
Versuchsergebnisse bestätigen, dass diese Technologien die Formgenauigkeit um über 30 % verbessern, die Oberflächenrauheit auf den Nanometerbereich reduzieren und die Lebensdauer der Form um das Zwei- bis Dreifache verlängern.
Mit der fortschreitenden Integration digitaler und intelligenter Technologien wird die hochpräzise Formenverarbeitung die Qualität und Effizienz der Fertigungsindustrie weiter verbessern und Produktinnovationen sowie industrielle Verbesserungen unterstützen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.