Вакуумно-отсосные приспособления являются эффективным решением для обработки нестандартных тонкостенных аэрокосмических компонентов, которые сталкиваются с трудностями, связанными со сложной геометрией и жесткими требованиями к размерам.
Зажим заготовки предполагает ее точное позиционирование и фиксацию без деформации, что обеспечивает качество поверхности, точность размеров и точность положения.
Традиционные приспособления — универсальные, специализированные, электромагнитные и модульные — имеют свои ограничения. Универсальные приспособления подходят для простых деталей, изготавливаемых небольшими партиями, в то время как специализированные приспособления предназначены для крупносерийного производства, но стоят дорого.
Электромагнитные зажимные патроны обеспечивают быстрое сжатие, но работают только с определенными материалами, а модульные зажимные приспособления отличаются гибкостью, но стоят дорого.
Многие производители по-прежнему используют универсальные и специализированные приспособления, что приводит к снижению эффективности и точности. Вакуумные зажимные приспособления используют отрицательное давление для надежной фиксации заготовок, предотвращая локальные напряжения и деформации.
Они обеспечивают равномерное давление, точное позиционирование, быструю реакцию и надежную адгезию, что делает их идеальными для деликатных материалов, таких как алюминиево-магниевые и титановые сплавы, а также для оптических компонентов, лопастей авиационных двигателей, корпусов и пластиковых деталей.
Структурный анализ нерегулярных тонкостенных компонентов
Легкие аэрокосмические компоненты с нерегулярными тонкостенными конструкциями имеют сложную геометрию, включающую ребра жесткости, сквозные отверстия и полые полости.
На рисунке 1 изображена типичная тонкостенная деталь аэрокосмической отрасли, изготовленная из сплава AL-6063-T4 ( состояние T4 : термическая обработка + естественное старение), с пределом прочности на растяжение 160–230 МПа.
Этот материал обладает благоприятными механическими и физическими свойствами, а также превосходной обрабатываемостью, что делает его широко используемым в аэрокосмической отрасли.
Для данной детали требуется высокая точность размеров, точность позиционирования и качество обработки поверхности, при этом для базовой поверхности предъявляются самые строгие допуски по размерам: толщина 1 + 0.002 – 0.01 мм и допуск на плоскостность 0.02 мм.
Боковые ребра имеют толщину стенки 3 мм и высоту 24 мм , с допуском на параллельность 0.02 мм.
Они обладают низкой жесткостью и склонны к деформации, что затрудняет их механическую обработку.
На нижней поверхности имеется круглое сквозное отверстие (фрезерованное).
Материальные и обрабатывающие характеристики
Размеры заготовки составляют 250 мм × 170 мм × 60 мм , она имеет форму правильной прямоугольной призмы. Анализ CAD показывает, что площадь основания заготовки составляет приблизительно 4.3 × 10⁴ мм² , а масса — около 6.88 кг.
После механической обработки площадь основания детали составляет приблизительно 2 × 10⁴ мм² , а ее масса — около 0.32 кг.
Степень удаления материала достигает 95% от общей массы, что указывает на то, что подавляющее большинство металлического материала удаляется в процессе обработки.
Данные моделирования показывают, что время обработки при резке составляет приблизительно 6.5 часов.
Проблемы позиционирования заготовки и вспомогательных операций.
Однако в реальных условиях обработки вспомогательные процессы, такие как зажим и выравнивание заготовки, занимают относительно много времени.
Позиционирование и выравнивание заготовки сопряжены с такими проблемами, как высокая трудоемкость и низкая точность повторного позиционирования, что требует проверки путем пробной резки первой заготовки.
Анализ технологического процесса показывает, что для одной детали операции резки составляют лишь 55% от общего времени обработки, в то время как вспомогательные действия, такие как зажим и выравнивание, составляют приблизительно 45%.
Несмотря на зрелость технологии аддитивного производства, ее широкомасштабное внедрение в металлообработку остается ограниченным из-за таких проблем, как высокая стоимость сырья и относительно низкая эффективность.
Следовательно, традиционные процессы металлообработки по-прежнему доминируют. Наконец, в качестве эффективного решения вышеупомянутых проблем предлагается использование вакуумных зажимных устройств.
Эти зажимные приспособления обеспечивают неограниченные возможности зажима независимо от материала или формы, что обеспечивает их широкое применение.
Анализ технологий обработки
При черновой обработке для повышения эффективности процесса рекомендуется использовать тиски с плоскими губками для зажима при применении высокоскоростных динамических методов обработки.
Для всей модели предусмотрен общий припуск на механическую обработку в 5 мм.
После завершения черновой обработки заготовку необходимо разобрать, чтобы снять внутренние остаточные напряжения.
На заключительном этапе, для обеспечения точности размеров и качества поверхности, одной лишь фиксации плоскими тисками уже недостаточно для достижения требуемой точности обработки.
Для зажима заготовки был использован болтовой зажимной метод с двухточечной системой позиционирования на одной из сторон.
Практический опыт обработки показал, что в процессе работы зажим болта требовал многократной регулировки положения, что усложняло процедуру зажима и создавало риск возникновения помех между держателем инструмента и болтами.
Незначительное смещение заготовки во время регулировки зажима негативно сказывалось на точности позиционирования и качестве поверхности.
Анализ геометрических параметров инструмента
Скорость резания существенно влияет на силу резания; как правило, увеличение скорости резания снижает силу резания.
Однако скорость резания является критически важным фактором, влияющим на срок службы инструмента.
Для деталей, требующих чрезвычайно высокой точности размеров, позиционирования и качества поверхности, предпочтительным выбором являются алмазные инструменты.
Эти инструменты обладают исключительной твердостью, износостойкостью и режущей способностью, что делает их особенно подходящими для крупносерийной обработки цветных металлов.
Однако алмазные инструменты стоят дороже, поэтому их выбор требует тщательного обдумывания.
Количество режущих кромок и параметры угла наклона спирали также существенно влияют на точность обработки тонкостенных деталей.
Данные свидетельствуют о том, что при механической обработке материала AL-6063-T4 стружка образуется в виде лентообразных или фрагментированных частиц.
При черновой обработке выбор инструментов с меньшим количеством режущих кромок обеспечивает более крупные канавки для удаления стружки, что способствует эффективному ее удалению.
Это предотвращает засорение стружкой, которое может ухудшить качество поверхности обрабатываемой детали.
Меньшее количество режущих зубьев, задействованных при фрезеровании, снижает силы резания, минимизируя деформацию заготовки, вызванную внутренними напряжениями.
Выбор угла наклона спирали фрезы в диапазоне 30°–40° также снижает силы резания и уровень шума, а больший угол наклона спирали улучшает отвод стружки.
Однако больший угол наклона спирали увеличивает осевую составляющую силы инструмента, одновременно уменьшая радиальную составляющую силы, тем самым минимизируя деформацию тонкостенных поверхностей, вызванную чрезмерными радиальными силами.
Анализ процесса показывает, что использование вакуумного зажима с клеевым соединением для черновой обработки создает силу всасывания на базовой поверхности заготовки, что приводит к минимальному остаточному напряжению после черновой обработки.
Вакуумное крепление включает в себя механизм позиционирования, обеспечивающий быструю центровку и зажим, эффективно решая техническую проблему многократной разборки при обработке тонкостенных деталей неправильной формы.
При обработке обеих боковых стенок геометрия с соотношением сторон 1:8 вызывает значительные вибрации при резке, что затрудняет достижение точности размеров.
Использование термоплавкого клея для заполнения дефектов может эффективно снизить подобные проблемы, связанные с вибрацией.
Конструкция вакуумного приспособления
Учитывая, что компоненты аэрокосмической отрасли, как правило, представляют собой цельные, мелкосерийные детали из специализированных материалов, было разработано эффективное вакуумное зажимное устройство для повышения производительности и обеспечения точности обработки, решающее проблему зажима тонкостенных деталей неправильной формы.
Концепция дизайна вдохновлена знаменитым «Магдебургским экспериментом с полушариями».
Используя принципы атмосферного давления, вакуумный насос откачивает воздух из внутренней части приспособления, создавая перепад давления, что обеспечивает надежное сцепление с заготовкой.
Корпус светильника изготовлен из высокопрочного алюминиевого сплава, что обеспечивает его легкость, прочность и коррозионную стойкость.
Резиновое покрытие увеличивает трение поверхности, обеспечивая надежную фиксацию заготовки.
Износостойкие резиновые уплотнения поддерживают постоянный вакуум внутри помещения.
Многочисленные микроперфорации в основании крепления равномерно распределяют силу всасывания, предотвращая локальную концентрацию напряжений.
Вакуумный манометр контролирует отрицательное давление в режиме реального времени, а вакуумный насос оснащен автоматической системой регулирования давления для адаптации к изменяющимся требованиям обработки.
Компактная и удобная в использовании конструкция позволяет быстро зажимать различные тонкостенные компоненты неправильной формы.
Расчет силы адсорбции
С теоретической точки зрения, величина адсорбционной силы F демонстрирует определенную корреляцию с площадью контакта S и отрицательным давлением воздуха.
Согласно формуле F адсорбции = IP избыточного давления × lS , можно рассчитать величину теоретической силы адсорбции.
В этой формуле P вакуум представляет собой отрицательную разницу давлений, отображаемую на вакуумметре.
Это обозначает разницу между внешним атмосферным давлением и отрицательным давлением внутри вакуумного устройства, т.е. P вакуума = P атмосферы – P абсолютного давления ( где P абсолютного давления — абсолютное давление внутри вакуумного устройства, а P атмосферы — внешнее атмосферное давление).
В частности, отрицательный перепад давления в практических приложениях коррелирует с номинальной мощностью вакуумного насоса.
Когда вакуумметр показывает 60 кПа , площадь контакта нижней поверхности заготовки составляет приблизительно 4.3 × 10⁴ мм².
Используя формулу F адгезии = 6 × 10⁴ Па × 0.43 м² = 2580 Н , сила адсорбции контрольного образца составляет приблизительно 2,580 Н.
В процессе чистовой обработки, когда большинство припусков уже обработаны, площадь контакта между поверхностью заготовки и зажимным приспособлением составляет всего 2 × 10⁴ мм².
Расчеты показывают, что сила адсорбции во время обработки составляет 1,200 Н. Для проверки надежности вакуумного зажима необходимы дополнительные расчеты сил резания при черновой и чистовой обработке.
Расчет силы резания
Для проверки надежности удерживающей силы вакуумного зажима необходимо выполнить теоретические расчеты силы резания, исходя из физических свойств материала заготовки и параметров режущего инструмента.
Затем проводится анализ данных для подтверждения того, соответствуют ли механические характеристики вакуумной присоски требованиям к механической обработке.
Для расчета силы резания используется эмпирический метод, выражаемый математически следующим образом:

В формуле: C F — коэффициент силы резания, a p — глубина резания, a e — ширина резания, f z — подача на зуб, D — диаметр инструмента, Z — количество зубьев, и K F — поправочный коэффициент; x, y, z и n определяются экспериментально.
Для получения параметров силы резания обратитесь к руководству по режущему инструменту.
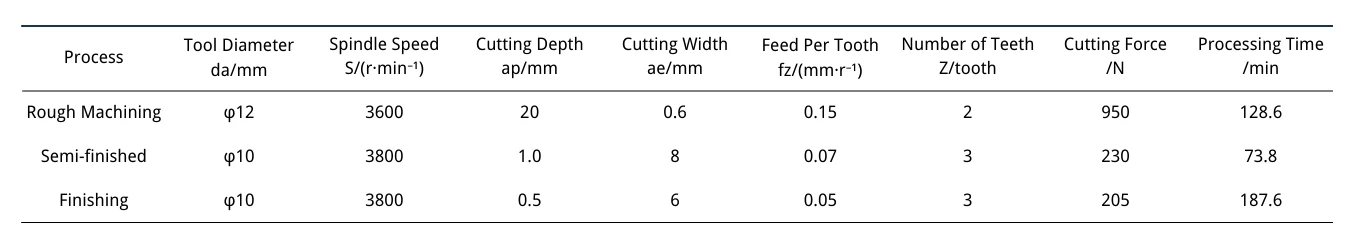
Рассчитайте силы резания и время обработки при черновой, получистовой и чистовой обработке, используя эмпирические формулы для расчета сил резания. Конкретные параметры приведены в таблице 1.
При черновой обработке используется высокоскоростная динамическая обработка. В зависимости от длины режущей кромки инструмента выбирается большая глубина резания ap и меньшая ширина резания ae.
Анализ показывает, что эффективность черновой обработки увеличилась в три раза по сравнению с традиционными методами.
При черновой обработке заготовка представляет собой правильный прямоугольник с вакуумным прижимным усилием 2580 Н ≥ 950 Н , что соответствует требованиям обработки.
Для чистовой обработки выбирают меньшую глубину резания и скорость подачи, при этом 1200 Н ≥ 205 Н удовлетворяют требованиям обработки.
Принцип работы вакуумных приспособлений
Сердечник клапана является важнейшим компонентом вакуумного зажима, контролирующим зажим и освобождение заготовок посредством линейного возвратно-поступательного движения.
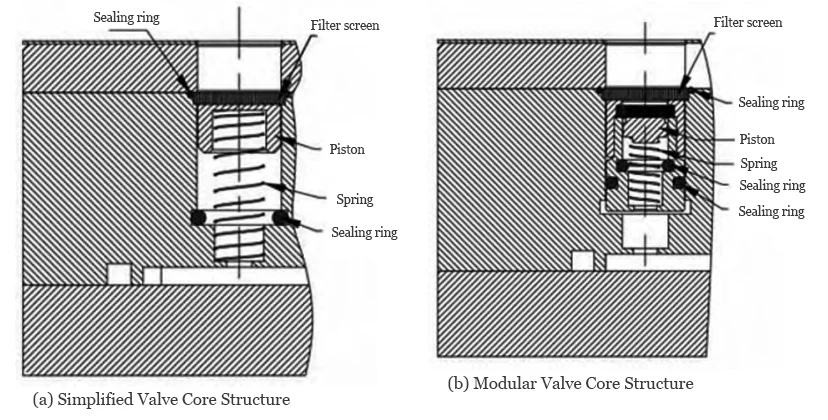
На рисунке 2(а) показана упрощенная конструкция сердечника клапана, состоящая в основном из поршня, уплотнительного кольца, пружины и фильтрующей сетки.
Уплотнительное кольцо расположено в конце хода поршня. Под действием пружины поршень полностью соприкасается с уплотнительным кольцом, обеспечивая герметизацию.
Фильтрующая сетка задерживает мелкие частицы, предотвращая засорение воздушных каналов.
На рисунке 2(b) показана модульная конструкция сердечника клапана, которая работает аналогично простому сердечнику клапана, но требует более сложной обработки.
В конструкции этого клапана используются два слоя фильтрующей сетки и три уплотнительных кольца, обеспечивающие превосходную герметизацию и фильтрацию стружки.
В конструкции сердечника клапана используется резьбовое соединение, позволяющее поршню совершать возвратно-поступательное движение внутри сердечника.
К преимуществам модульной конструкции сердечника клапана относятся компактность, более высокая скорость отклика, улучшенная эффективность герметизации и большая взаимозаменяемость.
◊ Работа вакуумного устройства
Принцип работы вакуумного зажима следующий: при размещении заготовки на верхней поверхности зажима возникают два сценария.
В первом сценарии, если заготовка полностью закрывает отверстия в приспособлении, вакуумный насос откачивает воздух из внутренней полости приспособления, создавая отрицательное давление.
В этот момент поток воздуха может проходить только через зазоры по краям поршня, предотвращая его движение.
Внутри отверстий образуется отрицательное давление, которое притягивает заготовку за счет эффекта вакуума. Одновременное использование нескольких отверстий дополнительно увеличивает силу удержания.
Во втором случае, когда заготовка не закрывает отверстия (например, при фрезеровании заготовки насквозь), поршень автоматически перемещается к уплотнительному кольцу под действием отрицательного давления.
Это герметизирует все отверстие, предотвращая утечку газа и обеспечивая надежное крепление.
После завершения обработки отключение вакуумного давления позволяет пружине вернуть поршень в исходное положение.
Фильтрующая сетка предотвращает попадание стружки и посторонних предметов в полость зажимного корпуса, что может нарушить герметичность.
◊ Вопросы проектирования и ключевые компоненты
Поршень перемещается вертикально внутри полости цилиндра, при этом зазор не должен быть ни слишком большим, ни слишком малым.
Чрезмерный зазор может привести к смещению оси поршня относительно оси цилиндра, а недостаточный зазор снижает отзывчивость поршня.
Экспериментальные данные показывают, что оптимальным является поддержание зазора в диапазоне от 0.3 до 0.5 мм .
Для обработки уплотнительной канавки используется Т-образная фреза.
Обратите особое внимание на точность обработки Т-образного паза: ширина и глубина паза должны составлять 2.4 мм ; в противном случае герметичность будет снижена.
Пружина, фильтрующая сетка и уплотнительное кольцо выполнены в стандартной комплектации для облегчения последующего технического обслуживания и замены.
Особенно важно отметить, что пружина и фильтрующая сетка должны быть изготовлены из нержавеющей стали, чтобы предотвратить коррозию, которая может повлиять на герметичность устройства.
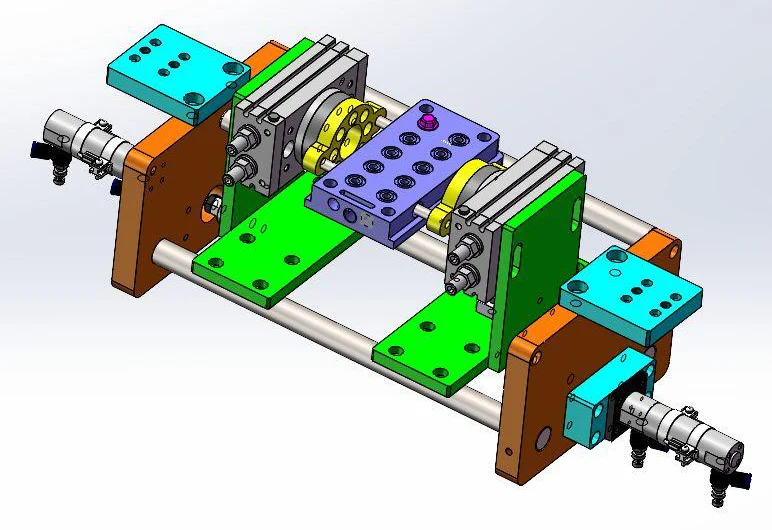
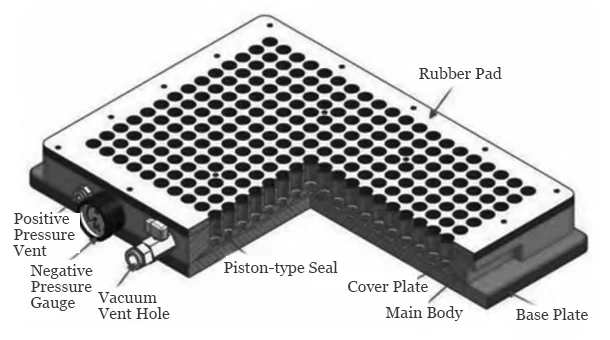
Трехмерная модель вакуумного приспособления показана на рисунке 3.
Его можно разделить на восемь секций с внешними размерами 450 мм x 300 мм x 60 мм. Пользователи могут изменять эти размеры по мере необходимости.
Ключевой задачей, решаемой вакуумным приспособлением, является удаление стружки, особенно мелкой алюминиевой стружки, образующейся в процессе финишной обработки.
Если своевременно не удалить эти стружки, это может привести к засорению сердечника клапана, что нарушит его герметичность.
Для решения этой проблемы был установлен воздухоотводчик с избыточным давлением.
После завершения обработки подача воздуха под избыточным давлением удаляет как мелкую стружку, так и остатки охлаждающей жидкости.
◊ Двухкамерная конструкция и высокая эффективность зажима
Для обеспечения достаточной силы зажима в приспособлении используется двухкамерная конструкция.
Вход для подачи воздуха под избыточным давлением подключается к воздушному компрессору. После обработки откройте клапан избыточного давления, чтобы быстро удалить охлаждающую жидкость из внутренней полости приспособления с помощью сжатого воздуха.
Перед началом обработки убедитесь, что клапан избыточного давления закрыт. Вакуумметр отображает давление вакуума в реальном времени.
Вакуумный патрубок соединяется с вакуумным насосом для откачки воздуха из внутренней части устройства.
Резиновая прокладка покрывает поверхность зажимного приспособления и выполняет две функции: во-первых, она эффективно снижает вибрацию тонкостенных деталей во время обработки; во-вторых, она предотвращает задевание инструментом рабочей поверхности зажимного приспособления при фрезеровании тонкостенных деталей.
Сила удержания вакуумного зажима зависит от трех ключевых факторов: во-первых , мощность вакуумного насоса напрямую влияет на силу удержания.
Во-вторых , площадь контакта между рабочей поверхностью приспособления и поверхностью заготовки — добавление эластичных резиновых прокладок к рабочей поверхности приспособления может повысить эффективность герметизации.
Наконец , распределение точек всасывания существенно влияет на удерживающую силу.
Позиционирование и зажим заготовки
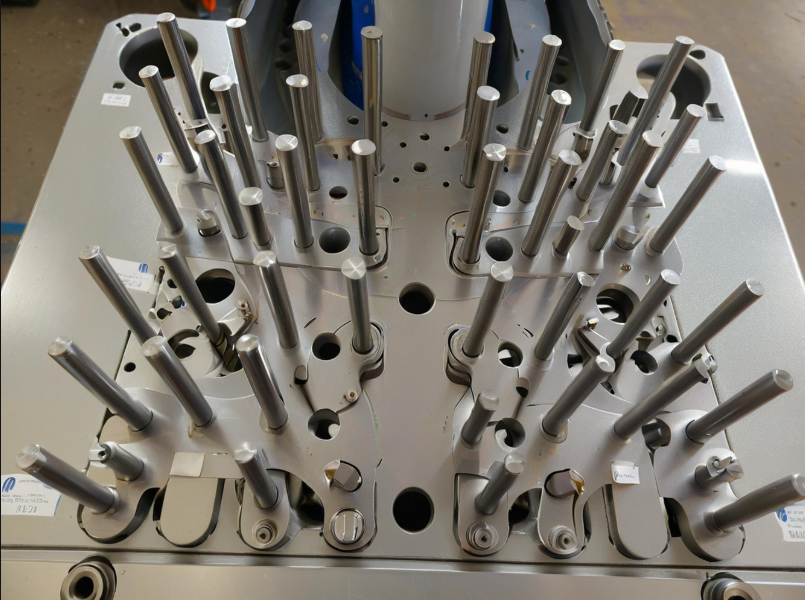
Для быстрого позиционирования заготовки в качестве элементов позиционирования обычно используются установочные блоки или установочные штифты.
В традиционных конструкциях используются неподвижные установочные блоки, крепящиеся к основанию приспособления с помощью болтов, что обеспечивает неподвижность во время обработки и, следовательно, надежность.
В плавающих установочных штифтах используется пневматическое управление, при котором пневматическое устройство перемещает штифты вдоль оси во время позиционирования для достижения быстрой центровки.
После завершения вакуумной фиксации установочные штифты автоматически втягиваются в безопасное положение, предотвращая помехи между режущим инструментом и штифтами во время фрезерования.
По сравнению с фиксированными установочными блоками, плавающие установочные штифты обеспечивают более высокую эффективность работы, но при этом усложняют конструкцию.
Блоки фиксированного позиционирования
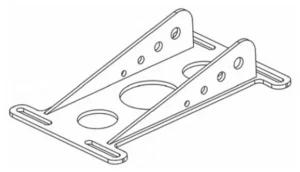
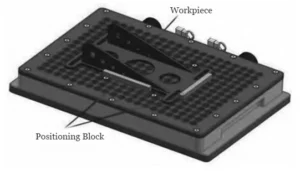
Позиционные блоки устанавливаются, как показано на рисунке 4. Для блоков выбран алюминиевый сплав, чтобы предотвратить повреждение инструмента во время обработки.
Для тонкостенных деталей требуется несколько операций зажима; позиционирующие блоки обеспечивают быструю центровку, сводя к минимуму ошибки, возникающие при зажиме.
В процессе финишной обработки необходимо соответствующим образом отрегулировать вакуумное давление в приспособлении.
После черновой обработки вес заготовки уменьшается, а ее основание становится тоньше.
При условии соблюдения требований к обработке, следует снизить вакуумное давление, чтобы предотвратить деформацию, вызванную чрезмерным разрежением.
В процессе регулировки выполняйте постепенную точную настройку для поддержания стабильного вакуумного давления и предотвращения смещения заготовки из-за резких изменений давления.
Плавающий установочный штифт
Перед позиционированием заготовки необходимо создать избыточное давление. Поршень под действием пневматической силы перемещает установочный штифт вверх над контактной поверхностью зажима, обеспечивая быстрое позиционирование заготовки.
После закрепления заготовки активируется отрицательное давление, которое всасывает воздух и фиксирует заготовку на месте.
Наконец, подача избыточного давления прекращается, и позиционирующий штифт под действием поршневой силы втягивается ниже контактной поверхности приспособления.
Это позволяет фрезеровать внешний контур заготовки без помех между инструментом и позиционирующим штифтом.
Перемещение плавающего позиционирующего штифта контролируется электромагнитным соленоидным клапаном для включения и выключения.
Встроенные в систему ЧПУ M-коды управляют вертикальным перемещением позиционирующего штифта, обеспечивая автоматическое управление и повышение эффективности работы.
Заключение
На основе углубленного анализа структурных характеристик тонкостенных деталей неправильной формы была разработана вакуумная установка вакуумного типа, а также предложены две конструкции сердечника клапана для обработки тонкостенных компонентов неправильной формы.
Конструкция вакуумного зажима оказалась безопасной и надежной, эффективно решая проблемы обработки тонкостенных деталей.
Это демонстрирует практичность и эффективность решения, а также обеспечивает благоприятные условия для обработки других типов тонкостенных деталей.
В практических применениях данное крепление демонстрирует значительные функциональные преимущества.
Исходя из принципа работы, его можно спроектировать как в виде круглого, так и в виде многофункционального поворотного устройства с возможностью изменения угла наклона.
Данная конструкция значительно повышает эффективность обработки, оптимизирует качество продукции и эффективно снижает производственные затраты.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.