- mostbet-bets.com
- слот пинко
- онлайн-казино Farabet
- Мостбет аз
- Мостбет аз
- пинап азе
- пинап казино
- пинап
- Mostbet
- пинап
- Мостбет Казахстан
- казино мостбет
- пинап от Аризоны
- Мостбет аз
- 1win AZ
- Мосбет КЗ
- Мостбет Казахстан
- Мосбет
- Мостбет аз
- большая ставка онлайн
- казино мисли
- приколоть кз
- Mostbet
- приколоть аз
- приколоть аз
- Mostbet
- прикалывать казино
- 1xbet казино
- подкалывать
- слот пинко
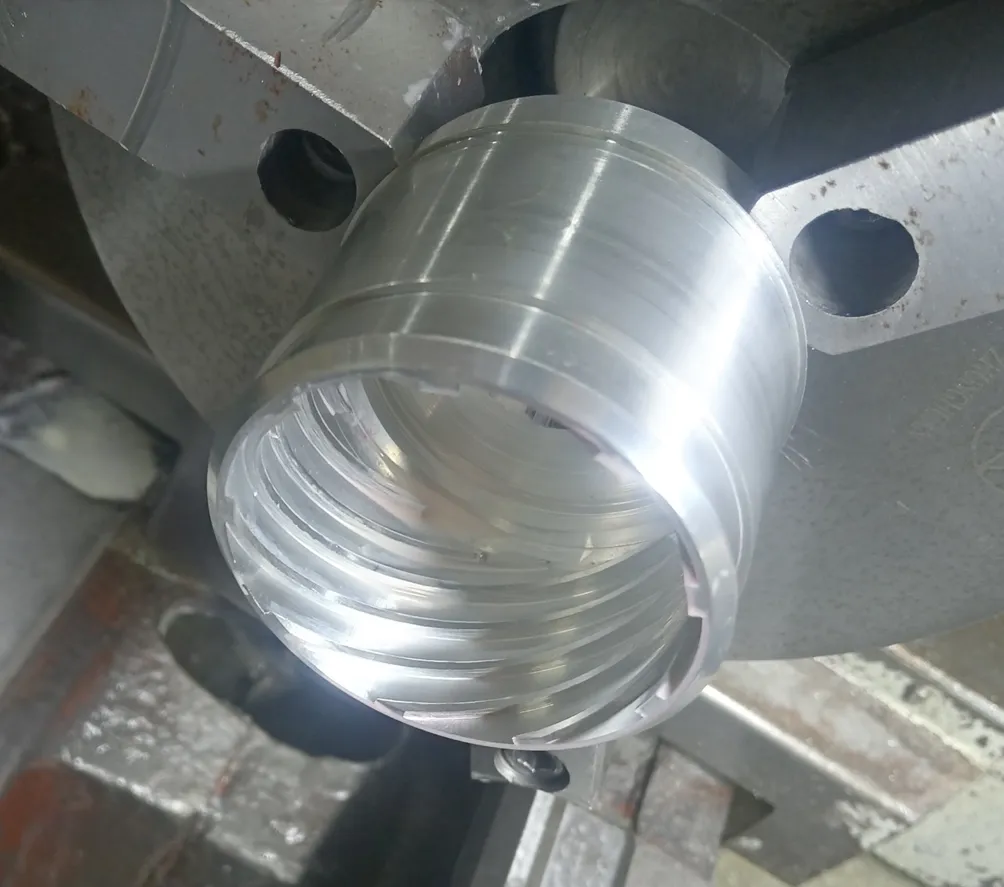
Вы когда-нибудь сталкивались с такими канавочными компонентами в вакуумных насосах на магнитной левитации, имеющими чрезвычайно большой шаг резьбы и большое количество витков?
Программирование — не самая сложная часть этой работы; настоящая сложность заключается в процессе обработки и в деталях.
Одна незначительная ошибка, и вы не выполните требования чертежа к точности. Сегодня давайте обсудим, как добиться точной и стабильной обработки этих двух типов резьбы.
Категория 1: Цилиндрические внутренние резьбы одинаковой высоты
Как вершина резьбы, так и дно канавки лежат на цилиндрической поверхности, выглядя аккуратно и упорядоченно.
Однако обработка этих деталей сопровождается значительной вибрацией и подвержена износу инструмента.
При традиционном программировании с несколькими проходами резки, заключительный проход часто требует чистовой обработки, что приводит к нестабильности размеров.
Ключевые методы
Послойная резка + Обрабатывайте каждую головку индивидуально. Не обрабатывайте один и тот же слой на всех головках одновременно.
Вместо этого обрабатывайте каждую головку последовательно — от черновой до чистовой обработки — прежде чем переходить к следующей.
Такой подход предотвращает несоответствия, вызванные накоплением системных ошибок и износом инструмента.
Вторая категория: выступы резьбы на цилиндрических поверхностях, дно канавок на конических поверхностях.
Это сложнее, потому что дно резьбовой канавки имеет конусность. При программировании необходимо рассчитывать не только шаг резьбы и количество витков, но и учитывать изменения конусности.
Технический персонал работал с максимальным шагом резания 280 мм и 14 витками. Если программа написана неправильно, происходят скачки траектории инструмента, что портит профиль резьбы.
Ядро программирования
Расчет угла наклона + макропеременные, управляющие началом координат X для каждого слоя. Преобразование угла наклона в изменение координаты X на миллиметр перемещения по оси Z (угол K ).
Затем, во время резки каждого слоя, динамически корректируйте координату X на основе положения Z в реальном времени . Ниже представлена практическая программа, которую использовали технические специалисты (внутренняя ветка обсуждения, состоящая из 9 пунктов):
Технический персонал использовал макропрограмму для упрощения отладки и повторного использования. Параметры устанавливались на основе чертежа: длина проводника 88 мм, 9 витков, материал — алюминий.
Ниже представлена программа для обработки многозаходной внутренней резьбы с большим шагом:

Ниже представлено видео процесса обработки.
FAQ
Что такое цилиндрическая внутренняя резьба с высоким профилем и где она используется?
Высокопрофильные цилиндрические внутренние резьбы широко используются в прецизионных компонентах, таких как вакуумные насосы на магнитной левитации. Они часто имеют очень большой шаг и множество витков, что требует тщательного программирования и обработки для соответствия строгим требованиям к размерам и качеству поверхности.
В чём сложность обработки цилиндрических внутренних резьб одинаковой высоты?
Нарезание внутренних резьб одинаковой высоты представляет собой сложную задачу из-за вибрации и быстрого износа инструмента во время резки. Традиционная многопроходная обработка может привести к нестабильным конечным размерам, особенно на чистовом проходе. Послойная резка и последовательная обработка каждой резьбовой головки помогают поддерживать стабильность размеров и уменьшать суммарные погрешности.
Чем усложняет обработку внутренняя резьба с коническим основанием?
Внутренняя резьба с коническим основанием имеет канавки, расположенные на конической поверхности, что усложняет программирование. Операторам станков необходимо точно рассчитать угол наклона конуса, шаг резьбы и количество витков. Неучет этих факторов может привести к скачкам траектории инструмента и искажению профиля резьбы, особенно на резьбе с большим шагом и несколькими витками.
Какие стратегии программирования обеспечивают точность во внутренних потоках с большим шагом и многократным запуском?
Точность достигается путем расчета угла наклона конуса (уклон K) и использования макропеременных для динамического управления координатой X для каждого слоя по оси Z. Это обеспечивает корректировку каждого слоя резки в режиме реального времени, сохраняя геометрию резьбы и уменьшая ошибки, вызванные деформацией инструмента или накопительным износом.
Почему последовательная обработка на головке важна для внутренней резьбы?
Обработка каждой резьбонарезной головки от черновой до чистовой обработки перед переходом к следующей предотвращает несоответствия, вызванные системными ошибками и износом инструмента. Такой последовательный подход обеспечивает равномерные размеры резьбы на всех этапах обработки и повышает надежность высокоточных компонентов.
Как макропрограммирование может повысить эффективность обработки внутренних резьб?
Макропрограммы позволяют техническому персоналу автоматизировать повторяющиеся вычисления, динамически корректировать координаты резания и упрощать отладку. Задавая такие параметры, как шаг резьбы, количество витков и свойства материала, макропрограммирование обеспечивает стабильную и воспроизводимую обработку сложных внутренних резьб с большим шагом и несколькими витками.

Соломон Янг — профессионал в производственной отрасли с обширным опытом работы в производстве электронных, механических и промышленных компонентов. Занимая различные должности в американских и тайваньских производственных компаниях, он приобрел всестороннее понимание производственных процессов, управления производством, контроля качества и операций в глобальных цепочках поставок.
Обладая опытом в развитии бизнеса, организации продаж, международной торговле, управлении взаимоотношениями с клиентами и поддержке инженерных проектов, Соломон сочетает технические знания с коммерческой стратегией для предоставления инновационных и экономически эффективных производственных решений. Он увлечен передовыми производственными технологиями, совершенствованием процессов и непрерывным профессиональным ростом, твердо привержен созданию ценности для клиентов и партнеров по всему миру.