
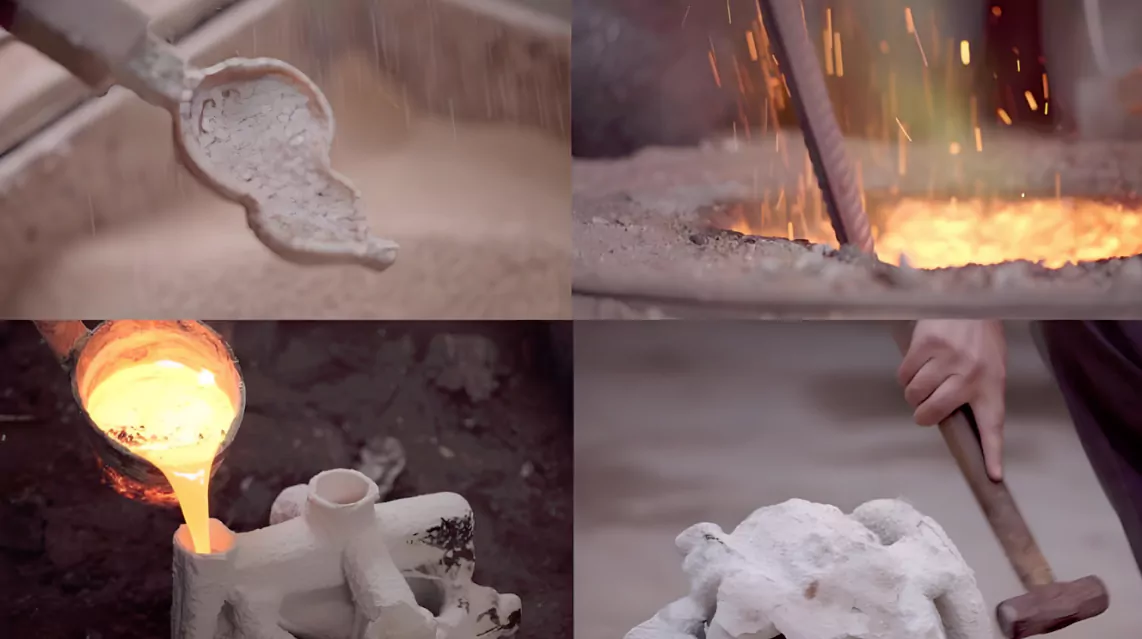
Rapid Prototyping (RPM) ist eine Technologie, die auf dem Prinzip des schichtweisen Aufbaus basiert. Durch das Schichten des 3D-Modells werden einzelne Punkte, Linien und Flächen schrittweise übereinandergelegt, um die benötigten Bauteile zu formen. Im Vergleich zu traditionellen Fertigungsverfahren benötigt RPM keine Spezialwerkzeuge, der Fertigungsprozess ist einfacher und die Geschwindigkeit deutlich höher. Daher wird RPM auch als „Freiformfertigung“ bezeichnet.
Da diese Technologie um ein Vielfaches oder sogar Dutzende Male schneller ist als herkömmliche Methoden, ist sie zur Kerntechnologie des Rapid Prototyping geworden. RPM hat die traditionelle Art der Erstellung von Festkörpermodellen verändert und die Entwicklung und Aktualisierung von Produkten erheblich beschleunigt.
Die RPM-Technologie umfasst viele technische Bereiche wie CAD, Datenverarbeitung, numerische Steuerung, Testsensorik, Laser und andere mechanische und elektronische Technologien, Materialtechnologie und Computersoftwaretechnologie. Es handelt sich um die organische Integration und übergreifende Anwendung verschiedener Hightech-Technologien.
Die RPM-Technologie bietet gute Anwendungsaussichten und einen guten praktischen Wert. Regierungsbehörden, Unternehmen, Hochschulen und Forschungseinrichtungen in den wichtigsten Industrieländern der Welt haben massiv in die Entwicklung und Forschung der RPM-Technologie investiert. Einige Hochschulen und wissenschaftliche Forschungseinrichtungen betreiben ebenfalls Forschung und Entwicklung der RPM-Technologie und haben erfreuliche Ergebnisse erzielt und sie erfolgreich im Formenbau eingesetzt.
Wichtigste Methoden und Prinzipien der RPM-Technologie
Der spezifische Implementierungsprozess der RPM-Technologie ist vielfältig. Im Allgemeinen können sie je nach den unterschiedlichen verwendeten Formmaterialien und den Behandlungsmethoden der Materialien in die folgenden Methoden zusammengefasst werden, die im Folgenden vorgestellt werden:
1. Selektive Flüssighärtungsmethode
Bei der selektiven Flüssighärtung wird der Laser auf die Oberfläche eines flüssigen, lichthärtenden Materials (z. B. eines lichthärtenden Harzes ) fokussiert und nach einem voreingestellten Schema ausgehärtet – zunächst punktuell, dann flächig und schließlich vollständig. Dadurch entsteht eine Schicht. Anschließend wird die Hebeplattform um die Schichtdicke versetzt und eine weitere Schicht flüssigen Materials aufgetragen, um die nächste Schicht zu erzeugen. So werden die Schichten übereinandergelegt und bilden schließlich ein dreidimensionales Objekt. Typische Verfahren dieser Methode sind Stereolithografie (SL – Stereolithografie, siehe Abbildung 1), Festkörper-Laserlithografie mit anschließender Aushärtung (SGC – Festkörper-Laserlithografie) und Laserlithografie (LS – Lichtskulptur).
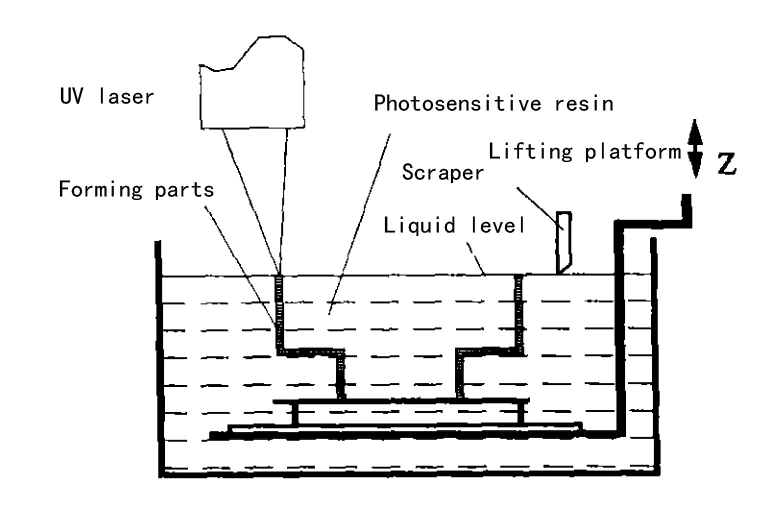
Abb. 1. Schematische Darstellung des SL-Prozesses (Stereolithographie)
2. Methode zum Hinzufügen von Schichten
Bei der Schichtadditionsmethode wird das Folienmaterial mit einem Laser oder einem Werkzeug geschnitten, um eine Schicht des Modells zu erhalten. Insbesondere werden zuerst die Prozessgrenze und die Randkontur des Prototyps ausgeschnitten und dann das Material, das nicht zum Prototyp gehört, in ein Gitter geschnitten. Durch kontinuierliches Bewegen der Hebebühne und Zuführen des Folienmaterials können neue Schichten geschnitten und mit den vorherigen Schichten verbunden werden. Auf diese Weise kann durch Stapeln von Schichten ein dreidimensionales Festkörpermodell gebildet werden.
Schließlich werden die kleinen Materialgitterstücke, die nicht zum Prototyp gehören, entfernt, um das erforderliche dreidimensionale Festkörpermodell zu erhalten. Bei der Schichtadditionsmethode werden viele Arten von Folienmaterialien verwendet, z. B. beschichtetes Papier (mit einer Klebebeschichtung überzogenes Papier), das mit Keramik, Metallfolie oder anderen materialbasierten Folien beschichtet ist. Der typische Prozess für die Schichtaddition ist die schichtweise Herstellung von Festkörpern (LOM – Laminated Object Manufacturing), wie in Abbildung 2 dargestellt.
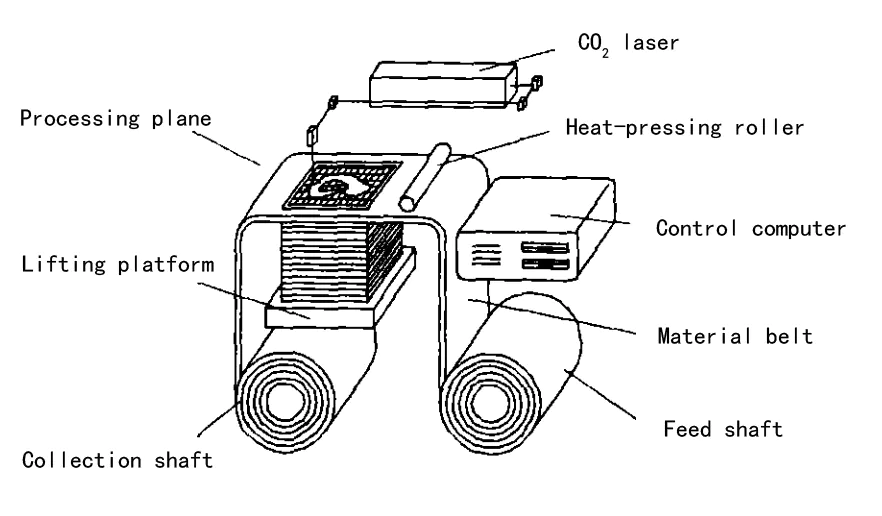
Abb. 2. Schematische Darstellung des LOM-Prozesses (Layered Entity Manufacturing)
3. Selektives Pulversinter-/Bindeverfahren
Bei der Methode des selektiven Pulversinterns/-bindens werden spezielle Pulver verwendet, um Schichten mit spezifischer Dichte und Ebenheit zu bilden. Das Pulver wird selektiv geschmolzen oder gebunden, um eine zusammenhängende Schicht zu bilden. Neues Pulver wird dann über die gebildete Schicht verteilt, verdichtet und gesintert oder gebunden, um die nächste Schicht zu bilden, die mit der vorherigen verschmilzt. Dieser Prozess wird Schicht für Schicht fortgesetzt, um ein 3D-Objekt zu erstellen.
Zu den Pulvermaterialien gehören nichtmetallische Materialien wie Wachs, Polycarbonat und gewaschener Sand sowie Metallpulver wie Eisen, Kobalt, Chrom und deren Legierungen. Typische Verfahren sind selektives Lasersintern (SLS) und 3D-Druck (3DP), wie in den Abbildungen 3 und 4 dargestellt.
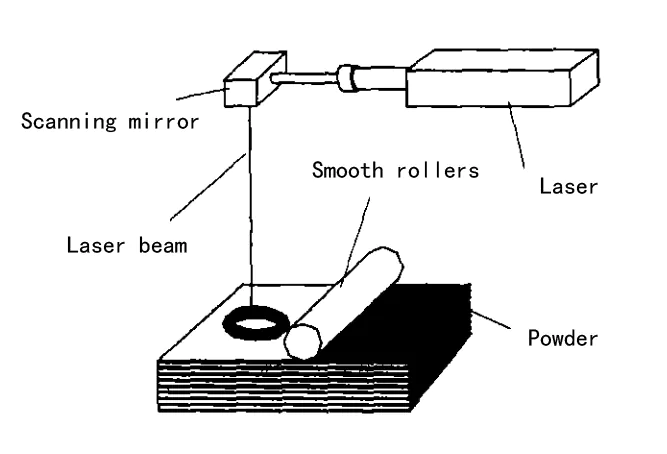
Abb. 3. Schematische Darstellung des SLS-Prozesses (Selective Laser Sintering)
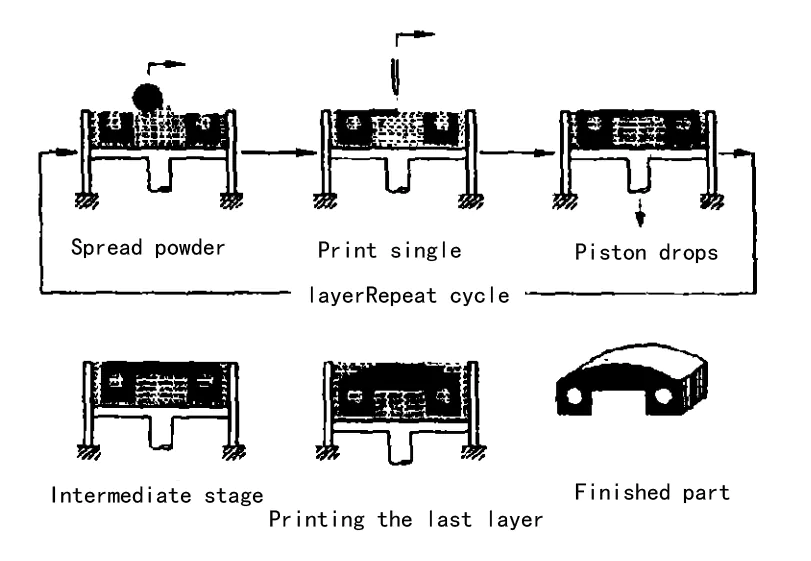
Abb. 4. Prinzipdiagramm des 3DP-Prozesses (dreidimensionales Drucken)
4. Schmelzextrusionsformverfahren
Beim Schmelzextrusionsformverfahren wird das Schmelzmaterial durch Erhitzen geschmolzen, dann extrudiert und ausgesprüht, um eine Formschicht anzusammeln, und dann die nächste Schicht auf die gleiche Weise geformt und mit der vorherigen Schicht verschmolzen. Auf diese Weise wird schließlich durch Stapeln von Schichten ein dreidimensionales Festkörpermodell gebildet. Zu den Schmelzmaterialien gehören ABS, Nylonwachs usw. Das typische Verfahren des Schmelzextrusionsformens ist das Fused Deposition Modeling (FDM – Fused Deposition Modeling), wie in Abbildung 5 dargestellt.
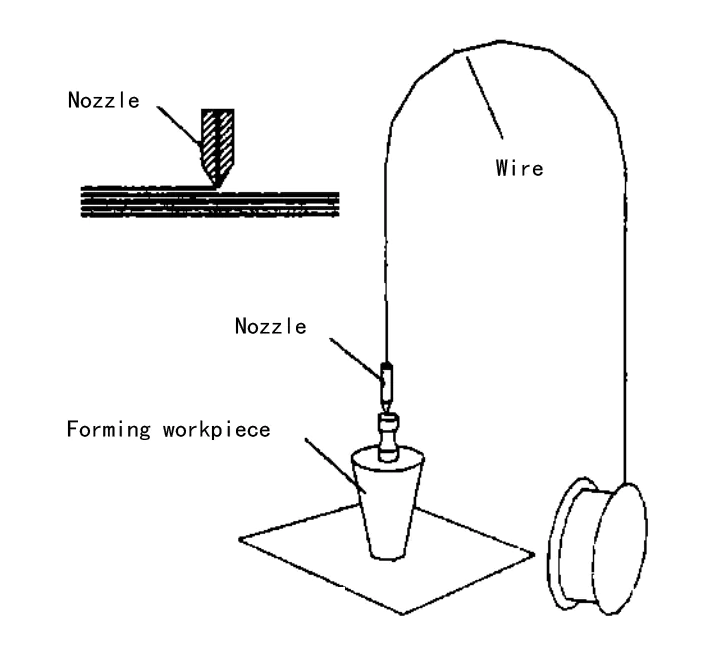
Abb. 5. Schematische Darstellung des Schmelzextrusionsformverfahrens (FDM)
5. Tintenstrahldruckverfahren
Beim Tintenstrahldruck wird das feste Material geschmolzen und dann nach dem Prinzip des Tintenstrahldrucks geordnet aufgesprüht, wobei eine Schicht nach der anderen gestapelt wird, um eine dreidimensionale Einheit zu bilden. Das typische Verfahren für den Tintenstrahldruck ist der Tintenstrahldruck, wie in Abbildung 6 dargestellt.
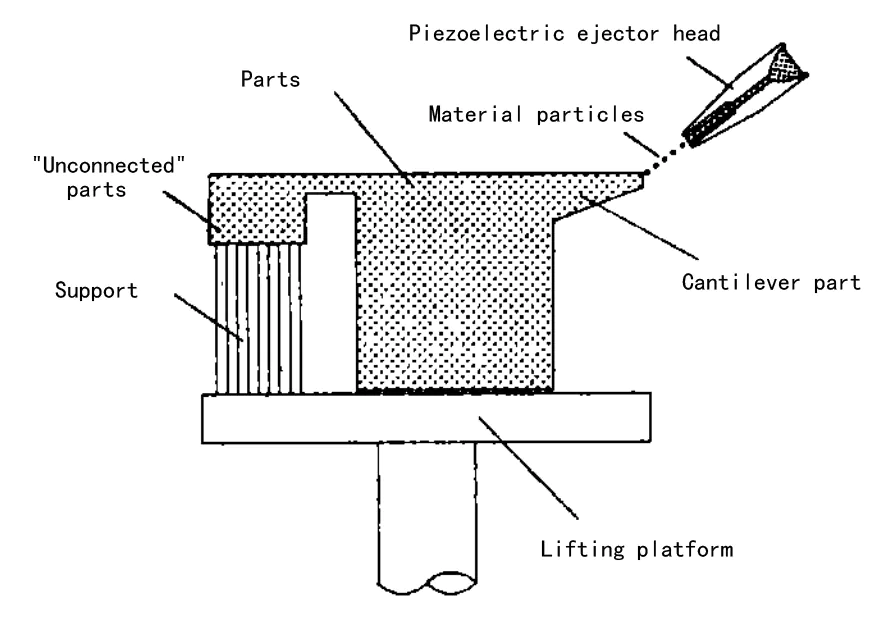
Abb. 6. Tintenstrahldruckprinzip
6. Digitale Lichtverarbeitung
Die digitale Lichtverarbeitung (DLP) wird hauptsächlich für den 3D-Druck von lichthärtenden Harzen verwendet. Das Funktionsprinzip besteht darin, das durch das Aufteilen des 2D-Modells erzeugte 3D-Bild durch einen digitalen Projektor Schicht für Schicht auf das lichtempfindliche Harz zu projizieren. Das Harz härtet unter Licht schnell aus und bildet eine feste Struktur. Während des Druckvorgangs wird die Druckplattform in das Harzbecken eingetaucht. Nachdem jede Schicht ausgehärtet ist, wird die Plattform leicht angehoben und erneut mit einer neuen Harzschicht bedeckt. Die Aushärtung wird wiederholt, bis das Modell fertig ist, wie in Abbildung 7 dargestellt.
Abb. 7. Schema der digitalen Lichtverarbeitung
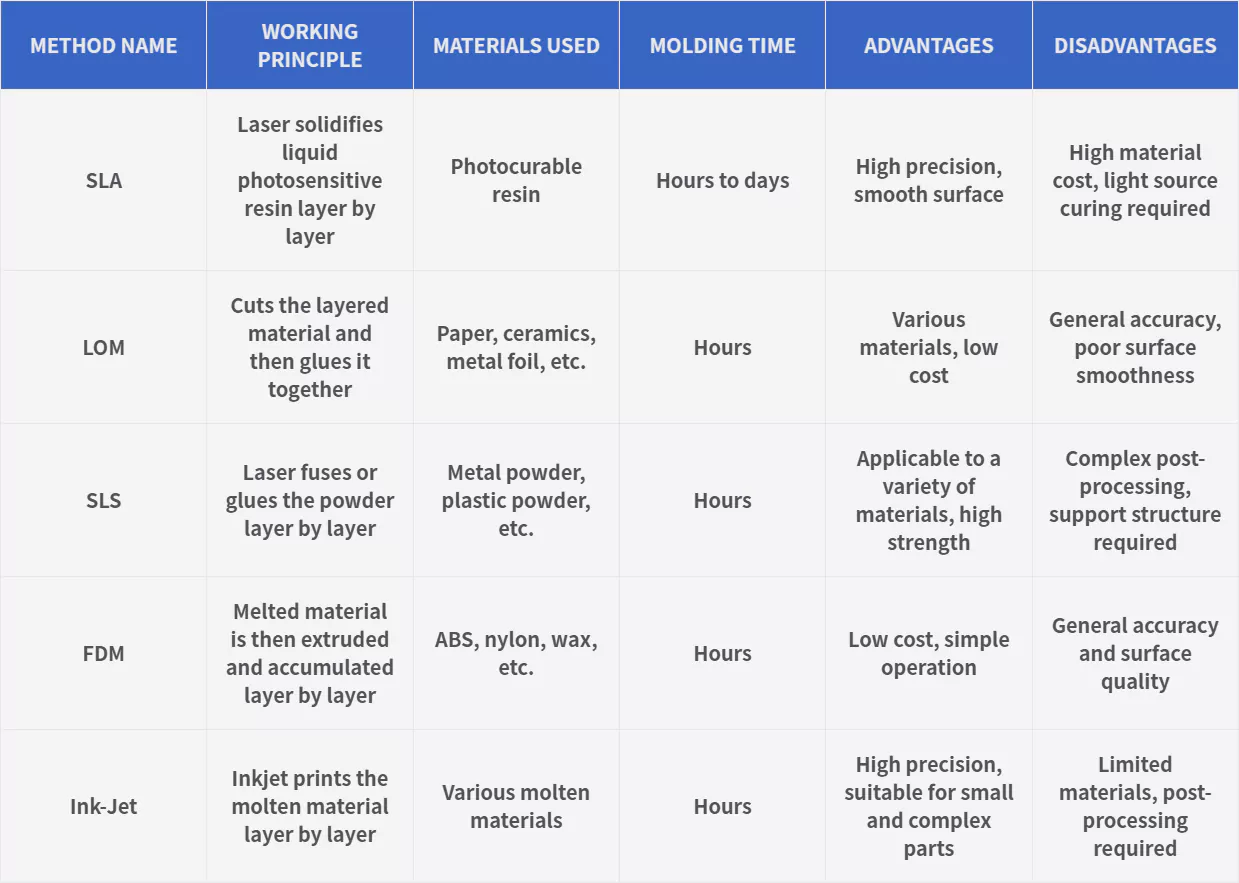
Tabelle 1. Vergleichstabelle von fünf Rapid-Prototyping-Methoden
Der Entwicklungstrend der RPM-Technologie
Die RPM-Technologie ist in der Fertigungsindustrie von großer Bedeutung. Dieses Fertigungsmodell hat sich seit seiner Einführung rasant entwickelt. Im Vergleich zur Vergangenheit hat RPM grundlegende Änderungen und Verbesserungen in den Fertigungszielen, Fertigungskapazitäten und Fertigungstechnologien erfahren. Die Entwicklungsaussichten dieser Technologie sind sehr vielversprechend und die Technologie selbst wird sich weiter verbessern.
1. Fertigungsziele entwickeln sich relativ unabhängig
Aus Fertigungssicht unterstützt die RPM-Technologie die schnelle Produktion von Konzeptprototypen, Funktionstestprototypen, Formen und Teilen.
Konzeptdesign-Prototypen zeichnen sich durch schnelles Formen, kleine Geräte, zuverlässigen Betrieb und geringe Geräuschentwicklung aus. Beispiele hierfür sind die Systeme 3DSYSTEM Actua2100 und EOS DESKTOP200.
Funktionstestprototypen müssen Anforderungen an Festigkeit, Steifigkeit, Temperaturbeständigkeit, Korrosionsbeständigkeit und Präzision erfüllen. Dies erfordert die Erforschung spezieller Materialien.
Schnelle Modellprototypen erfordern bestimmte Materialien und wirken sich auf Fertigungsmodi wie QuickCast von 3DSYSTEM aus.
Die RPM-Technologie wird auch häufig zur Herstellung von Formen verwendet, beispielsweise beim Vakuumspritzguss, beim Wachsausschmelzverfahren, beim Sandguss und beim Lost-Foam-Formenbau.
Funktionale Schnellbauteile bleiben eine zentrale Herausforderung und ein Forschungsschwerpunkt im RPM.
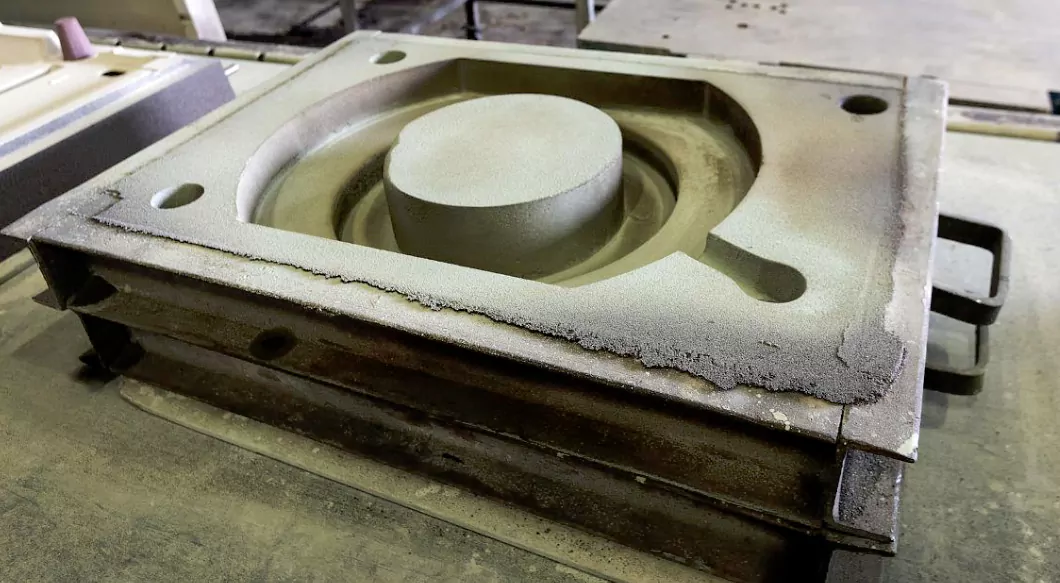
Abb. 8. Wachsausschmelzgussform
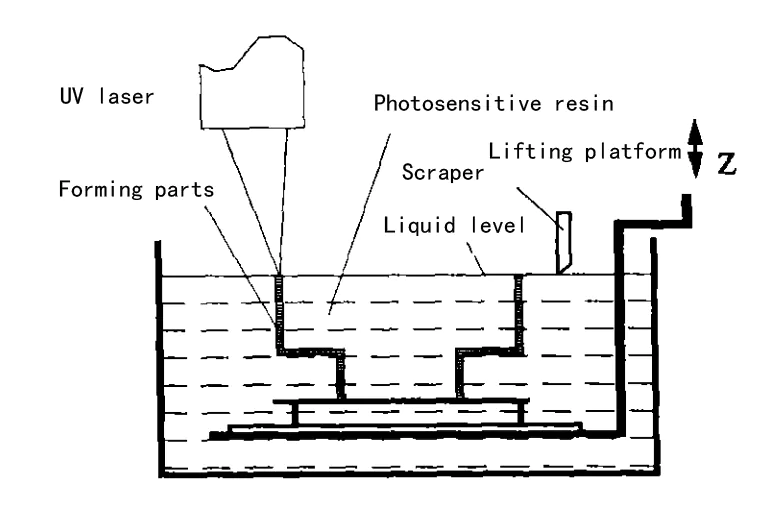
Abb. 9. Sandgussform
Sowohl Rapid Concept Manufacturing als auch Rapid Tooling Manufacturing verfügen über ein enormes Markt- und technisches Potenzial und werden in den Mittelpunkt der Forschung und Vermarktung rücken.
Aufgrund der großen Unterschiede in ihren Merkmalen werden sich beide tendenziell relativ unabhängig voneinander entwickeln.
Schnelltests sind nur begrenzt einsetzbar und weisen unklare Eigenschaften auf. Sie werden sich daher nicht als eigenständige Richtung entwickeln. Sie werden Teil der schnellen Konzeptfertigung bleiben.
Die schnelle Fertigung funktionaler Teile wird eine Schlüsselrichtung für die Entwicklung der RPM-Technologie sein. Allerdings ist sie komplex und wird wahrscheinlich noch lange in der Forschungsphase bleiben.
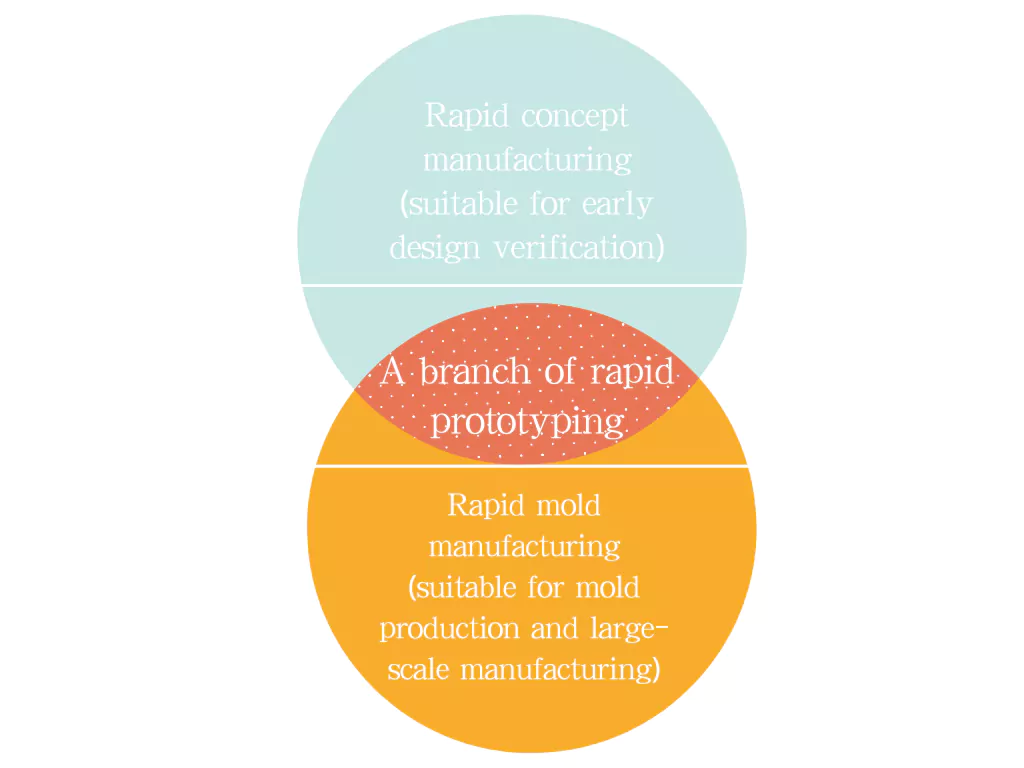
Abb. 10. Beziehung und Unterschied
2. Großserienfertigung und Mikrofertigung
2.1Wachstum der Prototypenfertigung
Eine Analyse der Produktlinien großer Unternehmen zeigt, dass die Prototypen immer größer werden. Aufgrund der Herausforderungen bei der Herstellung großer Formen und der Vorteile von RPM bei der Formenherstellung wird sich ein erheblicher Teil des RPM-Marktes in Zukunft wahrscheinlich auf die Herstellung großer Prototypen verlagern.
2.2Anwendungen in der Automobilindustrie
Die rasante Entwicklung der Automobilindustrie hat den Einsatz von Rapid Prototyping im großen Maßstab erhöht. Diese Technologie wird hauptsächlich zur Herstellung von Automobilformen verwendet, die hohe Geschwindigkeit und Genauigkeit erfordern.
Mit der zunehmenden Zahl an Fahrzeugmodellen steigt auch die Nachfrage nach schnelleren und präziseren Formen für Fahrzeugabdeckungen. Die Rapid Manufacturing-Technologie im großen Maßstab erfüllt diese Anforderungen perfekt.
2.3Mikrofertigung mit RPM
Im Gegensatz dazu hat RPM auch Einzug in die Mikrofertigung gehalten. Ein Schlüsselbereich ist die Mikrolithografie, insbesondere in der SL-Technologie, mit der Teile im Mikronbereich hergestellt werden. Der Laserpunktdurchmesser kann 5 μm erreichen und der Prototyp bleibt während des Prozesses stationär.
Der Laserstrahl wird durch eine transparente Platte präzise auf den Prototyp fokussiert. Die XY-Scan-Stoppgenauigkeit beträgt 0.25 μm und die Z-Stoppgenauigkeit 1 μm. Mit dieser Technologie können Teile mit einer Größe von nur 5 μm x 5 μm x 3 μm hergestellt werden, wie z. B. Venenklappen und integrierte Schaltkreiskomponenten.
2.4Der Aufstieg der Desktop-Fertigungssysteme
Desktop-Fertigungssysteme erfreuen sich in der RPM-Produktentwicklung zunehmender Beliebtheit. Sie werden zunehmend als Peripheriegeräte für CAD-Systeme zur Ausgabe von 3D-Grafiken eingesetzt.
RPM-Systeme müssen kompakt und effizient sein, damit sie in Büroumgebungen betrieben werden können, ohne CAD-Arbeitsabläufe zu stören.
Kommerzielle RPM-Systeme sind in der Regel groß und erfordern spezielle Umgebungsbedingungen und spezialisierte Bediener. Im Gegensatz dazu sind Desktop-Systeme kompakt, einfach zu bedienen und zu warten, erzeugen weniger Lärm und Verschmutzung und haben weniger Umweltanforderungen.
Sie bieten zwar höhere Produktionsgeschwindigkeiten, sind jedoch etwas weniger präzise. Unternehmen wie Stratasys und SandersPrototype in den USA haben kostengünstige Desktop-Systeme wie Genisys3DPrinter und ModelMaker auf den Markt gebracht. Diese Systeme haben sich schnell am Markt durchgesetzt und das enorme Potenzial der Desktop-Fertigung unterstrichen.
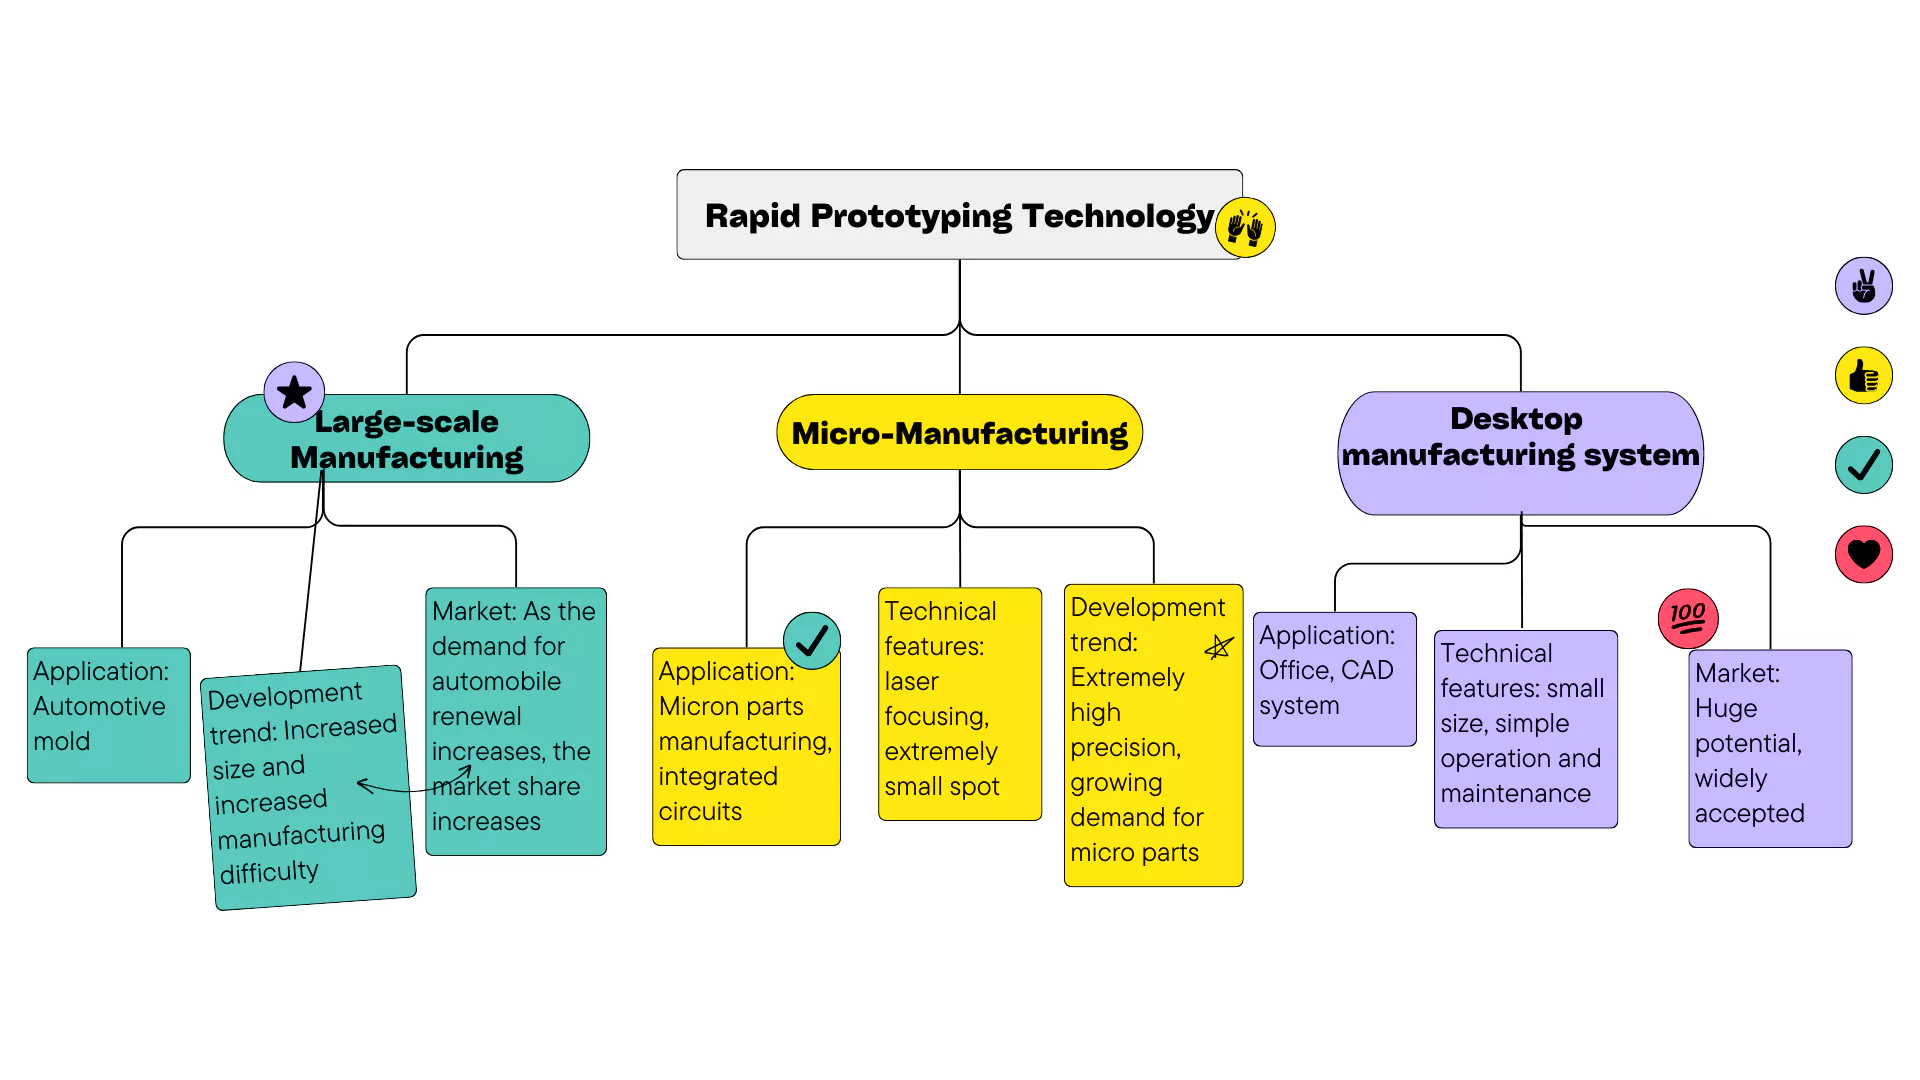
Abb. 11. Verteilungsdiagramm der RPM-Technologie
3. Streben Sie nach Exzellenz in der Fertigungstechnologie
Die Strategie von Rapid-Prototyping-Unternehmen (RPM) besteht nicht nur darin, neue Modelle auf den Markt zu bringen, sondern auch bestehende Prozesse, Geräte, Materialien, Software und elektromechanische Systeme kontinuierlich zu verbessern. Ihr Ziel ist es, eine schnellere Produktionsgeschwindigkeit, höhere Präzision und bessere Zuverlässigkeit zu erreichen oder ein Gleichgewicht zwischen diesen Zielen zu finden. Dieser Trend wird sich fortsetzen.
Die moderne Fertigungstechnologie entwickelt sich in eine hochintegrierte Richtung. Sie kombiniert CAD (computergestütztes Design), Datenverarbeitung, numerische Steuerung, Testsensorik, Laser und andere mechanische und elektronische Technologien sowie Material- und Softwaretechnologien zu einer neuen Fertigungsmethode.
Gleichzeitig wird die moderne Fertigung immer flexibler. Der größte Vorteil der RPM-Technologie ist ihre hohe Flexibilität und dass sie nicht mehr auf Spezialwerkzeuge angewiesen ist.
Unter Computerverwaltung und -steuerung kann RPM Teile beliebig komplexer Formen herstellen. Es integriert programmierbare, rekonfigurierbare und stufenlos veränderbare Produktionsanlagen mit Informationsmanagement in ein System, sodass die Produktionskosten unabhängig von der Produktionscharge sind. Wenn sich die Form, die Anforderungen oder das Produktionsvolumen eines Teils ändern, müssen die Werkzeuge nicht neu entworfen oder hergestellt werden. Ändern Sie einfach das CAD-Modell und passen Sie die Parameter an, um ein neues Teil herzustellen.
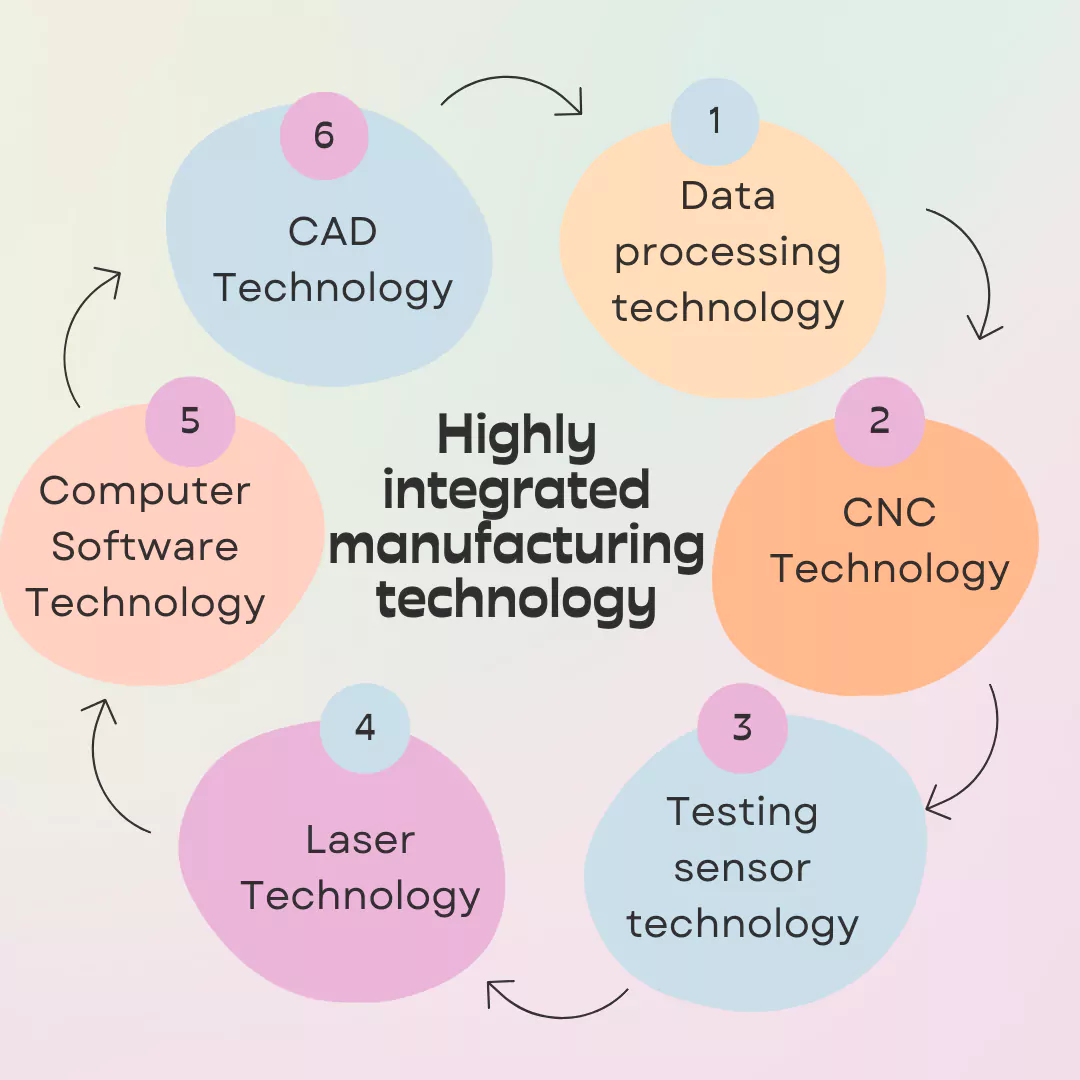
Abb. 12. Die Integration verschiedener Technologien
4. Installation von Peripheriegeräten und intelligente Bedienung
Die RPM-Technologie entwickelt sich in Richtung „direkte Steuerung von CAD-Modellen zur schnellen Herstellung komplexer 3D-Modelle“. Einige RPM-Geräte in den USA werden einfacher und benutzerfreundlicher, wie etwa Computerperipheriegeräte. In Zukunft werden diese Systeme einfach zu installieren und zu bedienen sein, sodass normale Benutzer ohne spezialisierte Techniker loslegen können. Auch die Abläufe werden intelligenter.
Derzeit sind bei der RPM-Herstellung viele komplexe Entscheidungen zu treffen, wie z. B. die Gestaltung der Stützstruktur, die Auswahl der Scanmethode, die Teileanordnung, die Segmentierung großer Teile und die Einstellung der Prozessparameter. Diese Aufgaben erfordern normalerweise Fachleute. Mit Fortschritten in der künstlichen Intelligenz und einem tieferen Verständnis der RPM-Technologie wird die Intelligenz der RPM-Geräte es alltäglichen Benutzern jedoch bald ermöglichen, sie problemlos zu bedienen.
5. RPM-Industriestandardisierung und Integration mit dem Produktherstellungssystem
5.1 Fehlende Industriestandards
Verschiedene RPM-Prozessmethoden haben sich unabhängig voneinander entwickelt, was zu einem Mangel an einheitlichen Standards führt. Dies ist ein unvermeidlicher Aspekt der Entwicklung neuer Technologien. Tatsächlich hat das Fehlen von Standards das Wachstum und die Innovation von RPM vorangetrieben.
Da sich RPM jedoch zu einer vollwertigen Branche entwickelt, ist die Festlegung angemessener Standards unerlässlich. Ohne diese könnten die Förderung und Anwendung von RPM behindert werden. Derzeit ist der De-facto-Standard in der RPM-Branche das STL-Dateiformat für den Produktdatenaustausch.
Viele verwenden jedoch auch andere Dateitypen wie CLI, HPGL und DXF, sodass die Standardisierung ein wichtiges Thema ist. Darüber hinaus wird die Standardisierung von Materialien und Gerätemodellen wahrscheinlich weiter voranschreiten.
5.2Beispiele aus der Praxis für den Einfluss der Drehzahl
Laut dem Rapid Prototyping Report (1996, Ausgabe 11) nutzte Whirlpool erfolgreich FDM-Verfahren, um ein schnelles Feedback-Design für die Beleuchtungseinheit des Kühlraums eines Kühlschranks zu erhalten. Mit der FDM-Technologie verkürzte Whirlpool die Zeit von der Designüberarbeitung bis zur Formenherstellung um etwa ein Jahr und überarbeitete das Design fünfmal häufiger als mit manuellen Methoden. Diese Designüberarbeitung sparte dem Unternehmen schätzungsweise 650,000 US-Dollar.
Ähnlich verhält es sich mit einem US-amerikanischen Golfschläger-Designunternehmen, das zuvor Messing zur Herstellung von Modellen verwendete. Der Prozess war zeitaufwändig und es konnten nur drei Designiterationen erstellt werden. Durch den Einsatz einer LOM-1015 RPM-Maschine konnten in einem Jahr 90 Modelle hergestellt werden. Dies ermöglichte schnellere Designiterationen zu geringeren Kosten und verbesserte die Entscheidungseffizienz.
5.3Integration von RPM in Produktherstellungssysteme
Die Beziehung zwischen RPM und dem umfassenderen Produktherstellungssystem ist von entscheidender Bedeutung. Zu den wichtigsten Fragen gehören: Wie werden RPM-Daten im STEP-Modell beschrieben und wie wird RPM in Systeme zur schnellen Produktentwicklung integriert?
Diese Herausforderungen umfassen zwei Kernaspekte:
(1)Datendarstellung und -integration
Entwicklung standardisierter Möglichkeiten zur Darstellung von RPM-Daten in Systemen wie STEP.
(2) Die Rolle von RPM bei der schnellen Entwicklung
Verstehen, wie die RPM-Technologie in den schnellen Produktentwicklungsprozess passt und diesen verbessert.
5.4 So beschreiben Sie RPM-Daten im STEP-Modell
(1) Beschreibung der geometrischen Daten
3D-Modelldaten: Die von RPM verwendeten Kerndaten sind normalerweise ein 3D-Modell, das die Form und Struktur des Produkts beschreibt. Das STEP-Format ermöglicht die vollständige Speicherung geometrischer Informationen und unterstützt den 3D-Druck von RPM.
Featuredaten: Das STEP-Modell kann die Features im Design speichern (wie Löcher, Schlitze usw.), was den Verarbeitungsprozess der RPM-Technologie unterstützt.
(2) Wesentliche Informationen
Die Eigenschaften des Herstellungsmaterials können in der STEP-Datei beschrieben werden. Die Materialinformationen (wie Dichte, Schmelzpunkt, Härte usw.) wirken sich direkt auf die im RPM-Prozess ausgewählte Prozessmethode (wie Lasersintern oder Schmelzextrusion) aus.
(3) Prozessparameter
Herstellungsprozessdaten: Die STEP-Skalierbarkeit ermöglicht die Speicherung von Prozessdaten im Zusammenhang mit dem RPM-Prozess, wie Schichtdicke, Druckgeschwindigkeit, Laserleistung usw., was für die Ausführung des Herstellungsprozesses sehr wichtig ist.
(4) Montagehinweise
Die mehrteilige Baugruppe von RPM kann über STEP-Modelldaten verwaltet werden. STEP unterstützt eine vollständige hierarchische Strukturbeschreibung der Baugruppe, was die Simulation und Anpassung im Produktionsprozess komplexer Teile erleichtert.
(5) Herstellbarkeitsprüfung
Während der Entwurfsphase kann STEP Analysedaten zur Herstellbarkeit einbeziehen, um sicherzustellen, dass die entworfenen Teile für die Herstellung im RPM-Prozess geeignet sind.
5.5 So entwickeln und wenden Sie RPM in einem schnellen Produktentwicklungssystem an
(1) Verkürzung des Design-Verifizierungszyklus
Mithilfe der RPM-Technologie können Unternehmen physische Prototypen innerhalb weniger Tage oder sogar Stunden erstellen. Produktdesignteams können Designs schnell testen, verifizieren und ändern, wodurch der herkömmliche Verifizierungszyklus erheblich verkürzt wird.
(2) Parallele Entwicklung
Durch die Integration mit STEP-Datenmodellen und CAD-Systemen kann RPM in den frühen Entwicklungsphasen mehrere Designiterationen parallel durchführen und so den traditionellen linearen Entwicklungsprozess vermeiden. Dadurch können verschiedene Phasen der Produktentwicklung gleichzeitig ablaufen, was die Produkteinführung weiter beschleunigt.
(3) Prototypentests und Funktionsüberprüfung
Im schnellen Produktentwicklungssystem kann RPM funktionale Prototypen und nicht nur Erscheinungsmodelle produzieren. Dies bedeutet, dass das Produkt echte Funktionstests bestehen kann, bevor es in die Massenproduktion geht, wodurch das Risiko von Konstruktionsfehlern verringert wird.
(4) Agile Fertigung und Kleinserienproduktion
Die RPM-Technologie unterstützt auch die Produktion kleiner Chargen für Markttests und personalisierte Anpassungen, was sich besonders für die anfängliche Vermarktung innovativer Produkte eignet. In einer agilen Fertigungsumgebung ermöglicht RPM Unternehmen, Produktdesigns schnell auf der Grundlage von Marktfeedback anzupassen.
(5) Kollaboratives Design und teamübergreifende Zusammenarbeit
Im modernen Entwicklungssystem erleichtert die Kombination aus STEP-Modell und RPM die globale Zusammenarbeit bei der Entwicklung. Designer, Ingenieure und Fertigungsteams können Daten austauschen und den Designfortschritt in Echtzeit aktualisieren, wodurch der Produktionsprozess optimiert und die Fehlerquote gesenkt wird.
(6) Kosteneffizienz
Durch die Reduzierung der Zwischenschritte wie Designänderungen, Werkzeugherstellung und Formenproduktion macht RPM den Entwicklungsprozess wirtschaftlicher, insbesondere in der frühen Entwicklungsphase.
Fazit
Durch die kontinuierliche Weiterentwicklung der Rapid-Prototyping-Technologie ist diese zu einem unverzichtbaren Bestandteil der modernen Fertigung geworden. Vom Design bis zur Produktion hat diese Technologie in allen Lebensbereichen enorme Effizienzsteigerungen gebracht.
Verschiedene RPM-Techniken bieten vielfältige Optionen für unterschiedliche Anforderungen und Anwendungsbereiche und fördern die Entwicklung des Formenbaus und anderer damit verbundener Branchen. Mit Blick auf die Zukunft wird sich die Rapid-Prototyping-Technologie weiter in Richtung höherer Präzision, größerem Maßstab und breiterer Anwendung entwickeln und der Fertigungsindustrie helfen, ein intelligenteres und flexibleres Zeitalter einzuläuten.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

