Der Pufferpositionierer ist ein wichtiger Teil der Kolbengaslift-Drainage-Gasabsaugvorrichtung. Das Hauptfunktionsprinzip:
Wenn der Kolben den Kissenpositionierer nach unten schlägt, beginnt sich der Kissenpositionierer aufgrund des Aufpralls nach unten zu bewegen.
Einerseits wandelt der Dämpfungspositionierer die kinetische Energie des Kolbens in die potentielle Energie der Feder um.
Diese Umwandlung erfolgt durch die Kompression der Dämpfungsfeder und reduziert die momentane Stoßbelastung deutlich.
Dadurch wird die kinetische Energie sowohl des Kolbens als auch des Dämpfungspositionierers verringert. Dies schützt wirksam die Integrität sowohl des Kolbens als auch des Dämpfungspositionierers.
Andererseits wird der Kolben in der Nut zwischen der Ölleitung und der Ölleitungsklemme positioniert, um die Funktion des Kolbenfallens zu realisieren.
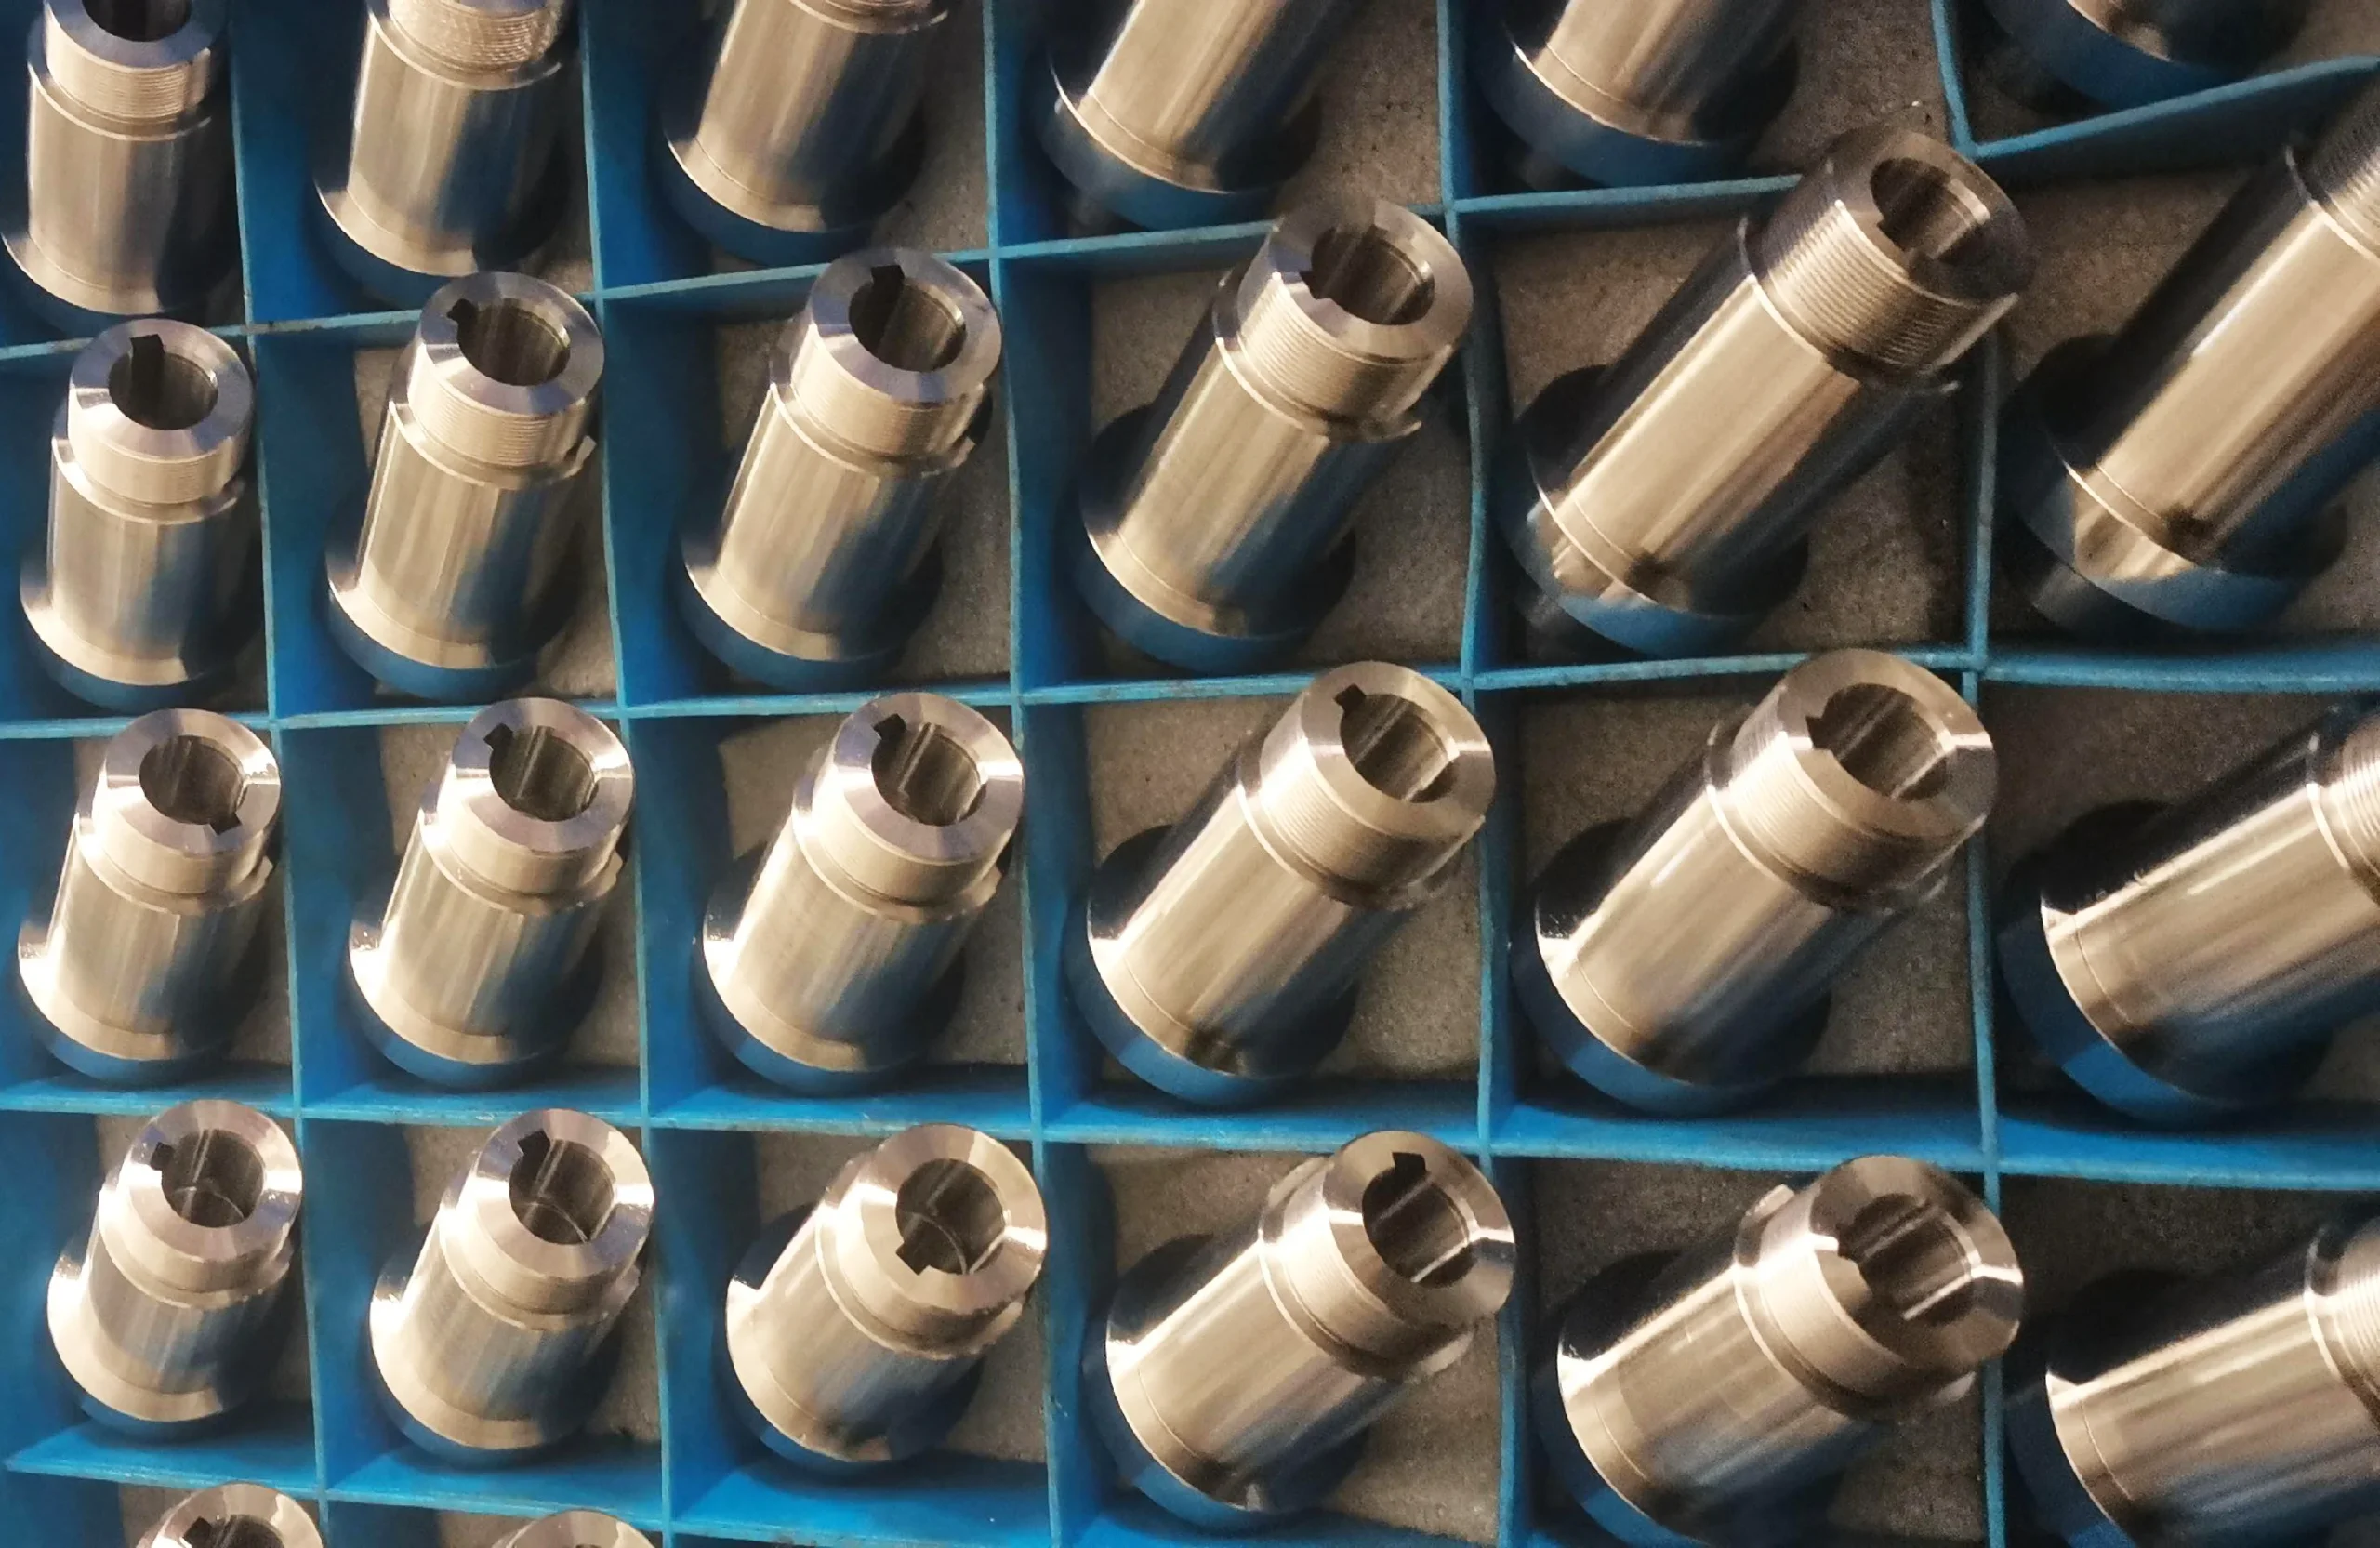
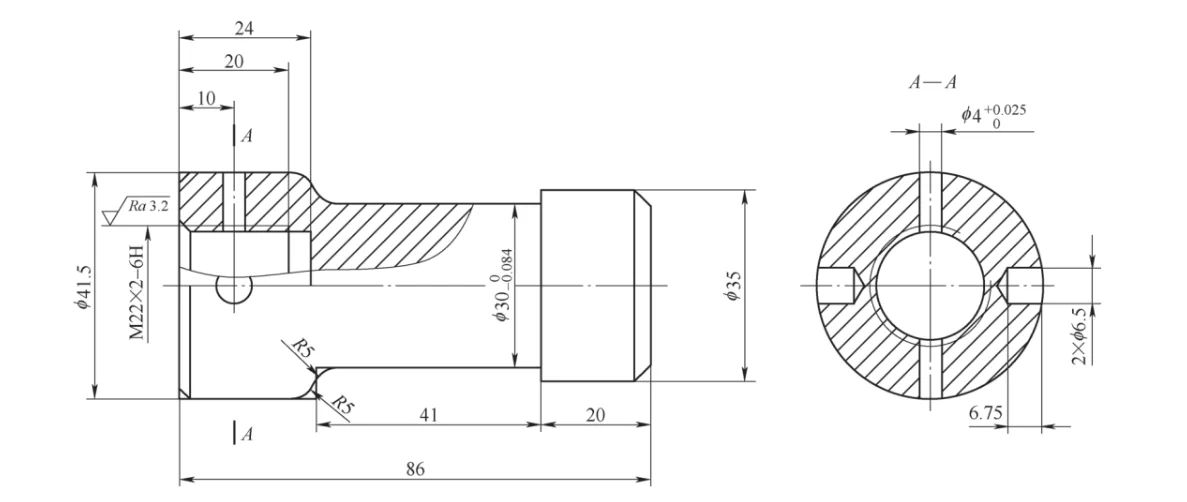
Der in Abbildung 1 dargestellte Bergungskopf ist der obere Teil des Kissenpositionierers und besteht aus rostfreiem Stahl 3Cr13 mit einer Härte von 250–280 HBW nach dem Anlassen.
Dieser Teil ist der direkte Kontakt- und Aufprallteil des Kolbens, wenn dieser auf den Boden fällt, und er ist auch das Schlüsselteil des Positionierers für den Puffer zur späten Bergung.
Materialbedarf und Gewindequalität für den Bergungskopf
Das Bergungskopf-Sacklochgewinde M22×2-6H wird mit der Kernstange zur Kompression der Pufferfeder gekoppelt.
Eine Oberflächenrauheit von Ra ≤ 3.2 μm ist erforderlich. Die Qualität und Zuverlässigkeit dieses Gewindes sind wichtige Faktoren. Sie beeinflussen die Funktionstüchtigkeit und Festigkeit des Pufferpositionierers.
In diesem Dokument wird der Pufferpositionierer-Bergungskopf (im Folgenden als „Bergungskopf“ bezeichnet) mit Sacklochgewinde M22×2-6H untersucht.
Es werden die Probleme untersucht, die bei der tatsächlichen Bearbeitung dieses Threads auftreten. Außerdem werden entsprechende Gegenmaßnahmen vorgeschlagen.
Diese Gegenmaßnahmen basieren auf den gesammelten Arbeitserfahrungen des Autors. Ziel ist es, diese Erkenntnisse als Referenz für die Gegenseite bereitzustellen.
Probleme
Da das Sacklochgewinde M22×2-6H zu den Feingewinden gehört, ist das Drehverfahren im Massenproduktionsprozess von Bergungsköpfen wirtschaftlich und effizient.
Allerdings treten beim Gewindedrehen, das durch die Struktur des Sacklochgewindes und die Schneidleistung des Materials begrenzt ist, die folgenden Probleme auf.
(1) Herausforderungen bei der Spanabfuhr bei der Bearbeitung von Sacklochgewinden
Die Spanabfuhrleistung ist schlecht. Im Vergleich zur Bearbeitung von Außengewinden und Durchgangsgewinden stellt die Bearbeitung von Sacklochgewinden zusätzliche Herausforderungen dar.
Dies liegt an dem engen Innenraum des Sacklochs, der dazu führt, dass sich entstehende Späne leicht im Loch festsetzen.
Die in der Bohrung verbliebenen Restspäne können die bearbeitete Oberfläche zerkratzen und belasten. Dies wiederum beeinträchtigt die Bearbeitungsqualität des Gewindes.
Die Verwendung von Spanentfernungshaken zum Heraushaken der Späne im Loch stellt ein Sicherheitsrisiko dar. Die Verwendung einer gewöhnlichen Hochdruckluftpistole zum Herausblasen der Späne ist nicht optimal.
(2) Einfluss hoher Materialfestigkeit auf die Werkzeuglebensdauer
Hohe Materialfestigkeit, hohe Schnitttemperatur, dadurch geringe Standzeit, häufige Ausfallzeiten für Werkzeugwechsel.
Das ist wegen:
① Die Verarbeitung des Werkstoffs 3Cr13 führt zu einer starken Härtung. Dies führt zu einer Erhöhung der Scherspannung in der Schergleitzone des Metallwerkstoffs.
Dadurch ist die Oberflächenhärte nach dem Schneiden und Bearbeiten 1.4- bis 2.2-mal höher als die unbearbeitete Oberflächenhärte.
Darüber hinaus enthält das Material 3Cr13 hochharte Karbidpartikel wie Cr3C2 und SiC. Aus diesem Grund ist das Werkzeug anfällig für starken Verschleiß.
Dies lässt sich durch den eigentlichen Bearbeitungsprozess nachweisen.
② Der Werkstoff 3Cr13 weist eine schlechte Wärmeleitfähigkeit und eine hohe Schnittwärme auf, was zu einer hohen Schnitttemperatur führt.
3. Beim Gewindedrehen mit radialem Vorschub ist die Kontrolle der Späne schwierig. Bei dieser Methode besteht eine große Vibrationsneigung.
Die entstehenden V-förmigen Späne üben einen erheblichen Biegedruck auf die Schneidkante aus. Zusätzlich wird die Spitze des Werkzeugs einer großen Kreisbogenbelastung ausgesetzt.
Prozessablauf der Bergungskopfbearbeitung
Der Bearbeitungsprozess des Bergungskopfes läuft wie folgt ab.
(1) Werkstoff
Sägemaschine für Rundstahlmaterial φ45 mm × 91 mm / 3Cr13.
(2) Wärmebehandlung
Nach dem Anlassen beträgt die Härte 250 – 280 HBW.
(3) Schruppdrehen
Selbstzentrierende Spannfutterspannung, flache Stirnfläche, Mittellochbohrung.
(4) Vorschlichten
Drehen beenden. Eine Klemme und ein Oberteil, drehen Sie die Teile mit Außendurchmesser auf die Zeichnungsgröße.
(5) Vorschlichten
Schlichtdrehen Selbstzentrierendes Spannfutter Spannen, Endflächen drehen, Gesamtlänge sicherstellen; Gewindebohrungen am Boden bohren; Gewinde bearbeiten.
(6) Klammer
Selbstzentrierende Spannfutterklemmung des Indexierungskopfs, Bohren eines Durchgangslochs mit 4 mm Durchmesser; Bohren von zwei seitlichen Löchern mit 6.5 mm × 6.75 mm Durchmesser.
Sacklochgewindebearbeitung
Werkzeugauswahl
Drehwerkzeuge sollten für die Steigung von 2 mm metrischem 60°-Gewindedrehwerkzeug mit Vollzahnung ausgewählt werden.
Einerseits wird dadurch sichergestellt, dass Steigung, Ober- und Unterseite sowie Höhe präzise und konsistent sind. Dies führt zu einer hohen Gewindefestigkeit und einer hohen Verarbeitungseffizienz.
Zum anderen wird die Gratbildung effektiv vermieden. Dadurch entfällt der anschließende Entgratprozess. Dies trägt zu einer hohen Produktionseffizienz bei.
Die Gewindeeinsätze bestehen aus TiN-beschichtetem WC-Hartmetall. Diese Beschichtungen werden im PVD-Verfahren (Physical Vapor Deposition) aufgebracht.
Im Vergleich zu YT-, YG- und YW-Werkstoffen bieten die TiN-beschichteten Einsätze mehrere Vorteile. Sie verfügen über eine hohe Oberflächenhärte, gute Abriebfestigkeit und ausgezeichnete Hitzebeständigkeit.
Darüber hinaus bieten sie starke Antihafteigenschaften und eine verbesserte Haltbarkeit.
Die Bohrstange besteht aus monolithischem WC-Hartmetall, um gleichzeitig ausreichend Steifigkeit, Festigkeit und Spanraum zu gewährleisten.
Prozessmethode
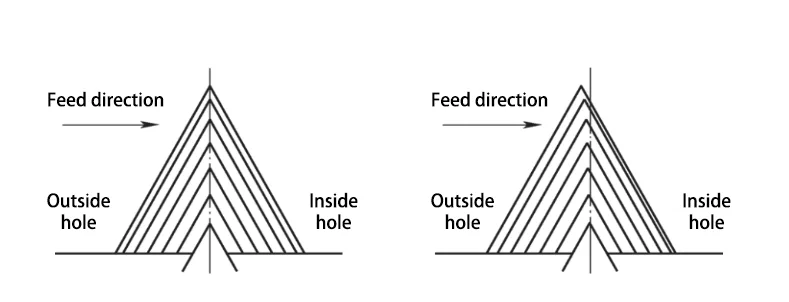
Beim Gewindedrehen wird die verbesserte umgekehrte seitliche Zuführungsmethode verwendet. Diese Methode wird verwendet, um den Schnittwiderstand zu verringern.
Es trägt auch zur Senkung der Schnitttemperatur bei und verbessert darüber hinaus die Spanabfuhrleistung.
Zwischen den beiden Messern erfolgt ein Axialvorschub. Die Richtung des Axialvorschubs ist nach außen gerichtet. Der Axialvorschubwinkel liegt in der Regel zwischen 1° und 5°.
Dadurch werden die Späne aus der Bohrung nach außen geleitet und Spanansammlungen im Sackloch effektiv vermieden.
Das spezifische Verfahren umfasst das Drehen in 7 Vorschüben. Die Rückschrägungswerte (ap) für jeden Vorschub betragen: 0.18 mm, 0.17 mm, 0.16 mm, 0.15 mm, 0.14 mm, 0.12 mm und 0.08 mm.
Der axiale Verschiebungsunterschied zwischen den beiden Schneidwerkzeugen beträgt für jeden Vorschub: 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.009 mm und 0.02 mm.
Es ist zu beachten, dass der durch den letzten Vorschub erzeugte Span ein vollständiger, nicht gekerbter V-förmiger Span sein sollte, um die Integrität der Gewindezähne zu gewährleisten.
Schneiddosierung: Spindeldrehzahl n=800U/min, Kühlung durch wasserlösliche Schneidflüssigkeit.
Abbildung 2 zeigt einen Vergleich der Gewindedrehvorschubmethoden.
Referenzprogramm zum CNC-Gewindedrehen
Das Referenzprogramm zum CNC-Gewindedrehen lautet wie folgt.
G99;
G99; M04 S800.
T0202.
M08; G00 X18.0 Z25.0; G00 X18.0 Z25.0
g00 x18.0 z25.0.
G92 X20.0 Z-21.093 F2.0; (Gewindeschneidzyklus starten)
G00 X18.0 Z25.005; (axiale Verschiebung 0.005 mm)
G92 X20.36 Z-21.088 F2.0; (radialer Vorschub 0.36 mm)
G00 X18.0 Z25.01; (axiale Verschiebung 0.005 mm)
G92 X20.7 Z-21.083 F2.0; (Radialvorschub 0.34 mm)
G00 X18.0 Z25.015; (axiale Verschiebung 0.005 mm)
G92 X21.02 Z-21.078 F2.0; (radialer Vorschub 0.32 mm)
G00 X18.0 Z25.02; (axiale Verschiebung 0.005 mm)
G92 X21.32 Z-21.073 F2.0; (Radialvorschub 0.30 mm)
G00 X18.0 Z25.025; (axiale Verschiebung 0.005 mm)
G92 X21.6 Z-21.068 F2.0; (radialer Vorschub 0.28 mm)
G00 X18.0 Z25.034; (axiale Verschiebung 0.009 mm)
G92 X21.84 Z-21.059 F2.0; (Radialvorschub 0.24 mm)
G00 X18.0 Z25.054; (axiale Verschiebung 0.02 mm)
G92 X22.0 Z-21.039 F2.0; (Radialvorschub 0.16 mm)
g00 x100.0 z100.0.
M09.
M30; (radialer Vorschub 0.16 mm)
Feldtest
Beim Prozessvalidierungstest wird die CNC-Drehmaschine CK7163×1500 von Great Wall Machine Tool Works verwendet, um die Sacklochgewinde M22×2-6H des Bergungskopfes zu drehen.
Die Vorarbeiten des Bergungskopfes wurden gemäß den Zeichnungen und Prozessanforderungen abgeschlossen.
Der Durchmesser des Gewindebodenlochs wird auf φ(20±0.03) mm kontrolliert. Die Oberflächenrauheit des Gewindebodenlochs wird bei Ra ≤ 6.3 μm gehalten.
Insgesamt wurden 100 Werkstücke als Prüfmuster ausgewählt. Die Prüfung erfolgte mit dem oben genannten Verfahren und den oben genannten Werkzeugen.
Zur Gewindeprüfung wurde ein Gewindelehrdorn M22 × 2-6H verwendet.
Zusätzlich wurde eine metrische 60°-Gewindeprobeplatte verwendet. Zu den weiteren Messwerkzeugen gehörten ein Messschieber (0–150 mm) und ein Vergleichsprobenblock für die Oberflächenrauheit.
Die Testergebnisse sind wie folgt.
(1) Der Oberflächenrauheitswert Ra der Testproben wird auf 1.6 bis 3.2 μm kontrolliert.
(2) Die Prüflinge werden durch die Lehre geführt und durch die Anschlaglehre geführt, entsprechend den Anforderungen der Gewindelehrenprüfung.
(3) Die Prüflinge weisen keine Lichtdurchlässigkeit zwischen der Gewindeseite des Zahns und der mit Gewinde versehenen Probenplatte auf.
Dies weist auf einen korrekten Sitz und keine Lücken im Kontaktbereich hin.
Darüber hinaus erfüllen Winkel und Steigung der Prüflinge die Prüfanforderungen der Gewindeprobenplatte.
(4) Der kleine Durchmesser des Gewindes der Testprobe wird auf φ(20±0.03)mm kontrolliert.
Daher erfüllen die Testmuster der Sacklochgewinde M22×2-6H die Anforderungen der Zeichnung.
Fazit
Dieser Artikel basiert auf der Prozessstudie der Probleme beim Gewindedrehen von Sacklöchern.
Das Gewindedrehprogramm wurde verbessert. Ein geeignetes Gewindewerkzeug wurde ausgewählt. Die Schnittparameter wurden optimiert.
Diese Änderungen verbesserten die Gewindeschneidleistung und die Bearbeitungsstabilität. Basierend auf diesen Verbesserungen lassen sich die folgenden Schlussfolgerungen ziehen.
(1) Beim Gewindedrehen von Sacklöchern M22×2-6H im Bergungskopf wurde ein verbessertes umgekehrtes seitliches Vorschubverfahren angewendet.
Durch dieses Verfahren wird die Spanflussrichtung bei der Bearbeitung verbessert.
Dadurch wird das Problem der mangelhaften Spanabfuhr beim Gewindedrehen effektiv gelöst.
(2) Bei der Gewindebearbeitung von 3Cr13-Werkstoff stellte die geringe Standzeit ein erhebliches Problem dar. Dieses Problem wurde durch den Einsatz von TiN-beschichteten Werkstoffeinsätzen gelöst.
Zusätzlich wurden integrierte WC (Wolframkarbid)-Bohrstangen verwendet. Diese Verbesserungen verlängerten die Standzeit des Werkzeugs bei der Bearbeitung effektiv.
(3) Die optimale Schnittdosis zum Drehen von Sacklochgewinden M22×2-6H wurde durch Feldversuche ermittelt.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.