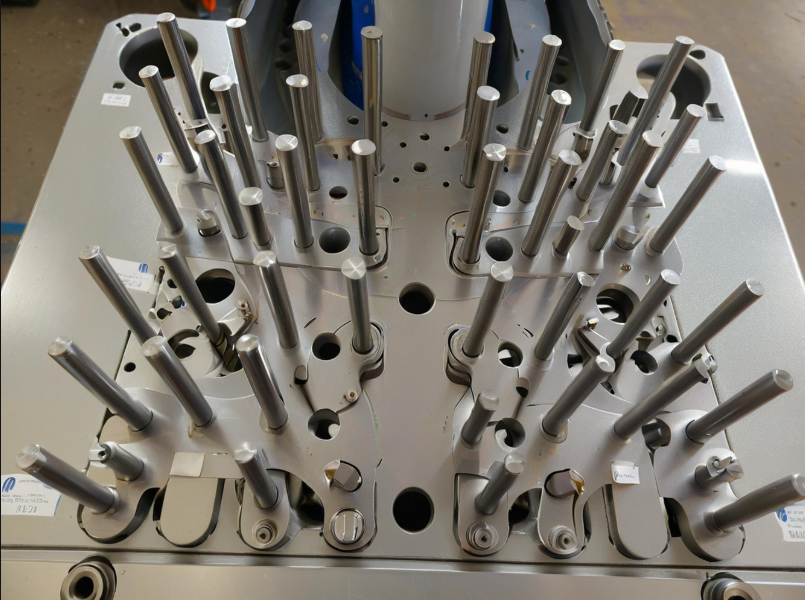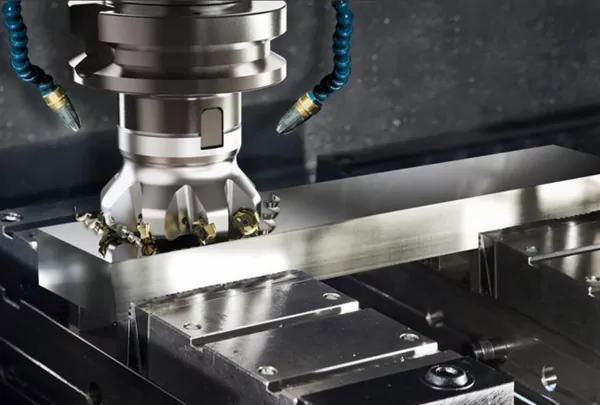
Die CNC-Technologie ist eine wichtige Grundlage und Schlüsseltechnologie für die Modernisierung der Fertigungsindustrie. Die CNC-Bearbeitung löst Probleme bei der Fertigung komplexer, präziser und kleiner Serien. Sie sichert die Qualität, verkürzt die Bearbeitungszeiten und erhöht die Produktionsflexibilität. Dies steigert die Effizienz, beschleunigt die Produktentwicklung und verbessert die Marktanpassungsfähigkeit und den wirtschaftlichen Erfolg des Unternehmens.
Die Produktqualität ist der Schlüssel zur Wettbewerbsfähigkeit und zum wirtschaftlichen Nutzen eines Unternehmens. Die Prozessqualität ist die Grundlage der Produktqualität. Der Kern der Qualitätskontrolle in der Fertigung ist die Kontrolle des Bearbeitungsprozesses. Das Studium der Qualitätskontrolle bei der CNC-Bearbeitung ist entscheidend für die Verbesserung der Kernwettbewerbsfähigkeit eines Unternehmens.
Diese Arbeit untersucht den Übergang von traditionellen zu CNC- Maschinen in der Fertigung. Sie analysiert CNC-Bearbeitungssoftware und -hardware. Die Studie konzentriert sich auf die Qualitätskontrolle der CNC-Bearbeitung in der digitalen Fertigung und zielt darauf ab, Schlüsselelemente für eine effiziente Steuerung zu identifizieren.
Struktur des Qualitätskontrollsystems für CNC-Bearbeitungsverfahren
1. Die aktuelle Situation und Probleme der Struktur des Qualitätskontrollsystems
Vor Jahren sind einige zukunftsorientierte Unternehmen im Rahmen ihrer Entwicklungsstrategie von der traditionellen Zerspanung auf die CNC-Fertigung umgestiegen.
In der Industrie sind höhere Effizienz und Genauigkeit gefragt, was den Ersatz herkömmlicher Drehmaschinen, Fräsmaschinen und Bohrmaschinen durch CNC-Maschinen vorantreibt.
Allerdings treten im Übergangsprozess bei der Qualitätskontrolle des CNC-Bearbeitungsprozesses folgende Probleme auf:
(1) Der traditionelle Prozessablauf begrenzt die Stabilität der Teilequalität
Der herkömmliche Prozessablauf umfasst hauptsächlich die normale Bearbeitung von Werkzeugmaschinen mit verstreuten Arbeitsvorgängen und mehreren Verbindungen zum Teileumschlag.
Durch wiederholtes Positionieren und Spannen kommt es häufig zu starken Verformungen der Teile, wodurch Form- und Lagetoleranzen nur schwer eingehalten werden können. Dies führt zu instabiler Teilequalität.
(2) Bei der groben Erstellung von Prozessprogrammen wird bei herkömmlichen Prozessprogrammen der Einsatz neuer Schneidwerkzeuge außer Acht gelassen und es fehlt an einer praktischen Überprüfung effizienter Schneidparameter.
Die Bearbeitung der Teile erfolgt durch die Mitarbeiter auf Basis ihrer Erfahrung, was sich maßgeblich auf die Bearbeitungsqualität auswirkt.
Ihre Bedienerkenntnisse beeinflussen die tatsächliche Verarbeitungseffizienz, was zu geringer Effizienz und vielen versteckten Qualitätsproblemen führt.
(3) Unzureichende prozesstechnische Unterstützung
Es gibt zu wenige Prozesstechniker und ihre Fähigkeiten variieren, was zu instabiler Qualität in den Prozessen zur Herstellung neuer Produkte führt.
Die Prozesskarte der CNC-Bearbeitung ist zu einfach und es fehlen wichtige Informationen, was eine effiziente Produktionssteuerung behindert.
Die Effizienz der CNC-Programmierung ist gering und die Vorbereitung von Werkzeugen, Vorrichtungen, Schneidwerkzeugen und Messgeräten dauert zu lange, was die Maschineneffizienz reduziert.
(4) Es fehlen Methoden und Instrumente zur Qualitätskontrolle
Fortschrittliche Methoden und Werkzeuge zur Qualitätskontrolle reichen im CNC-Bearbeitungsprozess nicht aus.
Es gibt noch kein etabliertes Qualitätskontrollmodell für den CNC-Bearbeitungsprozess, das auf spezialisierte Produktionswerkstätten anwendbar ist.
Der Mangel an Qualitätskontrollwerkzeugen begrenzt die Qualität der Teileverarbeitung und die Effizienz der CNC-Maschine, was sich auf den Produktionserfolg auswirkt.
2. Ablaufmodell des CNC-Bearbeitungsprozesses
Abbildung 1 zeigt das alte Prozessmodell für die meisten CNC-Bearbeitungsvorgänge des Unternehmens.
Durch die Anwendung einer prozessbezogenen Qualitätskontrolle spiegelt die Qualität der CNC-Bearbeitung wider, wie gut die Ergebnisse mit den Design-, Technologie- und Produktionsanforderungen übereinstimmen.
Wir verfolgen Prozessindikatoren wie Lieferdurchgangsquote, Ausschussquote, Nacharbeitsquote, Qualitätsverlust, Produktionseinhaltung und pünktliche Lieferung.

Abbildung 1 Betriebsablaufmodell des CNC-Bearbeitungsprozesses
Die Qualitätskontrolle der CNC-Bearbeitung begrenzt Prozessschwankungen innerhalb der erforderlichen Grenzen.
Die Prozessindikatoren am Ausgabepunkt spiegeln die wichtigsten Aspekte der Prozesskontrolle wider.
Die sechs Schlüsselfaktoren, die eng mit der Qualitätskontrolle zusammenhängen, können anhand der Prozessschritte der CNC-Bearbeitung in Abbildung 1 identifiziert werden.
(1) Maschine
Die Stabilität, Genauigkeit und Zuverlässigkeit von CNC-Werkzeugmaschinen wirken sich direkt auf die Bearbeitungsqualität aus.
Besonders wichtig ist dabei die Wartung der Geräte, die Instandhaltung sowie die rechtzeitige Fehlerbehebung.
(2) Personal (Mann)
Die Qualifikation und das Qualitätsbewusstsein der Bediener haben Einfluss auf das Bearbeitungsergebnis.
Verbessern Sie die Schulung der Mitarbeiter und stärken Sie das Bewusstsein für Qualitätsmanagement.
(3) Methode
Die Wissenschaftlichkeit des Prozessprogramms und der Verarbeitungsstrategie.
Optimieren Sie das Prozessdesign, bereiten Sie CNC-Programme sinnvoll vor und wenden Sie fortschrittliche Bearbeitungsmethoden an.
(4) Auskunft
Informationstransfer und Feedback rund um die CNC-Bearbeitung.
Stellen Sie sicher, dass die Dokumente, Betriebsverfahren und Prozessparameter des CNC-Bearbeitungsprozesses korrekt sind.
(5) Material
Die Qualität der Rohstoffe hat maßgeblichen Einfluss auf die Qualität der Teileverarbeitung.
Intensivieren Sie die Materialprüfung und das Lieferkettenmanagement, um sicherzustellen, dass die Rohstoffe den Verarbeitungsanforderungen entsprechen.
(6) Messung
Die Präzision der Prüfgeräte und der wissenschaftliche Charakter der Prüfmethoden.
Ausgestattet mit fortschrittlichen Messwerkzeugen und einem verbesserten Testprozess wird sichergestellt, dass die bearbeiteten Teile den Konstruktionsanforderungen entsprechen.
3. Struktur des Qualitätskontrollsystems für den CNC-Bearbeitungsprozess
Das Qualitätskontrollsystem der CNC-Bearbeitung umfasst wichtige Schritte, um sicherzustellen, dass der Prozess den Anforderungen an Design, Technologie und Produktionsqualität entspricht.
(1) Qualitätsplanung
Die Qualitätsplanung ist der Ausgangspunkt der Qualitätskontrolle des CNC-Bearbeitungsprozesses. Übersetzen Sie die Design-, Prozess- und Produktionsanforderungen in spezifische Qualitätsmerkmale der CNC-Bearbeitung.
Diese Eigenschaften definieren die Qualität der CNC-Bearbeitung und setzen Maßstäbe für die zukünftige Qualitätskontrolle.
(2) Formulierung von Qualitätssicherungszielen
Auf Grundlage der ermittelten Qualitätsmerkmale legen wir die Qualitätskontrollziele für Schlüsselprozesse fest.
Diese Ziele legen die Qualitätsstandards für jeden Schlüsselprozess fest und dienen als Leitfaden für die Qualitätskontrolle.
(3) Zerlegung von Qualitätskontrollspezifikationen und Prozessparametern
Wir zerlegen die Qualitätskontrollziele der Schlüsselprozesse in spezifische Qualitätskontrollspezifikationen und Prozesskontrollparameter.
Diese Spezifikationen gewährleisten eine detaillierte Überwachung und Qualitätskontrolle in jeder Phase.
(4) Erfassung und Messung von Qualitätsdaten in Echtzeit
Während der dynamischen CNC-Bearbeitung sammelt das System Echtzeitdaten zur Produktionsqualität.
Moderne Sensoren und Messeinrichtungen gewährleisten eine zeitnahe Überwachung der Teilequalität und der Prozessparameter, um die Anforderungen der Bearbeitung zu erfüllen.
(5) Qualitätsstatistische Analyse und Kontrolle
Wir verwenden statistische Analysetools (z. B. SPC) und Kontrollmethoden (z. B. Feedback-Kontrolle), um tatsächliche Daten mit den Qualitätskontrollzielen wichtiger Prozesse zu vergleichen.
Dadurch können wir den Qualitätsstatus der Verarbeitung in Echtzeit beurteilen und mögliche Qualitätsprobleme erkennen.
(6) Qualitätsbewertung und Entscheidungsfindung
Wir bewerten die Qualität auf Basis statistischer Analysen, um das aktuelle Qualitätsniveau des Produktionsprozesses zu ermitteln.
Die Ergebnisse der Qualitätsbewertung liefern eine Entscheidungsgrundlage dafür, ob der Produktionsprozess angepasst und optimiert werden muss.
(7) Feedback und Qualitätsverbesserung
Qualitätsbewertung und Entscheidungsinformationen – zeitnahes Feedback zu den verschiedenen Phasen des CNC-Bearbeitungsprozesses.
Dieser Feedback-Mechanismus ermöglicht es dem Team, Qualitätsabweichungen schnell zu beheben, die Produktion zu optimieren und die Verarbeitungsqualität zu verbessern.
(8) Durchführung einer Feedback-Qualitätskontrolle
Durch kontinuierliches Feedback, Qualitätsverbesserung, Regelung und fortlaufende Optimierung des CNC-Bearbeitungsprozesses.
Jedes Feedback für die nächste Phase unterstützt Daten und Erfahrungen und fördert die kontinuierliche Verbesserung des Qualitätskontrollsystems.
Der Strukturrahmen des Qualitätskontrollsystems für den CNC-Bearbeitungsprozess ist in Abbildung 2 dargestellt.

Abbildung 2 Strukturrahmen des Qualitätskontrollsystems für den CNC-Bearbeitungsprozess
Wichtige Links zur Qualitätskontrolle im CNC-Bearbeitungsprozess
Die Qualitätskontrolle des CNC-Bearbeitungsprozesses besteht aus fünf Hauptschritten: Entwerfen von Bearbeitungsprogrammen, Programmieren der CNC, Simulieren von Prozessen für Prüfungen, Anwenden von Methoden der Qualitätskontrolle und Aufbau eines qualifizierten CNC-Teams.
1. Programmgestaltung für den CNC-Bearbeitungsprozess
Die Gestaltung des CNC-Bearbeitungsprozesses umfasst die Festlegung des Bearbeitungsinhalts, die Analyse der Teilezeichnungen, die Auswahl der Prozessrouten, die Angabe der Prozessdetails und die Auswahl geeigneter Werkzeuge.
Im Vergleich zur herkömmlichen Bearbeitung mit Mehrzweckwerkzeugmaschinen folgt die CNC-Bearbeitung in vielerlei Hinsicht ähnlichen Grundprinzipien.
Die CNC-Bearbeitung zeichnet sich durch einen hohen Automatisierungsgrad, unterschiedliche Steuerungsmethoden und höhere Kosten aus, was zu Prozessspezifität, strengem Design und einem starken Fokus auf Anpassungsfähigkeit führt.
Die Rationalität des CNC-Bearbeitungsprogramms spiegelt sich in drei Aspekten wider: der Spezifität und Anpassungsfähigkeit des Prozesses, der Genauigkeit des Designs und der Optimierung des Programms.
Das sinnvolle Ablaufprogramm bildet die Grundlage für die Erstellung des CNC-Programms, welches wiederum Voraussetzung für die Programmierung ist.
Wenn das Prozessprogramm nicht angemessen gestaltet ist, kann es zu Fehlern im CNC-Bearbeitungsprozess kommen. Wenn das Prozessprogramm nicht optimiert ist, kann dies den Arbeitsaufwand erhöhen und zu unnötigen Anstrengungen führen.
Die Qualität des CNC-Bearbeitungsprogramms bestimmt direkt die Gesamtqualität der Bearbeitung.
2. CNC-Programmierung
Das CNC-Programm ist das Ergebnis der CNC-Programmierausgabe und spiegelt die spezifische Realisierung des CNC-Bearbeitungstechnologieprogramms wider. Die folgenden Aspekte spiegeln seine Genauigkeit wider.
Genauigkeit der mathematischen Modellverarbeitung von Teilen:
Bei der CNC-Programmierung muss darauf geachtet werden, dass das mathematische Modell des Bauteils exakt verarbeitet wird.
Die Programmierung sollte das Koordinatensystem definieren und den Werkzeugpunkt, die Sicherheitsebene und die CNC-Maschinenattribute genau einstellen.
Sinnhaftigkeit der Prozessaufteilung und Reihenfolgegestaltung:
Der CNC-Bearbeitungsprozess sollte einer logischen Abfolge mit präziser Schrittaufteilung folgen.
Die Werkzeuggeometrie, die Route und die Schnittparameter müssen richtig ausgewählt werden und die Befehlsbuchstaben sollten der Syntax des CNC-Systems entsprechen.
Bei der Auswahl der Schnittparameter müssen Material, Werkzeug, Maschine, Bearbeitungszugabe und andere Faktoren berücksichtigt werden.
Sicherheit der Werkzeuglaufbahn:
Der Werkzeugpfad muss Überschnitte, Unterschnitte, Kollisionen und Störungen mit dem CNC-Tisch, Teilen und Vorrichtungen vermeiden.
Bei der fortgeschrittenen CNC-Programmierung geht es darum, die richtigen Bearbeitungsmethoden basierend auf den CNC-Bearbeitungseigenschaften auszuwählen, die Funktionen von CNC-Maschinen und -Systemen zu optimieren und die Geräteleistung und Programmleistung zu verbessern. Im Einzelnen:
CNC-Geräteprogramm-Betriebsrate:
Die Zeit, die eine CNC-Ausrüstung zum Ausführen eines Programms benötigt (PRT) und ihr Ausrüstungsnutzungsgrad (EUT) während eines bestimmten Zeitraums.
Leistung der Gerätebearbeitung:
Das Verhältnis der tatsächlichen zur gewünschten Bearbeitungseffizienz innerhalb eines definierten Zeitraums.
Diese Kennzahl kann basierend auf dem entfernten Material, der Spindelschnittzeit, der Anzahl der verarbeiteten Teile oder der Gerätenutzungsdauer berechnet werden.
Beliebte CNC-Software wie UGNX, MASTER CAM und CATIA bietet umfassende technische Unterstützung bei der Programmierung.
Diese Software kann die Genauigkeit und Raffinesse der CNC-Programmierung sicherstellen. Das Ziel ist dasselbe: effiziente und genaue CNC-Bearbeitung, unabhängig vom verwendeten Programmiertool.
3. Überprüfung der Simulation des CNC-Bearbeitungsprozesses
Die Simulation des CNC-Bearbeitungsprozesses ist eine der Kerntechnologien der virtuellen Fertigung. Dabei werden hauptsächlich geometrische und physikalische Simulationen eingesetzt, um die Genauigkeit und Sicherheit des Bearbeitungsprozesses zu gewährleisten.
(1) Geometrische Simulation
Die CNC-Simulationssoftware VERICUT konzentriert sich in erster Linie auf geometrische Prüfungen. Dabei werden fortschrittliche 3D-Anzeigen und virtuelle Realität eingesetzt, um Bearbeitungs- und Werkzeugmaschinenvorgänge zu simulieren und äußerst realistische Ergebnisse zu erzielen. Die Hauptaufgabe der Geometriesimulation besteht darin:
Überprüfung der Korrektheit der Werkzeugbahn: Stellen Sie sicher , dass der Bewegungspfad des Werkzeugs im CNC-Programm den Konstruktionsvorgaben entspricht und Bearbeitungsfehler vermieden werden.
Überprüfung der geometrischen Interferenz und Kollision der Werkzeugmaschinenbewegung:
Durch die Simulation können Kollisionen zwischen der Werkzeugmaschine und Teilen oder Vorrichtungen erkannt und so Schäden verhindert werden.
Die geometrische Simulation ist ein wichtiger Bestandteil der Genauigkeits- und Sicherheitsprüfung des CNC-Bearbeitungsprozesses. Sie kann unnötige Verluste wirksam vermeiden und das Prozessrisiko verringern.
(2) Physikalische Simulation
Für eine genauere Simulation ist die Simulation der physikalischen Phänomene im Bearbeitungsprozess erforderlich.
Die physikalische Simulation konzentriert sich auf die tatsächlichen mechanischen und thermischen Phänomene, die bei der CNC-Bearbeitung auftreten. Im Folgenden sind einige typische Anwendungen der physikalischen Simulation aufgeführt:
Optimierung der Simulationsdynamik von Fräsprozessen:
Fortgeschrittene Unternehmen verwenden die SIM-CUT-Software von BUAA, um Fräsmechaniken zu simulieren und Schnittparameter zu optimieren.
Mithilfe der Simulation können Schnittkraft, Vibration und andere physikalische Phänomene weiter analysiert werden, um die Effizienz und Genauigkeit der Verarbeitung zu verbessern.
Simulation der Finite-Elemente-Analyse:
Einige Unternehmen verwenden auf der Finite-Elemente-Analyse basierende Simulationssysteme, um das CNC-Schneiden komplexer Flugzeugteile zu untersuchen.
Ein Finite-Elemente-Bearbeitungsmodell simuliert den physikalischen Prozess, einschließlich Materialeigenschaften, Randbedingungen, Werkzeugbahnbelastung und Spannungsverteilung.
Dies hilft dabei, Teileverformungen, Bearbeitungsgenauigkeit und damit verbundene Probleme zu untersuchen, um die Verformung bei der komplexen Großteilebearbeitung besser zu kontrollieren.
4. Systematische Anwendung von Methoden und Werkzeugen der Qualitätskontrolle
Die Qualitätskontrolle der CNC-Bearbeitung stellt durch Minimierung von Prozessschwankungen sicher, dass die Ergebnisse den Standards entsprechen.
Dieser Prozess umfasst Qualitätsplanung, Entwicklung von Kontrollstandards, Prozessfähigkeitsanalyse und den Einsatz statistischer Methoden.
Die wichtigsten Schritte der Qualitätskontrolle
Qualitätsplanung: Bei der Qualitätsplanung müssen zunächst die Prozessqualitätsindikatoren und Kontrollpunkte kontrolliert werden.
Prozessfähigkeitsanalyse: Jede Analyse eines Bearbeitungsprozesses identifiziert Faktoren, die Qualitätsschwankungen beeinflussen, und erstellt Prozessqualitätstabellen, Kontrolldokumente und eine CNC-Prozessqualitätskontrolle.
Datenerfassung und -analyse: Erfassung präziser und qualitativ hochwertiger Echtzeitdaten, Analyse dieser Daten mithilfe von Qualitätskontrollmethoden, Bewertung der Prozessqualität, Identifizierung von Schlüsselfaktoren, Durchführung von Interventionen und Sicherstellung, dass der Prozess die erwarteten Qualitätsziele erfüllt.
Der Prozessfähigkeitsindex ist ein wichtiger Parameter zur Beurteilung, ob der Prozess die Anforderungen der Qualitätskontrolle erfüllt.
Es berechnet den Fähigkeitsindex eines Prozesses, um festzustellen, ob dieser die tatsächlichen Anforderungen der Qualitätskontrolle erfüllen kann. Bei der Berechnung des Prozessfähigkeitsindex muss sichergestellt werden, dass sich der Prozess in einem stabilen, kontrollierten Zustand befindet.
Die Genauigkeit der Stichprobeninferenz hängt von der Stichprobenmethode, der Stichprobengröße und der Variation zwischen den Stichproben ab. Je größer die Stichprobe, desto höher die Richtigkeit der Inferenz.
Methoden der Qualitätskontrolle
Zu den Qualitätskontrollmethoden für CNC-Bearbeitungsprozesse gehören:
Statistische Analysemethoden: Fragebögen, Stratifizierung, Ursache-Wirkungs-Diagramme, Permutationsdiagramme, Histogramme, Korrelationsdiagramme, Kontrollkarten und 7 weitere statistische Methoden.
Qualitative Analysemethoden: Sieben Arten von reflektierenden Analysemethoden: Korrelationsdiagramm, Affinitätsdiagramm, Systemdiagramm, Matrixdiagramm, Matrixdatenanalyse, Prozessentscheidungsverfahren und Pfeildiagramm.
Diese Methoden analysieren und kontrollieren Qualitätsschwankungen und gewährleisten eine präzise Kontrolle der Teilebearbeitungsqualität.
Die CNC-Bearbeitung erfordert Qualitätsdaten und berücksichtigt die Fähigkeiten des Bedieners sowie die Qualitätskontrolle, um effiziente, flexible Methoden zur Kontrolle der Teilequalität während des Bearbeitungsprozesses sicherzustellen.
Methoden und Werkzeuge zur Prozessqualitätskontrolle, die Teil der Qualitätsmanagementgrundsätze der ISO 2008 von 9001 sind, gewährleisten die gewünschte Wirkung der CNC-Bearbeitung.
5. Aufbau eines hochqualifizierten CNC-Technikerteams
Effektive Teamarbeit bei der CNC-Bearbeitung umfasst Rollen wie Produktionsplaner, Programmierer, Werkzeugvoreinrichter, Bediener und Inspektoren.
Das Qualitätsbewusstsein, die Verantwortung und die Fähigkeiten jedes einzelnen Mitarbeiters wirken sich direkt auf die Qualität und Effizienz der Bearbeitung aus.
Der Aufbau einer qualifizierten CNC-Belegschaft ist der Schlüssel zur Verbesserung des Produktionsmanagements in der digitalen Produktionsumgebung.
Aktuelle personelle Arbeitsteilung und Herausforderungen
CNC-Programmierung: Aktuell liegt die Erstellung von CNC-Programmen in den meisten Unternehmen hauptsächlich in der Verantwortung der Verfahrenstechniker.
Verfahrenstechniker erstellen neue Protokolle, lösen technische Probleme, optimieren bestehende Protokolle und erstellen CNC-Programme.
Aufgrund der hohen Arbeitsbelastung sind die Möglichkeiten des Verfahrenstechnikers, die CNC-Programmierung zu optimieren und eingehende Untersuchungen durchzuführen, eingeschränkt.
CNC-Werkzeugvorbereitung und -vorkonditionierung: Vollzeitbeschäftigte CNC-Maschinenvorbereitungsmitarbeiter übernehmen die CNC-Werkzeugvorbereitung und -vorkonditionierung.
Die technischen Forschungsfähigkeiten dieser Arbeiter werden oft durch ihre individuellen Fähigkeiten, ihre Ausbildung und ihre körperliche Verfassung eingeschränkt, was einer allgemeinen Verbesserung der Schneidleistung von CNC-Werkzeugen im Wege steht.
Der Bedarf an hochqualifizierten und spezialisierten Arbeitskräften
Mit der kontinuierlichen Weiterentwicklung des Produktionsmodus moderner digitaler Fertigungsanlagen steigt der Bedarf der Unternehmen an CNC-Techniker.
Der Aufbau eines qualifizierten CNC-Technikerteams ist entscheidend, um die Effizienz und Qualität der Bearbeitung zu verbessern. Ein hochwertiges CNC-Technikerteam kann:
Durch Schulungen und Seminare soll das technische Niveau der CNC-Programmierkenntnisse von Prozesstechnikern verbessert werden, damit diese ihre Programmierung im Arbeitsalltag optimieren und innovieren können.
Stärkung der Werkzeugleistungsforschung h: Verbesserung der technischen Forschungskompetenzen der CNC-Bediener und Förderung der kontinuierlichen Weiterentwicklung der Werkzeugleistung.
Den Produktionsprozess effektiv steuern: Die Effizienz der CNC-Bearbeitung und die Stabilität der Qualität durch Teamzusammenarbeit und Synergie steigern.
Praktische Anwendung
Abbildung 3 zeigt die Verwendung der Software CATIA V5R18 zum Entwerfen des Prozesses eines hydraulischen Verstärkergehäuses, einschließlich der Erstellung eines digitalen Bearbeitungsmodells zum Festlegen des Prozessplans und Optimieren des Werkzeugpfads.
Die Prüfschnittstelle für die Simulation des CNC-Bearbeitungsprozesses ist in Abbildung 4 dargestellt.

Abbildung 3 CNC-Bearbeitungsprozessprogrammdesign der Schale

Abbildung 4 Schnittstelle zur Überprüfung der Simulation des CNC-Bearbeitungsprozesses
Die Simulation des CNC-Bearbeitungsprozesses mit der Software VERICUT7.1 zeigte, dass sich der Prozessablauf nach den Verbesserungen von 195 auf 21 Vorgänge reduzierte und der Teileumschlag von 43 auf 15 Mal sank.
Um die Schneidparameter zu optimieren und effiziente, praktische Prozesse zu ermitteln, wurden zwei Schneidwerkzeuge (Showa, einzelnes Deray) verwendet.

Abbildung 5 Kontrolldiagramm mit einwertigem gleitendem Pol
Durch die Anwendung einer Qualitätskontrolle im CNC-Bearbeitungsprozess zur Optimierung des Produktionsmanagements und Verbesserung wichtiger Aufgaben, wie z. B. Engpassteile (Schalen), wurde der Verarbeitungszyklus für vier Schalenteile von 4–5 Monaten auf nur 24 Tage reduziert.
Die wichtigsten Maßnahmen zur Erzielung von Ergebnissen sind die folgenden.
1) Entwickeln Sie ein Programm zur Prozessverbesserung durch Rationalisierung der Abläufe mit der digitalen Drehmaschine COBAR65, den vertikalen und horizontalen Bearbeitungszentren DMC60U, der CNC-Bohrmaschine und den EDM-Werkzeugmaschinen ROBOFORM2000 als Kern von vier kleinen Einheiten.
2) Die Produktionsvorbereitung ist die Grundlage für den Erfolg dieses Blitzes. Das spezielle Verbundwerkzeug wurde für das technische Verbesserungsprogramm vorbestellt und legte damit eine solide Grundlage für Prozessverbesserungen. Das Produktionsvorbereitungsteam spielte auch im Teileblitzprozess eine Schlüsselrolle.
3) Die neue Inspektionsmethode spielt eine Schlüsselrolle. Die Prozessinspektion verfolgt und zeichnet alle Parameter während des gesamten Prozesses auf, wobei allgemeine Inspektionen im Voraus durchgeführt werden, wodurch die Gesamtinspektionszeit um die Hälfte reduziert wird (nur 2 Tage für einen Prozess, der normalerweise 4 Tage dauert).
Fazit
Bei der Umstellung der CNC-Produktion müssen die Struktur und die Schlüsselaspekte des Qualitätskontrollmodells anhand typischer Teile überprüft werden. Dabei kommt der Ansatz „Planung, Analyse, Diagnose und Verbesserung“ zum Einsatz, um die Wirksamkeit und Durchführbarkeit einer Effizienzsteigerung in ähnlichen Fertigungsprozessen zu beurteilen.
Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.