Mit der kontinuierlichen Weiterentwicklung der industriellen Wissenschaft und Technologie haben Blechchassis eine weite Verbreitung gefunden.
Sie werden in elektronischen und elektrischen Geräten, in der Kommunikation, in der Automobilindustrie und in medizinischen Geräten eingesetzt.
Bei der Konstruktion und Herstellung von Blechchassis ist die Wahl der Verbindungsmethode entscheidend für die Leistung und Zuverlässigkeit der Gesamtstruktur.
Bei den verschiedenen Verbindungsmethoden spielen verschiedene Faktoren eine Rolle, beispielsweise die Materialauswahl, der Produktionsprozess und die Kosten.
Daher sind eingehende Untersuchungen und vergleichende Analysen verschiedener Verbindungsmethoden besonders wichtig.
Die Ergebnisse dieser Studie sollen Ingenieuren, Designern und Entscheidungsträgern in verwandten Bereichen nützliche Referenzen bieten.
Ihr Ziel ist es, den Fortschritt und die Innovation in der Blechchassis-Fertigungstechnologie zu fördern.
Vergleichende Analyse mehrerer Verbindungsmethoden
Die Blechbearbeitung umfasst üblicherweise einen umfassenden Kaltumformprozess. Dieser beinhaltet Scheren, Stanzen , Biegen, Verbinden und Formen.
Mit diesen Verfahren werden Teile und Komponenten in unterschiedlichen Formen und Größen hergestellt. Ein wesentliches Merkmal ist die gleichbleibende Dicke innerhalb desselben Teils.
Auf dieser Grundlage zeichnen sich Blechstrukturteile im Allgemeinen durch folgende Eigenschaften aus: geringes Gewicht, hohe Festigkeit und hohe Präzision.
Sie zeichnen sich außerdem durch hohe Produktivität und Leitfähigkeit aus und eignen sich daher für die elektromagnetische Abschirmung. Darüber hinaus sind sie kostengünstig und weisen eine gute Leistung in der Massenproduktion auf.
Übersicht über gängige Verbindungsmethoden für Blechchassis
Ein Blechchassis ist ein fertiges Produkt, das aus einer Reihe von Blechstrukturkomponenten durch eine Vielzahl unterschiedlicher Verbindungsmethoden zusammengesetzt wird.
Mit der zunehmenden Verbreitung von Blechstrukturbauteilen werden auch deren Verbindungsmethoden immer vielfältiger.
Zu den am häufigsten verwendeten Verbindungsmethoden zählen hauptsächlich Gewindeverbindungen, Nieten, Schweißen und andere wichtige Kategorien.
Gewindeverbindungen lassen sich weiter in Schraubverbindungen und Bolzenverbindungen unterteilen. Schraubverbindungen verbinden überwiegend Nietteile oder Gewinde.
Bei Schraubverbindungen hingegen werden Muttern zur Sicherung der Verbindung benötigt.
Zu den Nietverbindungen gehören Zugniet-Nietverbindungen, Druckniet-Nietverbindungen, Drehloch-Nietverbindungen und nagellose Nietverbindungen.
Zum Schweißen gehören hauptsächlich Widerstandspunktschweißen, Laserschweißen und Argonlichtbogenschweißen.
Durch die oben genannten Verbindungsmethoden werden mehrere Chassis-Strukturkomponenten an ihren entsprechenden Positionen fixiert.
Dies ermöglicht letztlich die vollständige Montage des Blechchassis-Fertigprodukts.
Gewindeanschluss
Unter Gewindeverbindung versteht man im Allgemeinen die Verwendung von Gewindeteilen oder die Verbindung von Gewindeteilen zu verbundenen Teilen zu einer flexiblen und lösbaren Verbindung.
Bei Gewindeverbindungen unterscheidet man üblicherweise zwischen Schraubverbindungen und Bolzenverbindungen.
Durch Schraubverbindungen können unterschiedliche Materialeigenschaften miteinander verbunden werden. Durch die Verwendung eines größeren Bereichs kann eine höhere Verbindungsfestigkeit erreicht werden, wodurch die Anforderungen verschiedener Anwendungsszenarien erfüllt werden können.
In manchen engen oder komplexen Räumen kann die Installation oder Wartung von Schraubverbindungen jedoch schwierig sein.
Beim Anziehen von Schrauben und Muttern muss auf beide Enden zugegriffen werden. Dies kann die Montageeffizienz etwas beeinträchtigen.
Wie in Abbildung 1 dargestellt, ist auf der linken Seite der Zustand einer herkömmlichen Schraubverbindung dargestellt, und auf der rechten Seite ist die Installation in einem Loch mit flachem Boden dargestellt, um sicherzustellen, dass die Oberfläche der Strukturkomponenten eben ist.

Anwendung und Vorteile von Schraubverbindungen
Bei der Verwendung von Schraubverbindungen ist es erforderlich, dass die zu verbindenden Teile über passende Gewinde verfügen.
Die üblicheren Konstruktionsformen an den Strukturteilen von Blechchassis sind Nietmutter/-bolzen, direktes Gewindeschneiden/indirektes Gewindeschneiden (Lochschneiden) und so weiter.
Aufgrund umfangreicher Produktionserfahrungen werden Blechfahrwerksstrukturkomponenten aus in der Regel dünnen Blechen hergestellt.
Bei Schraubverbindungen kann es beim direkten Gewindeschneiden zu großflächigen Gewindebrüchen kommen. Dies führt zum Versagen der Gewinde.
Um dieses Problem zu lösen, werden daher Nietmuttern mit höherer Festigkeit gewählt.
Ebenso sind es die dünnen Platteneigenschaften von Blechen, die es uns ermöglichen, die Löcher vor dem Gewindeschneiden zu drehen, um die Anzahl der wirksamen Gewindegänge zu erhöhen und so die Wirksamkeit der Schraubverbindung zu steigern.
Im Gegensatz zu Schraubverbindungen ist bei Schraubverbindungen die „Schraube“ bereits im Bauteil verbaut.
Dadurch ist ein direktes Anziehen der Schrauben bei der Montage möglich, ohne dass mit separaten Bolzen hantiert werden muss.
Dadurch wird die Automatisierung einfacher und die Montageeffizienz verbessert sich erheblich.
Schraubverbindungen werden häufiger für mittelgroße bis große Teile verwendet. Bei Fahrgestellprodukten aus Blech sind die Teile jedoch kleiner.
Für die meisten Einsatzzwecke sind Schraubverbindungen ausreichend und bieten ausreichende Festigkeit. Daher sind Schraubverbindungen die gängigere Methode.
Eine weitere Überlegung bei der Verbindung von Strukturkomponenten in Blechchassis ist der Oberflächenzustand der Komponenten nach der Montage.
Normalerweise ragen beide Enden der Bolzenverbindung aus der Ebene des Strukturelements heraus und auf einer Seite des Bolzens ist ein Senkloch mit flachem Boden angebracht, um die Oberflächennivellierung zu erreichen.
Die Schraubverbindung kann direkt mit Senkkopfnägeln und der Konstruktion mit Senklöchern realisiert werden, wobei die andere Seite jedoch auch aus der Konstruktionsebene herausragt.
Der nicht hervorstehende Zustand kann den späteren Einbau des Chassis in andere Produkte erleichtern.
Wie in Abbildung 2 dargestellt, stellt sie jeweils die Drucknieten und die direkte Gewindeverbindung dar, zeigt aber auch die Oberfläche der Schraube nach der Installation im hervorstehenden Zustand.

Nieten
Nieten ist im Allgemeinen eine Methode, mehrere Werkstücke mithilfe von Nieten miteinander zu verbinden.
Das Prinzip des Nietens besteht darin, dass durch Druck auf beide Enden des Niets das Nietende aufgeweitet wird und eine dichte Verbindung mit dem Werkstück entsteht.
Nach den verschiedenen Nietarten kann zwischen Zugnieten, Drucknieten und Nietnieten unterschieden werden, wobei die entsprechenden Zugnietnieten und Drucknietnieten zum Einsatz kommen.
Zugnieten, auch Blindnieten genannt, werden durch Ziehen des Nietkerns mit einer speziellen Nietpistole angebracht. Dadurch dehnt sich der Nietkörper aus und es entsteht die Nietverbindung.
Der Zieh- und Nietvorgang wird mit Spezialwerkzeugen wie manuellen, elektrischen oder pneumatischen Nietpistolen durchgeführt. Der genaue Vorgang ist in Abbildung 3 dargestellt.
Zugnieten sind eine Vielzahl von Nieten, dementsprechend können in der Blechchassisstruktur Senklöcher vorhanden sein, es kann sich auch um ein ebenes Durchgangsloch handeln.
Durch die Auswahl verschiedener Nieten können doppelseitig flache, einseitig flache, doppelseitig erhabene und andere Effekte realisiert werden, je nach unterschiedlichen Einsatzbedingungen durch spezifische Auswahl.

Drucknieten können in Hohlnieten und Vollnieten unterteilt werden, für deren Herstellung Drucknietgeräte verwendet werden müssen.
Hohlnieten im Nietverfahren und Vollnieten im Drucknietverfahren erfordern zur Fertigstellung unterschiedliche Nietwerkzeuge.
Drucknieten gibt es in verschiedenen Kopfformen, darunter Senkkopf, Rundkopf und Flachkopf.
Zudem lassen sich unterschiedliche Effekte erzielen, wie beispielsweise beidseitig flach, einseitig flach oder beidseitig konvex.
Der Endzustand genieteter Strukturbauteile ist in Abbildung 4 dargestellt. Diese Variationen ermöglichen den Einsatz von Drucknieten in unterschiedlichen Szenarien.

Zusätzlich zu den oben genannten Nietmethoden können die einzigartigen Formeigenschaften von Blech auch zum Nieten von Löchern in Blechfahrgestellstrukturen genutzt werden.
Die entsprechenden Befestigungslöcher werden als Senklöcher gesetzt und die Verbindung wird nach dem Vernieten durch das Werkzeug fertiggestellt.
Diese Verbindung kann Materialkosten sparen, ihre Verbindungsfestigkeit ist jedoch relativ gering und eignet sich für geringe Festigkeitsanforderungen an gewöhnliche Verbindungen.
Durch die kontinuierliche Aktualisierung und Weiterentwicklung der Technologie ist es nun möglich, nagelloses Nieten (wie in Abb. 5 dargestellt) zu realisieren, das stärker und zuverlässiger ist als das oben erwähnte Nieten mit umgedrehten Löchern.
Bei dieser Methode werden die einzigartigen Eigenschaften von Blech und einer speziellen Form genutzt. Durch starken Druck wird das Material verformt und ein Werkstück in ein anderes eingebettet.
Dadurch entsteht eine kombinierte Struktur. Eine gängige Form dieser Verbindung ist die Schwalbenschwanzform.
In gewissem Sinne handelt es sich hierbei auch um einen Prägevorgang.
Bei diesem Nietverfahren wird das Material an der Verbindungsstelle extrudiert. Durch die Kaltverfestigung werden die mechanischen Eigenschaften des Materials an der Verbindungsstelle verbessert.
Dies geschieht, ohne das Material zu beschädigen oder zu zerreißen. Der Prozess sorgt für eine gute Arbeitsumgebung.
Dabei kommt ein mechanisches Formverfahren zum Einsatz, das weder Umweltverschmutzung noch Lärm verursacht und auch keine negativen Auswirkungen auf die Mitarbeiter hat.
Diese Methode bietet einen hohen Automatisierungsgrad. Sie kann einen oder mehrere Punkte gleichzeitig verbinden.
Darüber hinaus ermöglicht es eine zerstörungsfreie Prüfung der Verbindungsstärke und -qualität und kann in eine automatische Produktionslinie integriert werden.
Aufgrund der Formeigenschaften dieses Verfahrens bilden sich Vertiefungen und Unebenheiten auf der Oberfläche von Blechstrukturkomponenten.
Dies begrenzt die Anwendungsfälle.

Nieten ist eine nicht lösbare Verbindungsmethode. Sie eignet sich besser für dünne Plattenmaterialien und ist daher ideal für Blechstrukturbauteile.
Allerdings erfordert der Nietvorgang in der Regel Spezialwerkzeuge.
Schweiß-
Zu den Schweißverfahren, die üblicherweise für Karosseriestrukturteile aus Blech verwendet werden, gehören Widerstandspunktschweißen, Laserschweißen und Argonlichtbogenschweißen.
Beim Laserschweißen werden die hervorragende Richtwirkung und die hohe Leistungsdichte des Laserstrahls ausgenutzt.
Das optische System fokussiert den Laserstrahl auf eine sehr kleine Fläche. Innerhalb kürzester Zeit bildet sich an der Wärmequelle eine hohe Energiekonzentration.
Dadurch schmilzt das Material und erstarren anschließend, wodurch Schweißnaht und Schweißnaht entstehen.
Beim Laserschweißen werden hochenergetische Laserimpulse verwendet, um einen kleinen Bereich des Materials lokal zu erhitzen.
Die Energie des Lasers gelangt durch Wärmeleitung in das Material, wodurch dieses schmilzt und ein spezifisches Schmelzbad bildet.
Es handelt sich um ein neuartiges Schweißverfahren, das hauptsächlich zum Schweißen dünnwandiger Materialien und Präzisionsteile dient und Punktschweißen, Stumpfschweißen, Stapelschweißen und Dichtungsschweißen usw. ermöglicht.
Gleichzeitig ist das Verhältnis von Tiefe zu Breite hoch und die Schweißnahtbreite gering, mit einer kleinen Wärmeeinflusszone (siehe Abb. 6).

Argon-Lichtbogenschweißen ist eine Schweißtechnologie, bei der Argon als Schutzgas verwendet wird. Es wird auch als Argon-Schutzgasschweißen bezeichnet.
Beim Lichtbogenschweißen wird durch das Argon-Schutzgas die Luft außerhalb der Schweißzone isoliert, um eine Oxidation der Schweißzone zu verhindern.
Die Argon-Lichtbogenschweißtechnologie basiert auf dem Prinzip des herkömmlichen Lichtbogenschweißens. Dabei wird Argongas zum Schutz der metallischen Schweißzusätze verwendet.
Durch den hohen Strom verflüssigen sich die Schweißzusätze und das geschweißte Substrat und es entsteht ein Schmelzbad.
Dadurch wird eine metallurgische Verbindung zwischen dem geschweißten Metall und den Verbrauchsmaterialien erreicht.
Der kontinuierliche Argonstrom verhindert den Kontakt der Schweißzusätze mit dem Luftsauerstoff. Dadurch wird die Oxidation der Zusätze verhindert.
Daher kann das Argon-Lichtbogenschweißen für Edelstahl, Eisen und andere Metallteile verwendet werden.
Zusammenfassend die jeweiligen Eigenschaften der drei Schweißverfahren:
1. Durch Punktschweißen lässt sich Material effektiv sparen. Die Handhabung ist einfach, die Kosten niedrig und die Effizienz hoch. Allerdings ist die Schweißfestigkeit allgemein und die Präzision relativ allgemein, und die Anforderungen an die Ausrüstung sind nicht sehr hoch.
② Durch das Laserschweißen von Blechstrukturbauteilen kommt es zu minimaler Verformung. Die Schweißnaht ist flach und ästhetisch ansprechend.
Die Schweißgeschwindigkeit ist hoch, eine Nachbehandlung ist kaum oder gar nicht erforderlich. Die Schweißqualität ist hoch und weist keine Porosität auf.
Der Prozess lässt sich präzise steuern. Der Laser verfügt über einen kleinen Fokus und eine hohe Positioniergenauigkeit. Zudem lässt er sich leicht automatisieren.
Dies liegt aber auch daran, dass die Anforderungen an die Präzision der Ausrüstung und der Werkzeuge sehr hoch sind und die Kosten für die Ausrüstung selbst hoch sind.
3. Argon-Lichtbogenschweißen ist einfach durchzuführen und kann Oxidation und Nitrierung während des Schweißvorgangs wirksam vermeiden.
Es entstehen gleichmäßige, dichte Schweißnähte mit hoher Schweißfestigkeit.
Allerdings sind mit dem Argon-Lichtbogenschweißen hohe Kosten für qualifizierte Schweißer und Gasgeräte verbunden.
Darüber hinaus ist eine sorgfältige Planung der Gasversorgung und -handhabung sowie die Berücksichtigung der Umweltauswirkungen erforderlich.
Schweißfreies Anschlussblech
Obwohl Schweißen ein gängiges und zuverlässiges Verbindungsverfahren ist, wird Schweißen für Verbindungen an Blechchassis meist seltener gewählt.
Dies liegt vor allem an den folgenden Überlegungen:
①Schweißen ist ein relativ komplexer Prozess, der höhere Fähigkeiten der Mitarbeiter und kostspieligere Investitionen in die Ausrüstung erfordert.
② Beim vorhandenen Blechchassis wird vorrangig behandlungsfreies Blech verwendet.
Beim Schweißen ist jedoch ein zusätzlicher Oberflächenbehandlungsprozess erforderlich, um Schweißnarben abzudecken und das Erscheinungsbild der Oberfläche zu verbessern.
Dieser zusätzliche Schritt verlängert den gesamten Produktionszyklus. Gleichzeitig erhöht er auch die Kosten erheblich.
3. Strukturkomponenten sind nach Abschluss des Schweißens irreversibel und nicht abnehmbar, was gewisse Auswirkungen auf die spätere Wartung und den Austausch von Ersatzteilen hat.
Verbindung von Strukturelementen in Blech
Blechteile weisen eine hervorragende Plastizität auf, eine Eigenschaft, die durch das Material selbst bestimmt wird. Dadurch können sie in verschiedene strukturelle Merkmale geformt werden.
Diese Merkmale können durch Verfahren wie Fallöffnung und Biegeformen erzeugt werden.
Zu den gängigsten Befestigungsarten am Fahrgestell zählen beispielsweise die bereits erwähnten nagellosen Nietungen und Nietungen mit Nietlöchern.
Mit diesen Verfahren kann auch die Verbindungsfunktion erreicht werden. Die Teile werden durch Zusammenfügen miteinander zusammengefügt.
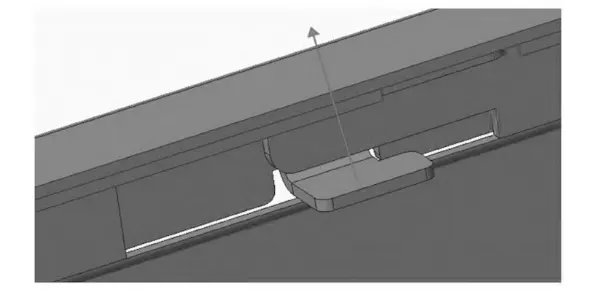
Wie in Abbildung 7 dargestellt, werden die Strukturkomponenten im Formverfahren hergestellt.
Eine Seite ist mit einem Loch versehen, die andere Seite ist gebogen. Durch diese Konstruktion sind keine zusätzlichen Teile erforderlich.
Nach dem Einschieben ist die Verbindung hergestellt. Sie schränkt die Bewegung der Bauteile in vertikaler Richtung wirksam ein.
Durch diese Verbindungsart können Schrauben, Nieten und Schweißarbeiten entfallen, was Materialkosten spart.
Außerdem wird die durch das Schweißen verursachte thermische Verformung vermieden und die Umwelt wird geschont.
Die Bedienung ist komfortabel, die Verarbeitungskosten sind geringer und die Demontage und der Austausch sind einfach.
Allerdings ist für den Einsatz dieser Methode eine vorherige Konstruktion der Bauteilform und der Biegewinkel erforderlich.
Bei unsachgemäßer Planung kann es zu schwachen oder instabilen Verbindungen kommen.
Nach der Montage kann die Verbindung eine geringere Festigkeit aufweisen und kann nur in Bereichen mit geringen Festigkeitsanforderungen verwendet werden.
Fazit
Bei der Montage von Fahrgestellstrukturkomponenten kommen häufig Schraubverbindungen, Nieten und Schweißverbindungen zum Einsatz.
Unter diesen Verfahren machen Schraubverbindungen den größten Anteil aller Gewindeverbindungen aus.
Der Grund hierfür liegt in der hervorragenden Gesamtperformance der Schraubverbindung. Sie bietet hochfesten Halt und zuverlässige Verbindungsfestigkeit.
Es passt sich an komplexe und vielfältige Umgebungen an, ist einfach zu bedienen und für die automatisierte Produktion geeignet.
Gleichzeitig sind auf dem Markt eine große Auswahl an Schraubenspezifikationen und kostengünstigen Varianten erhältlich.
Zum Nieten sind Spezialwerkzeuge erforderlich, die Verbindung ist grundsätzlich irreversibel und lässt sich nur schwer wieder lösen.
Das Schweißen erfordert speziellere Fähigkeiten der Mitarbeiter und höhere Ausrüstungskosten.
Die Festigkeit der Schweißverbindung ist jedoch ausreichend zuverlässig und kann abgedichtet werden, es gibt keinen Ersatz dafür.
Durch bauliche Maßnahmen können zwar erhebliche Betriebskosten gespart werden, die Verbindungsfestigkeit ist jedoch gering.
Für die Montage der Strukturbauteile eines Blechchassis stehen verschiedene Verbindungsverfahren zur Verfügung (siehe Tabelle 1), die jeweils unterschiedliche Eigenschaften aufweisen.

Bei der Auswahl der Verbindungsmethode müssen Faktoren wie der Zweck des Strukturbauteils, die Umgebung, in der es eingesetzt werden soll, die Herstellungskosten und der Wartungsaufwand berücksichtigt werden.
Bei komplexen Fahrgestellstrukturen kann häufig auch eine Kombination von Verbindungsmethoden zum Einsatz kommen, um optimale Leistung, Produktivität und Wirtschaftlichkeit zu erreichen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.