In Steuerungs- und Antriebsprodukten erfordern viele Teile und Komponenten die Bearbeitung tiefer, kleiner Löcher. Dies gilt insbesondere für Antriebsprodukte, bei denen schwer zu bearbeitende Materialien verwendet werden.
Bei der Bearbeitung tiefer kleiner Löcher treten häufig Probleme wie Bohrerbruch, Bohrabweichung und elliptische Löcher auf.
Diese Probleme führen zu einer niedrigen Qualifikationsrate bei der Verarbeitung. Infolgedessen ist die Bearbeitung tiefer kleiner Löcher zu einer großen technischen Herausforderung im Produktionsprozess geworden.
Die herkömmliche Methode der Klemmbearbeitung weist eine geringe Produktivität auf, was die Produktionskapazität des Produkts erheblich einschränkt.
Beim Zweikomponententriebwerk strömen Sauerstoff und Verbrennungstreibstoff in einem bestimmten Verhältnis in die Kammer.
Anschließend werden sie gleichmäßig vermischt, um eine effektive Zerstäubung und effiziente Mischverbrennung zu erreichen.
Dadurch werden die Kraft und das Drehmoment bereitgestellt, die für die Bahn- und Lageregelung während der Zeit im Orbit erforderlich sind.
Die tiefen, kleinen Löcher auf der Triebwerksplatte weisen eine unzureichende Größen- und Formtoleranz auf. Dies beeinträchtigt den Treibstofffluss und die Gesamtleistung des Triebwerks erheblich.
Gleichzeitig ist die Qualifikationsrate des Triebwerksgremiums nach wie vor niedrig, was erhebliche Auswirkungen auf die normalen wissenschaftlichen Forschungs- und Produktionsaktivitäten hat.
Dies hatte eine erhebliche Verschwendung von Humanressourcen, Sachmitteln und Ausrüstung zur Folge.
Um die Design- und Fertigungsanforderungen des Produkts zu erfüllen, ist eine Verbesserung des Bearbeitungsprozesses dringend erforderlich.
Um den Anforderungen an Produktdesign und -verarbeitung gerecht zu werden und die Produktqualifizierungsrate zu verbessern, sind dringend Verbesserungen der Verarbeitungstechnologie erforderlich.
Einführung in das Thruster Board
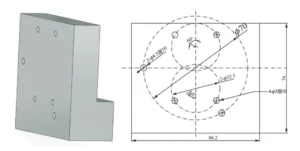
Die Triebwerksplatine (φ56 mm-Grafik auf der Vorderseite des Werkstücks) ist eine Schlüsselkomponente des Triebwerks.
Seine Hauptfunktion besteht in der Sauerstoffbelüftung und Verbrennung innerhalb der porösen Struktur. Die Triebwerksplatine besteht aus Ti53311S.
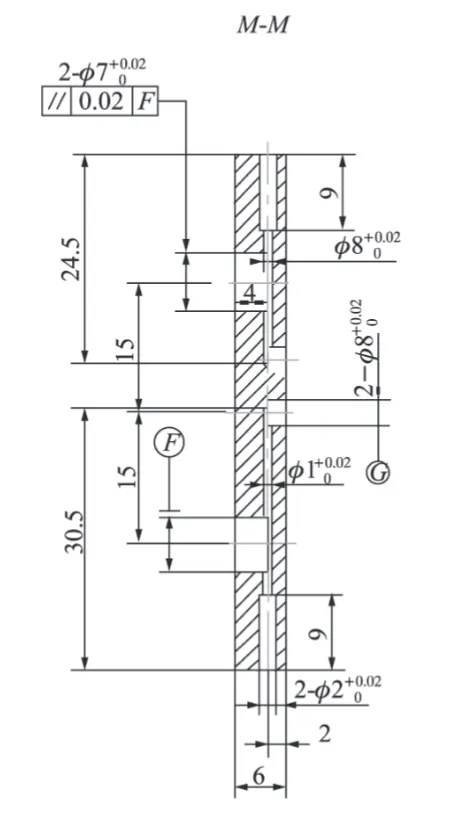
An der Seite der langen Stecker befinden sich zwei tiefe Löcher (siehe Abb. 1):
Eine mit einem Durchmesser von φ0.8 mm und einer Tiefe von 24.5 mm,
Der andere mit einem Durchmesser von φ1.0 mm und einer Tiefe von 30.5 mm.
Diese Löcher ergeben ein maximales Tiefen-Durchmesser-Verhältnis von 21. Sacklöcher – 2-φ(7+0.02/0) mm und 2-φ3(+0.02/0) mm – müssen sich mit den tiefen Löchern so schneiden, dass die Hälfte der tiefen Löcher freiliegt.
Gleichzeitig müssen diese Kreuzungspunkte präzise ausgerichtet sein, um die Sicherheit der Triebwerke zu gewährleisten.
Das maximale Verhältnis von Tiefe zu Durchmesser beträgt 21. Zwei Sacklöcher – 2-φ(7+0.02/0) mm und 2-φ3(+0.02/0) mm – müssen sich mit den tiefen Löchern schneiden, sodass die Hälfte der tiefen Löcher freiliegt.
Gleichzeitig muss die Geradlinigkeit der tiefen Innenlöcher sehr hoch sein, um die erforderliche Durchflussrate der Triebwerke sicherzustellen.
Verarbeitungsschwierigkeiten
Da das Triebwerkplatten-Verarbeitungsmaterial Ti53311S ist und das Verhältnis der Tiefe kleiner Löcher groß ist, weist der Verarbeitungsprozess die folgenden Schwierigkeiten auf:
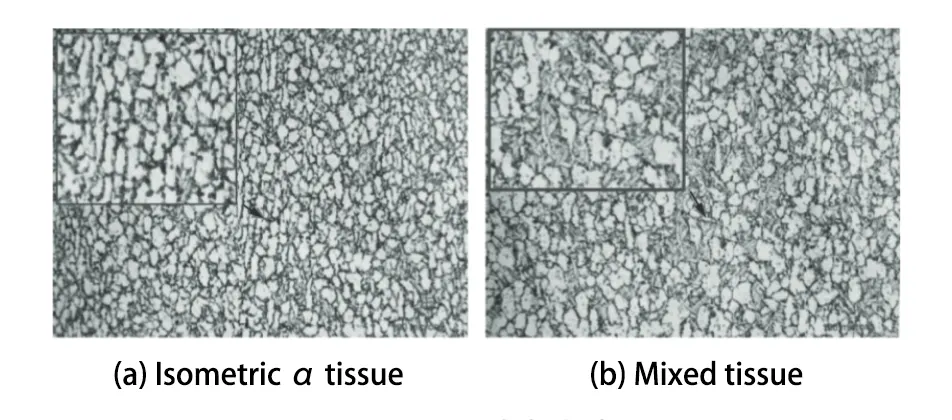
( 1) Der Werkstoff Ti53311S ist aufgrund seiner hohen Vickershärte (HV0.2 ca. 350) schwer zu verarbeiten. Die innere Mikrostruktur weist im Allgemeinen eine isometrische α-Organisation auf (Abbildung 2a).
Es können jedoch auch gemischte Organisationen enthalten sein, wie zum Beispiel eine Netzkorborganisation (Abbildung 2b).
Dies bedeutet, dass die Organisation nicht gleichmäßig verteilt ist, was zur Bildung von Hard Points führt.
Diese harten Punkte können zu Abweichungen beim Bohren der Löcher führen.
(2) Bei der Verwendung einer manuellen Bohrmaschine zum Bearbeiten tiefer und kleiner Löcher mit einem großen Verhältnis von Tiefe zu Durchmesser (φ0.8 mm und φ1.0 mm) weist der Bohrer eine geringe Festigkeit und eine hohe Drehzahl auf.
Durch diese hohe Rotationsgeschwindigkeit entsteht während des Prozesses eine große Wärmemenge.
Darüber hinaus ist die Spiralnut des Bohrers schmaler, was eine reibungslose Spanabfuhr behindert.
Außerdem kann das Kühlmittel nur schwer durch die Spiralnut geleitet werden, was eine wirksame Wärmeableitung verhindert.
Dadurch können Probleme wie Bohrerbrüche, Bohrabweichungen und Bohrellipsen leichter auftreten.
Diese Probleme führen zu einer niedrigen qualifizierten Bearbeitungsrate.
(3) Es ist nicht möglich, den inneren Zustand während der Sacklochbearbeitung rechtzeitig zu beobachten.
( 4) Jährlich werden bis zu 300 Triebwerksplatten hergestellt, und die manuelle Verarbeitung erhöht den Arbeitsaufwand des Bedieners.
Auch die Produktivität ist gering und die Konsistenz des Produkts mangelhaft.
Verbesserungsmaßnahmen
Um die Probleme der Lochabweichung, Undurchlässigkeit und des Bohrerbruchs zu lösen, die durch die Bearbeitung tiefer und kleiner Löcher in der Triebwerksplatte verursacht werden, haben wir Untersuchungen durchgeführt.
Unser Schwerpunkt lag auf der Technologie zur Bearbeitung tiefer und kleiner Löcher.
Wir haben festgestellt, dass diese Probleme gelöst werden können, indem man mit einer CNC-EDM-Hochgeschwindigkeits-Lochmaschine Führungslöcher bohrt und diese Löcher dann mit Reibbohrern ausreibt.
Dieser Ansatz verbessert sowohl die Produktqualität als auch die Verarbeitungseffizienz.
Konkret durch die folgenden vier Verbesserungsaspekte: Erstens, EDM-Pilotlochbohren.
Erstens das Design des EDM-Pilotlochbohrreifens.
Der zweite Punkt ist die Wahl der Parameter für das EDM-Pilotbohren.
Drittens, der Klemmer, um eine leicht zu montierende Positionierung des Reibreifens zu erzeugen; Viertens, die Auswahl angemessener Schnittparameter.
Die vierte besteht darin, angemessene Schnittparameter auszuwählen und mit dem Reibbohrer Löcher auf φ1 mm, φ0.8 mm zu reiben.
Nachfolgend sind konkrete Verbesserungsmaßnahmen aufgeführt.
Die Wahl der EDM-Pilotlochparameter
Die Größe der Vorbohrung und die Oberflächenqualität bei der elektroerosiven Bearbeitung spielen eine entscheidende Rolle für die Schwierigkeit des Klemmreibens.
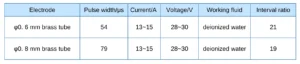
Ermittlung elektrischer Bearbeitungsparameter
Die elektrischen Bearbeitungsparameter werden durch Prozesstests ermittelt.
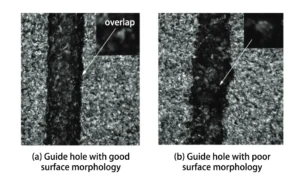
Anschließend wird ein metallurgisches Mikroskop verwendet, um die mikroskopische Morphologie der bearbeiteten Löcher zu beobachten.
Die Parameter, die zu kleineren Fusionstumore und höherer Oberflächenqualität führen, sind am sinnvollsten.
Auswahl des Messingelektrodendurchmessers
Der Durchmesser der Messingelektrode muss sorgfältig ausgewählt werden, um die Genauigkeit des Klemmreibens sicherzustellen und eine bequeme Bedienung zu ermöglichen.
Dies ist besonders wichtig bei der Bearbeitung kleiner Löcher mit einer Tiefe von 1 mm und 0.8 mm.
Beim Testen:
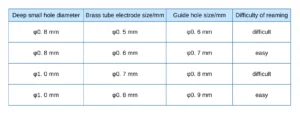
Für die Pilotlöcher mit φ0.8 mm wurden Messingelektroden mit φ0.7 mm und φ1 mm verwendet.
Für die Pilotlöcher mit φ0.6 mm wurden Messingelektroden mit φ0.5 mm und φ0.8 mm verwendet.
Anschließend rieb der Klemmenbediener die Löcher mit Bohrern von φ1 mm und φ0.8 mm auf.
Vergleich der Reibschwierigkeiten
Die Pilotlöcher wurden bearbeitet mit:
Messingelektroden mit 0.8 mm Durchmesser ließen sich leichter aufreiben als solche mit 0.7 mm Durchmesser.
Messingelektroden mit φ0.6 mm ließen sich leichter aufreiben als solche mit φ0.5 mm.
Wie Tabelle 2 zeigt , erhöhen kleinere Pilotbohrungen jedoch auch das Risiko des Einknickens des Bohrers.
Analyse von Reibschwierigkeiten und Bohrfehlern
Wie in Abbildung 5 dargestellt :
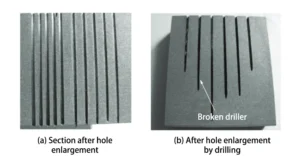
Wenn der Bohrer das Pilotloch erreicht, repariert er die Innenwand des Lochs ( Abb. 5a ).
Die härtere Umformschicht erfordert einen größeren Materialabtrag, wenn die Vorbohrung zu klein ist.
Zusammen mit der reduzierten Bohrfestigkeit erhöht dies die Wahrscheinlichkeit eines Bruchs ( Abb. 5b ).
Elektrodenverbrauch und Tiefenkalibrierung
Beim EDM-Bohren wird die Messingrohrelektrode kontinuierlich verbraucht.
Dies hat zur Folge, dass die Verkürzung der Elektrode nicht der Lochtiefe in der Triebwerksplatte entspricht.
Zur Sicherstellung der Genauigkeit ist es notwendig, die Elektrodenverkürzung anhand eines Prüfstücks zu ermitteln.
Durch Tests:
Das Messingrohr muss 48 mm nach unten verschoben werden, um ein Führungsloch mit einem Durchmesser von 0.8 mm und einer Endtiefe von 24.5 mm zu bohren.
Das Messingrohr muss 58 mm nach unten verschoben werden, um Platz für ein Führungsloch mit einem Durchmesser von 1 mm und einer Tiefe von 30.5 mm zu schaffen.
Aufbau des Klemmreibwerkzeugs zum Reifenaufreiben
Um die Maß- und Positionsgenauigkeit bei der Bearbeitung tiefer kleiner Löcher sicherzustellen, ist eine spezielle Reibspannvorrichtung erforderlich.
Diese Vorrichtung muss die folgenden Konstruktionsanforderungen erfüllen:
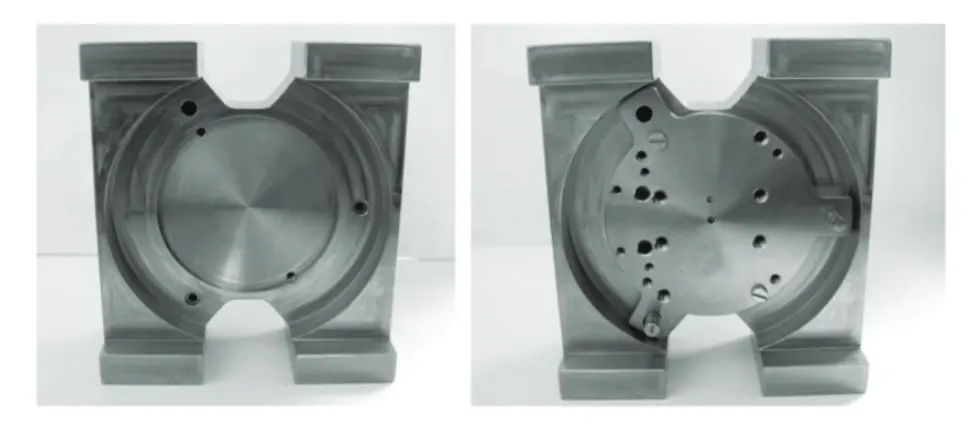
(1) Das Positionierungsstiftloch der Vorrichtung stimmt mit dem Positionierungsloch des durch Drahtschneiden hergestellten Pilotlochs überein.
(2) Bei der Konstruktion der Vorrichtung werden besondere Maßnahmen ergriffen, um zu verhindern, dass die Ebenheit der bearbeiteten Triebwerksplatte den Abstand zwischen dem Mikroloch und der Endfläche beeinflusst.
In der Mitte der Vorrichtung wird eine Nut mit einem Durchmesser von φ56 mm und einer Tiefe von 2 mm eingearbeitet.
( 3) Da die Löcher mit φ0.8 mm und φ1 mm von beiden Enden durch Umdrehen des Werkstücks bearbeitet werden müssen, müssen sie genau Kopf an Kopf ausgerichtet sein.
Dadurch wird sichergestellt, dass die beiden kleinen Löcher, die von jedem Ende aus bearbeitet werden, auf derselben geraden Linie liegen.
Um dies zu erreichen, muss die Parallelität der oberen und unteren Endflächen auf 0.02 mm genau kontrolliert werden.
(4) An der Bohrstelle des Reifens müssen auf der Ober- und Unterseite des Werkstücks U-förmige Öffnungen angebracht werden.
Diese Konstruktion trägt dazu bei, die Überhanglänge des Reibbohrers zu reduzieren und verhindert eine Störung zwischen Bohrfutter und Reifen während des Bohrvorgangs.
Der Klemmreibreifen und sein Montagediagramm sind in Abbildung 6 dargestellt.
Auswahl der Schnittparameter zum Backenreiben
Um eine präzise Reibleistung und einen geringeren Verschleiß des Bohrers zu gewährleisten, ist die Wahl der richtigen Drehzahl und des richtigen Vorschubs erforderlich.
Durch Prozesstests wurde festgestellt, dass der Verschleiß des Bohrers stärker zunimmt, wenn die Maschine mit 5,000 U/min läuft.
Dies führt dazu, dass der Bohrer häufig nachgeschliffen werden muss und der Zuführvorgang schwieriger und arbeitsintensiver wird.
In schweren Fällen kann es sogar zum Bruch des Bohrers kommen. Gleichzeitig wird auch die Genauigkeit der Tieflochabmessungen beeinträchtigt.
Bei einer Drehzahl von 4000 U/min ist das Drehmoment des Bohrers höher und die Arbeitseffizienz geringer.
Letztendlich müssen die richtigen Bearbeitungsparameter ausgewählt werden, um die Effizienz, Genauigkeit und Geradheit kleiner Löcher sicherzustellen.
Die empfohlene Drehzahl beträgt 4,500 U/min, die geeignete Vorschubgeschwindigkeit liegt zwischen 3 und 4 mm/min.
Fazit
Die Genauigkeit der Lochbearbeitung wird erheblich verbessert, wenn zum Erstellen der Führungslöcher eine Hochgeschwindigkeits-Lochstanzmaschine verwendet wird und für die Bearbeitung tiefer, kleiner Löcher die Klemmreibmethode angewendet wird.
Dadurch konnte die durchschnittliche Erfolgsquote von rund 70 % auf über 98 % gesteigert und die Bearbeitungsproduktivität auf mehr als das Dreifache des ursprünglichen Niveaus gesteigert werden.
Gleichzeitig konnten die Produktionskosten deutlich gesenkt werden.
Dieses Bearbeitungsverfahren kann bei der anschließenden Bearbeitung der Triebwerksplatine für Triebwerke mit großem Schub angewendet werden.
Es kann auch als Prozessreferenz für die Bearbeitung tiefer und kleiner Löcher in neuen Forschungsprodukten dienen, die ein größeres Verhältnis von Tiefe zu Durchmesser aufweisen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.