
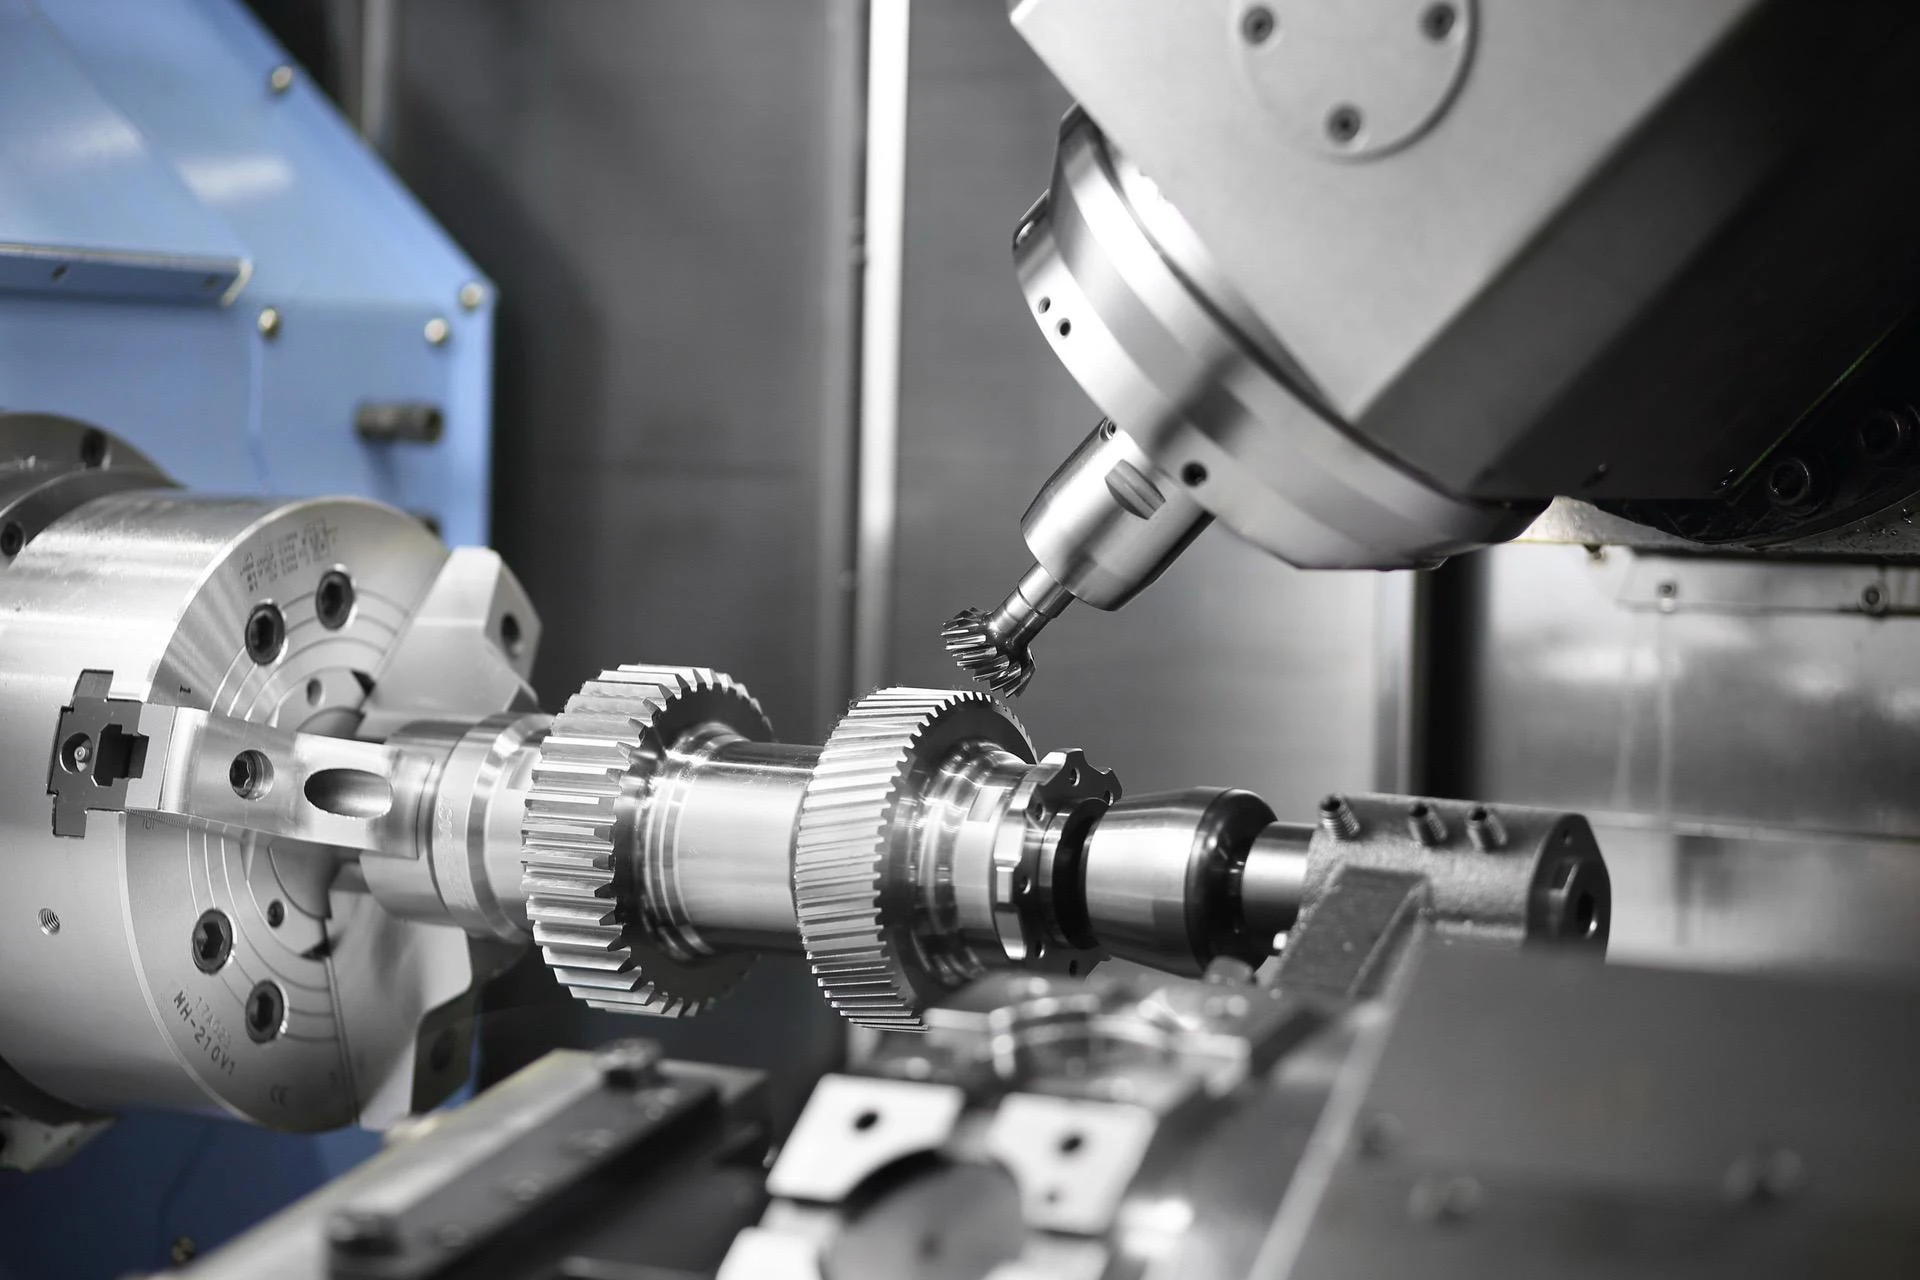
Der rasante Fortschritt der modernen Fertigung stellt immer höhere Anforderungen an die Präzision, Qualität und Produktionseffizienz mechanischer Bauteile.
Als kritische Elemente in mechanischen Getriebesystemen beeinflussen die Bearbeitungsgenauigkeit und die Oberflächenqualität von Hülsenbauteilen direkt die Gesamtleistung der Maschinen.
Herkömmliche Dreh- und Fräsverfahren weisen mehrere Nachteile auf. Dazu gehören unzusammenhängende Prozesse, geringe Effizienz und Schwierigkeiten bei der Gewährleistung von Präzision.
Daher genügen sie nicht den Anforderungen der modernen Fertigung, insbesondere der Bearbeitung von Hülsenteilen in hoher Qualität und mit hoher Effizienz.
Im Gegensatz dazu hat sich die CNC-Bearbeitungstechnologie aufgrund ihrer Vorteile wie hoher Präzision, Effizienz und Flexibilität in der mechanischen Bearbeitung weit verbreitet.
Als wichtiger Zweig der CNC-Bearbeitung integriert die Dreh-Fräs-Komposittechnologie Dreh- und Fräsfunktionen in einer einzigen Werkzeugmaschine und ermöglicht so die effiziente und präzise Bearbeitung komplexer Bauteile.
Durch die Anwendung dieser Technologie auf Hülsenteile werden die Einschränkungen herkömmlicher Methoden effektiv behoben und sowohl die Verarbeitungseffizienz als auch die Produktqualität verbessert.
Ziel dieser Studie ist die Entwicklung von Bearbeitungslösungen auf Basis von Dreh-Fräs-Verbund-CNC-Prozessen, die auf die strukturellen Eigenschaften und Bearbeitungsanforderungen von Hülsenbauteilen zugeschnitten sind.
Dabei geht es um die Optimierung von Prozessparametern und die Durchführung von Bearbeitungsprozesssimulationen , um technische Unterstützung für die effiziente und präzise Bearbeitung solcher Bauteile zu bieten.
Die erwarteten Ergebnisse werden neue Ansätze und Methoden für die effiziente und hochpräzise Bearbeitung von Hülsenbauteilen bieten.
Dies wird die Anwendung und Weiterentwicklung der CNC-Verbundwerkstofftechnologie für Dreh- und Fräsbearbeitungen im Maschinenbau voranbringen.
Überblick über die CNC-Bearbeitungstechnologie für Dreh-Fräs-Verbundwerkstoffe
Grundlegende Konzepte
Die kombinierte Dreh-Fräs-CNC-Bearbeitungstechnologie ist eine hocheffiziente Methode, die Dreh- und Fräsvorgänge integriert.
Durch die Ausführung mehrerer Bearbeitungsfunktionen auf einer einzigen CNC-Werkzeugmaschine wird die Bearbeitungseffizienz deutlich gesteigert.
Die Bediener nutzen das CNC-System, um die Werkzeugmaschine präzise zu steuern.
Dadurch können sie Dreh- und Fräsprozesse nacheinander am selben Werkstück durchführen, ohne mehrere Aufspannungen oder Justierungen vornehmen zu müssen.
Das Grundprinzip dieser Technologie besteht darin, dass das CNC-System die Spindel und die Vorschubachse der Werkzeugmaschine steuert, um eine Werkzeugbewegung in verschiedene Richtungen zu erreichen.
Die Drehkomponente bearbeitet hauptsächlich den Außenumfang, die Innenbohrungen und die Stirnflächen rotationssymmetrischer Teile.
Die Bediener nutzen die Fräskomponente, um komplexe Konturen und Nuten zu bearbeiten.
Durch die Integration beider Funktionen kann diese Technologie den Bearbeitungsanforderungen verschiedener komplexer Teile gerecht werden.
Im Vergleich zu herkömmlichen Dreh- und Fräsverfahren bietet die kombinierte Dreh-Fräs-CNC-Bearbeitung erhebliche Vorteile.
Dadurch verringert sich die Anzahl der Werkstückaufspannungen, wodurch kumulative Fehler aus mehreren Aufspannungen vermieden und somit die Bearbeitungsgenauigkeit erhöht wird.
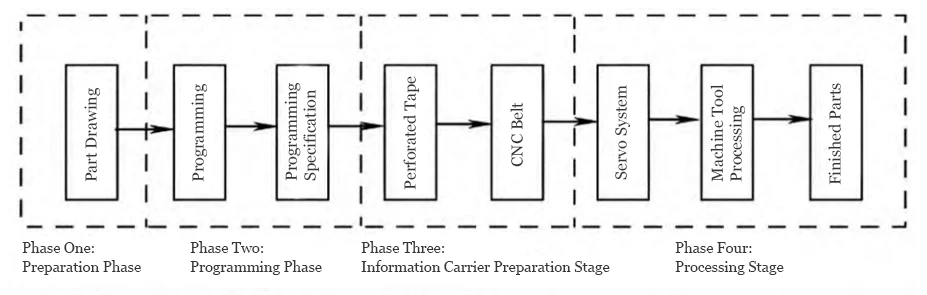
Gleichzeitig ermöglicht diese Technologie die kontinuierliche Bearbeitung mehrerer Prozesse, wodurch die Wartezeiten zwischen den Prozessschritten verkürzt und die Produktionseffizienz erheblich gesteigert werden (siehe Abbildung 1).
Technische Eigenschaften
Die CNC-Bearbeitungstechnologie für Dreh- und Fräsverbindungen nimmt aufgrund ihrer einzigartigen Eigenschaften eine bedeutende Stellung in der modernen Fertigung ein.
1. Hochpräzise Bearbeitungsmöglichkeiten.
Durch die präzise Steuerung mittels des CNC-Systems erreicht diese Technologie eine Bearbeitungsgenauigkeit im Mikrometerbereich.
Dies ist insbesondere für hochpräzise Bauteile wie Buchsen von entscheidender Bedeutung.
Es gewährleistet nicht nur die Einhaltung der Maß- und Geometrievorgaben gemäß den Konstruktionsspezifikationen, sondern verbessert auch die Passgenauigkeit der Bauteile erheblich.
2. Außergewöhnlich hohe Bearbeitungseffizienz.
Bei herkömmlichen Dreh- und Fräsverfahren sind oft mehrere Aufspannungen erforderlich, wohingegen die kombinierte Dreh-Fräs-CNC-Bearbeitung mehrere Arbeitsgänge in einer einzigen Aufspannung durchführt.
Dadurch werden Wartezeiten zwischen den Prozessschritten und Rüstfehler reduziert, was die Produktionseffizienz erheblich steigert.
Bei der Bearbeitung von Hülsenkomponenten beispielsweise führt diese Technologie gleichzeitig das Außendrehen, die Innenbearbeitung und das Stirnflächenfräsen durch, wodurch der Bearbeitungszyklus deutlich verkürzt wird.
3. Multifunktionale Bearbeitungsmöglichkeiten.
Bei herkömmlichen Dreh- und Fräsverfahren sind die Bediener typischerweise auf eine einzige Bearbeitungsart beschränkt.
Im Gegensatz dazu ermöglicht die kombinierte Dreh-Fräs-CNC-Bearbeitung die Durchführung mehrerer Funktionen – darunter Drehen, Fräsen, Bohren und Gewindeschneiden – auf einer einzigen Maschine.
Diese Vielseitigkeit ermöglicht es, unterschiedlichste komplexe Teileanforderungen zu erfüllen, den Bearbeitungsbereich weiter auszubauen und die Anlagenauslastung zu verbessern.
CNC-Dreh- und Fräsverfahren zur Bearbeitung von Hülsenkomponenten
Technische Analyse der Hülsenkomponenten
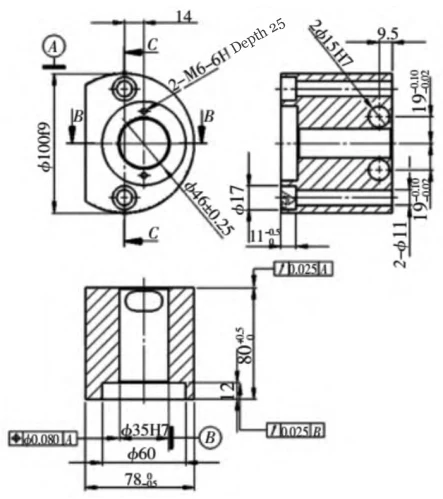
Die in dieser Studie verwendeten Hülsenkomponenten bestehen aus Stahl 45, wobei Stangenmaterial mit den Maßen 110 mm x 120 mm als Rohmaterial dient.
Die Positionierungsreferenz für die Teile verwendet die Mittellinien mit Toleranzen von 35H7 und 100f9 sowie die untere Stirnfläche der Hülse.
Darüber hinaus müssen die Bediener bei der Bearbeitung der Oberfläche 35H7 strengere Anforderungen an die präzise Positionierung des Außendurchmessers 100f9 erfüllen.
Die Toleranz am Außenumfang muss innerhalb von 0.05 mm liegen, die vollständigen Abmessungen des Bauteils müssen angegeben sein. Die Toleranzen müssen den Industriestandards entsprechen.
Auswahl von Werkzeugmaschinen und Vorrichtungen
Bei der Bearbeitung von Hülsenkomponenten benötigen herkömmliche CNC-Maschinen typischerweise mehrere Aufspannungen, um alle Bearbeitungsschritte abzuschließen.
Dies verlängert nicht nur die gesamte Bearbeitungszeit, sondern erhöht auch die Wahrscheinlichkeit von Bearbeitungsfehlern.
Das Projektteam wählte das Dreh- und Fräszentrum HTC2050Z , um dieses Problem zu lösen.
Ausgestattet mit einem FANUC Oi-TC CNC-System und einer Werkzeugmagazinkapazität von 12 Werkzeugen, erfüllt diese Maschine vielfältige Bearbeitungsanforderungen.
Hinsichtlich der Spannvorrichtung ist die HTC2050Z standardmäßig mit einem Dreibackenfutter ausgestattet, das eine stabile Spannkraft bietet und somit die Positioniergenauigkeit während der Bearbeitung gewährleistet.
Um eine präzise Bearbeitung zu gewährleisten, wählten die Bediener den linken äußeren Durchmesser und die Stirnfläche des Hülsenteils als Schrupp- und Schlichtreferenzflächen.
Diese Oberflächen wurden durch Drehprozesse zu Schruppreferenzen bearbeitet.
Anschließend wurde das Dreibackenfutter zum Spannen und Positionieren verwendet, um die Genauigkeit für die nachfolgenden Bearbeitungsvorgänge zu gewährleisten.
Bei der CNC-Bearbeitung hat die Wahl des Programmierursprungs direkten Einfluss auf die Bearbeitungsgenauigkeit.
Dieses Dokument legt den Programmierursprung an der rechten Stirnfläche des Hülsenteils fest, wobei die X- und Z -Achse in positiver Richtung verlaufen.
Dies erleichtert den Programmiervorgang für die Bediener und reduziert Bearbeitungsfehler effektiv.
Es steigert die Effizienz der Bearbeitung und verbessert die Genauigkeit jedes einzelnen Arbeitsschritts, wodurch die Qualität des Endprodukts sichergestellt wird (siehe Abbildung 2).
Grundprinzipien für die Formulierung von Prozessplänen zur Verstärkung von Verbundwerkstoffen
1. Benchmark-Prioritätsprinzip.
Bei der Bearbeitung wählen die Bediener zunächst die Referenzfläche aus und bearbeiten diese, die als Positionierungsgrundlage für die nachfolgenden Arbeitsgänge dient.
Bei Hülsenbauteilen wirkt sich die Auswahl und Bearbeitungsgenauigkeit der Bezugsfläche direkt auf die Präzision der nachfolgenden Prozesse aus.
Bei der Erstellung von Bearbeitungsplänen sollten die Bediener der Bearbeitung der Referenzfläche Priorität einräumen, um sicherzustellen, dass deren Genauigkeit den nachfolgenden Bearbeitungsanforderungen genügt.
2. Prinzip der Reihenfolge von Grob- und Feinbearbeitung.
Dieses Prinzip erfordert eine anfängliche Grobbearbeitung, um den Großteil des Materials abzutragen, gefolgt von einer Feinbearbeitung, um die endgültigen Anforderungen an Maßgenauigkeit und Oberflächenqualität zu erfüllen.
Bei Hülsenkomponenten zielt die Schruppbearbeitung in erster Linie darauf ab, Material schnell abzutragen und die Bearbeitungszeit zu verkürzen, während die Feinbearbeitung die endgültige Maßgenauigkeit und Oberflächenqualität sicherstellt.
Daher muss das Personal bei der Erstellung von Bearbeitungsprozessplänen die Reihenfolge der Schrupp- und Schlichtbearbeitung rational festlegen, um die Bearbeitungseffizienz und -qualität umfassend zu steigern.
3. Prozesskonzentrationsprinzip.
Dieses Prinzip beinhaltet die Zusammenfassung mehrerer Bearbeitungsprozesse, um die Spannvorgänge zu reduzieren und die Bearbeitungseffizienz zu verbessern.
Insbesondere bei der Bearbeitung von Hülsenkomponenten führen die Bediener mehrere Arbeitsgänge durch, darunter Drehen, Fräsen und Bohren.
Die Bediener müssen dieses Prinzip vollständig umsetzen, um die Klemmfrequenz effektiv zu reduzieren und die Effizienz zu steigern.
Bei der Erstellung von Bearbeitungsplänen sollten die Arbeitsgänge rational auf der Grundlage der strukturellen Eigenschaften des Bauteils und der Bearbeitungsanforderungen angeordnet werden, mit dem Ziel, mehrere Aufgaben in einer einzigen Aufspannung zu erledigen.
Prozessroutenplanung
Die CNC-Bearbeitungstechnologie bietet Vorteile wie hohe Präzision, hohe Effizienz und hohen Automatisierungsgrad, wodurch die Teilequalität und die Produktionseffizienz deutlich gesteigert werden.
Bei der Bearbeitung von Hülsenbauteilen ist die Gestaltung des Prozessablaufs für integrierte CNC-Dreh- und Fräsvorgänge von besonderer Bedeutung.
Durch eine rationale Prozessablaufplanung können die Bearbeitungszeiten effektiv verkürzt, die Bearbeitungsgenauigkeit verbessert und die Produktionskosten gesenkt werden.
Bei der Bearbeitung von Hülsenkomponenten führen die Bediener mehrere Arbeitsgänge durch, darunter Drehen, Fräsen und Bohren.
Die Bediener müssen dieses Prinzip vollständig umsetzen, um die Spannhäufigkeit zu reduzieren. Dieser Ansatz trägt außerdem zur Steigerung der Bearbeitungseffizienz bei.
Werkzeugweggestaltung für Fräsebenen
Bei der Dreh-Fräs-Verbundbearbeitung von Hülsenbauteilen ist die Gestaltung des Fräsbahn-Werkzeugwegs entscheidend für die Steigerung der Bearbeitungseffizienz.
Um einen hocheffizienten Schnitt zu erreichen, schlägt diese Arbeit vor, in XY -Richtung rechteckige Ringe zu schneiden und in Z- Richtung schichtweise mit einer Schichthöhe von 2 mm zu schneiden.
Das Schneiden rechteckiger Ringe ist eine effiziente Werkzeugwegstrategie. Durch die Bildung mehrerer ringförmiger Schnittbahnen in der XY -Ebene werden Leerlaufzeiten effektiv reduziert und die Schnittleistung gesteigert.
In der Praxis bewegt sich das Werkzeug schnell von der Ausgangsposition zur Werkstückkante, um mit der ersten Schnittschicht zu beginnen.
Das Werkzeug führt dann einen ringförmigen Schnitt entlang der Werkstückkante durch, wobei sich der Schnittweg nach innen allmählich verjüngt und so mehrere ringförmige Schnittbahnen entstehen.
Die Breite jedes Ringwegs wird anhand der Werkstückabmessungen und des Werkzeugdurchmessers angepasst.
Zwischen den einzelnen Ringbahnen wechselt das Werkzeug durch schnelle Bewegung ( G00 ) die Bahn, wodurch Leerlaufzeiten minimiert werden.
Wenn das Werkzeug die Mitte des Werkstücks erreicht, führen die Bediener die erste Schnittschicht durch.
Bei dieser Methode zum Schneiden rechteckiger Ringe werden mehrere Ringbahnen in der XY- Ebene erzeugt, wodurch Leerlaufzeiten effektiv reduziert und die Schneidleistung verbessert werden.
In Z -Richtung wird ein schichtweises Schneidverfahren mit einer Schnitttiefe von 2 mm pro Schicht angewendet.
Der Schnitt beginnt an der Werkstückoberfläche mit einer anfänglichen Tiefe von 2 mm.
Nach Abschluss des rechteckigen Ringschnitts der ersten Schicht in der XY- Ebene fährt das Werkzeug in Eilgang zur Startposition der nächsten Schicht und setzt den rechteckigen Ringschnitt fort, wobei eine Tiefe von 2 mm pro Schicht beibehalten wird.
Anschließend schneidet das Werkzeug Schicht für Schicht nach unten, bis die vorgegebene Schnitttiefe erreicht ist.
Durch dieses mehrstufige Schneidverfahren lässt sich die Schnitttiefe effektiv steuern, wodurch die Bearbeitungsqualität sichergestellt und gleichzeitig die Schnitteffizienz verbessert wird.
Schnittweg für das Bohren
Das Innendrehen stellt aufgrund des begrenzten Raums größere Herausforderungen dar als das Außendrehen, da dies die Vorschub- und Rückzugswege des Werkzeugs einschränkt und somit das Risiko von Kollisionen zwischen Werkzeug, Werkstück oder Vorrichtung erhöht.
Darüber hinaus ist die Richtung der Schnittkräfte beim Innendrehen entgegengesetzt zu der beim Außendrehen, wodurch Werkzeugvibrationen und Werkstückverformungen wahrscheinlicher werden und somit die Bearbeitungsgenauigkeit beeinträchtigt wird.
♦ Die richtige Ausgangslage festlegen
Um Werkzeugkollisionen beim Innendrehen zu vermeiden, sollte der Startpunkt außerhalb der rechten Stirnfläche positioniert werden.
Dadurch wird ausreichend Platz für die Justierung und Positionierung des Werkzeugs vor dem Eintritt in die Bohrung gewährleistet, wodurch ein Kontakt mit dem Werkstück vermieden wird.
Durch den Schnittbeginn an der äußeren rechten Stirnfläche wird ein Bearbeitungspfad von außen nach innen ermöglicht, was die Kontrolle über Schnittkräfte und -geschwindigkeiten erleichtert und gleichzeitig Werkzeugvibrationen und Werkstückverformungen minimiert.
Wenn man mit dem Schnitt an der äußeren rechten Stirnfläche beginnt, können die Späne auf natürliche Weise abgeführt werden, wodurch eine Späneansammlung im Inneren des Bohrlochs verhindert wird, die die Werkzeugstandzeit verkürzen könnte.
♦ Vorschubweg und Strategie für geschichtetes Schneiden
Bei der Auslegung des Vorschubwegs für Innenbohrungen wird das Schichtschneiden eingesetzt, um die Schnittkräfte und die Werkzeugvibrationen zu reduzieren.
Das Material wird Schicht für Schicht abgetragen, wobei die Schnitttiefe pro Schicht anhand der Werkzeugfestigkeit und der Werkstoffeigenschaften ausgewählt wird.
Der Vorschubweg beim Innenbohren nutzt ein spiralförmiges Vorschubverfahren, bei dem die Vorschubgeschwindigkeit schrittweise von der äußeren zur inneren Oberfläche erfolgt.
Dadurch werden Schnittkräfte und -geschwindigkeiten effektiv gesteuert, Werkzeugvibrationen und Werkstückverformungen minimiert.
♦ Verwendung von G90 internen zylindrischen Festzyklen
Zur Steigerung der Bearbeitungseffizienz und -genauigkeit werden für das Innenbohren G90- Innenzylinder-Festzyklen verwendet.
Dies ermöglicht wiederholbare Bearbeitungen mit festem Zyklus, reduziert den Programmieraufwand und verbessert die Produktivität.
Bei der G90- Innenzylinderbearbeitung mit festem Zyklus positionieren die Bediener das Werkzeug zunächst hinter der rechten Stirnfläche des Hülsenteils. Anschließend legen sie den Startpunkt fest.
Anschließend konfigurieren sie die G90- Zyklusparameter – wie Schnitttiefe, Vorschubgeschwindigkeit und Schnittgeschwindigkeit – entsprechend den Werkstückabmessungen und Bearbeitungsanforderungen.
Anschließend wird der G90- Befehl ausgelöst, und das Werkzeug führt eine Innendrehbearbeitung gemäß den voreingestellten Zyklusparametern durch.
Nach Abschluss jedes Zyklus kehrt das Werkzeug automatisch zum Ausgangspunkt zurück und ist bereit für den nächsten Zyklus.
Nach jedem Bearbeitungszyklus wird die Bearbeitungsqualität geprüft, um sicherzustellen, dass die Abmessungen der Innenbohrung und die Oberflächenbeschaffenheit den Spezifikationen entsprechen.
Bohrvorschubweg
Während des festgelegten Zyklus für die Lochbearbeitung positioniert sich das Werkzeug schnell an der Ausgangsposition und am R- Punkt, um die Bohrvorgänge durchzuführen.
Am Bohrlochgrund führt es Werkzeugbewegungen aus, pausiert und kehrt automatisch zur R- Punkt-Ebene zurück.
Für die Stirnflächenbohrung 35H7 am Hülsenteil mit einer Tiefe von 80 mm und die Pilotbohrung 2-M6 mit einer Tiefe von 25 mm wird im Festzyklus ein Stufenbohrverfahren angewendet.
Zur Tiefenkontrolle wird die Späneabfuhr mittels Rezirkulation eingesetzt, wobei die Anforderungen der G83 für Bohrarbeiten strikt eingehalten werden.
♦ Achsenumschaltung und Sicherheitsvorkehrungen für die Bearbeitung radialer Bohrungen
Wenn der Mittelpunkt der Radialbohrung 2x15H7 von der Werkstückrotationsachse abweicht, müssen die Bediener unverzüglich das Elektrowerkzeug auf Achse und Radial-Elektrowerkzeug umschalten.
Gleichzeitig muss vor dem Betrieb der Maschine der Hydraulikschalter aktiviert werden, um die Fräskraftachse, die X -Achse, die Y -Achse und die Drehachse einzustellen.
Bringen Sie alle Achsen in ihre Ausgangsposition zurück. Achten Sie dabei darauf, dass sie nicht mit dem Reitstock in Berührung kommen.
Wenn die Drehachse in ihre Ausgangsposition zurückkehrt, geben Sie C0 in das System ein und schalten Sie in den MDI- Modus.
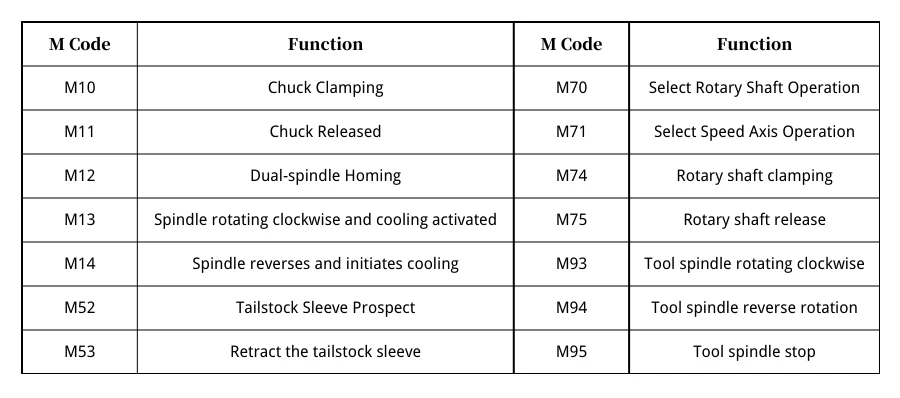
Verwenden Sie die Befehle M70 und M71 entsprechend den Bearbeitungsanforderungen des Hülsenteils. Verwenden Sie den Befehl M70 für Drehbearbeitungen.
Verwenden Sie den Befehl M71 für Stirnflächenbohrungen. Diese Befehle gewährleisten die erfolgreiche Umstellung auf den Drehachsenmodus (siehe Tabelle 1).
Nach Abschluss aller Innenlochbohrungen, Außendreharbeiten und Stirnflächenbohrungen schalten Sie auf die Frässpindel um, um Radiallochbohrungen und Oberflächenfräsarbeiten durchzuführen.
♦ Bedeutung der Prozessroutenplanung für Hülsenkomponenten
Die Gestaltung des kombinierten Dreh-Fräs-CNC-Bearbeitungsprozesses für Hülsenbauteile ist ein entscheidender Faktor für die Sicherstellung sowohl der Bearbeitungsqualität als auch der Produktionseffizienz.
Bei der Auslegung des Vorschubwegs für das Innendrehen sind die Wahl des Startpunkts und die Optimierung des Vorschubwegs von besonderer Bedeutung.
Durch eine rationale Wahl des Startpunkts und die Anwendung des schichtweisen Schneidens lassen sich Sicherheitsvorfälle wie Werkzeugkollisionen wirksam vermeiden.
Durch den Einsatz von Spiralvorschubverfahren wird das Kollisionsrisiko weiter reduziert. Zusammengenommen verbessern diese Maßnahmen sowohl die Bearbeitungsqualität als auch die Effizienz.
Darüber hinaus kann die Verwendung des zylindrischen Festzyklus G90 für die Innenbohrungsbearbeitung die Bearbeitungseffizienz und -präzision weiter steigern.
Es reduziert außerdem den Programmieraufwand. Gleichzeitig erhöht es die allgemeine Prozesssicherheit.
Gleichzeitig sollte während der eigentlichen Produktion der Bearbeitungsprozess flexibel an die spezifischen Werkstückmaterialien, Abmessungen und Bearbeitungsanforderungen angepasst werden.
Die kontinuierliche Optimierung des Bearbeitungsprozesses wird die Bearbeitungsqualität der Hülsenkomponenten weiter steigern und die Produktionseffizienz verbessern.
Diese Verbesserungen tragen dazu bei, die Anforderungen der modernen Fertigung an hochpräzise und hocheffiziente Verarbeitung zu erfüllen.
Fazit
Zusammenfassend zeigt diese Arbeit durch eingehende Untersuchungen die signifikanten Vorteile der integrierten CNC-Dreh- und Frästechnologie bei der Bearbeitung von Hülsenkomponenten auf.
Durch die Nutzung präziser CNC-Systemsteuerung und optimierter Bearbeitungsprozessablaufplanung verbessert diese Technologie die Bearbeitungsgenauigkeit und -effizienz.
Außerdem reduziert es die Anzahl der Spannvorgänge erheblich. Darüber hinaus trägt es dazu bei, kumulative Fehler zu minimieren.
Da die Fertigungsindustrie zunehmend hochpräzise und hocheffiziente Bearbeitung verlangt, wird die integrierte Dreh-Fräs-CNC-Technologie in Zukunft eine noch wichtigere Rolle spielen.
Zukünftige Forschung kann die Anwendungsmöglichkeiten bei der Bearbeitung komplexerer Bauteile weiter erforschen und untersuchen, wie technologische Innovationen die Bearbeitungsfähigkeiten und die Effizienz weiter verbessern können.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

