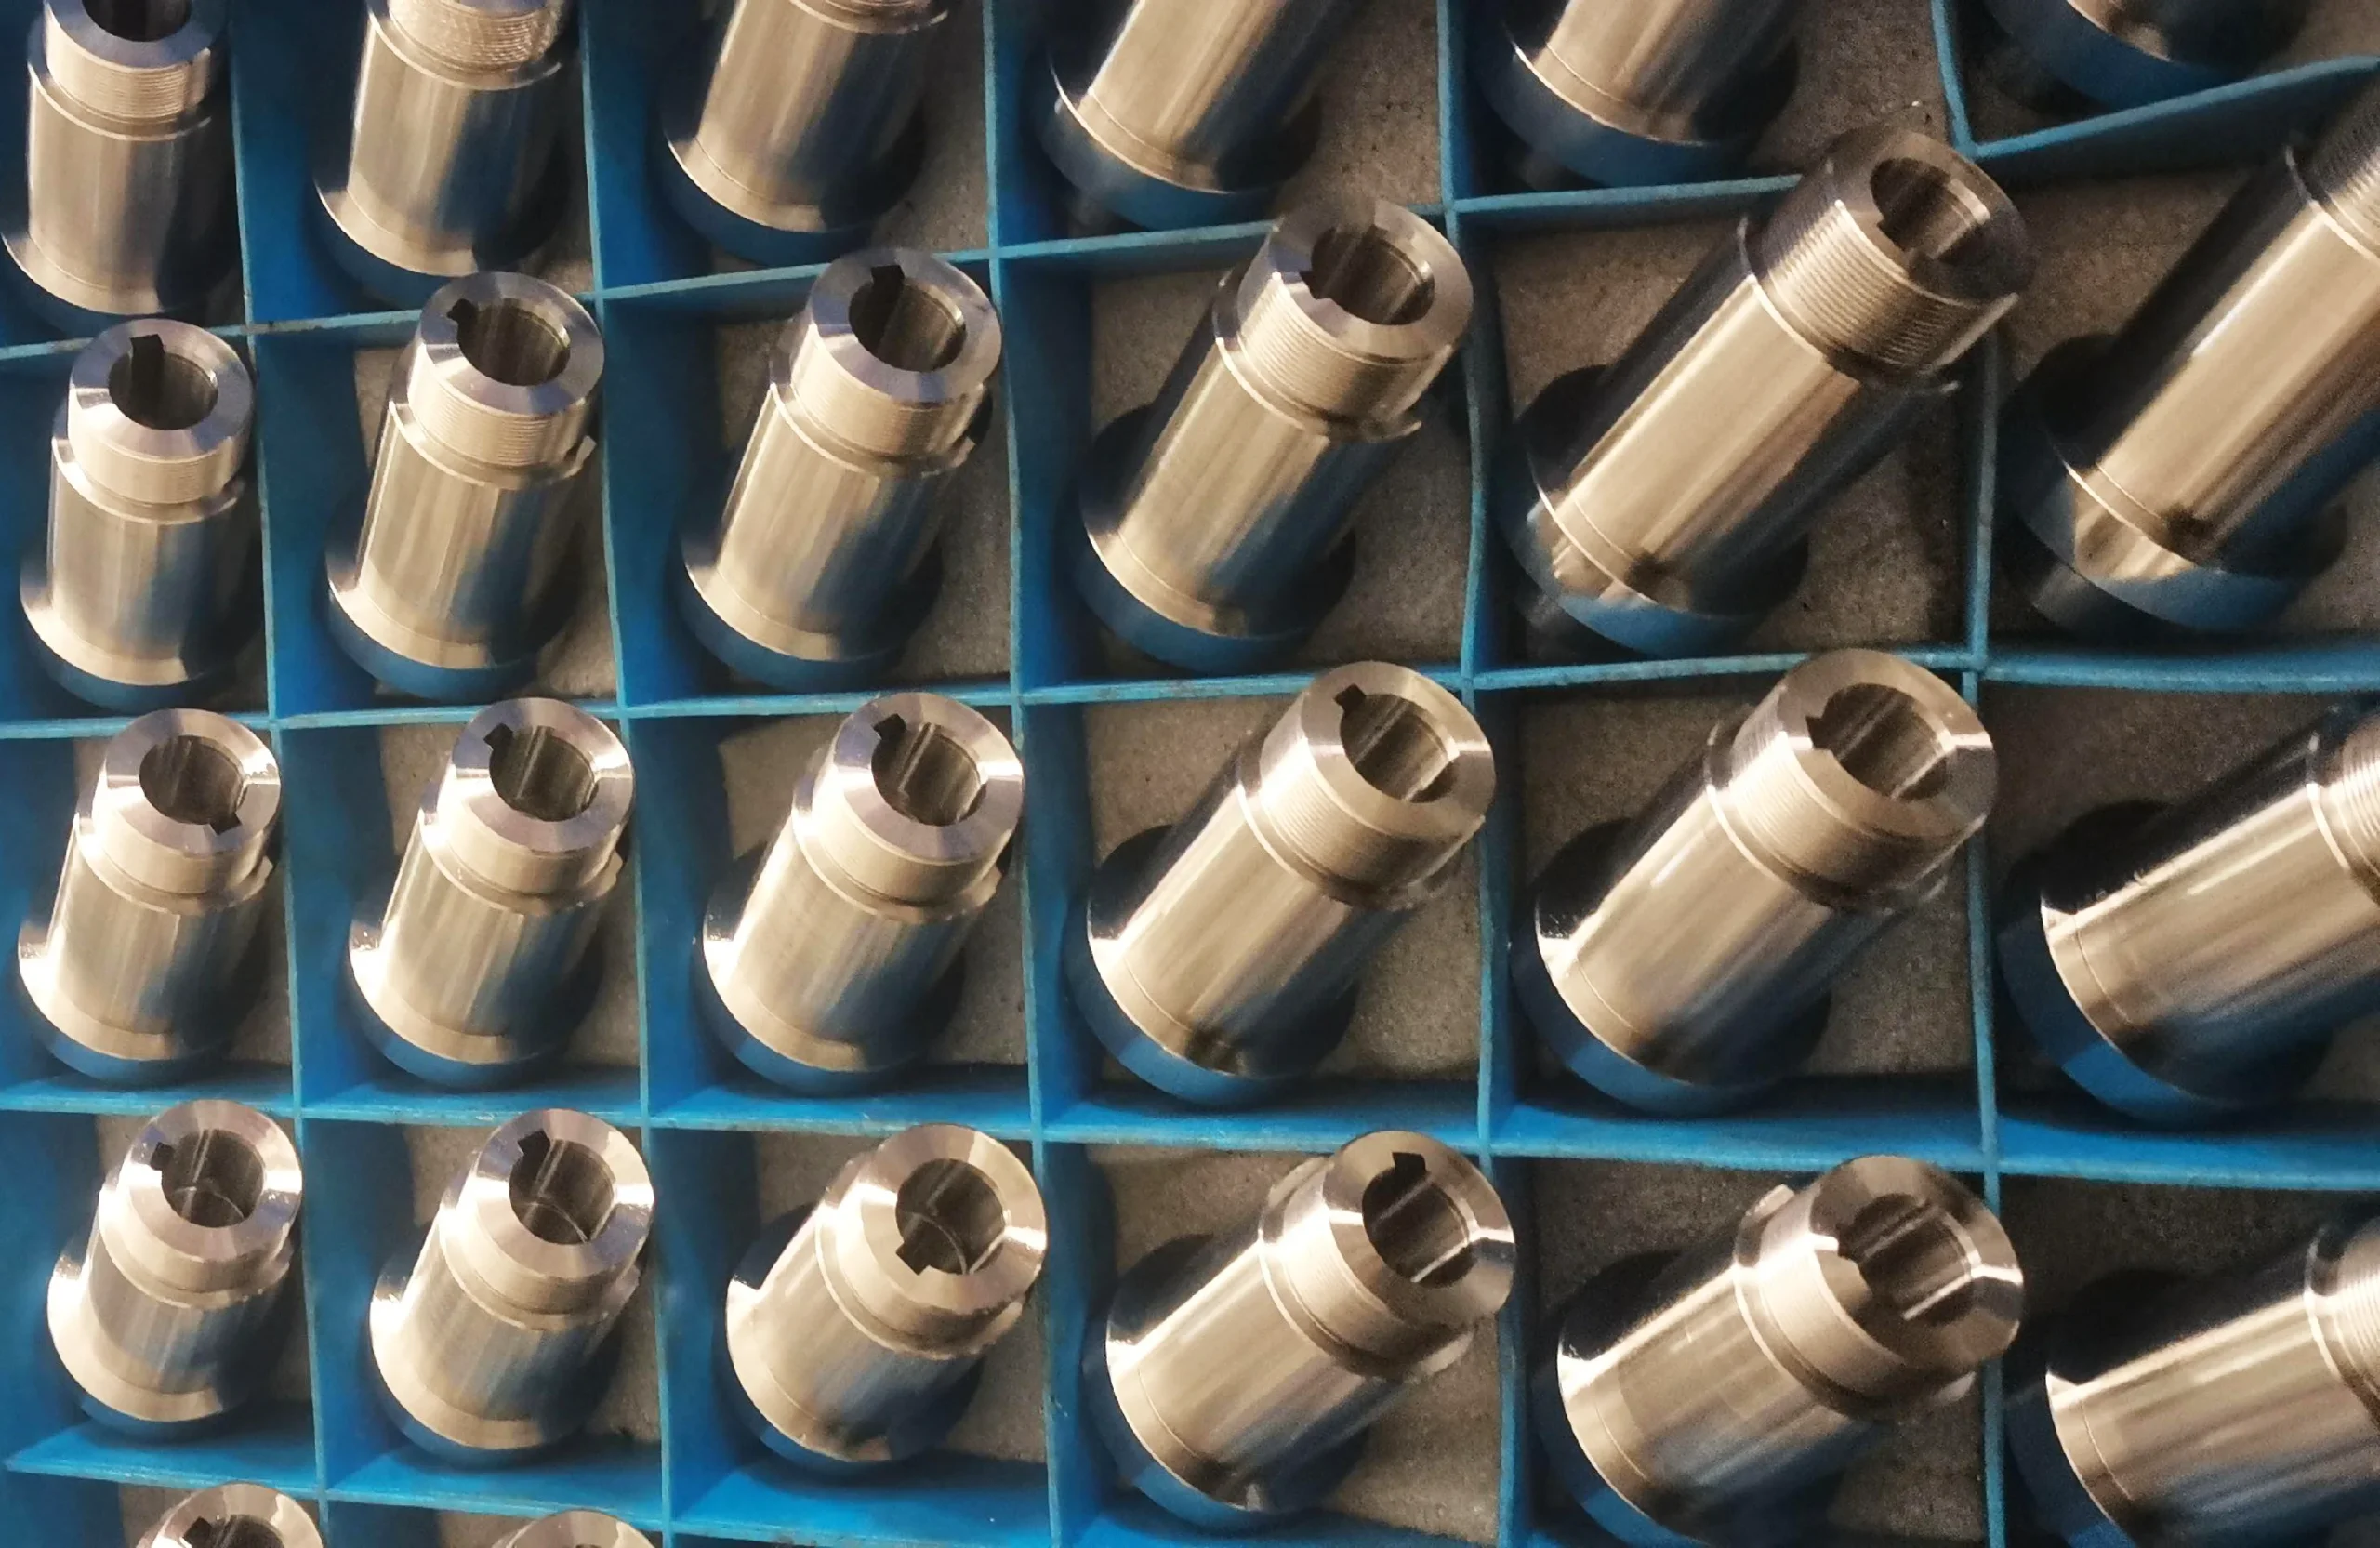
El posicionador de amortiguación es una parte importante del dispositivo de extracción de gas de drenaje de elevación de gas de émbolo, el principio de funcionamiento principal:
Cuando el émbolo golpea el posicionador del cojín hacia abajo, éste comienza a moverse hacia abajo debido al impacto.
Por un lado, el posicionador de cojín convierte la energía cinética del émbolo en energía potencial del resorte.
Esta conversión se produce mediante la compresión del resorte del amortiguador, lo que reduce significativamente la carga de impacto instantánea.
Como resultado, se alivia la energía cinética tanto del émbolo como del posicionador de la almohadilla. Esto protege eficazmente la integridad de ambos.
Por otro lado, el émbolo se coloca en la ranura entre el tubo de aceite y la abrazadera del tubo de aceite para realizar la función de caída del émbolo.
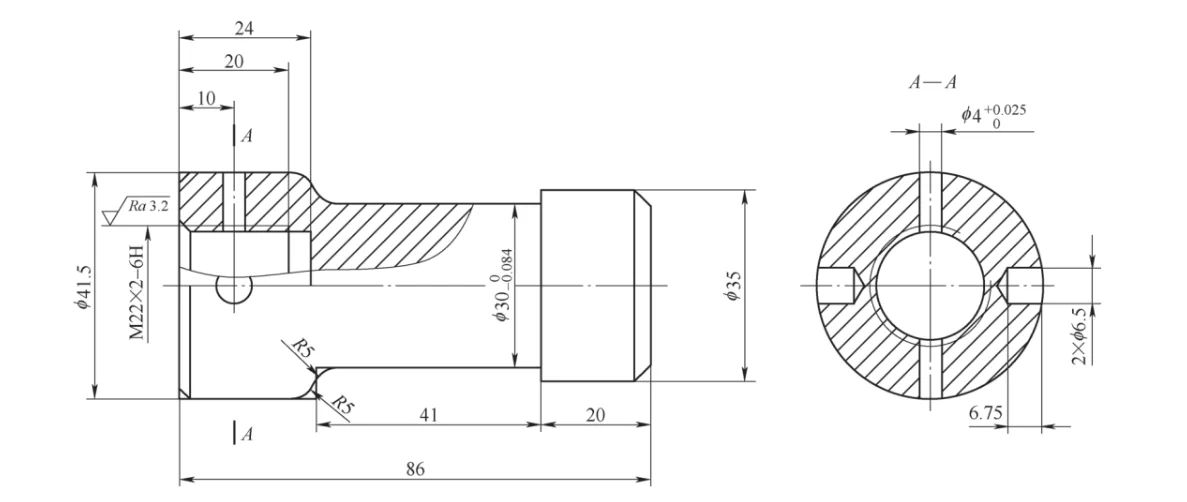
El cabezal de rescate que se muestra en la Figura 1 es la parte superior del posicionador de cojín, fabricado en acero inoxidable 3Cr13, con una dureza de 250-280HBW después del templado.
Esta parte es el contacto directo y el impacto del émbolo cuando cae al suelo, y también es la parte clave del posicionador del amortiguador de salvamento tardío.
Requisitos de material y calidad de la rosca para el cabezal de rescate
La rosca del orificio ciego del cabezal de rescate M22×2-6H está acoplada a la varilla del núcleo para la compresión del resorte amortiguador.
Se requiere una rugosidad superficial de Ra ≤ 3.2 μm. La calidad y la fiabilidad de esta rosca son factores importantes que afectan la integridad funcional y la resistencia del posicionador de amortiguación.
En este artículo se toma como objeto de estudio la rosca de orificio ciego M22×2-6H del cabezal de rescate del posicionador de amortiguación (en adelante, “cabeza de rescate”).
Se investigan los problemas derivados del procesamiento de este hilo y se proponen las contramedidas correspondientes.
Estas contramedidas se basan en la experiencia laboral acumulada por el autor. El objetivo es proporcionar esta información como referencia para sus colegas.
Problemas
En el proceso de producción en masa de cabezales de rescate, dado que la rosca de orificio ciego M22×2-6H pertenece a una rosca de paso fino, el método de torneado es económico y eficiente.
Sin embargo, limitado por la estructura de la rosca del agujero ciego y el rendimiento de corte del material, la rosca tiene los siguientes problemas en el torneado real.
(1) Desafíos en la eliminación de virutas para el procesamiento de roscas de agujeros ciegos
El rendimiento de arranque de viruta es deficiente. En comparación con el procesamiento de roscas externas y roscas de agujeros pasantes, el procesamiento de roscas de agujeros ciegos presenta desafíos adicionales.
Esto se debe al estrecho espacio interno del agujero ciego. Como resultado, la formación de viruta se retiene fácilmente dentro del agujero.
Las virutas residuales retenidas en el orificio pueden rayar y deformar la superficie procesada. Esto, a su vez, afecta la calidad del procesamiento de la rosca.
El uso de ganchos de extracción de virutas para sacar las virutas del orificio supone un riesgo para la seguridad; el uso de una pistola de aire a alta presión común para soplar virutas no es ideal.
(2) Impacto de la alta resistencia del material en la vida útil de la herramienta
Alta resistencia del material, alta temperatura de corte, lo que resulta en una baja vida útil de la herramienta y frecuentes tiempos de inactividad para el cambio de herramienta.
Esto es debido a:
① El procesamiento del material 3Cr13 produce un endurecimiento considerable. Esto resulta en un aumento de la tensión de corte en la zona de deslizamiento del metal.
Como resultado, la dureza de la superficie después del corte y el mecanizado es de 1.4 a 2.2 veces mayor que la dureza de la superficie sin procesar.
Además, el material 3Cr13 contiene partículas de carburo de alta dureza, como Cr3C2 y SiC. Por ello, la herramienta es propensa a un desgaste excesivo.
Esto se puede comprobar en el propio proceso de mecanizado.
② El material 3Cr13 tiene una conductividad térmica deficiente y un alto calor de corte, lo que resulta en una alta temperatura de corte.
③ El método de torneado de roscas con avance radial dificulta el control de las virutas. Este método presenta una alta propensión a la vibración.
Las virutas en forma de V resultantes ejercen una importante presión de flexión sobre el filo. Además, la punta de la herramienta se somete a una gran carga de arco circular.
Ruta del proceso de mecanizado de cabezales de salvamento
La ruta del proceso de mecanizado de cabezales de rescate es la siguiente.
(1) material
Sierra para cortar material de acero redondo de φ45 mm × 91 mm / 3Cr13.
(2) tratamiento térmico
Después del revenido, la dureza es de 250 ~ 280HBW.
(3) torneado desbaste
Sujeción de mandril autocentrante, cara final plana, orificio central de perforación.
(4) Torneado semiacabado
Terminar de tornear Una abrazadera y una parte superior, girar las piezas de diámetro exterior al tamaño del dibujo.
(5) Torneado de semiacabado
Torneado de acabado Mandril autocentrante, torneado de caras finales, aseguramiento de longitud total; taladrado de agujeros inferiores roscados; mecanizado de roscas.
(6) Abrazadera
Cabezal indexador con sujeción de mandril autocentrante, perforación de orificios pasantes de φ4 mm y perforación de dos orificios laterales de φ6.5 mm × 6.75 mm.
Procesamiento de roscas de agujeros ciegos
Selección de herramientas
Las herramientas de torneado deben seleccionarse para una herramienta de torneado de roscas de diente completo de 2° y paso métrico de 60 mm.
Por un lado, garantiza la precisión y consistencia del paso, la parte superior, la inferior y la altura. Esto se traduce en una alta resistencia de la rosca y una alta eficiencia de procesamiento.
Por otro lado, evita eficazmente la formación de rebabas. Como resultado, se elimina el proceso de desbarbado posterior. Esto contribuye a una alta eficiencia de producción.
Los insertos roscados están fabricados con carburo cementado WC recubierto de TiN. Estos recubrimientos se aplican mediante deposición física de vapor (PVD).
En comparación con los materiales YT, YG e YW, los insertos recubiertos de TiN ofrecen varias ventajas. Presentan alta dureza superficial, buena resistencia a la abrasión y excelente resistencia al calor.
Además, proporcionan fuertes propiedades antiadherentes y una durabilidad mejorada.
La barra de mandrinar está hecha de material de carburo cementado WC monolítico para garantizar suficiente rigidez, resistencia y espacio para virutas al mismo tiempo.
Método de proceso
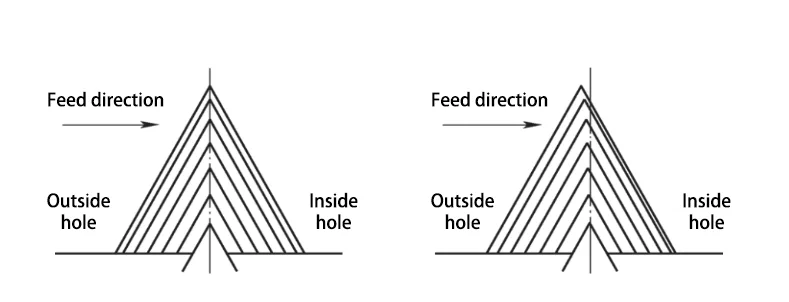
El torneado de roscas adopta el método mejorado de alimentación lateral inversa. Este método se utiliza para reducir la resistencia al corte.
También ayuda a reducir la temperatura de corte y mejora la eliminación de viruta.
Hay un avance axial entre las dos cuchillas. La dirección del avance axial es hacia afuera. El ángulo de avance axial se ajusta generalmente entre 1° y 5°.
Esto permite que las virutas se dirijan hacia afuera del agujero, lo que evita eficazmente la acumulación de virutas dentro del agujero ciego.
El método específico implica girar 7 alimentaciones. Los valores de retroceso (AP) para cada alimentación son los siguientes: 0.18 mm, 0.17 mm, 0.16 mm, 0.15 mm, 0.14 mm, 0.12 mm y 0.08 mm.
La diferencia de desplazamiento axial entre las dos herramientas de corte para cada avance es: 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.009 mm y 0.02 mm.
Se debe tener en cuenta que la viruta producida por la última alimentación debe ser una viruta completa, sin entalladuras, en forma de V para garantizar la integridad de los dientes de la rosca.
Dosis de corte: velocidad del husillo n=800r/min, refrigerado por fluido de corte soluble en agua.
En la Figura 2 se muestra una comparación de los métodos de alimentación del torneado de roscas.
Programa de referencia para torneado de roscas CNC
El programa de referencia de torneado de roscas CNC es el siguiente.
G99;
G99; M04 S800.
T0202.
M08; G00 X18.0 Z25.0; G00 X18.0 Z25.0
g00x18.0z25.0.
G92 X20.0 Z-21.093 F2.0; (inicio del ciclo de corte de rosca)
G00 X18.0 Z25.005; (desplazamiento axial 0.005 mm)
G92 X20.36 Z-21.088 F2.0; (avance radial 0.36 mm)
G00 X18.0 Z25.01; (desplazamiento axial 0.005 mm)
G92 X20.7 Z-21.083 F2.0;(avance radial 0.34 mm)
G00 X18.0 Z25.015; (desplazamiento axial 0.005 mm)
G92 X21.02 Z-21.078 F2.0; (avance radial 0.32 mm)
G00 X18.0 Z25.02; (desplazamiento axial 0.005 mm)
G92 X21.32 Z-21.073 F2.0;(Avance radial 0.30 mm)
G00 X18.0 Z25.025; (desplazamiento axial 0.005 mm)
G92 X21.6 Z-21.068 F2.0; (avance radial 0.28 mm)
G00 X18.0 Z25.034; (desplazamiento axial 0.009 mm)
G92 X21.84 Z-21.059 F2.0;(avance radial 0.24 mm)
G00 X18.0 Z25.054; (desplazamiento axial 0.02 mm)
G92 X22.0 Z-21.039 F2.0;(avance radial 0.16 mm)
g00x100.0z100.0.
M09.
M30; (avance radial 0.16 mm)
Prueba de campo
La prueba de validación del proceso utiliza el torno CNC CK7163×1500 de Great Wall Machine Tool Works para tornear las roscas de orificios ciegos M22×2-6H del cabezal de rescate.
El trabajo de preprocesamiento del cabezal de salvamento se ha completado de acuerdo con los dibujos y los requisitos del proceso.
El diámetro del orificio roscado inferior se controla a φ(20 ± 0.03) mm. La rugosidad superficial del orificio roscado inferior se mantiene en Ra ≤ 6.3 μm.
Se seleccionaron 100 piezas como muestras de prueba. La prueba se realizó utilizando el proceso y las herramientas mencionados anteriormente.
Para la inspección de la rosca, se utilizó un calibre de rosca M22 × 2-6H.
Además, se empleó una placa de muestra con rosca métrica de 60°. Otras herramientas de medición incluyeron calibradores Vernier de 0 a 150 mm y un bloque de muestra para comparar la rugosidad superficial.
Los resultados de la prueba son los siguientes:
(1) El valor de rugosidad superficial Ra de las muestras de prueba se controla entre 1.6 y 3.2 μm.
(2) Las muestras de prueba pasan a través del calibre, deteniendo el calibre, de acuerdo con los requisitos de la prueba de calibre de rosca.
(3) Las muestras de prueba no muestran transmisión de luz entre el lado roscado del diente y la placa de muestra roscada.
Esto indica un ajuste adecuado y que no hay espacios en el área de contacto.
Además, el ángulo y el paso de las muestras de prueba cumplen con los requisitos de prueba de la placa de muestra roscada.
(4) El diámetro pequeño de la rosca de la probeta de prueba se controla en φ(20±0.03)mm.
Por lo tanto, las muestras de prueba de roscas de orificio ciego M22×2-6H cumplen con los requisitos del dibujo.
Conclusión
Este artículo se basa en el estudio del proceso de los problemas en el torneado de roscas de agujeros ciegos.
Se mejoraron los programas de torneado de roscas. Se seleccionó una herramienta de roscado adecuada. Se optimizaron los parámetros de corte.
Estos cambios mejoraron el rendimiento del roscado y la estabilidad del mecanizado. Con base en estas mejoras, se extraen las siguientes conclusiones.
(1) En el torneado de roscas de agujeros ciegos M22×2-6H en el cabezal de rescate, se aplicó un método de alimentación lateral inversa mejorado.
Este método mejora la dirección del flujo de viruta durante el mecanizado.
Como resultado, se resuelve eficazmente el problema del bajo rendimiento en la eliminación de virutas durante el proceso de torneado de roscas.
(2) El problema de la baja vida útil de la herramienta era un problema importante en el mecanizado de roscas de material 3Cr13. Este problema se solucionó mediante la aplicación de insertos de material recubierto de TiN.
Además, se utilizaron barras de mandrinar de carburo de tungsteno (WC) integral. Estas mejoras prolongaron eficazmente la vida útil de la herramienta durante el mecanizado.
(3) La dosis de corte óptima para tornear roscas de agujeros ciegos M22×2-6H se obtuvo mediante una prueba de campo.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.