
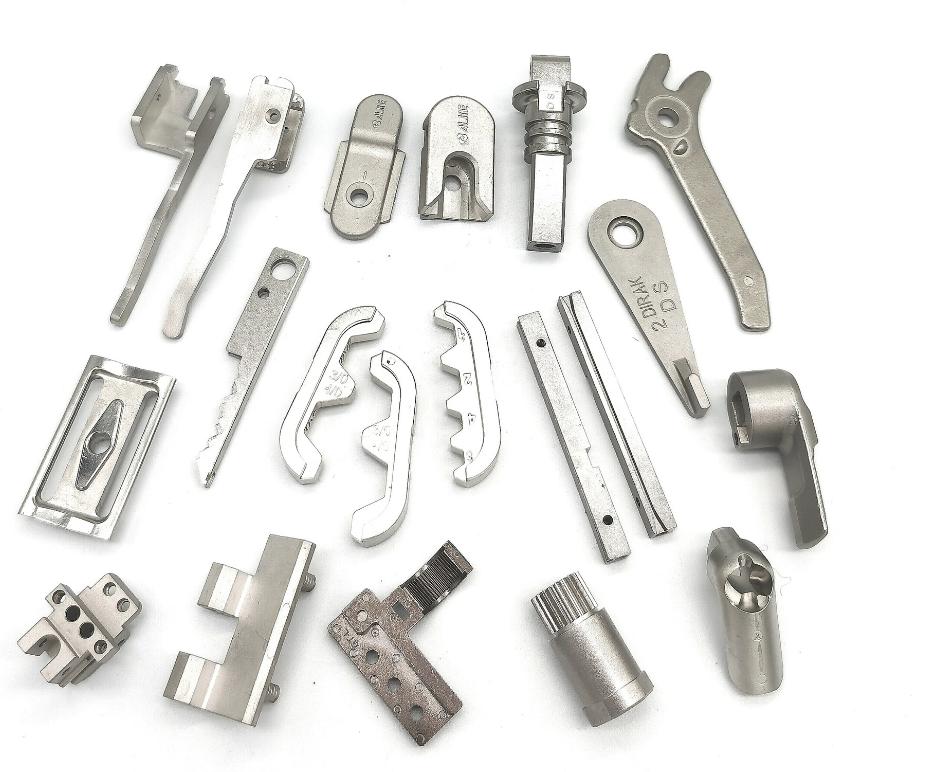
¿Qué es el moldeo por inyección de metal?
El moldeo por inyección de metales (MIM) es una técnica avanzada de metalurgia de polvos que se utiliza para producir componentes metálicos complejos con alta precisión. Si bien comparte algunas similitudes con los procesos tradicionales de metalurgia de polvos, el MIM se distingue por el uso de polvos metálicos ultrafinos —generalmente de 10 a 100 veces más pequeños que los utilizados en la metalurgia de polvos convencional—, lo que da como resultado componentes con una densidad final y una resistencia mecánica significativamente mayores.
El MIM es especialmente valioso para la fabricación de piezas pequeñas y complejas que requieren excelentes propiedades mecánicas y tolerancias estrictas. En China, el MIM se aplica ampliamente en la producción de instrumental quirúrgico, cerraduras y actuadores para automóviles, componentes de armas de fuego, conectores eléctricos y piezas de discos duros de ordenador.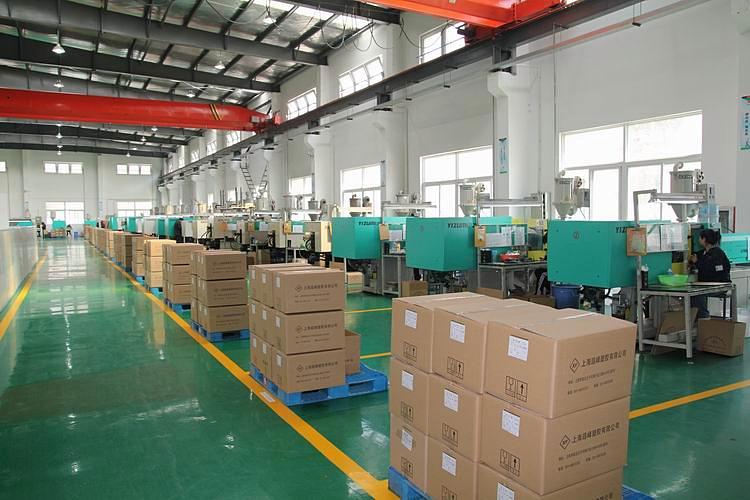
El proceso de moldeo por inyección de metal: paso a paso
El proceso MIM consta de cinco etapas principales:
1. Mezcla (preparación de la materia prima)
Los ingenieros combinan polvos metálicos finos con un aglutinante termoplástico para crear una materia prima homogénea. Seleccionan los polvos según las propiedades requeridas, como la resistencia al impacto, la resistencia al desgaste, el rendimiento térmico y la dureza. Esta mezcla crea un material compuesto que aprovecha las ventajas de múltiples metales y minimiza sus limitaciones individuales.
2. Moldeo por inyección
Los técnicos calientan la materia prima y la inyectan en moldes utilizando el mismo equipo que en el moldeo por inyección de plástico tradicional. En esta etapa, los componentes moldeados se denominan "piezas verdes".
3. Desvinculación
En la fase de desaglomerado, las piezas verdes se colocan en un baño de agua o en una solución de disolvente para eliminar el aglutinante. Algunos procesos también implican la exposición a la luz ultravioleta para curar o eliminar parcialmente el aglutinante, según la formulación utilizada.
4. Sinterización
Tras el desaglomerado, los componentes se sinterizan en un horno de alta temperatura, que suele superar los 2000 °F (≈1100 °C). Esta etapa fusiona las partículas metálicas en una estructura densa y sólida, manteniendo la forma obtenida durante el moldeo.
5 Refinamiento
Finalmente, los técnicos terminan las piezas sinterizadas para eliminar rebabas o imperfecciones superficiales. También pueden aplicar procesos adicionales como mecanizado, pulido o recubrimiento para cumplir con las especificaciones finales.
Ventajas del moldeo por inyección de metal
Capaz de producir geometrías complejas
Alta densidad de piezas y rendimiento.
Tolerancias dimensionales estrictas
Rentable para la producción de alto volumen
Excelente acabado superficial y mínimo posprocesamiento.
Aplicaciones del moldeo por inyección de metales
La tecnología MIM es ideal para aplicaciones que exigen formas complejas y un alto rendimiento mecánico, superior al que ofrecen los plásticos o las aleaciones metálicas ligeras. Estas propiedades incluyen alta resistencia y densidad, excelente permeabilidad magnética, resistencia a la corrosión, conductividad térmica y estabilidad a altas temperaturas.
Las industrias y componentes típicos que se benefician del MIM incluyen:
Electrónica de consumo: encapsulados microelectrónicos, disipadores de calor.
Automoción: Sensores, actuadores, mecanismos de cierre
Aeroespacial: Sistemas de combustible para motores, componentes estructurales
Medicina: Instrumentos quirúrgicos, implantes ortopédicos
Industrial: Herramientas manuales, herramientas de precisión.
Energía: Instrumentos de perforación petrolífera, componentes de válvulas
Conclusión
El moldeo por inyección de metal reduce la brecha entre los requisitos de materiales de alto rendimiento y una producción rentable. Su capacidad para fabricar piezas complejas a pequeña escala con una precisión excepcional lo convierte en una opción cada vez más popular en diversas industrias de alta tecnología.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

