En productos de control y propulsión, muchas piezas y componentes requieren el mecanizado de orificios pequeños y profundos. Esto es especialmente cierto en productos de propulsión que utilizan materiales difíciles de mecanizar.
Durante el mecanizado de agujeros pequeños y profundos, con frecuencia ocurren problemas como rotura de broca, desviación de la perforación y agujeros elípticos.
Estos problemas provocan una baja tasa de calificación en el procesamiento. Como resultado, el mecanizado de agujeros pequeños y profundos se ha convertido en un importante desafío técnico en el proceso de producción.
El método tradicional de mecanizado de abrazaderas es de baja productividad, lo que restringe seriamente la capacidad de producción del producto.
En el propulsor de dos componentes, el oxígeno y el propulsor de combustión fluyen hacia la cámara en una proporción específica.
Luego se mezclan uniformemente para lograr una atomización efectiva y una combustión mixta eficiente.
Esto proporciona la fuerza y el torque necesarios para el control orbital y de actitud durante el período en órbita.
Los orificios profundos y pequeños de la placa del propulsor presentan una tolerancia de tamaño y forma deficiente. Esto afecta gravemente el flujo de propulsor y el rendimiento general del propulsor.
Al mismo tiempo, la tasa de calificación de la placa propulsora sigue siendo baja, lo que ha afectado significativamente las actividades normales de investigación y producción científica.
Como resultado de ello, se han desperdiciado gravemente recursos humanos, recursos materiales y equipos.
Es urgente mejorar el proceso de mecanizado para cumplir con los requisitos de diseño y fabricación del producto.
Se necesitan urgentemente mejoras en la tecnología de procesamiento para satisfacer los requisitos de diseño y procesamiento de productos y para mejorar la tasa de calificación de productos.
Introducción a la placa de propulsión
La placa del propulsor (gráfico de φ56 mm en el lado frontal de la pieza de trabajo) es un componente clave del propulsor.
Su función principal es la ventilación de oxígeno y la combustión dentro de la estructura porosa. La placa del propulsor está fabricada en Ti53311S.
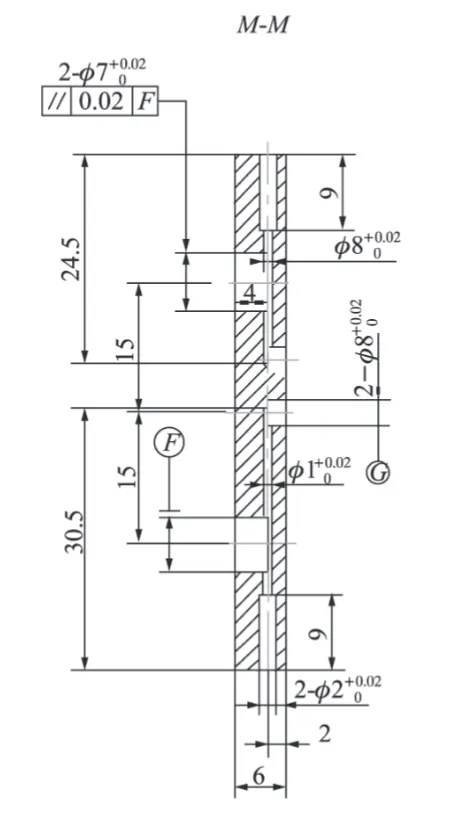
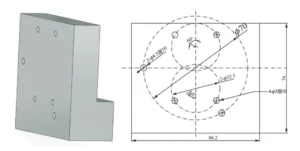
Hay dos agujeros profundos en el costado de los tapones largos (como se muestra en la Fig. 1):
Uno con un diámetro de φ0.8 mm y una profundidad de 24.5 mm,
El otro con un diámetro de φ1.0 mm y una profundidad de 30.5 mm.
Estos agujeros dan como resultado una relación máxima de profundidad a diámetro de 21. Los agujeros ciegos (2-φ(7+0.02/0) mm y 2-φ3(+0.02/0) mm) deben intersecarse con los agujeros profundos de manera que la mitad de estos queden expuestos.
Al mismo tiempo, estas características que se cruzan deben estar alineadas con precisión para garantizar la seguridad de los propulsores.
La relación máxima entre profundidad y diámetro es 21. Dos agujeros ciegos (2-φ(7+0.02/0) mm y 2-φ3(+0.02/0) mm) deben intersecarse con los agujeros profundos de modo que la mitad de estos queden expuestos.
Al mismo tiempo, la rectitud de los orificios profundos internos debe ser muy alta para garantizar el caudal requerido de los propulsores.
Dificultades de procesamiento
Debido al material de procesamiento de la placa del propulsor Ti53311S y a la gran profundidad de los orificios pequeños, el proceso de procesamiento presenta las siguientes dificultades:
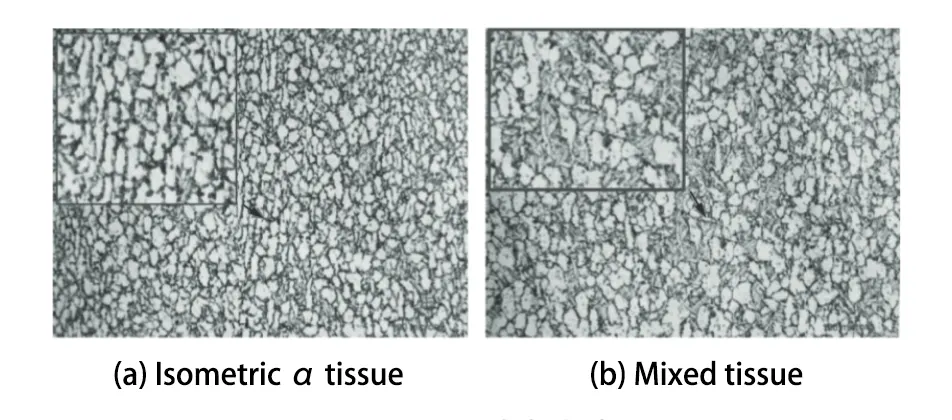
(1) El material Ti53311S es difícil de procesar debido a su alta dureza Vickers (HV0.2, aproximadamente 350). La microestructura interna presenta una organización α generalmente isométrica (Figura 2a).
Sin embargo, también puede contener organizaciones mixtas, como por ejemplo, organizaciones de cestas de red (Figura 2b).
Esto significa que la organización no está distribuida uniformemente, lo que lleva a la formación de puntos duros.
Estos puntos duros pueden provocar desviaciones en la perforación de agujeros.
( 2) Cuando se utiliza una perforadora manual para procesar agujeros profundos y pequeños con una gran relación profundidad-diámetro (φ0.8 mm y φ1.0 mm), la broca tiene poca resistencia y alta velocidad de rotación.
Esta alta velocidad de rotación genera una gran cantidad de calor durante el proceso.
Además, la ranura en espiral de la broca es más estrecha, lo que dificulta la extracción suave de la viruta.
El refrigerante también es difícil de suministrar a través de la ranura en espiral, lo que impide una dispersión efectiva del calor.
Como resultado, es más probable que se produzcan problemas como fractura de la broca, desviación de la perforación y elipse de perforación.
Estos problemas dan lugar a una tasa de mecanizado poco cualificada.
( 3) No es posible observar el estado interno a tiempo durante el mecanizado de agujeros ciegos.
( 4) Se producen hasta 300 placas propulsoras cada año y el procesamiento manual aumenta la intensidad del trabajo del operador.
La productividad también es baja y la consistencia del producto es deficiente.
medidas de mejora
Para abordar los problemas de desviación de orificios, impermeabilidad y rotura de brocas provocados por el procesamiento de orificios profundos y pequeños en la placa del propulsor, realizamos una investigación.
Nos centramos en la tecnología de procesamiento de agujeros pequeños y profundos.
Descubrimos que estos problemas se pueden resolver utilizando una máquina de perforación CNC EDM de alta velocidad para crear orificios guía y luego escariar los orificios con brocas escariadoras.
Este enfoque mejora tanto la calidad del producto como la eficiencia del procesamiento.
En concreto, a través de los cuatro aspectos de mejora siguientes: En primer lugar, la perforación de orificios piloto con electroerosión.
En primer lugar, el diseño del neumático de perforación del orificio piloto EDM.
La segunda es la elección de los parámetros para la perforación del orificio piloto mediante electroerosión.
En tercer lugar, la abrazadera para producir un posicionamiento de fácil montaje del neumático escariador; en cuarto lugar, la selección de parámetros de corte razonables.
El cuarto es elegir parámetros de corte razonables y utilizar la broca escariadora para escariar agujeros de φ1 mm, φ0.8 mm.
A continuación se presentan medidas de mejora específicas:
La elección de los parámetros del orificio piloto de la electroerosión
El tamaño del orificio piloto y la calidad de la superficie durante el mecanizado EDM juegan un papel crucial en la dificultad del escariado de la abrazadera.
Determinación de parámetros de mecanizado eléctrico
Los parámetros de mecanizado eléctrico se identifican mediante pruebas de proceso.
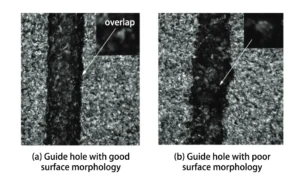
Luego se utiliza un microscopio metalúrgico para observar la morfología microscópica de los agujeros procesados.
Los parámetros que dan como resultado tumores de fusión más pequeños y una mayor calidad de superficie son los más razonables.
Selección del diámetro del electrodo de latón
El diámetro del electrodo de latón debe elegirse con cuidado para garantizar la precisión del escariado de la abrazadera y permitir una operación conveniente.
Esto es especialmente importante al procesar agujeros pequeños de φ1 mm y φ0.8 mm de profundidad.
En prueba:
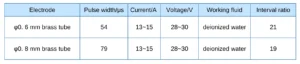
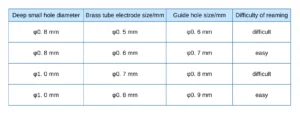
Se utilizaron electrodos de latón de φ0.8 mm y φ0.7 mm para orificios piloto de φ1 mm.
Se utilizaron electrodos de latón de φ0.6 mm y φ0.5 mm para orificios piloto de φ0.8 mm.
Luego, el operador de la abrazadera escarió los orificios utilizando brocas de φ1 mm y φ0.8 mm.
Comparación de la dificultad del escariado
Los agujeros piloto procesados con:
Los electrodos de latón de φ0.8 mm fueron más fáciles de escariar que los perforados con φ0.7 mm.
Los electrodos de latón de φ0.6 mm fueron más fáciles de escariar que los procesados con φ0.5 mm.
Sin embargo, como se muestra en la Tabla 2 , los orificios piloto más pequeños también aumentan el riesgo de que la broca se doble.
Análisis de la dificultad del escariado y falla de la broca
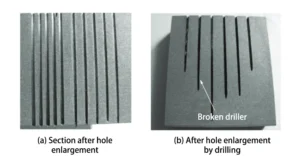
Como se muestra en la Figura 5 :
Cuando la broca llega al orificio piloto, repara la pared interior del orificio ( Fig. 5a ).
La capa refundida más dura requiere una mayor eliminación de material si el orificio piloto es demasiado pequeño.
Combinado con la menor resistencia de la broca, esto aumenta la probabilidad de rotura ( Fig. 5b ).
Consumo de electrodos y calibración de profundidad
Durante la perforación EDM, el electrodo de tubo de latón se consume continuamente.
Como resultado, el acortamiento del electrodo no es igual a la profundidad del orificio en la placa del propulsor.
Para garantizar la precisión, es necesario determinar el acortamiento del electrodo utilizando una pieza de prueba.
A través de pruebas:
El tubo de latón debe moverse hacia abajo 48 mm para un orificio piloto de φ0.8 mm con una profundidad final de 24.5 mm.
El tubo de latón debe moverse hacia abajo 58 mm para acomodar un orificio piloto de φ1 mm con una profundidad de 30.5 mm.
Diseño de la herramienta de escariado de neumáticos con abrazadera
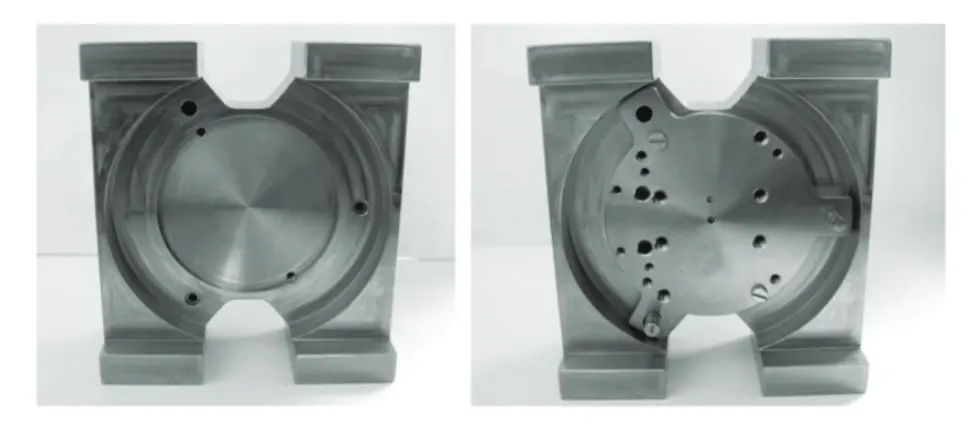
Se requiere un accesorio de escariado de sujeción especializado para garantizar la precisión dimensional y posicional del mecanizado de orificios pequeños y profundos.
Este accesorio debe cumplir los siguientes requisitos de diseño:
(1) El orificio del pasador de posicionamiento del accesorio es consistente con el orificio de posicionamiento del orificio piloto realizado mediante corte con alambre.
( 2) Se toman medidas especiales en el diseño del accesorio para evitar que la planitud de la placa de empuje procesada afecte la distancia entre el microagujero y la cara del extremo.
En el centro del dispositivo se mecaniza un orificio ranurado con un diámetro de φ56 mm y una profundidad de 2 mm.
( 3) Dado que los orificios de φ0.8 mm y φ1 mm se deben mecanizar desde ambos extremos girando la pieza de trabajo, se deben alinear con precisión cabeza con cabeza.
Esto garantiza que los dos pequeños agujeros procesados desde cada extremo se encuentren en la misma línea recta.
Para lograr esto, el paralelismo de las superficies de los extremos superior e inferior debe controlarse dentro de 0.02 mm.
( 4) Se deben realizar aberturas en forma de U en las superficies superior e inferior de la pieza de trabajo en la posición de perforación del neumático.
Este diseño ayuda a reducir la longitud del voladizo del taladro escariador y evita la interferencia entre el mandril y el neumático durante el proceso de perforación.
El neumático escariador de sujeción y su diagrama de montaje se muestra en la Figura 6.
Selección de parámetros de corte para escariado de mandíbulas
Es necesario elegir la velocidad y el avance adecuados para garantizar la precisión del escariado y un menor desgaste de la broca.
A través de pruebas de proceso, se descubrió que el desgaste de la broca se vuelve más severo cuando la máquina funciona a 5,000 r/min.
Como resultado, es necesario afilar la broca con frecuencia. Además, el proceso de alimentación se vuelve más difícil y laborioso.
En casos graves, la broca puede incluso romperse. Al mismo tiempo, la precisión de las dimensiones del agujero profundo también se ve afectada.
Cuando la velocidad de rotación es de 4000 r/min, el torque de la broca es mayor y la eficiencia de trabajo es menor.
Al final, se deben seleccionar los parámetros de mecanizado adecuados para garantizar la eficiencia, la precisión y la rectitud de los agujeros pequeños.
La velocidad de rotación recomendada es de 4,500 r/min y la velocidad de alimentación adecuada varía de 3 a 4 mm/min.
Conclusión
La precisión del mecanizado de orificios se mejora enormemente al utilizar una máquina de perforación de alta velocidad para crear orificios guía y aplicar el método de escariado de sujeción para el procesamiento de orificios pequeños y profundos.
Como resultado, la tasa promedio de aprobación aumentó de aproximadamente el 70% a más del 98% y la productividad de procesamiento aumentó a más de tres veces el nivel original.
Al mismo tiempo, los costes de producción se redujeron significativamente.
Este método de procesamiento se puede aplicar en el mecanizado posterior de la placa de propulsión para motores de gran empuje.
También puede servir como referencia de proceso para mecanizar agujeros pequeños y profundos en nuevos productos de investigación que tengan una relación profundidad-diámetro mayor.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.