La selección de herramientas es un paso fundamental antes del mecanizado CNC . Unos métodos de ajuste de herramientas precisos y rápidos son esenciales para garantizar la precisión y la eficiencia del torneado CNC . Tomando como ejemplo las herramientas de contorno externas e internas utilizadas en el torneado CNC, este artículo explora los métodos de ajuste de herramientas mediante software de simulación virtual, ofreciendo una referencia teórica y práctica para los operarios de torneado CNC.
El torno CNC procesa piezas creando un plan de procesamiento basado en el dibujo de la pieza y luego generando el programa CNC correspondiente para controlar los movimientos de la máquina.
El programa CNC se compila en base a las coordenadas del nodo del dibujo de la pieza, determinadas por el sistema de coordenadas de la pieza y la orientación de la herramienta correspondiente.
El establecimiento del sistema de coordenadas de la pieza de trabajo en un torno CNC afecta directamente la precisión y la eficiencia de la pieza. Este artículo explora los métodos comunes de ajuste de herramientas para piezas de eje utilizando herramientas de contorno externo e interno, demostrados a través de un software de simulación CNC.
Método de ajuste de herramientas para herramientas de contorno externo
Las herramientas habituales para mecanizar los contornos externos de los ejes incluyen herramientas de torneado, ranurado y roscado. El ajuste de las herramientas se realiza normalmente mediante un corte de prueba, que es rápido y no requiere herramientas adicionales.
1. Ajuste de la herramienta de torneado exterior
(1)Selección de la pieza de trabajo y la herramienta para el corte de prueba
Existen varias herramientas de torneado externo, incluidas herramientas rectas, de codo de 45° y de codo de 90°. Por ejemplo, en el software de simulación CNC Swan, seleccione acero con bajo contenido de carbono 08F (material predeterminado de FANUC0iT) como material de la pieza bruta.
(2) Realización del corte de prueba
La herramienta de torneado establece el origen de la pieza de trabajo en el centro de su cara del extremo derecho, con el eje Z como dirección axial y el eje X como dirección radial. Antes de realizar un corte de prueba con la herramienta de torneado exterior (T01), ponga en marcha el husillo, introduzca “M03S300” en el modo [MDI] y ejecute (Figura 1a). A continuación, alimente manualmente la herramienta para cortar la cara del extremo derecho (Figura 1b).
(3)Definición de la coordenada Z y finalización de la configuración de la herramienta
Abra la función [AJUSTE DE DESPLAZAMIENTO] en el panel de control. En la interfaz [COMPENSACIÓN DE HERRAMIENTA/GEOMETRÍA], configure la posición Z actual de la herramienta en “Z0” (Figura 2a). Haga clic en el botón cuadrado gris debajo de [MEDIR] para visualizar el resultado (Figura 2b). La configuración del eje Z para la herramienta de torneado cilíndrico externo ya está completa.
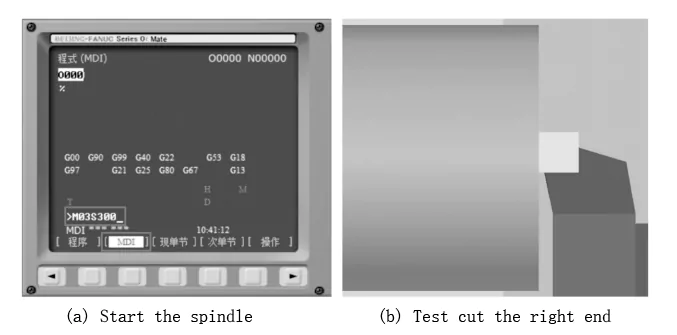
Figura 1 Configuración de la herramienta del eje Z
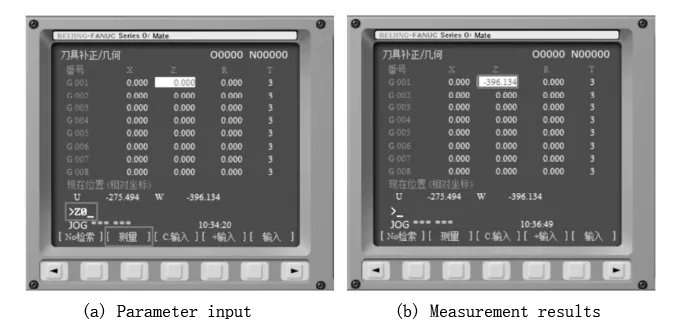
Figura 2 Configuración de parámetros de configuración de la herramienta del eje Z
(4) Retracción de la herramienta y posicionamiento de corte de prueba del eje X
La herramienta se retrae en la dirección +X para el posicionamiento del corte de prueba del eje X (Figura 3a), luego avanza en la dirección -Z para completar el corte de prueba del círculo exterior (Figura 3b).
(5) Medición del diámetro del círculo exterior después del corte de prueba
Después del corte de prueba del círculo exterior, retraiga la herramienta a lo largo de la dirección +Z (Fig. 4a), detenga el husillo, abra el comando [Medición de pieza de trabajo] y utilice un calibrador vernier para medir el diámetro del círculo exterior (Figura 4b).
(6) Compensación de la herramienta y ajuste de la geometría
Abra la interfaz [Compensación de herramienta/Geometría], configure la coordenada X de la herramienta en el diámetro exterior medido (Figura 4b) e ingrese “X79.482” (Figura 5a). Haga clic en el botón cuadrado gris debajo de [Medir] para obtener el resultado (Figura 5b).
La alineación de la herramienta de torneado externo se completa en este punto y el portaherramientas realiza la operación [Regresar al origen].
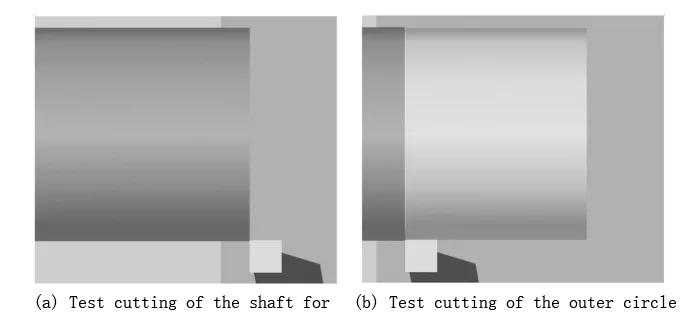
Figura 3. Prueba de corte en el eje X y ajuste de la herramienta
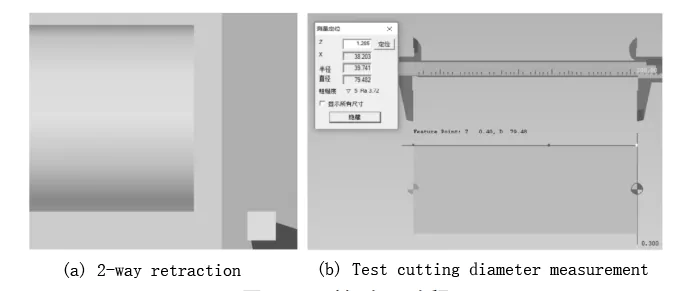
Figura 4 Proceso de configuración de la herramienta del eje X
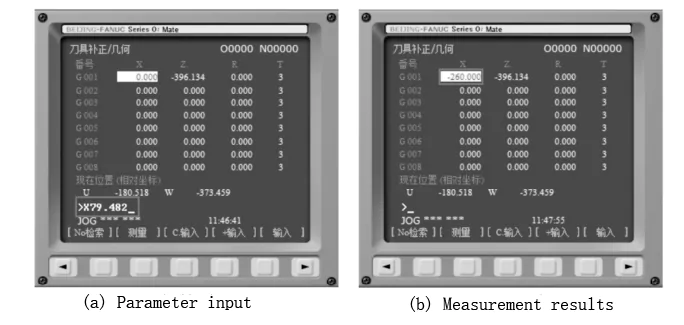
Figura 5 Configuración de parámetros de configuración de la herramienta del eje X
2. Alineación de la herramienta de ranurado externo
Gire el portaherramientas en el sentido de las agujas del reloj para girar la herramienta de ranurado externo (T02) hasta la posición de procesamiento. La herramienta de ranurado externo también se alinea cortando a modo de prueba la cara del extremo y el círculo exterior.
Ponga en marcha el husillo, mueva el portaherramientas y toque ligeramente la hoja de la herramienta de ranurado externo con la cara final de la pieza de trabajo (Figura 6a). Mantenga la herramienta quieta, abra la configuración de parámetros, seleccione la posición [002] en [Número] e ingrese “Z0” en [Medición] (Figura 6b).
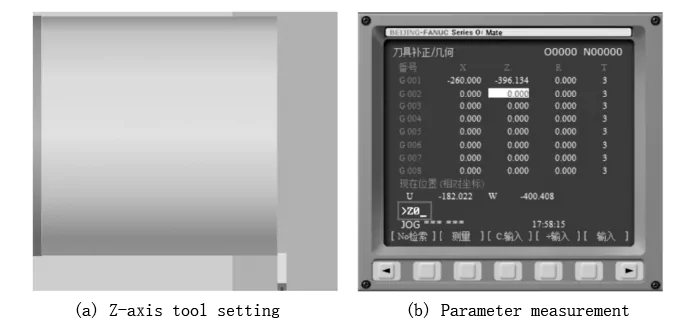
Figura 6 Ajuste de la herramienta del eje Z de la herramienta de ranurado externo
Ajuste la posición de la herramienta y deje que la herramienta de ranurado externo realice un corte de prueba en el círculo exterior, como se muestra en la Figura 7(a). Retire la herramienta en la dirección +Z, detenga el husillo, mida el diámetro del círculo exterior e ingrese los datos (“X79.130”) como se muestra en la Figura 7(b). Haga clic en el botón cuadrado gris debajo de [Medir]. La herramienta de ranurado externo ahora está configurada y el portaherramientas realiza [Regresar al origen].
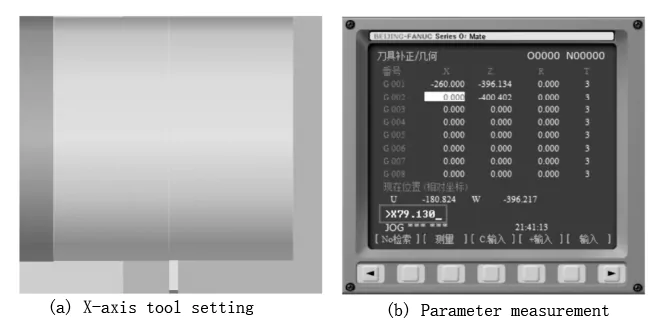
Figura 7 Ranurado externo para enfriar la alineación de la herramienta del eje X
3. Alineación del cortador de roscas externas
Gire el portaherramientas en el sentido de las agujas del reloj, mueva la fresa de rosca externa (T03) a la posición de procesamiento y reduzca la velocidad de avance a medida que la fresa se acerca a la pieza de trabajo. Cuando la punta de la fresa esté al ras del extremo de la pieza de trabajo (Figura 8a), detenga el avance. Abra la configuración de parámetros, seleccione [003] en [número] y asigne la posición actual a “Z0” para [medición].
En el modo de avance manual, ajuste la posición de la herramienta hasta que la fresa de rosca externa toque ligeramente la superficie cilíndrica exterior (Figura 8b). Establezca esta posición como el diámetro de la pieza de trabajo después de que la fresa de ranurado externo de 1.2 (T02) haya intentado cortar. La fresa ahora está alineada y el portaherramientas debería [regresar al origen].
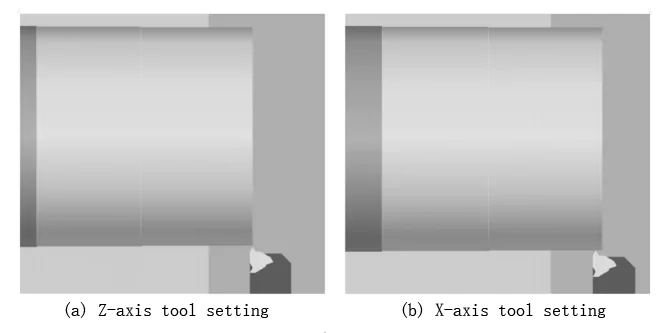
Figura 8 Ajuste del cortador de rosca externa
Lo anterior es el proceso de ajuste de herramientas de las herramientas de mecanizado de contorno externo comúnmente utilizadas para piezas de eje.
Método de ajuste de herramientas para herramientas de contorno interior
Las herramientas habituales para el mecanizado de contornos internos de ejes incluyen herramientas para torneado de orificios internos, ranurado y roscado. El ajuste de la herramienta también establece el origen del sistema de coordenadas de la pieza de trabajo en el punto central de la cara del extremo derecho.
1. Ajuste de la herramienta de torneado de agujeros internos
Una herramienta de torneado de orificios internos (T01) se conoce comúnmente como "herramienta de perforación". Antes de configurar la herramienta de perforación, la broca ha completado el proceso de perforación del orificio central.
Abra [Posicionamiento rápido] en [Operación de la máquina herramienta] en el menú principal, seleccione el centro de la pieza de trabajo, haga clic en [Aceptar] y obtenga la ventana de procesamiento (Figura 9a). Luego, abra [Corrección de herramienta/Geometría], configure la posición actual de la herramienta de mandrilado en “X0” y realice la [Medición]. El resultado se muestra en la Figura 9 (b).
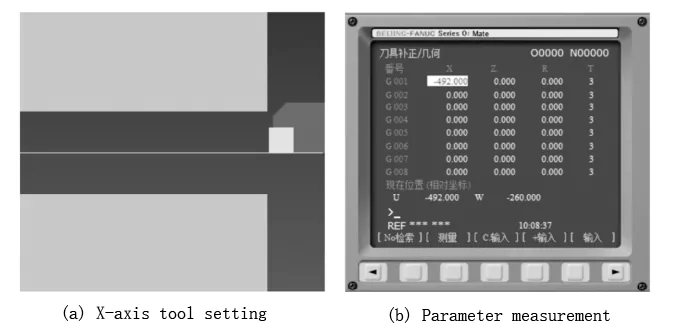
Figura 9 Ajuste de la herramienta del eje X de la herramienta de mandrinado
Ajuste la herramienta de perforación para que toque ligeramente la cara del extremo derecho de la pieza de trabajo (Figura 10a). Abra la interfaz de configuración de parámetros, establezca la posición actual en “Z0” y mida, como se muestra en la Figura 10b. La herramienta de perforación ya está configurada y el portaherramientas debe volver a su posición original.
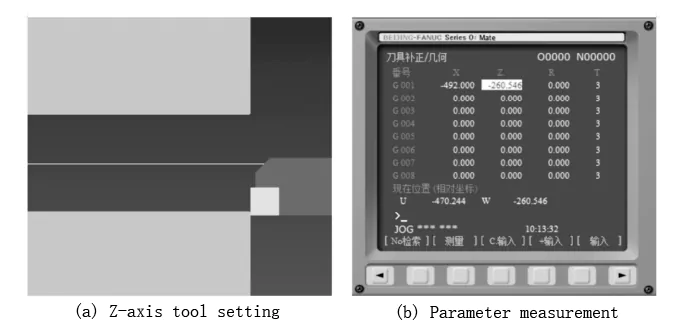
Figura 10 Alineación de la herramienta del eje Z de la fresa de mandrilado
2. Alineación de la herramienta de ranurado interno
Gire el portaherramientas en el sentido de las agujas del reloj para mover la herramienta de ranurado interno (T02) a la posición de procesamiento. Después de poner en marcha el husillo, utilice el comando [Posicionamiento rápido] para moverlo rápidamente al centro de la cara del extremo derecho, como se muestra en la Figura 11 (a), luego configure la posición actual en “X0” en [Número] [002] de la interfaz [Compensación de herramienta/Geometría] y mida.
Mueva la herramienta de ranurado interno ligeramente de modo que toque la cara del extremo derecho de la pieza de trabajo (Figura 11b), establezca la posición actual en “Z0” y mida. La alineación de la herramienta está completa y el portaherramientas debe realizar la operación [Regresar al origen].
3. Ajuste de la herramienta cortadora de roscas internas
Gire el portaherramientas en el sentido de las agujas del reloj para mover el cortador de rosca interna (T03) a la posición de procesamiento. Después de poner en marcha el husillo, utilice el comando [Posicionamiento rápido] para moverlo rápidamente al punto central de la cara del extremo derecho de la pieza de trabajo, como se muestra en la Figura 12 (a). En el [Número] [003] de la interfaz [Compensación de herramienta/Geometría], asigne la posición actual a “X0” y mídala.
Alinee la punta del cortador de rosca interna con la cara del extremo derecho de la pieza de trabajo, como se muestra en la Figura 12 (b). Pause el avance, establezca la posición actual como “Z0” en [Número] [003] de la interfaz [Compensación de herramienta/Geometría] y mida. Una vez alineado, realice la operación [Regresar al origen] en el portaherramientas.
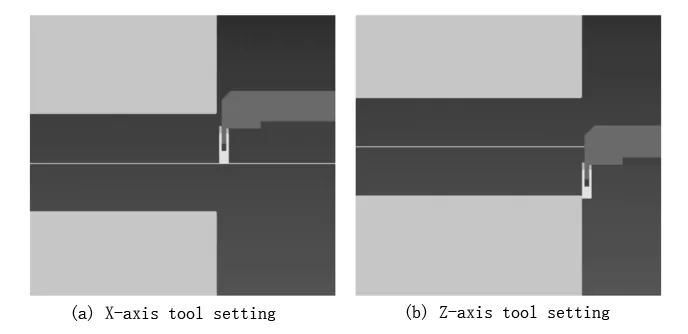
Figura 11 Alineación de la herramienta de ranurado interno
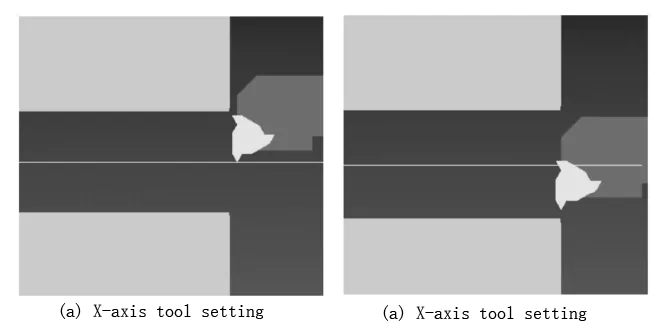
Figura 12 Ajuste del cortador de rosca interna
Lo anterior es el proceso de ajuste de herramientas de las herramientas de mecanizado de contorno interno que se utilizan comúnmente para piezas de eje.
Conclusión
Antes de realizar un torneado CNC, es necesario establecer un sistema de coordenadas de la pieza de trabajo. La precisión de la configuración del sistema de coordenadas de la pieza de trabajo es crucial para la precisión y la eficiencia del procesamiento de la pieza. Este artículo explora los métodos, procesos y precauciones de configuración de herramientas para las herramientas de torneado de contorno externo e interno comunes que se utilizan en el procesamiento de piezas de ejes, y proporciona referencias teóricas y de simulación para los operadores de torneado CNC.
Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.