
Le prototypage rapide (PR) est une technologie basée sur le principe de l'empilement couche par couche. En superposant les couches d'un modèle 3D, des points, des lignes et des surfaces discrets sont progressivement assemblés pour former les pièces souhaitées. Comparé aux méthodes de fabrication traditionnelles, le PR ne nécessite pas d'outillage spécifique, le processus de fabrication est plus simple et beaucoup plus rapide ; on parle alors de « fabrication de formes libres ».
Étant donné que cette technologie est plusieurs fois, voire des dizaines de fois plus rapide que les méthodes traditionnelles, elle est devenue la technologie de base du prototypage rapide. Le RPM a changé la manière traditionnelle de fabriquer des modèles solides et a considérablement accéléré le développement et la mise à jour des produits.
La technologie RPM fait appel à de nombreux domaines techniques, tels que la CAO, le traitement des données, le contrôle numérique, la détection de test, le laser et d'autres technologies mécaniques et électroniques, la technologie des matériaux et la technologie des logiciels informatiques. Il s'agit de l'intégration organique et de l'application croisée de diverses technologies de pointe.
La technologie RPM présente de bonnes perspectives d'application et une bonne valeur pratique. Les ministères, les entreprises, les collèges et universités et les instituts de recherche des principaux pays industriels avancés du monde ont investi massivement dans le développement et la recherche de la technologie RPM. Certains collèges et universités et instituts de recherche scientifique mènent également des recherches et développements sur la technologie RPM et ont obtenu des résultats satisfaisants, qui ont été appliqués avec succès à la fabrication de moules.
Principales méthodes et principes de la technologie RPM
Le processus de mise en œuvre spécifique de la technologie RPM est diversifié. Généralement, en fonction des différents matériaux de formage utilisés et des méthodes de traitement des matériaux, ils peuvent être résumés dans les méthodes suivantes, qui sont présentées comme suit :
1. Méthode de durcissement liquide sélectif
La méthode de polymérisation sélective de liquides consiste à focaliser le laser sur la surface d'un matériau photopolymérisable liquide (tel qu'une résine photopolymérisable ) afin de le polymériser selon un schéma prédéfini, d'abord par point, puis par ligne, et enfin par surface, pour former une couche. Ensuite, la plateforme élévatrice est déplacée à une certaine distance de l'épaisseur de la couche, et une nouvelle couche de matériau liquide est déposée pour former une autre couche. De cette manière, les couches se superposent pour former un objet tridimensionnel. Les procédés typiques de cette méthode comprennent la stéréolithographie (SL – Stéréolithographie, illustrée figure 1), la lithographie laser par meulage (SGC – Polymérisation sur substrat solide) et la lithographie laser par sculpture à la lumière (LS – Sculpture par la lumière).
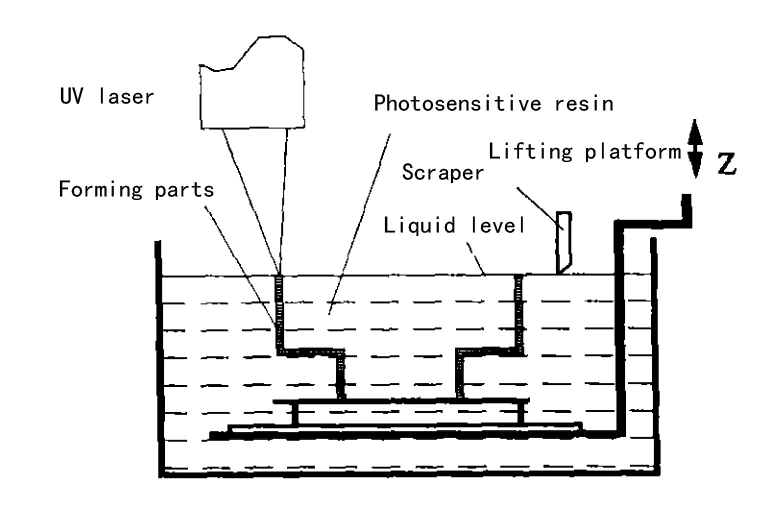
Fig 1. Schéma du procédé SL (stéréolithographie)
2. Méthode d'ajout de couches
La méthode d'ajout de couches utilise un laser ou un outil pour découper le matériau de la feuille afin d'obtenir une couche du modèle. Plus précisément, la bordure du processus et le contour du bord du prototype sont d'abord découpés, puis le matériau qui n'appartient pas au prototype est découpé en une grille. En déplaçant continuellement la plate-forme de levage et en donnant le matériau de la feuille, de nouvelles couches peuvent être découpées et collées aux couches précédentes. De cette manière, un modèle solide tridimensionnel peut être formé par empilement de couches.
Enfin, les petits morceaux de grille de matériaux qui n'appartiennent pas au prototype sont retirés pour obtenir le modèle solide tridimensionnel requis. Il existe de nombreux types de matériaux en feuille utilisés dans la méthode d'ajout de couches, tels que le papier couché (papier recouvert d'un revêtement adhésif) recouvert de céramique, de feuilles métalliques ou d'autres feuilles à base de matériaux. Le processus typique d'ajout de tranches est la fabrication de solides en couches (LOM - Laminated Object Manufacturing), comme illustré dans la figure 2.
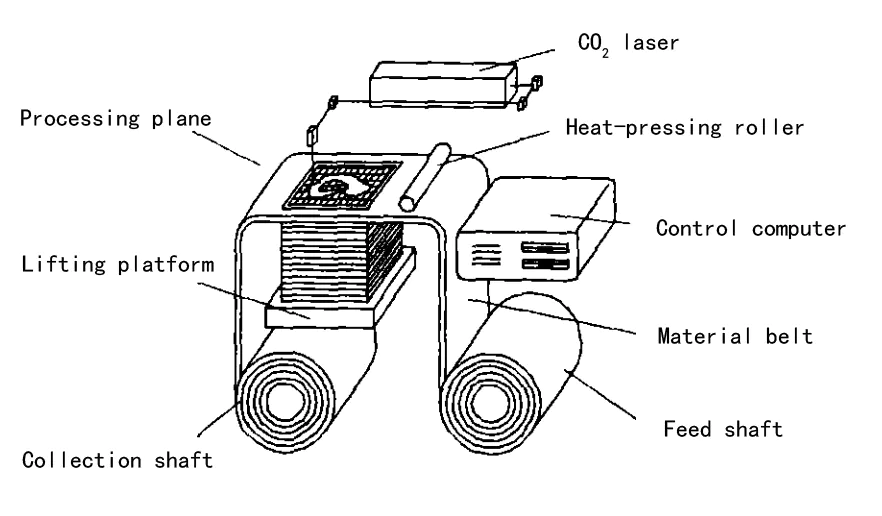
Fig2. Schéma du processus LOM (Layered Entity Manufacturing)
3. Méthode de frittage/liaison sélective de poudre
La méthode de frittage/liaison sélective de poudre utilise une poudre spéciale pour former des couches ayant une densité et une planéité spécifiques. La poudre est fondue ou liée de manière sélective pour créer une couche intégrale. Une nouvelle poudre est ensuite étalée sur la couche formée, compactée et frittée ou liée pour former la couche suivante, fusionnant avec la précédente. Ce processus se poursuit couche par couche pour créer un objet 3D.
Les matériaux en poudre comprennent des options non métalliques comme la cire, le polycarbonate et le sable lavé, ainsi que des poudres métalliques telles que le fer, le cobalt, le chrome et leurs alliages. Les procédés typiques incluent le frittage sélectif par laser (SLS) et l'impression 3D (3DP), comme le montrent les figures 3 et 4.
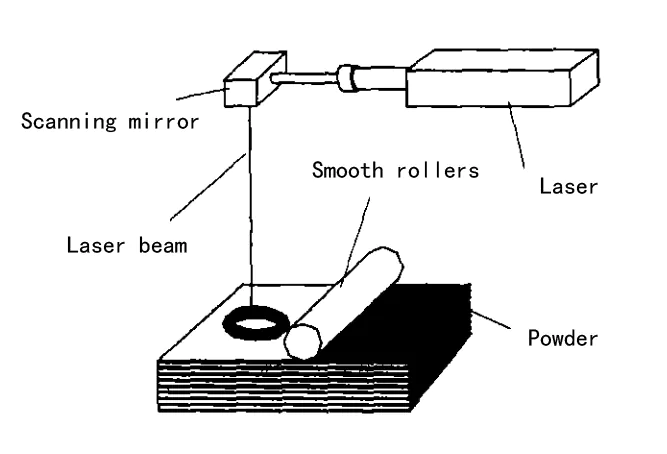
Fig3. Schéma du procédé SLS (frittage sélectif par laser)
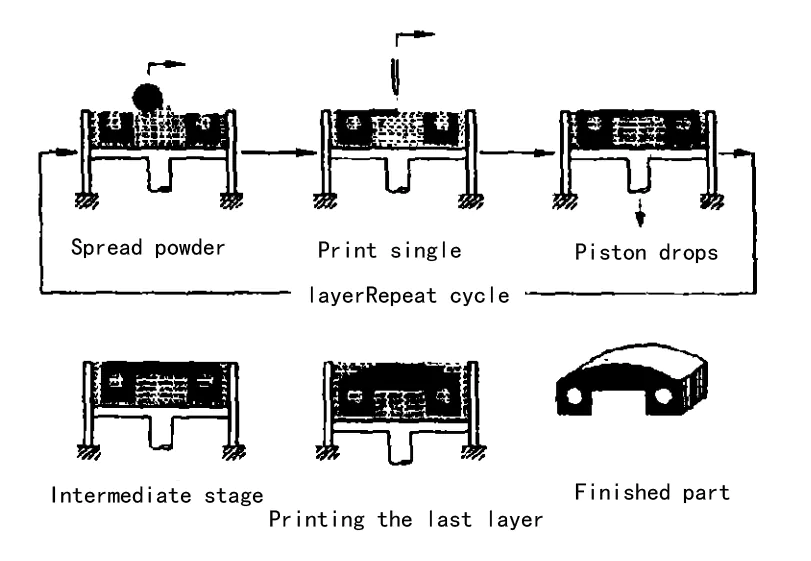
Fig 4. Diagramme de principe du processus d'impression 3D (XNUMXDP)
4. Méthode de moulage par extrusion à l'état fondu
La méthode de moulage par extrusion à chaud consiste à faire fondre le matériau thermofusible en le chauffant, puis à l'extruder et à le pulvériser pour accumuler une couche de formation, puis à former la couche suivante de la même manière et à la fusionner avec la couche précédente. De cette manière, un modèle solide tridimensionnel est finalement formé en empilant les couches. Les matériaux thermofusibles comprennent l'ABS, la cire de nylon, etc. Le processus typique de moulage par extrusion à chaud est la modélisation par dépôt de fil fondu (FDM – Fused Deposition Modeling), comme illustré à la figure 5.
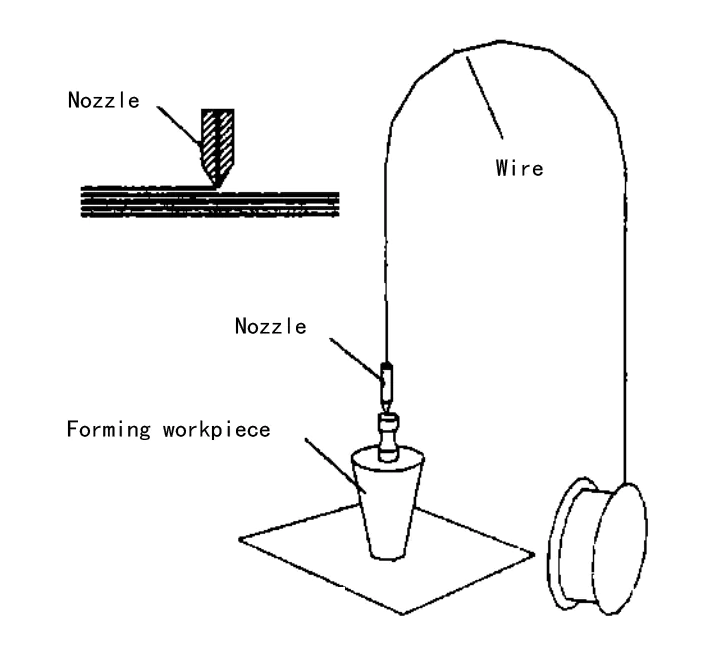
Fig 5. Schéma de principe de la méthode de moulage par extrusion de matière fondue (FDM)
5. Méthode d'impression à jet d'encre
L'impression à jet d'encre consiste à faire fondre le matériau solide, puis à utiliser le principe de l'impression à jet d'encre pour le pulvériser de manière ordonnée, en empilant une couche après l'autre pour former une entité tridimensionnelle. Le processus typique d'impression à jet d'encre est l'impression à jet d'encre, comme le montre la figure 6.
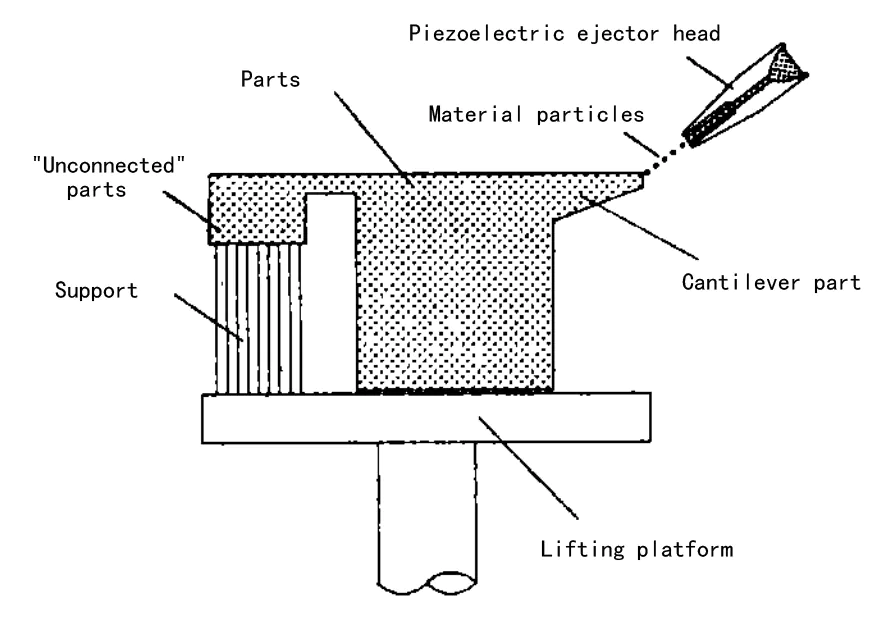
Fig 6. Principe d'impression à jet d'encre
6. Traitement numérique de la lumière
Le traitement numérique de la lumière (DLP) est principalement utilisé pour l'impression 3D de résines photodurcissables. Son principe de fonctionnement consiste à projeter l'image 2D générée par le découpage du modèle 3D sur la résine photosensible couche par couche à l'aide d'un projecteur numérique. La résine durcit rapidement sous la lumière pour former une structure solide. Pendant le processus d'impression, la plate-forme d'impression est immergée dans le bassin de résine. Une fois chaque couche de durcissement terminée, la plate-forme est légèrement soulevée et recouverte d'une nouvelle couche de résine. Le durcissement est répété jusqu'à ce que le modèle soit terminé, comme le montre la figure 7.
Fig 7. Schéma de traitement numérique de la lumière
Tableau 1. Tableau comparatif de cinq méthodes de prototypage rapide
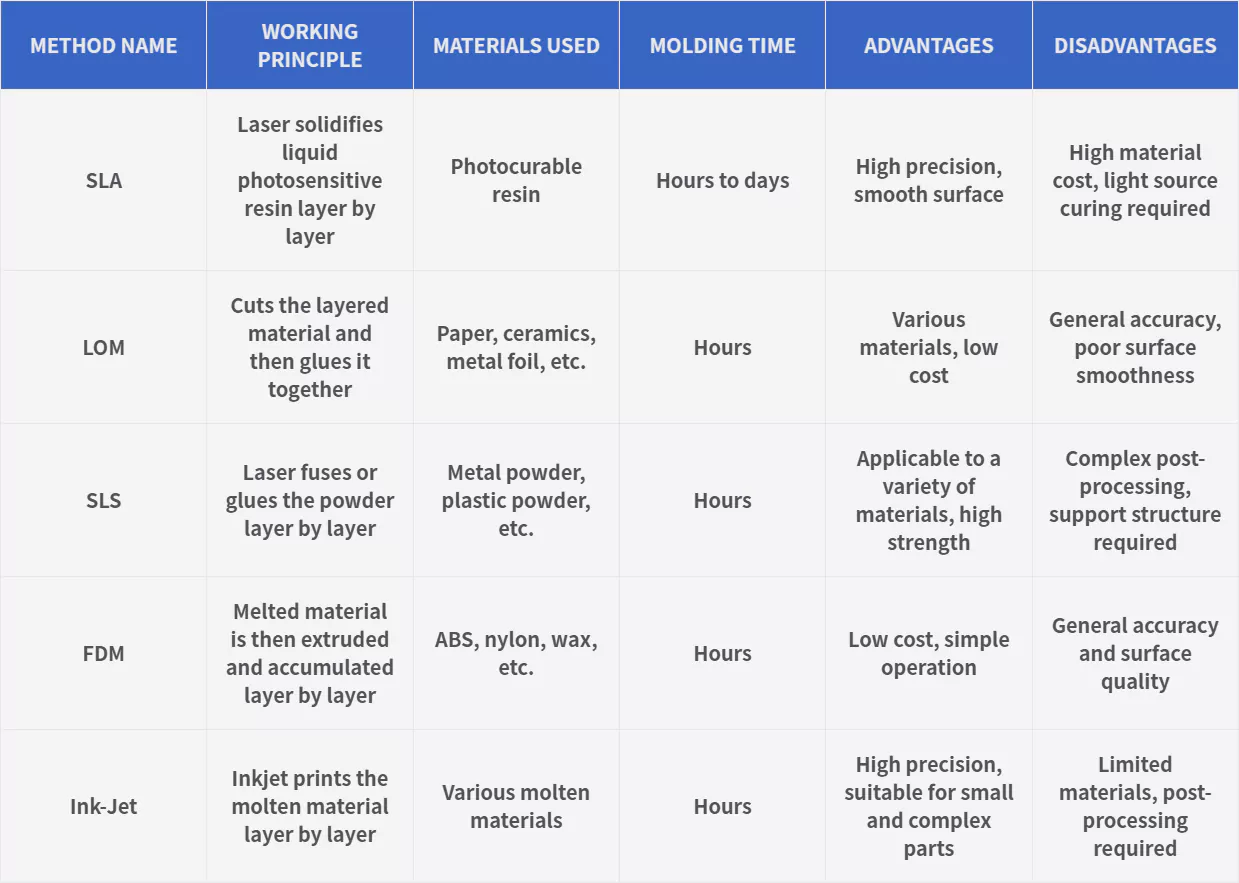
La tendance de développement de la technologie RPM
La technologie RPM est d'une grande importance dans l'industrie manufacturière. Ce modèle de fabrication s'est développé rapidement depuis sa création. La technologie RPM a subi des changements et des améliorations fondamentaux dans les objectifs de fabrication, les capacités de fabrication et les technologies de fabrication par rapport au passé. Les perspectives de développement de cette technologie sont très prometteuses et la technologie elle-même continuera de s'améliorer.
1. Les objectifs de fabrication se développent de manière relativement indépendante
D'un point de vue de fabrication, la technologie RPM prend en charge la production rapide de prototypes conceptuels, de prototypes de tests fonctionnels, de moules et de pièces.
Les prototypes de conception sont rapides à mouler, dotés d'un petit équipement, d'un fonctionnement fiable et d'un faible niveau sonore. Les systèmes 3DSYSTEM Actua2100 et EOS DESKTOP200 en sont des exemples.
Les prototypes de tests fonctionnels doivent répondre à des exigences de résistance, de rigidité, de température, de résistance à la corrosion et de précision. Cela nécessite des recherches sur des matériaux spéciaux.
Les prototypes de modèles rapides nécessitent des matériaux spécifiques et affectent les modes de fabrication, comme QuickCast de 3DSYSTEM.
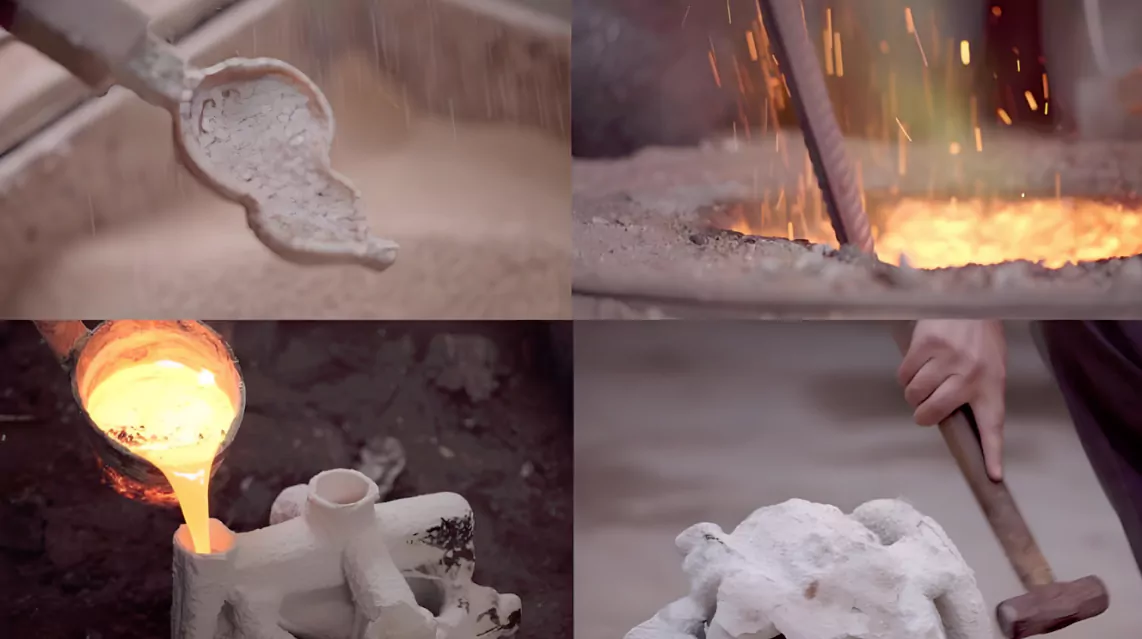
La technologie RPM est également largement utilisée pour la fabrication de moules, tels que les moules à injection sous vide, à cire perdue, à moulage au sable et à mousse perdue.
Les pièces fonctionnelles rapides restent un défi majeur et un axe de recherche dans le domaine RPM.
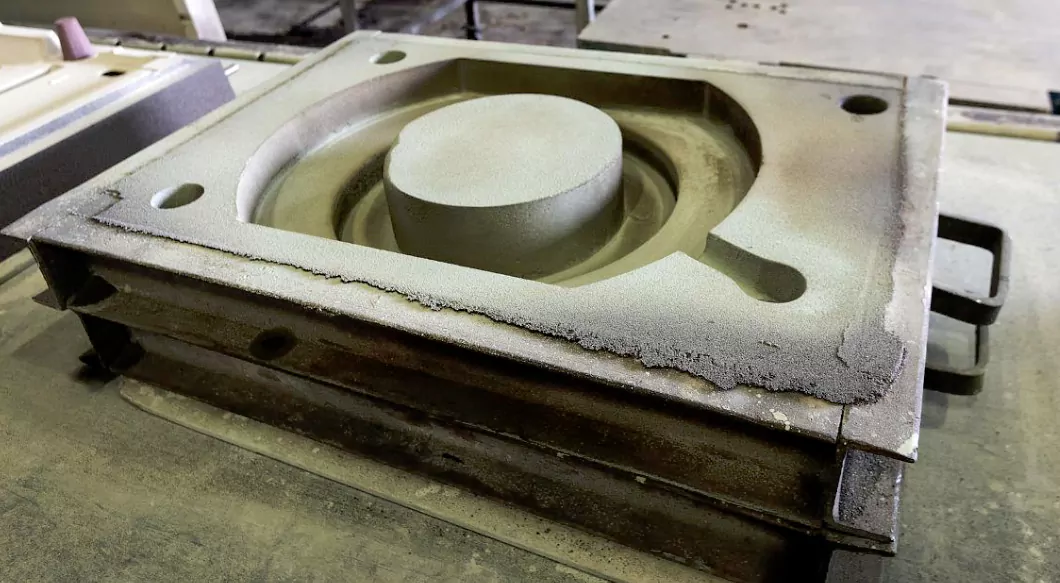
Fig 8. Moule de moulage à la cire perdue
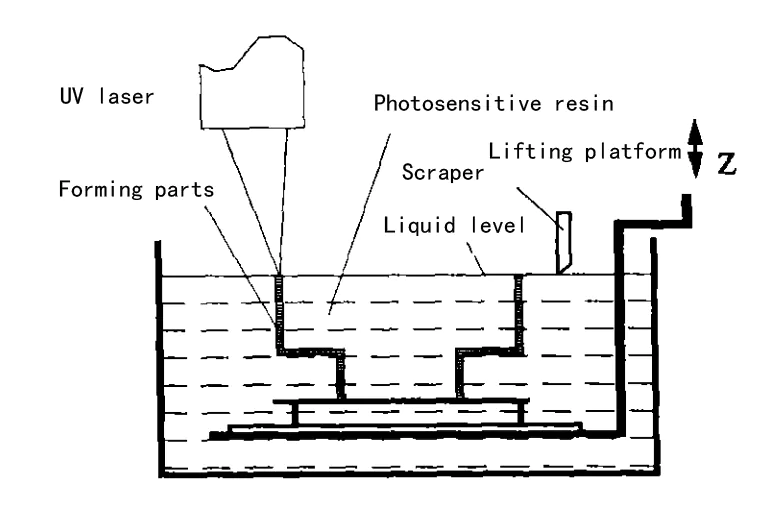
Fig 9. Moule de moulage au sable
La fabrication rapide de concepts et la fabrication rapide d'outillages présentent toutes deux un énorme potentiel de marché et de faisabilité technique et deviendront le centre de la recherche et de la commercialisation.
En raison des grandes différences dans leurs caractéristiques, les deux auront tendance à se développer de manière relativement indépendante.
Les tests rapides ont une utilisation limitée et des caractéristiques peu claires, ils ne se développeront donc pas en tant que domaine indépendant. Ils continueront de faire partie de la fabrication de concepts rapides.
La fabrication rapide de pièces fonctionnelles sera une orientation clé du développement de la technologie RPM. Cependant, elle est complexe et restera probablement au stade de la recherche pendant longtemps.
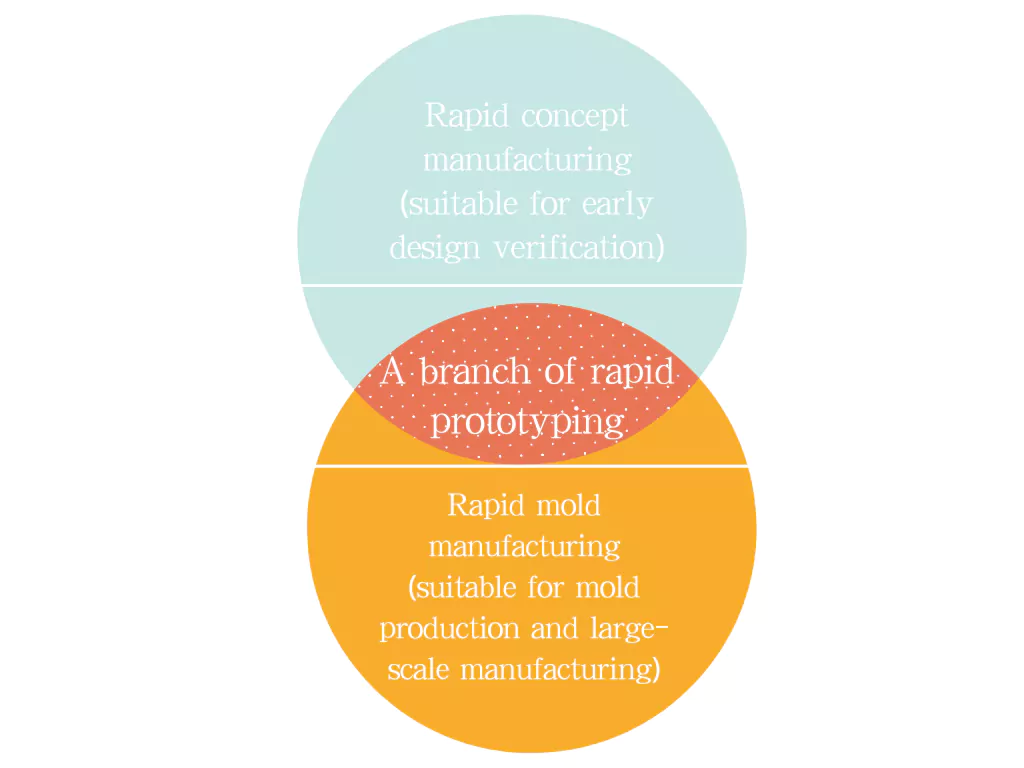
Fig 10. Relation et différence
2. Fabrication à grande échelle et micro-fabrication
2.1 Croissance de la fabrication de prototypes
L'analyse des gammes de produits des grandes entreprises montre que les tailles des prototypes augmentent. En raison des défis liés à la production de moules de grande taille et des avantages du RPM dans la fabrication de moules, une part importante du marché du RPM se déplacera probablement vers la fabrication de prototypes de grande taille à l'avenir.
2.2 Applications dans l'industrie automobile
Le développement rapide de l'industrie automobile a accru le recours au prototypage rapide à grande échelle. Cette technologie est principalement utilisée pour la fabrication de moules automobiles, qui nécessitent une vitesse et une précision élevées.
À mesure que la rotation des modèles de véhicules s'accélère, la demande de moules de couverture automobile plus rapides et plus précis augmente. La technologie de fabrication rapide à grande échelle répond parfaitement à ces besoins.
2.3 Micro-fabrication avec RPM
En revanche, RPM s'est également lancée dans la microfabrication. L'un des domaines clés est la microlithographie, notamment la technologie SL, qui permet de produire des pièces de la taille d'un micron. Le diamètre du spot laser peut atteindre 5 μm et le prototype reste immobile pendant le processus.
Le faisceau laser se focalise précisément sur le prototype à travers une plaque transparente. La précision de l'arrêt de numérisation XY est de 0.25 μm et la précision de l'arrêt Z de 1 μm. Cette technologie permet de produire des pièces aussi petites que 5 μm x 5 μm x 3 μm, telles que des valves veineuses et des composants de circuits intégrés.
2.4 L'essor des systèmes de fabrication de bureau
Les systèmes de fabrication de bureau gagnent en popularité dans le développement de produits RPM. Ils sont de plus en plus utilisés comme périphériques pour les systèmes de CAO pour générer des graphiques 3D.
Les systèmes RPM doivent être compacts et efficaces, leur permettant de fonctionner dans des environnements de bureau sans perturber les flux de travail de CAO.
Les systèmes RPM commerciaux sont généralement de grande taille, nécessitant des conditions environnementales spécifiques et des opérateurs spécialisés. En revanche, les systèmes de bureau sont compacts, faciles à utiliser et à entretenir, génèrent moins de bruit et de pollution et ont moins d'exigences environnementales.
Bien qu'ils offrent des vitesses de production plus rapides, leur précision est légèrement inférieure. Des entreprises comme Stratasys et SandersPrototype aux États-Unis ont lancé des systèmes de bureau abordables, tels que Genisys3DPrinter et ModelMaker. Ces systèmes ont rapidement gagné du terrain sur le marché, soulignant l'énorme potentiel de la fabrication de bureau.
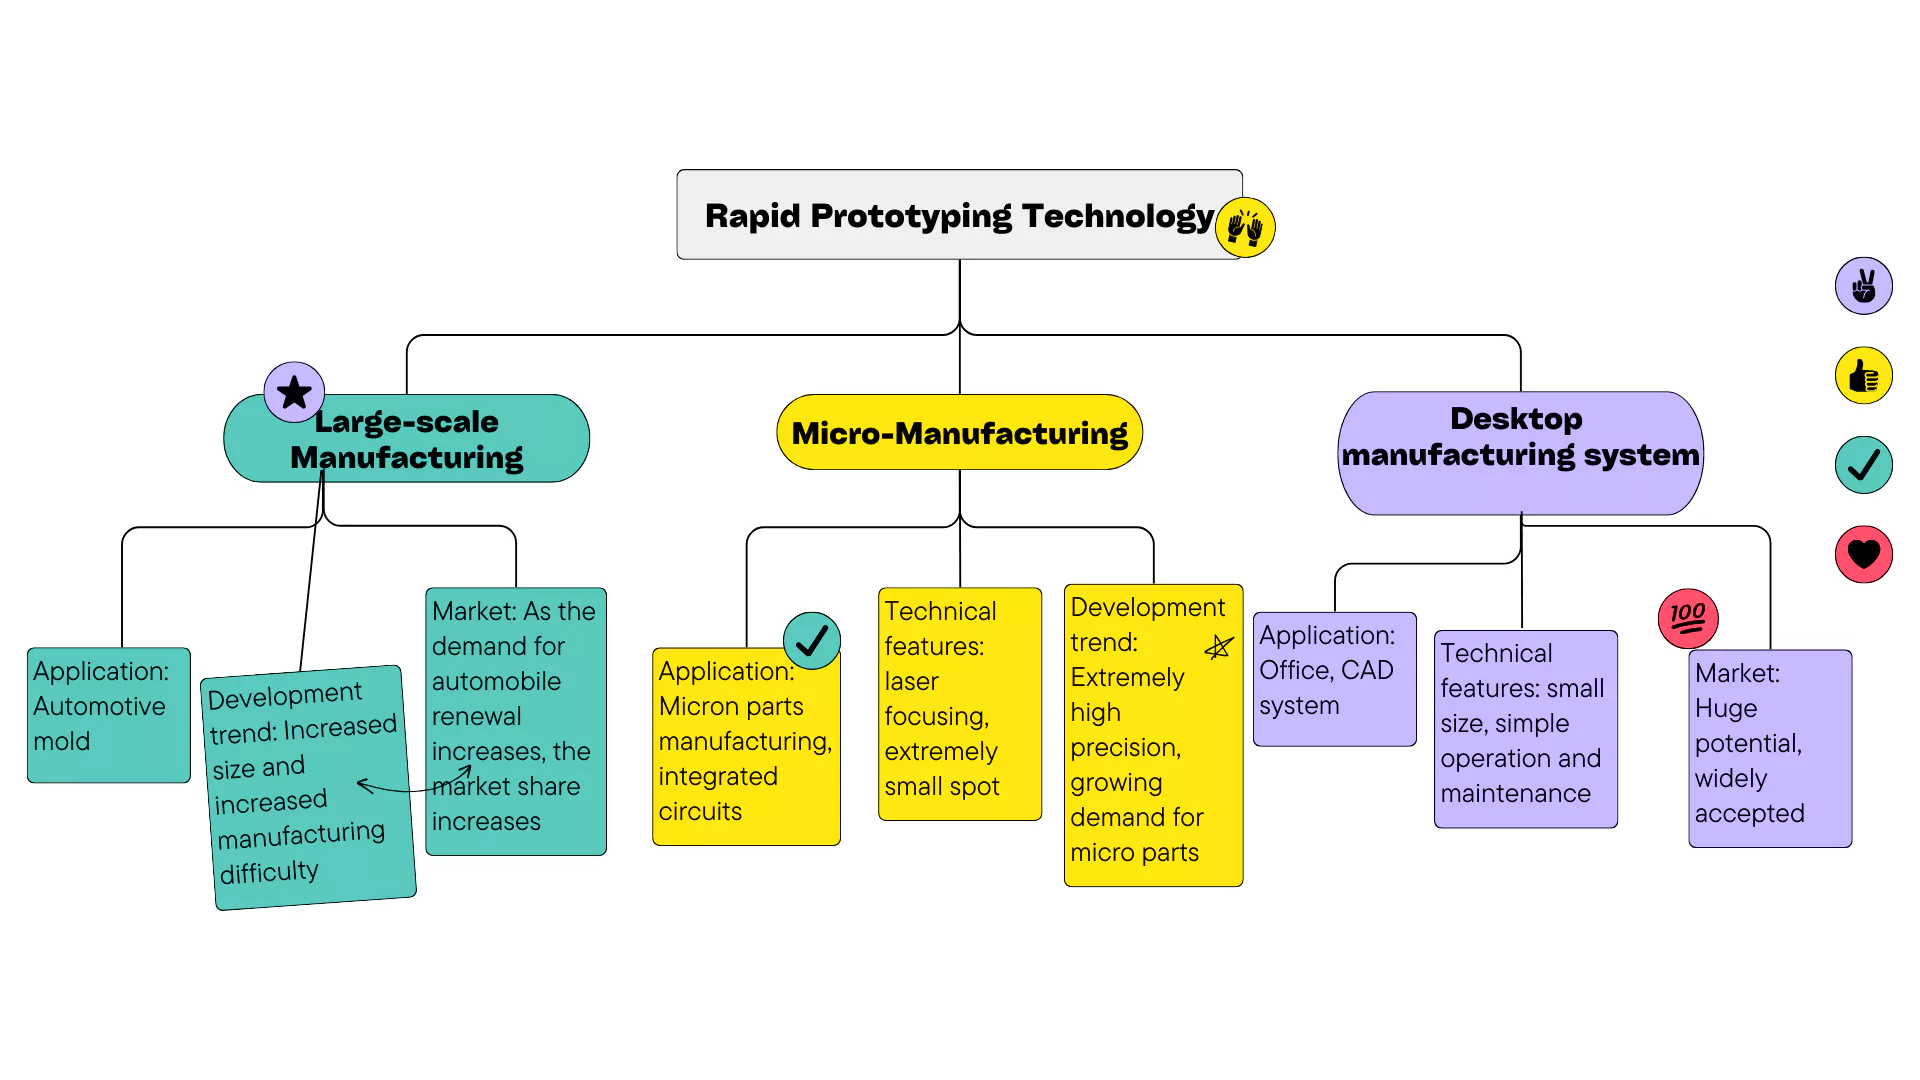
Fig 11. Diagramme de distribution de la technologie RPM
3. Viser l’excellence dans la technologie de fabrication
La stratégie des entreprises de prototypage rapide (RPM) ne consiste pas seulement à lancer de nouveaux modèles, mais aussi à améliorer en permanence les processus, les équipements, les matériaux, les logiciels et les systèmes électromécaniques existants. Leur objectif est d'atteindre une vitesse de production plus rapide, une plus grande précision et une meilleure fiabilité, ou de trouver un équilibre entre ces objectifs. Cette tendance va se poursuivre.
Les technologies de fabrication modernes évoluent de manière très intégrée. Elles combinent la CAO (conception assistée par ordinateur), le traitement des données, le contrôle numérique, la détection de test, le laser et d'autres technologies mécaniques et électroniques, ainsi que les technologies des matériaux et des logiciels pour former un nouveau mode de fabrication.
Parallèlement, la fabrication moderne devient de plus en plus flexible. Le principal avantage de la technologie RPM est sa grande flexibilité et le fait qu'elle ne nécessite plus d'outils spéciaux.
Sous la gestion et le contrôle de l'ordinateur, RPM peut fabriquer des pièces de toute forme complexe. Il intègre des équipements de production programmables, reconfigurables et à variation continue avec gestion des informations dans un seul système, de sorte que le coût de production est indépendant du lot de production. Lorsque la forme, les exigences ou le volume de production d'une pièce changent, il n'est pas nécessaire de reconcevoir ou de fabriquer des outils. Il suffit de modifier le modèle CAO et d'ajuster les paramètres pour produire une nouvelle pièce.
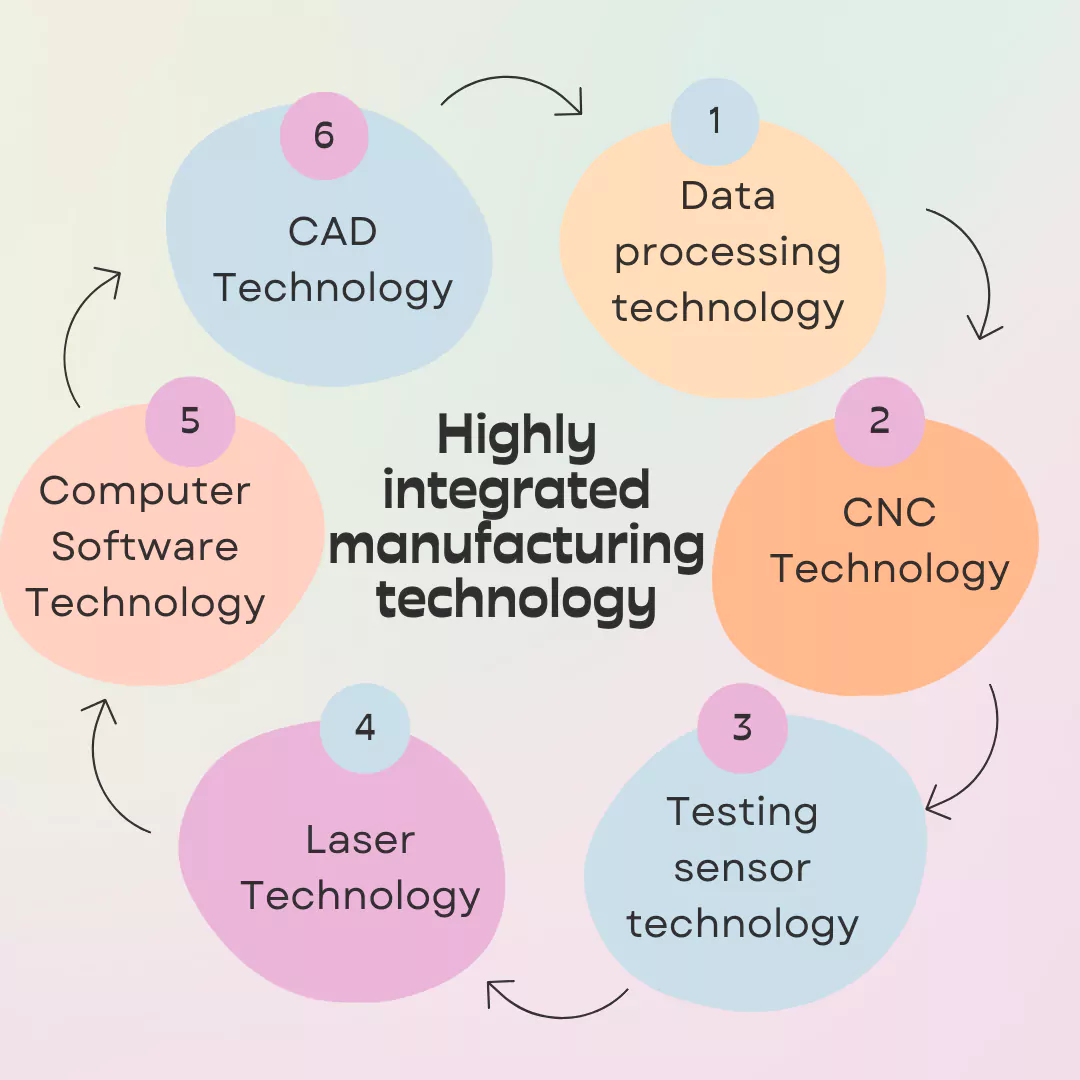
Fig 12. L'intégration de diverses technologies
4. Installation de périphériques et fonctionnement intelligent
La technologie RPM évolue vers « la commande directe de modèles CAO pour fabriquer rapidement des modèles 3D complexes ». Aux États-Unis, certains équipements RPM deviennent plus simples et plus faciles à utiliser, comme les périphériques d’ordinateur. À l’avenir, ces systèmes seront faciles à installer et à utiliser, ce qui permettra aux utilisateurs ordinaires de se lancer sans techniciens spécialisés. Les opérations deviendront également plus intelligentes.
Actuellement, la fabrication RPM implique de nombreuses décisions complexes, telles que la conception de la structure de support, la sélection de la méthode de numérisation, la disposition des pièces, la segmentation des grandes pièces et le réglage des paramètres du processus. Ces tâches nécessitent généralement des professionnels. Cependant, grâce aux progrès de l'intelligence artificielle et à une meilleure compréhension de la technologie RPM, l'intelligence des équipements RPM permettra bientôt aux utilisateurs quotidiens de les utiliser en toute simplicité.
5. Normalisation industrielle RPM et intégration avec le système de fabrication du produit
5.1 Absence de normes industrielles
Les différentes méthodes de fabrication de RPM se sont développées indépendamment, ce qui a entraîné un manque de normes uniformes. Il s'agit là d'un aspect inévitable du développement de nouvelles technologies. En fait, l'absence de normes a alimenté la croissance et l'innovation de RPM.
Cependant, à mesure que le RPM devient une industrie à part entière, l'établissement de normes raisonnables est essentiel. Sans elles, la promotion et l'application du RPM pourraient être entravées. Actuellement, la norme de facto dans l'industrie du RPM est le format de fichier STL pour l'échange de données produit.
Cependant, de nombreux fabricants utilisent également d'autres types de fichiers, tels que CLI, HPGL et DXF, ce qui fait de la normalisation un enjeu important. En outre, la normalisation des modèles de matériaux et d'équipements devrait continuer à progresser.
5.2 Exemples concrets de l'impact du RPM
D'après le rapport sur le prototypage rapide (1996, numéro 11), Whirlpool a utilisé avec succès la technologie FDM pour obtenir rapidement des retours d'information sur la conception du système d'éclairage de la chambre froide d'un réfrigérateur. Grâce à cette technologie, Whirlpool a réduit d'environ un an le délai entre la refonte et la fabrication du moule, et a pu réviser la conception cinq fois plus qu'avec des méthodes manuelles. Cette refonte a permis à l'entreprise d'économiser environ 650 000 $.
De même, une entreprise américaine de conception de clubs de golf, qui utilisait auparavant du laiton pour fabriquer ses modèles, a trouvé le processus long et n'a produit que trois itérations de conception. En adoptant une machine LOM-1015 RPM, elle a produit 90 modèles en un an. Cela a permis des itérations de conception plus rapides à moindre coût, améliorant ainsi l'efficacité de la prise de décision.
5.3 Intégration de RPM aux systèmes de fabrication de produits
La relation entre le RPM et le système de fabrication de produits dans son ensemble est cruciale. Les questions clés sont les suivantes : comment décrire les données RPM dans le modèle STEP et comment intégrer le RPM dans les systèmes de développement rapide de produits.
Ces défis impliquent deux aspects essentiels :
(1) Représentation et intégration des données
Développer des méthodes standardisées pour représenter les données RPM dans des systèmes comme STEP.
(2) Le rôle du RPM dans le développement rapide
Comprendre comment la technologie RPM s’intègre et améliore le processus de développement rapide de produits.
5.4 Comment décrire les données RPM dans le modèle STEP
(1) Description des données géométriques
Données du modèle 3D : les données de base utilisées par RPM sont généralement un modèle 3D qui décrit la forme et la structure du produit. Le format STEP permet un stockage complet des informations géométriques et prend en charge l'impression 3D de RPM.
Données de caractéristiques : le modèle STEP peut enregistrer les caractéristiques de la conception (telles que les trous, les fentes, etc.), ce qui facilite le processus de traitement de la technologie RPM.
(2) Informations matérielles
Les propriétés du matériau de fabrication peuvent être décrites dans le fichier STEP. Les informations sur le matériau (comme la densité, le point de fusion, la dureté, etc.) affectent directement la méthode de traitement sélectionnée dans le processus RPM (comme le frittage laser ou l'extrusion à chaud).
(3) Paramètres de processus
Données du processus de fabrication : l'évolutivité de STEP permet le stockage des données de processus liées au processus RPM, telles que l'épaisseur de la couche, la vitesse d'impression, la puissance du laser, etc., ce qui est très important dans l'exécution du processus de fabrication.
(4) Informations sur l'assemblage
L'assemblage multi-pièces de RPM peut être géré via les données du modèle STEP. STEP prend en charge la description complète de la structure hiérarchique de l'assemblage, ce qui facilite la simulation et l'ajustement dans le processus de production de pièces complexes.
(5) Vérification de la fabricabilité
Au cours de la phase de conception, STEP peut inclure des données d'analyse liées à la fabricabilité pour garantir que les pièces conçues sont adaptées à la fabrication via le processus RPM.
5.5 Comment développer et appliquer le RPM dans un système de développement rapide de produits
(1) Raccourcir le cycle de vérification de la conception
La technologie RPM permet aux entreprises de générer des prototypes physiques en quelques jours, voire quelques heures. Les équipes de conception de produits peuvent tester, vérifier et modifier rapidement les conceptions, ce qui réduit considérablement le cycle de vérification traditionnel.
(2) Ingénierie simultanée
En s'intégrant aux modèles de données STEP et aux systèmes de CAO, RPM peut effectuer plusieurs itérations de conception en parallèle dès les premières étapes du développement, évitant ainsi le processus de développement linéaire traditionnel. Cela permet de réaliser simultanément différentes étapes du développement du produit, accélérant ainsi encore davantage le lancement du produit.
(3) Tests de prototypes et vérification fonctionnelle
Dans le système de développement rapide de produits, RPM peut produire des prototypes fonctionnels, pas seulement des modèles d'apparence. Cela signifie que le produit peut passer de véritables tests fonctionnels avant d'entrer en production de masse, réduisant ainsi le risque de défauts de conception.
(4) Fabrication agile et production en petites séries
La technologie RPM permet également la production en petites séries pour les tests de marché et la personnalisation, ce qui est particulièrement adapté à la promotion initiale de produits innovants. Dans un environnement de fabrication agile, RPM permet aux entreprises d'ajuster rapidement la conception des produits en fonction des retours du marché.
(5) Conception collaborative et coopération entre équipes
Dans le système de développement moderne, la combinaison du modèle STEP et du RPM facilite la conception collaborative à l'échelle mondiale. Les concepteurs, les ingénieurs et les équipes de fabrication peuvent partager des données et mettre à jour la progression de la conception en temps réel, optimisant ainsi le processus de production et réduisant le taux d'erreur.
(6) Rentabilité
En réduisant les liens intermédiaires tels que la modification de la conception, la fabrication de l'outillage et la production de moules, RPM rend le processus de développement plus économique, en particulier au début du développement.
Conclusion
Grâce aux progrès constants de la technologie de prototypage rapide, celle-ci est devenue un élément indispensable de la fabrication moderne. De la conception à la production, cette technologie a apporté d'énormes améliorations d'efficacité à tous les domaines de la vie.
Les différentes méthodes techniques de prototypage rapide offrent diverses options pour répondre à différents besoins et domaines d'application, favorisant le développement de la fabrication de moules et d'autres industries connexes. À l'avenir, la technologie de prototypage rapide continuera de se développer dans le sens d'une plus grande précision, d'une plus grande échelle et d'une application plus large, aidant l'industrie manufacturière à entrer dans une ère plus intelligente et plus flexible.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

