
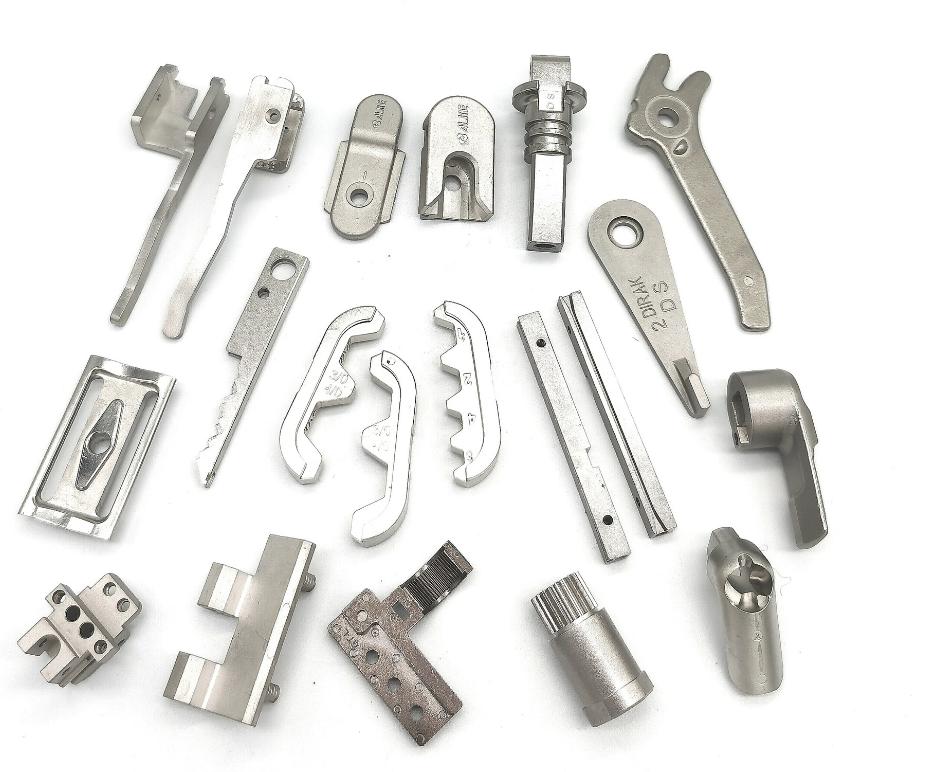
Qu'est-ce que le moulage par injection de métal ?
Le moulage par injection de métal (MIM) est une technique de métallurgie des poudres de pointe utilisée pour produire des composants métalliques complexes avec une grande précision. Bien qu'il présente certaines similitudes avec les procédés traditionnels de métallurgie des poudres, le MIM se distingue par l'utilisation de poudres métalliques ultrafines — généralement 10 à 100 fois plus petites que celles utilisées en métallurgie des poudres conventionnelle — ce qui permet d'obtenir des composants présentant une densité et une résistance mécanique finales nettement supérieures.
Le MIM est particulièrement utile pour la fabrication de petites pièces complexes exigeant d'excellentes propriétés mécaniques et des tolérances strictes. En Chine, il est largement utilisé dans la production d'instruments chirurgicaux, de serrures et d'actionneurs automobiles, de composants d'armes à feu, de connecteurs électriques et de composants de disques durs d'ordinateurs.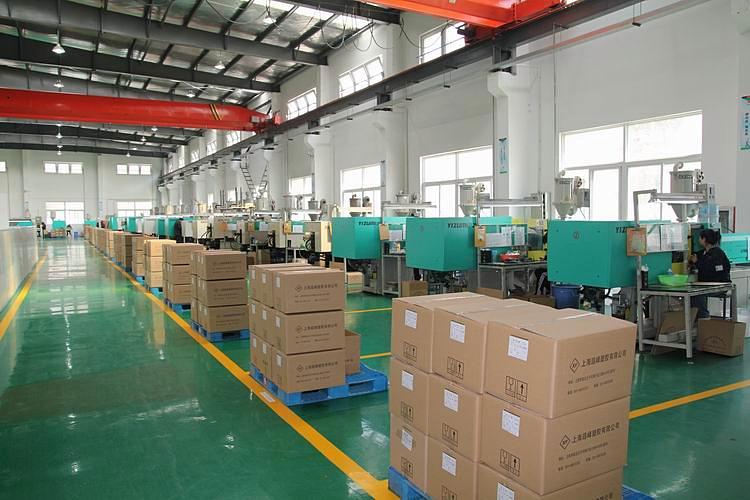
Le processus de moulage par injection de métal : étape par étape
Le processus MIM comprend cinq étapes principales :
1. Mélange (préparation de la matière première)
Les ingénieurs combinent des poudres métalliques fines avec un liant thermoplastique pour créer une matière première homogène. Ils sélectionnent les poudres en fonction des propriétés requises, telles que la résistance aux chocs, la résistance à l'usure, la performance thermique et la dureté. Ce mélange crée un matériau composite qui exploite les avantages de plusieurs métaux tout en minimisant leurs limites individuelles.
2. Moulage par injection
Les techniciens chauffent la matière première et l'injectent dans des moules à l'aide du même équipement que pour le moulage par injection plastique traditionnel. À ce stade, ils appellent les composants moulés « pièces vertes ».
3. Déliantage
Lors de la phase de déliantage, les pièces crues sont placées dans un bain-marie ou une solution solvantée pour éliminer le liant. Certains procédés impliquent également une exposition aux UV pour polymériser ou éliminer partiellement le liant, selon la formulation utilisée.
4. Frittage
Après le déliantage, les composants sont frittés dans un four à haute température, souvent supérieure à 2000 1100 °C (XNUMX XNUMX °F). Cette étape fusionne les particules métalliques en une structure dense et solide, tout en conservant la forme obtenue lors du moulage.
5. Finition
Enfin, les techniciens finalisent les pièces frittées pour éliminer les bavures et imperfections de surface. Ils peuvent également appliquer des procédés supplémentaires comme l'usinage, le polissage ou le revêtement pour répondre aux spécifications finales.
Avantages du moulage par injection de métal
Capable de produire des géométries complexes
Densité et performance élevées des pièces
Tolérances dimensionnelles serrées
Rentable pour la production à grand volume
Excellente finition de surface et post-traitement minimal
Applications du moulage par injection de métal
La technologie MIM est idéale pour les applications exigeant des formes complexes et des performances mécaniques élevées, supérieures à celles des plastiques ou des alliages de métaux légers. Ces propriétés comprennent une résistance et une densité élevées, une excellente perméabilité magnétique, une résistance à la corrosion, une conductivité thermique et une stabilité à haute température.
Les industries et composants typiques bénéficiant du MIM comprennent :
Électronique grand public : Boîtiers microélectroniques, dissipateurs thermiques
Automobile : Capteurs, actionneurs, mécanismes de verrouillage
Aérospatiale : Systèmes d'alimentation en carburant des moteurs, composants structuraux
Médical : Instruments chirurgicaux, implants orthopédiques
Industrie : Outils à main, quincaillerie de précision
Énergie : Instruments de forage pétrolier, composants de vannes
Conclusion
Le moulage par injection de métal allie les exigences de matériaux haute performance à une production rentable. Sa capacité à fabriquer des pièces complexes et de petite taille avec une précision exceptionnelle en fait un choix de plus en plus populaire dans divers secteurs de haute technologie.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

