Dans les produits de contrôle et de propulsion, de nombreuses pièces et composants nécessitent un usinage profond de petits trous. Cela est particulièrement vrai pour les produits de propulsion utilisant des matériaux difficiles à usiner.
Lors de l'usinage de petits trous profonds, des problèmes tels que la rupture du foret, la déviation du perçage et les trous elliptiques se produisent fréquemment.
Ces problèmes entraînent un faible taux de qualification lors de l'usinage. Par conséquent, l'usinage de petits trous profonds est devenu un défi technique majeur dans le processus de production.
La méthode traditionnelle d'usinage par serrage est peu productive, ce qui limite sérieusement la capacité de production du produit.
Dans le propulseur à deux composants, l'oxygène et le propulseur de combustion s'écoulent dans la chambre dans une proportion spécifique.
Ils sont ensuite mélangés uniformément pour obtenir une atomisation efficace et une combustion mixte efficiente.
Cela fournit la force et le couple nécessaires au contrôle orbital et d'attitude pendant la période en orbite.
Les petits trous profonds de la carte du propulseur présentent une tolérance de taille et de forme insuffisante, ce qui affecte gravement le flux de propergol et les performances globales du propulseur.
Dans le même temps, le taux de qualification des propulseurs reste faible, ce qui a un impact significatif sur les activités normales de recherche scientifique et de production.
En conséquence, les ressources humaines, matérielles et les équipements ont été gravement gaspillés.
Il est urgent d’améliorer le processus d’usinage pour répondre aux exigences de conception et de fabrication du produit.
Des améliorations dans la technologie de traitement sont nécessaires de toute urgence pour répondre aux exigences de conception et de traitement des produits et pour améliorer le taux de qualification des produits.
Présentation de la carte Thruster
La carte de poussée (graphique φ56 mm sur la face avant de la pièce) est un composant clé du propulseur.
Il assure principalement la ventilation et la combustion de l'oxygène au sein de la structure poreuse. La carte propulseur est en Ti53311S.
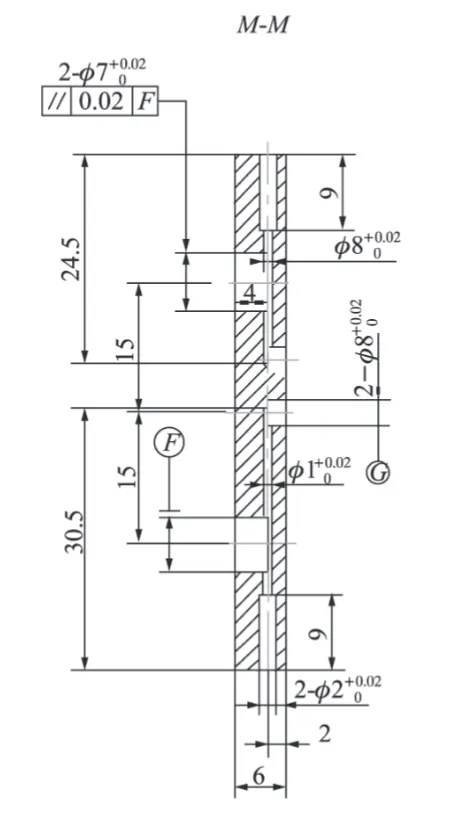
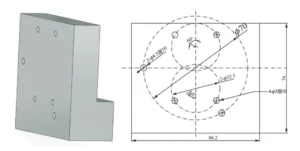
Il y a deux trous profonds sur le côté des longues fiches (comme indiqué sur la Fig. 1) :
Un avec un diamètre de φ0.8 mm et une profondeur de 24.5 mm,
L'autre avec un diamètre de φ1.0 mm et une profondeur de 30.5 mm.
Ces trous donnent un rapport profondeur/diamètre maximal de 21. Les trous borgnes — 2-φ(7+0.02/0) mm et 2-φ3(+0.02/0) mm — doivent croiser les trous profonds de telle sorte que la moitié des trous profonds soient exposés.
Dans le même temps, ces caractéristiques d’intersection doivent être alignées avec précision pour garantir la sécurité des propulseurs.
Le rapport profondeur/diamètre maximal est de 21. Deux trous borgnes — 2-φ(7+0.02/0) mm et 2-φ3(+0.02/0) mm — doivent croiser les trous profonds de sorte que la moitié des trous profonds soient exposés.
Dans le même temps, la rectitude des trous profonds internes doit être très élevée pour garantir le débit requis des propulseurs.
Difficultés de traitement
En raison du matériau de traitement de la carte de poussée Ti53311S et du rapport de profondeur des petits trous profonds qui est grand, le processus de traitement présente les difficultés suivantes :
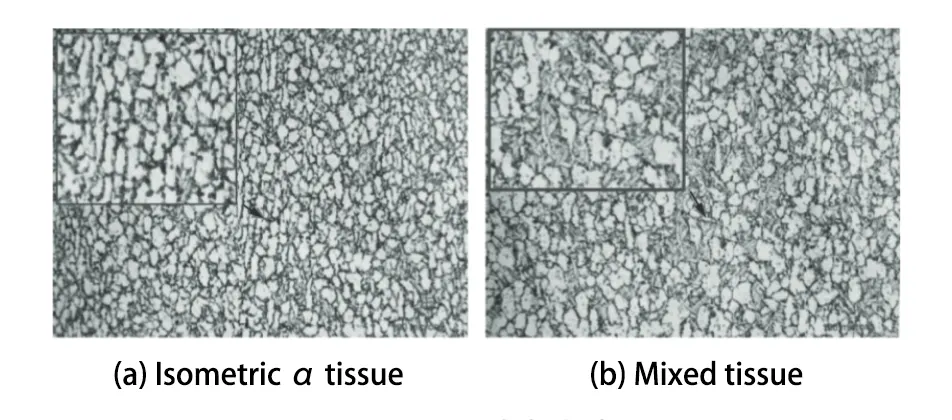
( 1) Le matériau Ti53311S est difficile à usiner en raison de sa dureté Vickers élevée (HV0.2 environ 350). La microstructure interne est généralement une organisation α isométrique (Figure 2a).
Cependant, il peut également contenir des organisations mixtes, telles que des organisations de type panier net (figure 2b).
Cela signifie que l’organisation n’est pas répartie uniformément, ce qui conduit à la formation de points durs.
Ces points durs peuvent provoquer des écarts dans le perçage des trous.
( 2) Lors de l'utilisation d'une perceuse manuelle pour traiter des trous profonds et petits avec un grand rapport profondeur/diamètre (φ0.8 mm et φ1.0 mm), le foret a une faible résistance et une vitesse de rotation élevée.
Cette vitesse de rotation élevée génère une grande quantité de chaleur pendant le processus.
De plus, la rainure en spirale du foret est plus étroite, ce qui empêche l'élimination en douceur des copeaux.
Le liquide de refroidissement est également difficile à alimenter à travers la rainure en spirale, ce qui empêche une dispersion efficace de la chaleur.
Par conséquent, des problèmes tels que la fracture du foret, la déviation du forage et l'ellipse du forage sont plus susceptibles de se produire.
Ces problèmes conduisent à un faible taux d’usinage qualifié.
( 3) Il n'est pas possible d'observer l'état interne à temps pendant l'usinage de trous borgnes.
( 4) Jusqu'à 300 planches de poussée sont produites chaque année et le traitement manuel augmente l'intensité de travail de l'opérateur.
La productivité est également faible et la consistance du produit est médiocre.
Les mesures d'amélioration
Pour résoudre les problèmes de déviation des trous, d'imperméabilité et de rupture des forets causés par le traitement de trous profonds et petits dans la carte de poussée, nous avons mené des recherches.
Nous nous sommes concentrés sur la technologie de traitement des trous profonds et de petite taille.
Nous avons constaté que ces problèmes peuvent être résolus en utilisant une machine de perçage à grande vitesse CNC EDM pour créer des trous de guidage, puis en alésant les trous avec des forets d'alésage.
Cette approche améliore à la fois la qualité du produit et l’efficacité du traitement.
Plus précisément, à travers les quatre aspects d’amélioration suivants : Premièrement, le perçage pilote par EDM.
Tout d’abord, la conception du pneu de perçage de trou pilote EDM.
Le deuxième est le choix des paramètres pour le perçage pilote par EDM.
Troisièmement, le serre-joint permet de produire un positionnement facile à monter du pneu d'alésage ; Quatrièmement, la sélection de paramètres de coupe raisonnables.
La quatrième consiste à choisir des paramètres de coupe raisonnables et à utiliser le foret d'alésage pour aléser des trous à φ1 mm, φ0.8 mm.
Voici quelques mesures d’amélioration spécifiques.
Le choix des paramètres du trou pilote EDM
La taille du trou pilote et la qualité de surface lors de l'usinage EDM jouent un rôle crucial dans la difficulté de l'alésage des pinces.
Détermination des paramètres d'usinage électrique
Les paramètres d'usinage électrique sont identifiés par des tests de processus.
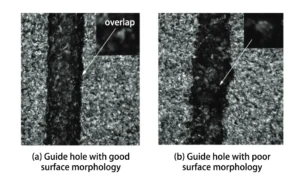
Un microscope métallurgique est ensuite utilisé pour observer la morphologie microscopique des trous traités.
Les paramètres entraînant des tumeurs de fusion plus petites et une qualité de surface plus élevée sont les plus raisonnables.
Sélection du diamètre de l'électrode en laiton
Le diamètre de l'électrode en laiton doit être soigneusement choisi pour garantir la précision de l'alésage de la pince et permettre un fonctionnement pratique.
Ceci est particulièrement important lors du traitement de petits trous de φ1 mm et φ0.8 mm de profondeur.
En cours de test :
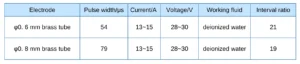
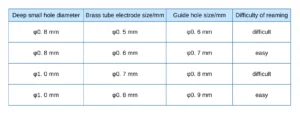
Des électrodes en laiton de φ0.8 mm et φ0.7 mm ont été utilisées pour les trous pilotes de φ1 mm.
Des électrodes en laiton de φ0.6 mm et φ0.5 mm ont été utilisées pour les trous pilotes de φ0.8 mm.
L'opérateur de la pince a ensuite alésé les trous à l'aide de forets de φ1 mm et φ0.8 mm.
Comparaison de la difficulté d'alésage
Les trous pilotes traités avec :
Les électrodes en laiton de φ0.8 mm étaient plus faciles à aléser que celles perforées avec φ0.7 mm.
Les électrodes en laiton de φ0.6 mm étaient plus faciles à aléser que celles traitées avec φ0.5 mm.
Cependant, comme le montre le tableau 2 , les trous de guidage plus petits augmentent également le risque de pliage du foret.
Analyse des difficultés d'alésage et des défaillances de forage
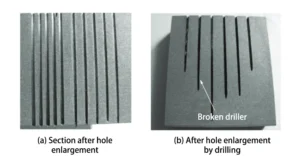
Comme le montre la figure 5 :
Lorsque le foret atteint le trou pilote, il répare la paroi intérieure du trou ( Fig. 5a ).
La couche de refonte plus dure nécessite un retrait de matière plus important si le trou pilote est trop petit.
Combiné à la résistance réduite du foret, cela augmente la probabilité de rupture ( Fig. 5b ).
Consommation d'électrodes et étalonnage de la profondeur
Lors du perçage EDM, l'électrode du tube en laiton est continuellement consommée.
Par conséquent, le raccourcissement de l'électrode n'est pas égal à la profondeur du trou dans la carte de poussée.
Pour garantir la précision, il est nécessaire de déterminer le raccourcissement de l'électrode à l'aide d'une pièce d'essai.
Grâce aux tests :
Le tube en laiton doit descendre de 48 mm pour un trou pilote de φ0.8 mm avec une profondeur finale de 24.5 mm.
Le tube en laiton doit descendre de 58 mm pour accueillir un trou pilote de φ1 mm avec une profondeur de 30.5 mm.
Conception de l'outil d'alésage de pneu à pince
Un dispositif de serrage et d'alésage spécialisé est nécessaire pour garantir la précision dimensionnelle et positionnelle de l'usinage de petits trous profonds.
Ce luminaire doit répondre aux exigences de conception suivantes :
( 1) Le trou de positionnement de la goupille de fixation est cohérent avec le trou de positionnement du trou pilote réalisé par découpe au fil.
( 2) Des mesures spéciales sont prises dans la conception du dispositif pour éviter que la planéité de la plaque de poussée traitée n'affecte la distance entre le micro-trou et la face d'extrémité.
Au centre du luminaire, un trou rainuré d'un diamètre de φ56 mm et d'une profondeur de 2 mm est usiné.
( 3) Étant donné que les trous de φ0.8 mm et φ1 mm doivent être usinés des deux extrémités en retournant la pièce, ils doivent être alignés précisément tête à tête.
Cela garantit que les deux petits trous traités à chaque extrémité se trouvent sur la même ligne droite.
Pour y parvenir, le parallélisme des surfaces d’extrémité supérieure et inférieure doit être contrôlé à 0.02 mm près.
( 4) Des ouvertures en forme de U doivent être réalisées sur les surfaces supérieure et inférieure de la pièce à usiner à l'emplacement de perçage du pneu.
Cette conception permet de réduire la longueur de porte-à-faux du foret d'alésage et empêche les interférences entre le mandrin de perçage et le pneu pendant le processus de perçage.
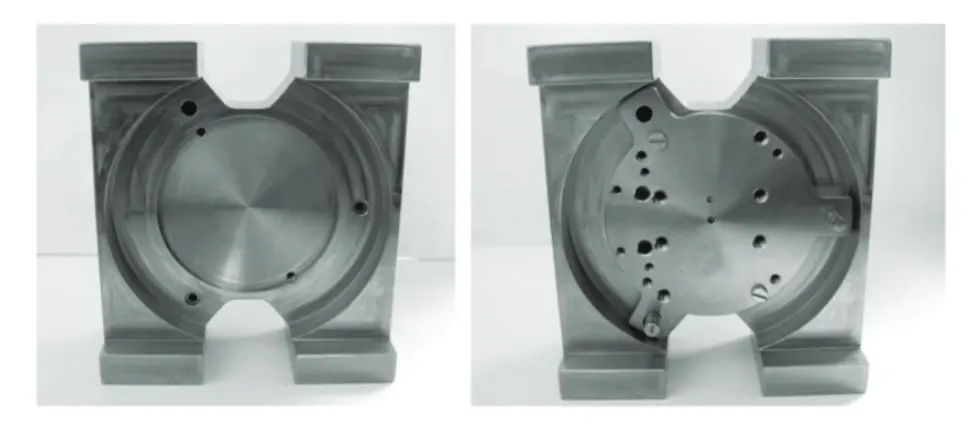
Le pneu d'alésage de serrage et son schéma de montage sont représentés sur la figure 6.
Sélection des paramètres de coupe pour l'alésage des mâchoires
Le choix de la vitesse et de l'avance appropriées est nécessaire pour garantir la précision de l'alésage et une usure moindre du foret.
Grâce à des tests de processus, il a été constaté que l’usure du foret devient plus importante lorsque la machine fonctionne à 5,000 XNUMX tr/min.
Par conséquent, le foret doit être affûté fréquemment. De plus, le processus d'alimentation devient plus difficile et plus laborieux.
Dans les cas les plus graves, le foret peut même se briser. La précision des dimensions du trou profond est également affectée.
Lorsque la vitesse de rotation est de 4000 XNUMX tr/min, le couple du foret est plus élevé et l'efficacité de travail est plus faible.
En fin de compte, des paramètres d’usinage appropriés doivent être sélectionnés pour garantir l’efficacité, la précision et la rectitude des petits trous.
La vitesse de rotation recommandée est de 4,500 3 tr/min et la vitesse d'avance appropriée varie de 4 à XNUMX mm/min.
Conclusion
La précision de l'usinage des trous est grandement améliorée en utilisant une machine de perçage à grande vitesse pour créer des trous de guidage et en appliquant la méthode d'alésage de serrage pour le traitement des petits trous profonds.
En conséquence, le taux de réussite moyen est passé d’environ 70 % à plus de 98 %, et la productivité du traitement a été multipliée par plus de trois par rapport au niveau initial.
Dans le même temps, les coûts de production ont été considérablement réduits.
Cette méthode de traitement peut être appliquée à l'usinage ultérieur de la carte de propulseur pour les moteurs à forte poussée.
Il peut également servir de référence de processus pour l'usinage de trous profonds et petits dans de nouveaux produits de recherche qui ont un rapport profondeur/diamètre plus grand.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.