
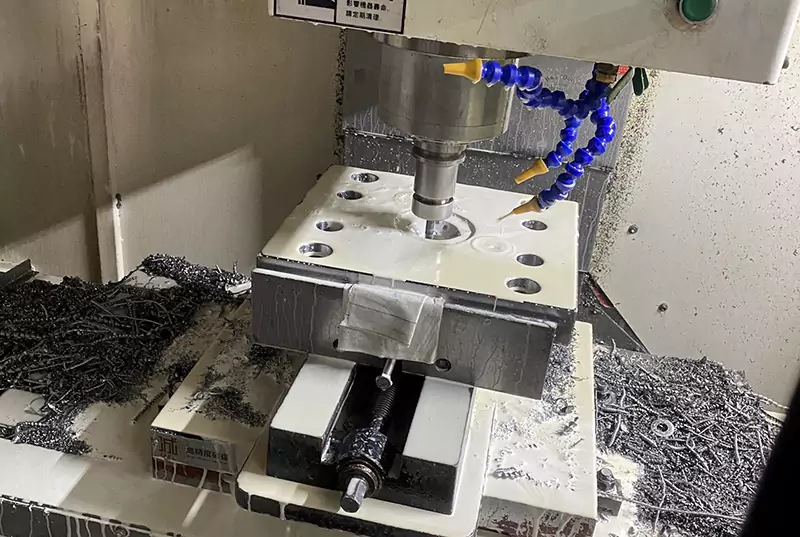
L'usinage par machine-outil CNC offre une précision élevée et une qualité stable des pièces traitées, ainsi qu'une productivité et une adaptabilité élevées. L'usinage CNC peut donc réduire considérablement l'intensité du travail des ouvriers.
Le débogage du programme ne nécessite plus l'intervention du personnel. Les machines CNC sont dotées d'une automatisation élevée, qui prend en charge la gestion moderne.
Par conséquent, l’un des signes importants de la modernisation des équipements d’une entreprise de fabrication est l’adoption de la technologie CNC.
Cependant, l'accident de la machine-outil CNC est légèrement causé par la pièce, l'endommagement de l'outil, une forte perte de précision de la machine ou des dommages à la machine-outil.
Dans leur travail, les opérateurs, les programmeurs et les gestionnaires sont souvent victimes d'accidents dus à de petites négligences ou à des erreurs.
Dans cet article, à travers l'étude de cas, nous expliquons le fonctionnement de la machine-outil CNC et d'autres aspects des mesures de prévention des collisions accidentelles.
Gestion du fonctionnement des machines
1. Gestion des machines
Exemple 1 : Une entreprise de fabrication produit des accouplements. L'une des fraiseuses CNC est utilisée pour percer des trous sur la circonférence de l'accouplement.
Lors du traitement du premier lot, l'opérateur a utilisé une vitesse d'avance G95 par minute. Cependant, la machine n'a pas été arrêtée.
Dans l'après-midi, un autre opérateur a utilisé l'avance par tour et n'a pas écrit G94, mais a écrit directement F200.
En conséquence, lors de l'exécution du programme, le mouvement rapide de l'outil a heurté la pièce, provoquant la rupture du foret.
Exemple 2 : un ouvrier dans la fraiseuse CNC qui traite le contour extérieur, lorsque l'avance F = 300 mm/min, doit régler le commutateur multiplicateur à 10 % en dessous du couteau, il a pensé que c'était une mauvaise machine-outil, après avoir vérifié la machine-outil d'origine « course à vide » ouverte.
Mesures préventives:
Les équipements CNC doivent être confiés à des opérateurs formés. Seules les personnes qualifiées par le biais d'une formation sont autorisées à utiliser l'équipement.
Il est strictement interdit de régler ou de modifier les paramètres de la machine-outil sans formation adéquate. Il est strictement interdit aux personnes non-opératrices d'utiliser l'équipement.
Lorsque plus de deux personnes utilisent le même équipement, elles doivent négocier correctement la remise de la pièce.
Il doit y avoir un enregistrement de la remise, y compris les paramètres de la machine et les données du système de coordonnées. Il est strictement interdit de modifier l'état de l'équipement sans le consentement de l'opérateur.
2. Traitement des collisions
Un opérateur manipulait un tour CNC lorsque le porte-outil est entré en collision. Le disque à dents de rat de positionnement de la tourelle du tour a été légèrement désaligné en raison de la collision.
Après avoir réinitialisé la machine, l'opérateur a continué le traitement. Cependant, il a dissimulé le problème et ne l'a pas signalé. En conséquence, le disque à dents de rat a subi une usure importante et a dû être mis au rebut.
Il y a eu des collisions répétées entre les opérateurs, ce qui a conduit à la formation de fissures dans le siège mère de la vis à billes, des fissures qui se sont progressivement fissurées et ont finalement provoqué la mise au rebut de l'étau de la vis à billes.
Un opérateur en tournage CNC, afin de faciliter le tournage d'arbres longs, la direction du mandrin de la limite logicielle a annulé et oublié de restaurer, ce qui a entraîné l'impact d'une autre personne dans l'outil de tournage sur le mandrin.
Certains opérateurs n'ont pas déplacé la contre-pointe dans une position sûre lorsque la machine revenait à zéro, ce qui a entraîné la collision de la selle du lit avec la contre-pointe, renversant la contre-pointe vers l'arrière et endommageant le capot latéral de la machine.
Plus sérieusement, certains opérateurs dans la contre-pointe de la machine-outil sont situés au milieu du chemin de guidage et sont serrés sous l'état de fonctionnement zéro, ce qui fait que le porte-outil heurte la contre-pointe.
Une autre erreur est que le tour est d'abord remis à zéro dans la direction Z, alors que la direction X n'a pas été renvoyée, ce qui fait que le porte-outil heurte le haut de la contre-pointe.
Mesures préventives:
Les accidents ci-dessus montrent que l’exploitant doit signaler l’accident et enregistrer la cause et le résultat de l’accident à la direction ;
les interrupteurs de fin de course doivent être rétablis après annulation et actionnés à la main pour vérifier si les interrupteurs de fin de course sont dans la bonne position ;
le tour doit revenir à la direction X puis revenir à la direction Z pendant l'opération de retour à zéro ; la fraiseuse doit d'abord revenir à la direction Z.
En tant que personnel de gestion d'entreprise, il ne faut pas négliger les accidents de collision mineurs. Chaque accident est donc soigneusement analysé, systématiquement résumé et enregistré dans les archives.
Et organisez les travailleurs pour qu'ils étudient tous les jours lors de la réunion du matin et évaluez-les régulièrement. Assurez-vous que les accidents qui se sont produits et ceux qui pourraient se produire ne se reproduisent plus.
3. Opération barbare de la machine-outil
opérateurs dans le fonctionnement des machines-outils, afin d'améliorer l'efficacité, augmenter la quantité de coupe, ce qui entraîne l'alésage des machines-outils.
Un opérateur de fraiseuse CNC lors du changement d'outil n'a pas nettoyé la tige de l'outil, montée après une coupe forte, ce qui a entraîné un mauvais tirage de l'alésage de la broche.
L'opérateur d'une fraiseuse CNC installait un embout de fraise. Cependant, l'opérateur n'a pas serré l'embout correctement. Une fois montée sur la machine, la fraise n'a pas pu être serrée automatiquement.
En raison de la force de coupe importante de la fraise, celle-ci a tourné dans la broche, ce qui a endommagé les trous coniques de la broche.
Un centre d'usinage, le magasin d'outils est en panne, la transposition n'est pas correcte, mais l'opérateur change toujours le couteau à plusieurs reprises, ce qui entraîne la rupture du magasin d'outils de type godet.
Mesures préventives:
Les entreprises doivent limiter la quantité de découpe pour chaque machine CNC. Le fonctionnement des machines-outils et des outils doit être normalisé.
Il convient d'éviter l'utilisation abusive des machines-outils par le biais de formations répétées. Les opérateurs doivent être organisés pour apprendre les procédures appropriées afin d'éviter d'endommager les machines-outils.
Raisons du serrage
1. Serrage à mâchoires souples
Généralement utilisé sur les mandrins à trois mâchoires des tours CNC, mais les pièces de haute précision de nombreuses pièces de serrage à mâchoires souples.
La mâchoire molle à plusieurs reprises après que les mâchoires de serrage sont progressivement apparues évasées, comme une réparation non opportune fera que la pièce dans le traitement de la force hors de la gravité de l'équipement causé par des accidents majeurs et des accidents de sécurité.
Un opérateur utilisait un serrage à mâchoires souples pendant le processus de finition. En raison de l'usure de la mâchoire souple, la pièce à usiner a été projetée hors des mâchoires. La pièce à usiner s'est retrouvée coincée entre le mandrin et le disque, endommageant deux tours CNC.
Un tour CNC a subi des dommages au niveau de ses vis à billes, de ses écrous et de sa base coulissante, qui ont été mis au rebut. L'autre tour CNC a vu ses vis à billes, ses guides linéaires et ses écrous mis au rebut. Le siège de la tourelle des deux machines a également été endommagé à des degrés divers.
Mesures préventives:
Lorsque la griffe souple est serrée pour la coupe, il convient de prêter attention à la position de serrage et à la forme de la griffe souple.
Une fois la griffe souple formée, il convient de vérifier si les pièces de serrage sont bien fixées et si la force de serrage est appropriée. Il est nécessaire d'effectuer des inspections fréquentes pour éviter l'usure de la griffe souple.
2. Serrage à trois ou quatre mors
Les mandrins à trois ou quatre mâchoires ne présentent généralement pas de problèmes de serrage, mais lorsque la longueur de serrage est inférieure à 8 mm environ et que la pièce est plus longue, le tournage est facile à renverser la pièce, ce qui entraîne des dommages à l'outil.
3. Serrage supérieur
Lors du serrage simultané de la pièce à usiner avec le mandrin et la partie supérieure, il convient de prêter attention au poids de la pièce, à la forme et à la taille du trou central ainsi qu'à la force de serrage de la partie supérieure.
Le diamètre du trou central traité par un ouvrier est de 6.3 mm, il n'a pas trouvé de foret central approprié et l'a remplacé par un de 2.5 mm de diamètre.
Lors de l'augmentation de la charge de coupe, la partie supérieure a été endommagée en raison du poids important de la pièce et du petit trou central, ce qui a provoqué l'éjection de la pièce.
Par conséquent, une attention particulière doit être accordée à la taille du trou supérieur, strictement conforme au traitement du dessin.
De plus, un serrage par le haut permet de garantir une distance raisonnable entre le Z et le X, puis de revenir d'abord à une position sûre, puis de revenir à une petite distance de la direction Z.
De nombreux opérateurs reculent davantage en raison de la distance Z, ce qui fait que le porte-outil heurte la contre-pointe ou que le changement d'outil heurte le haut.
4. Tournage CNC de pièces irrégulières
Lors de l'usinage de pièces irrégulières sur un tour CNC, il faut prêter attention au problème du contrepoids. Certains opérateurs pensent qu'en traitant seulement quelques pièces, la précision de la machine-outil n'a pas beaucoup d'impact sur le poids.
En fait, les pièces excentriques ont un impact très important sur la précision des roulements de broche des machines-outils CNC. En l'absence de contrepoids, ne tournez pas facilement les pièces excentriques sur les tours CNC.
Raisons de la responsabilité de l'opérateur
1. Programmes dans le problème de changement d'outil de
un ouvrier dans le traitement d'une pièce en rouleau, l'utilisation de machines-outils pour le CK6150, le traitement d'une pièce de diamètre 400 mm, porte-outil horizontal à 6 postes.
Lorsque l'erreur de changement d'outil manuel est survenue lors de l'estimation, la transposition de l'outil a heurté la pièce, ce qui a pour conséquence que le porte-outil ne peut pas être réglé.
Un ouvrier installe un outil d'alésage long, car l'outil s'étend plus longtemps, lors du changement d'outil, bien que l'attention n'ait pas touché la contre-pointe, mais la transposition de l'outil a heurté la porte coulissante du couvercle de la machine, entraînant une déformation et des dommages à la porte coulissante.
Un ouvrier installé sur le tour a coupé le couteau, car la partie inférieure du couteau a coupé le ventre du poisson trop, et a coupé le couteau et longtemps, la partie inférieure de l'outil a heurté le protège-moteur et le moteur.
Mesures préventives:
arbre long et pièces de grand diamètre lors du changement d'outils, l'emplacement de l'outil doit être soigneusement mesuré et non arbitraire.
Installation d'outils longs pour éviter la transposition de la machine-outil, de la pièce, etc., à vérifier à plusieurs reprises avant de ne pas la transposer.
2. Je n'ai pas fait attention à la taille du blanc
Une entreprise travaillait sur une roue avec la machine-outil CK5116. La partie avant de la pièce brute pouvait être coupée normalement, mais l'une des pièces brutes était trop grande. Les ouvriers n'ont pas mesuré ni vérifié la taille.
Ils ont serré et usiné directement la pièce. Lors de l'étape de positionnement rapide avant la coupe, l'outil a heurté la pièce. En conséquence, la pièce en rotation est tombée et s'est envolée.
Un ouvrier travaillait sur un lot de pièces de bride. Les pièces brutes étaient en acier rond et avaient été découpées à l'aide d'une machine à scier.
Après le découpage, l'ouvrier a serré la pièce à usiner avec un mandrin à trois mors pour l'usinage. Au début, tout s'est bien passé.
Cependant, une des pièces brutes présentait une face frontale fortement inclinée. La coupe présentait des marges trop grandes, ce qui provoquait un alésage. La lame a alors été endommagée.
Mesures préventives:
Les blancs dans la gestion, la taille des travailleurs sera classée par la classification des bons, les blancs de même taille ensemble, nécessitant des travailleurs dans les blancs de serrage doivent être soigneusement mesurés.
En plus de la découpe au gaz, les ébauches forgées peuvent avoir une bavure plus grande, cette fois il est plus important de mesurer, de modifier la procédure avant le traitement.
L'opérateur doit mesurer si la pièce brute sous la scierie est trop longue ou si la face d'extrémité est inclinée pour éviter de heurter le couteau ou de faire s'écraser la machine-outil.
De plus, la première pièce à usiner doit être réalisée en mode d'usinage en une seule étape. Le commutateur multiplicateur doit être utilisé pour contrôler la vitesse d'avance de l'outil.
Si des anomalies sont détectées, le commutateur multiplicateur doit être immédiatement réglé sur 0. Alternativement, le bouton d'arrêt d'urgence peut être enfoncé.
Après vous être assuré que le programme et les paramètres sont corrects, vous pouvez choisir l'usinage automatique.
3. Erreur d'outillage dans
En général, la machine-outil n'est pas en cause. Cependant, certains opérateurs commettent des erreurs lors du réglage de l'outillage au tour. Par exemple, la valeur du patch d'outil est écrite à l'intérieur du patch d'outil n°1, mais le réglage est effectué sur un patch d'outil différent.
Si le patch de l'outil n° 1 est censé être saisi comme T0101, mais que l'opérateur l'écrit dans le patch de l'outil n° 2, un problème se produira.
La programmation des fraiseuses CNC avec le système de coordonnées est G54, mais la valeur du complément d'outil est écrite dans G55, ce qui peut apparaître après le démarrage de la machine-outil directement sur la pièce et le dispositif de fixation, entraînant des accidents.
Mesures préventives:
L'opérateur doit être prudent et consciencieux lors du réglage de l'outil et doit vérifier si la valeur du complément de l'outil est correcte et si la position du complément de l'outil est correcte avant l'usinage.
4. Erreur d'appel du programme
appel de programme, pour garantir que le nom du programme d'appel est le programme à traiter.
En général, les systèmes FANUC , Huazhong et autres ne rencontrent aucun problème lors de l'appel du programme. Cependant, sur le système Siemens, l'appel d'un programme de pièces nécessite la sélection puis l'ouverture du programme.
Le nom du programme sélectionné sera affiché dans le coin supérieur droit de l'écran pendant le traitement.
Mesures préventives:
appeler le programme pour voir attentivement si le programme doit être traité.
5. Test de la valeur de l'axe Z des fraiseuses et centres d'usinage CNC
Un problème typique des fraiseuses et des centres d'usinage CNC est le problème de la coordonnée Z. La plupart des machines-outils CNC disposent d'une fonction de vérification graphique.
Cependant, cette fonction est généralement limitée à la vérification graphique bidimensionnelle. Même si un affichage tridimensionnel est disponible, il est toujours impossible de déterminer la valeur exacte de la coordonnée Z.
Par conséquent, nous ne pouvons pas supposer que les graphiques sont correctement programmés, vous devez tester la valeur de l'axe Z pour éviter les accidents.
Comme un opérateur dans le programme Z valeur de 100, écrit comme -100, la vérification graphique du plan est correcte, mais a provoqué l'enfoncement de l'outil entier dans la pièce à l'intérieur.
Pour les tours CNC, il faut également régler la détection d'un point fixe, de sorte que l'outil se déplace d'abord vers le point pour vérifier visuellement la distance approximative entre le point correct ou non. Si l'outil se déplace vers le centre de la pièce, X = diamètre +10, Z = 50 mm.
Mesures préventives:
Faites attention aux valeurs du système de coordonnées de la pièce et aux valeurs restantes sur le panneau de commande lors du démarrage de l'usinage.
Pour définir un point de sécurité visuel afin de vérifier si la position de l'outil est correcte ou non.
Pour développer de bonnes habitudes de fonctionnement, lorsque vous démarrez un mouvement rapide dans la direction Z, assurez-vous de baisser le commutateur multiplicateur avant de vous déplacer et d'augmenter le multiplicateur uniquement après avoir confirmé qu'il n'y a pas d'erreur.
Problèmes avec les programmes d'entrée, etc.
1. Erreurs dans la saisie manuelle de valeurs numériques
Lors de la saisie manuelle d'un programme, une erreur de saisie d'une valeur numérique, par exemple l'écriture de 100 au lieu de 1000, peut entraîner un accident grave.
2. Commutation entre G00 et G01 pendant la programmation
Lors du passage de l'avance rapide à l'avance de coupe, n'omettez pas l'instruction G01 afin que l'outil ne heurte pas la pièce à la vitesse de G0 et ne provoque pas d'accident. Les débutants sont les plus susceptibles de faire cette erreur.
3. Position du curseur
lors du traitement, le curseur doit être ramené au début du programme pour établir le système de coordonnées de la pièce, si le système de coordonnées n'est pas établi, il est facile de rencontrer le phénomène de couteau.
En particulier, lors de l'exécution du « parcours de ligne spécifié », le système de coordonnées de la pièce doit être établi, sinon il est très facile de heurter l'outil.
Pour la procédure suivante, si le thread doit être traité à nouveau, le curseur sera déplacé vers la ligne N60 ou N70, car il n'y a pas de réglage de T0202, c'est toujours la valeur du dernier patch d'outil, ce qui entraîne une collision d'outils.
O001
N10 T0101 M3 S1000 F120
N20 G98 G0 X50 Z3
N30 G1 X42Z-34
N40 G0 X50 Z100
N50 T0202
N60 G0X40 Z3
N70 G92 X29 Z-30 F2
La programmation manuelle est donc préférable via le logiciel de simulation, car aucun logiciel de simulation ne doit être vérifié par le programme sur la machine-outil.
Bien sûr, il est préférable d'utiliser une simulation logicielle pour résoudre le problème, il faut dire que tant que la simulation est correcte, l'outil correctement aligné avec le couteau heurtera rarement l'accident du couteau.
4. Les instructions de la machine ne sont pas familières avec
Si G90 G28 Z0 est utilisé, la machine peut également revenir à l'origine mécanique. Le point intermédiaire dans ce cas est cependant l'origine Z du système de coordonnées de la pièce actuelle.
Étant donné que l'origine Z du système de coordonnées de la pièce est généralement définie sur une position très basse, cette méthode est très susceptible de provoquer un crash.
Conclusion
La chose la plus importante pour l'entreprise est d'analyser tout accident impliquant une machine. Une personne désignée doit enquêter sur la cause de l'accident.
Les considérations relatives à la gestion de l'équipement doivent être remplies et les travailleurs doivent recevoir de la publicité et de la formation. Cela permet de garantir que la même erreur ne se reproduise pas à l'avenir.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

