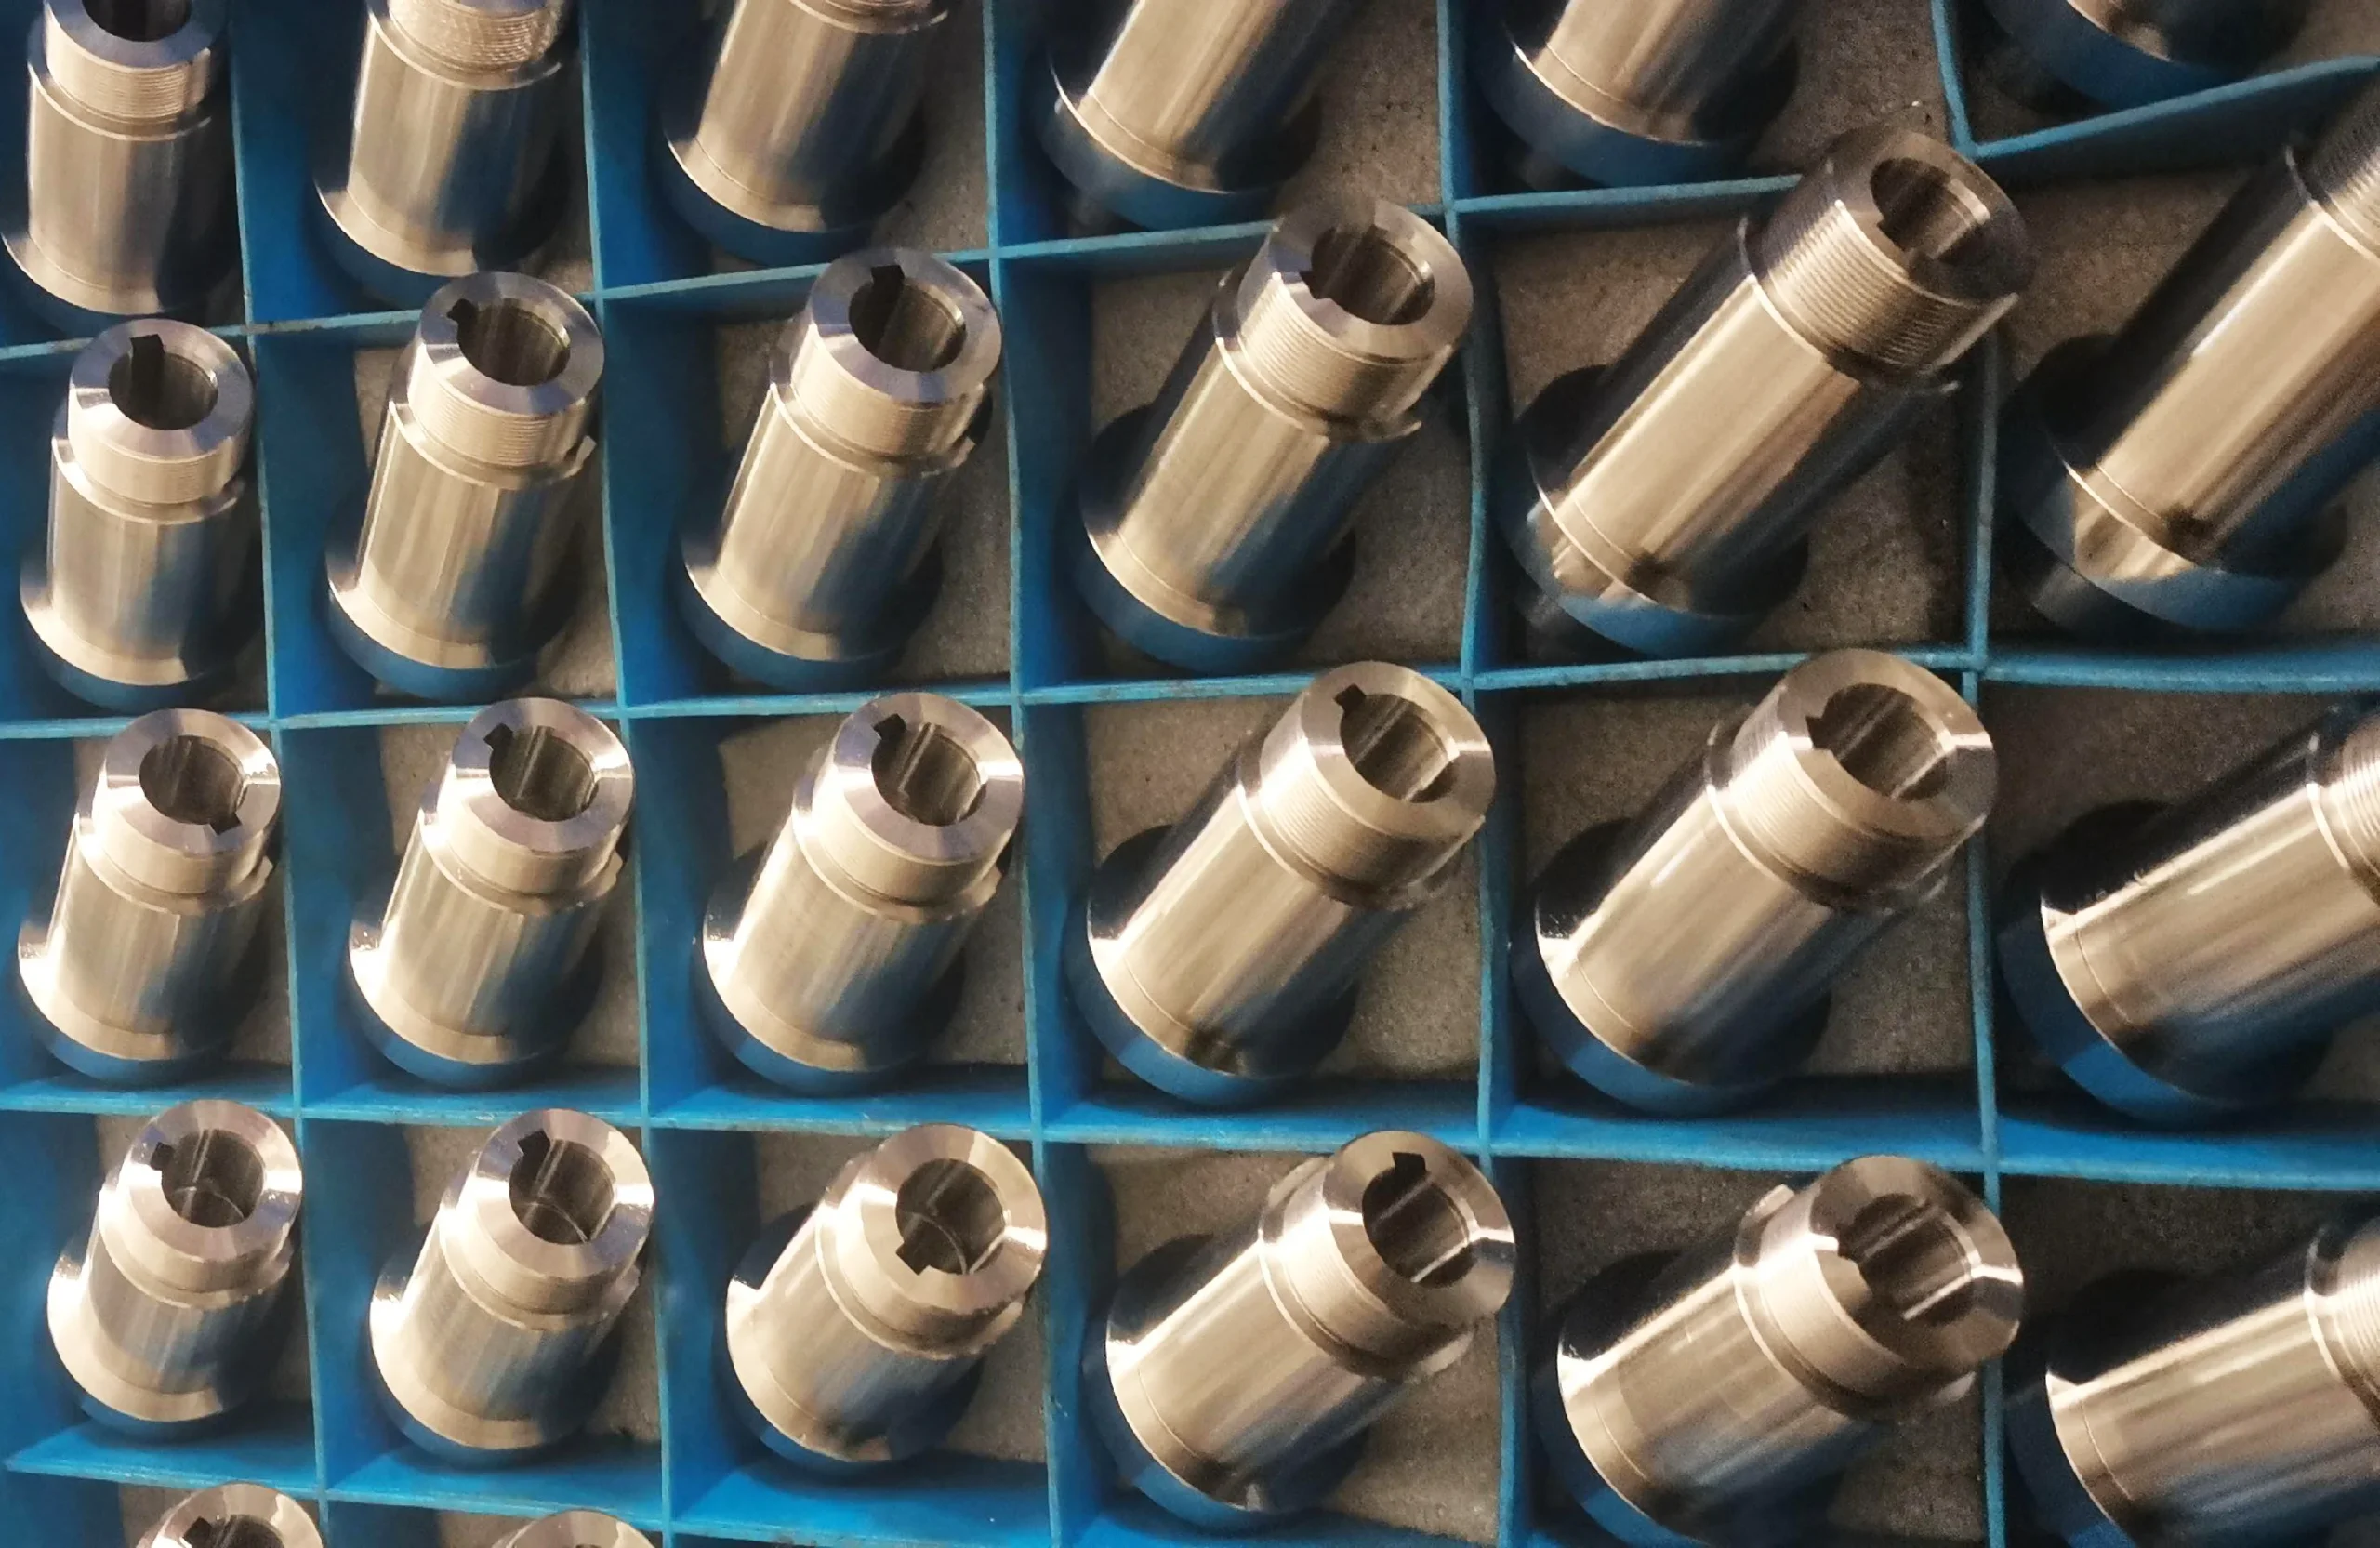
Il posizionatore del buffer è una parte importante del dispositivo di estrazione del gas di drenaggio a pistone, il cui principio di funzionamento principale è:
Quando lo stantuffo colpisce il posizionatore del cuscino verso il basso, il posizionatore del cuscino inizia a muoversi verso il basso a causa dell'impatto.
Da un lato, il posizionatore del cuscino converte l'energia cinetica dello stantuffo nell'energia potenziale della molla.
Questa conversione avviene tramite la compressione della molla di supporto, riducendo significativamente il carico d'impatto istantaneo.
Di conseguenza, l'energia cinetica sia dello stantuffo che del posizionatore del cuscino viene ridotta, proteggendo efficacemente l'integrità sia dello stantuffo che del posizionatore del cuscino.
D'altro canto, lo stantuffo è posizionato nella scanalatura tra il tubo dell'olio e la fascetta del tubo dell'olio per realizzare la funzione di caduta dello stantuffo.
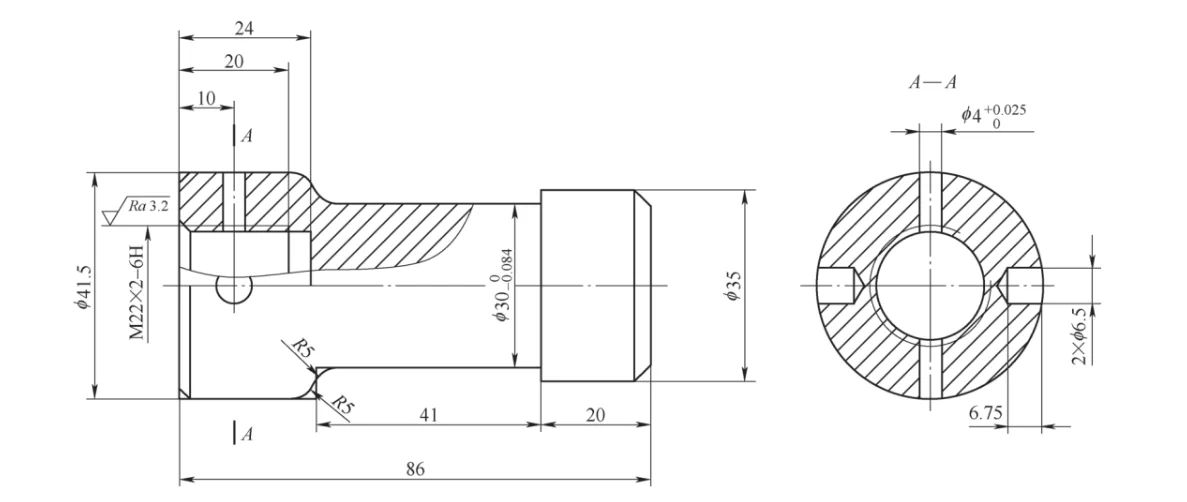
La testa di recupero illustrata nella Figura 1 è la parte superiore del posizionatore del cuscino, realizzata in acciaio inossidabile 3Cr13, con una durezza di 250-280HBW dopo la tempra.
Questa parte è quella in cui avviene il contatto diretto e l'impatto dello stantuffo quando cade a terra, ed è anche la parte fondamentale del posizionatore del tampone di recupero tardivo.
Requisiti dei materiali e qualità della filettatura per la testa di recupero
La filettatura del foro cieco della testa di recupero M22×2-6H è accoppiata all'asta centrale per la compressione della molla di compensazione.
È richiesto un valore di rugosità superficiale di Ra ≤ 3.2 μm. La qualità e l'affidabilità di questa filettatura sono fattori importanti. Influiscono sull'integrità funzionale e sulla resistenza del posizionatore del buffer.
Nel presente documento si prende come oggetto di studio la testa di recupero del posizionatore del buffer (di seguito denominata "testa di recupero") con filettatura a foro cieco M22×2-6H.
Conduce ricerche sui problemi derivanti dall'elaborazione effettiva di questo thread e propone anche le relative contromisure.
Queste contromisure si basano sull'esperienza lavorativa maturata dall'autore. L'obiettivo è fornire questi spunti di riflessione a chi si occupa di questo argomento.
Problematica
Nel processo di produzione di massa della testa di recupero, poiché la filettatura del foro cieco M22×2-6H appartiene alla filettatura a passo fine, il metodo di tornitura è economico ed efficiente.
Tuttavia, a causa dei limiti imposti dalla struttura della filettatura del foro cieco e dalle prestazioni di taglio del materiale, la filettatura presenta i seguenti problemi nella tornitura vera e propria.
(1) Sfide nella rimozione dei trucioli per la lavorazione dei filetti dei fori ciechi
Le prestazioni di asportazione del truciolo sono scarse. Rispetto alla lavorazione di filettature esterne e filettature passanti, la lavorazione di filettature a foro cieco presenta ulteriori sfide.
Ciò è dovuto allo spazio interno ristretto del foro cieco. Di conseguenza, i trucioli vengono facilmente trattenuti all'interno del foro.
I trucioli residui trattenuti nel foro possono graffiare e deformare la superficie lavorata, compromettendo la qualità di lavorazione della filettatura.
L'uso di ganci per la rimozione dei trucioli per estrarre i trucioli dal foro rappresenta un rischio per la sicurezza; l'uso di una normale pistola ad aria compressa ad alta pressione che soffia i trucioli non è la soluzione ideale.
(2) Impatto dell'elevata resistenza del materiale sulla durata dell'utensile
Elevata resistenza del materiale, elevata temperatura di taglio, con conseguente riduzione della durata dell'utensile e frequenti tempi di fermo per la sostituzione dell'utensile.
Questo è dovuto a:
① La lavorazione del materiale 3Cr13 porta a un notevole indurimento. Ciò si traduce in un aumento dello sforzo di taglio nella zona di scorrimento del materiale metallico.
Di conseguenza, la durezza superficiale dopo il taglio e la lavorazione è da 1.4 a 2.2 volte superiore alla durezza superficiale non lavorata.
Inoltre, il materiale 3Cr13 contiene particelle di carburo ad alta durezza, come Cr3C2 e SiC. Per questo motivo, l'utensile è soggetto a un'usura violenta.
Ciò può essere dimostrato dall'effettivo processo di lavorazione.
② Il materiale 3Cr13 ha una scarsa conduttività termica e un elevato calore di taglio, con conseguente alta temperatura di taglio.
3. Il metodo di tornitura filettata con avanzamento radiale rende difficile il controllo dei trucioli. Questo metodo presenta una forte tendenza alle vibrazioni.
I trucioli a V risultanti esercitano una notevole pressione di flessione sul tagliente. Inoltre, la punta dell'utensile è soggetta a un elevato carico ad arco circolare.
Percorso del processo di lavorazione della testa di recupero
Il processo di lavorazione della testa di recupero è il seguente.
(1) materiale
Segatrice per materiale in acciaio tondo φ45mm × 91mm / 3Cr13.
(2) trattamento termico
Dopo il rinvenimento la durezza è di 250 ~ 280HBW.
(3) tornitura grezza
Mandrino autocentrante con serraggio a vite, superficie frontale piana, foratura centrale.
(4) Tornitura semifinita
Completamento della tornitura Un morsetto e una parte superiore, tornire le parti del diametro esterno fino alla dimensione del disegno.
(5) Tornitura semifinitura
Tornitura di finitura Mandrino autocentrante, tornitura delle superfici frontali, verifica della lunghezza complessiva; foratura dei fori inferiori filettati; lavorazione delle filettature.
(6) Morsetto
Mandrino autocentrante con testa di indicizzazione, foratura di un foro passante da φ4 mm; foratura di due fori laterali da φ6.5 mm × 6.75 mm.
Lavorazione della filettatura dei fori ciechi
Selezione degli strumenti
Gli utensili di tornitura devono essere selezionati per un passo di utensile di tornitura filettato con dente intero metrico da 2 mm a 60°.
Da un lato, garantisce che il passo, la parte superiore, inferiore e l'altezza siano precisi e uniformi. Ciò si traduce in un'elevata resistenza della filettatura e un'elevata efficienza di lavorazione.
D'altra parte, evita efficacemente la formazione di bave, eliminando così il successivo processo di sbavatura e contribuendo a un'elevata efficienza produttiva.
Gli inserti filettati sono realizzati in metallo duro WC rivestito in TiN. Questi rivestimenti vengono applicati mediante il processo di deposizione fisica da vapore (PVD).
Rispetto ai materiali YT, YG e YW, gli inserti rivestiti in TiN offrono diversi vantaggi. Presentano un'elevata durezza superficiale, una buona resistenza all'abrasione e un'eccellente resistenza al calore.
Inoltre, offrono forti proprietà antiaderenti e una maggiore durata.
La barra alesatrice è realizzata in materiale monolitico WC Cemented Carbide per garantire allo stesso tempo rigidità, resistenza e spazio per i trucioli sufficienti.
Metodo di processo
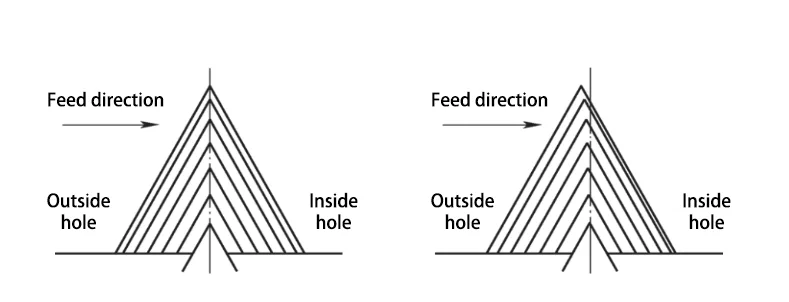
La tornitura dei filetti adotta il metodo migliorato di avanzamento laterale inverso. Questo metodo viene utilizzato per ridurre la resistenza al taglio.
Contribuisce anche ad abbassare la temperatura di taglio e a migliorare le prestazioni di asportazione del truciolo.
Tra i due coltelli è presente un avanzamento assiale. La direzione dell'avanzamento assiale è verso l'esterno. L'angolo di avanzamento assiale è generalmente impostato tra 1° e 5°.
Ciò consente ai trucioli di essere convogliati verso l'esterno del foro, evitando efficacemente l'accumulo di trucioli all'interno del foro cieco.
Il metodo specifico prevede la tornitura a 7 avanzamenti. I valori di controsforzo (ap) per ogni avanzamento sono i seguenti: 0.18 mm, 0.17 mm, 0.16 mm, 0.15 mm, 0.14 mm, 0.12 mm e 0.08 mm.
La differenza di spostamento assiale tra i due utensili da taglio per ogni avanzamento è: 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.009 mm e 0.02 mm.
È opportuno notare che il truciolo prodotto dall'ultima alimentazione deve essere un truciolo completo, a forma di V, senza intagli, per garantire l'integrità dei denti della filettatura.
Dosaggio di taglio: velocità del mandrino n=800r/min, raffreddato tramite fluido da taglio solubile in acqua.
Nella Figura 2 è illustrato un confronto tra i metodi di avanzamento della tornitura dei filetti.
Programma di riferimento per la tornitura di filettature CNC
Il programma di riferimento per la tornitura CNC delle filettature è il seguente.
G99;
G99; M04 S800.
T0202.
M08; G00 X18.0 Z25.0; G00 X18.0 Z25.0
g00 x18.0 z25.0.
G92 X20.0 Z-21.093 F2.0; (avvio ciclo di filettatura)
G00 X18.0 Z25.005; (spostamento assiale 0.005 mm)
G92 X20.36 Z-21.088 F2.0; (avanzamento radiale 0.36 mm)
G00 X18.0 Z25.01; (spostamento assiale 0.005 mm)
G92 X20.7 Z-21.083 F2.0; (avanzamento radiale 0.34 mm)
G00 X18.0 Z25.015; (spostamento assiale 0.005 mm)
G92 X21.02 Z-21.078 F2.0; (avanzamento radiale 0.32 mm)
G00 X18.0 Z25.02; (spostamento assiale 0.005 mm)
G92 X21.32 Z-21.073 F2.0; (Avanzamento radiale 0.30mm)
G00 X18.0 Z25.025; (spostamento assiale 0.005 mm)
G92 X21.6 Z-21.068 F2.0; (avanzamento radiale 0.28 mm)
G00 X18.0 Z25.034; (spostamento assiale 0.009 mm)
G92 X21.84 Z-21.059 F2.0; (avanzamento radiale 0.24 mm)
G00 X18.0 Z25.054; (spostamento assiale 0.02 mm)
G92 X22.0 Z-21.039 F2.0; (avanzamento radiale 0.16 mm)
g00 x100.0 z100.0.
M09.
M30; (avanzamento radiale 0.16 mm)
Test sul campo
Il test di convalida del processo utilizza il tornio CNC CK7163×1500 di Great Wall Machine Tool Works per tornire le filettature dei fori ciechi M22×2-6H della testa di recupero.
Il lavoro di pre-elaborazione della testa di recupero è stato completato secondo i disegni e i requisiti di processo.
Il diametro del foro filettato inferiore è controllato a φ(20±0.03) mm. La rugosità superficiale del foro filettato inferiore è mantenuta a Ra ≤ 6.3 μm.
Sono stati selezionati complessivamente 100 pezzi come campioni di prova. Il test è stato condotto utilizzando il processo e gli strumenti sopra menzionati.
Per l'ispezione delle filettature è stato utilizzato un calibro a tampone filettato M22 × 2-6H.
Inoltre, è stata utilizzata una piastra portacampioni per filettatura metrica a 60°. Altri strumenti di misura includevano calibri a corsoio da 0–150 mm e un blocco di confronto per la rugosità superficiale.
I risultati del test sono i seguenti.
(1) Il valore di rugosità superficiale Ra dei campioni di prova è controllato a 1.6~3.2μm.
(2) I campioni di prova sono attraversati dal calibro, arresto calibro arresto, in linea con i requisiti del test del calibro del filo.
(3) I campioni di prova non mostrano alcuna trasmissione della luce tra il lato filettato del dente e la piastra filettata del campione.
Ciò indica una vestibilità corretta e l'assenza di spazi vuoti nell'area di contatto.
Inoltre, l'angolo e il passo dei campioni di prova soddisfano i requisiti di prova della piastra portacampioni filettata.
(4) Il piccolo diametro della filettatura del campione di prova è controllato a φ(20±0.03)mm.
Pertanto, i campioni di prova delle filettature cieche M22×2-6H soddisfano i requisiti del disegno.
Conclusione
Il presente documento si basa sullo studio del processo di risoluzione dei problemi nella tornitura di filettature di fori ciechi.
Sono stati apportati miglioramenti al programma di tornitura filettata. È stato selezionato un utensile di filettatura appropriato. I parametri di taglio sono stati ottimizzati.
Queste modifiche hanno migliorato le prestazioni di filettatura e la stabilità della lavorazione. Sulla base di questi miglioramenti, si traggono le seguenti conclusioni.
(1) Nella tornitura dei filetti dei fori ciechi M22×2-6H nella testa di recupero, è stato applicato un metodo migliorato di avanzamento laterale inverso.
Questo metodo migliora la direzione del flusso dei trucioli durante la lavorazione.
Di conseguenza, il problema della scarsa efficienza di rimozione dei trucioli nel processo di tornitura delle filettature viene efficacemente risolto.
(2) Il problema della ridotta durata dell'utensile era un problema significativo nella lavorazione delle filettature del materiale 3Cr13. Questo problema è stato risolto applicando inserti in materiale rivestito in TiN.
Inoltre, sono state utilizzate barre di alesatura in carburo di tungsteno (WC) integrate. Questi miglioramenti hanno prolungato efficacemente la durata dell'utensile durante la lavorazione.
(3) Il dosaggio di taglio ottimale per la tornitura di filettature per fori ciechi M22×2-6H è stato ottenuto tramite test sul campo.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.