
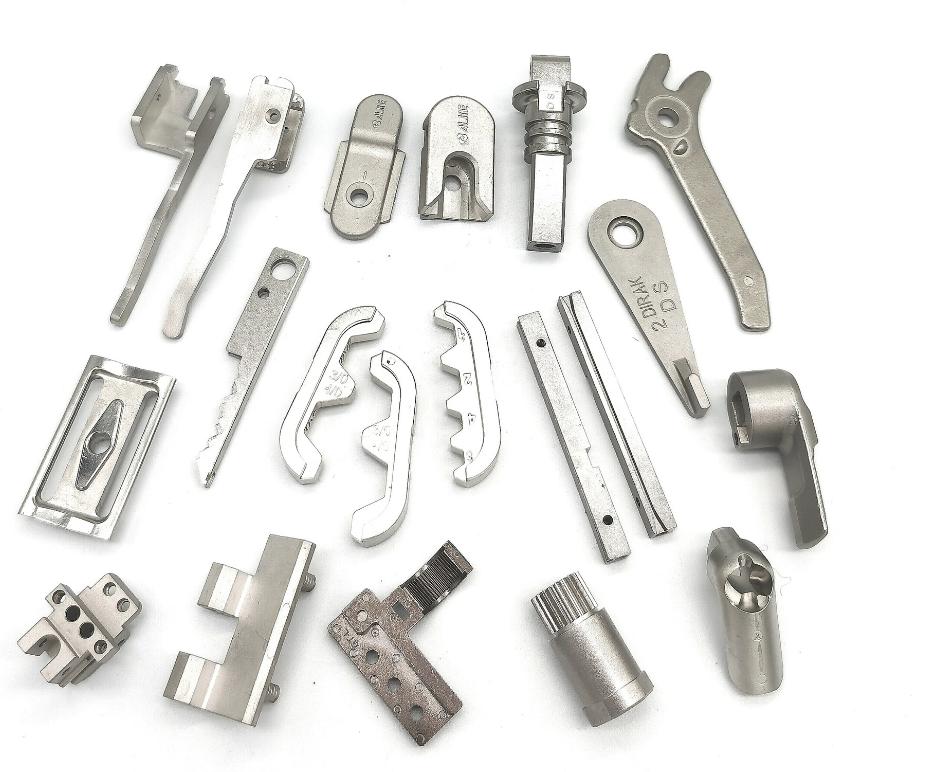
Cos'è lo stampaggio ad iniezione di metalli?
Lo stampaggio a iniezione di metalli (MIM) è una tecnica avanzata di metallurgia delle polveri utilizzata per produrre componenti metallici complessi con elevata precisione. Pur condividendo alcune analogie con i tradizionali processi di metallurgia delle polveri, il MIM si distingue per l'utilizzo di polveri metalliche ultrafini, in genere da 10 a 100 volte più piccole di quelle impiegate nella metallurgia delle polveri convenzionale, che si traducono in componenti con densità finale e resistenza meccanica significativamente superiori.
La tecnologia MIM è particolarmente indicata per la produzione di componenti piccoli e complessi che richiedono eccellenti proprietà meccaniche e tolleranze ristrette. In Cina, la tecnologia MIM è ampiamente utilizzata nella produzione di strumenti chirurgici, serrature e attuatori per autoveicoli, componenti per armi da fuoco, connettori elettrici e componenti per dischi rigidi per computer.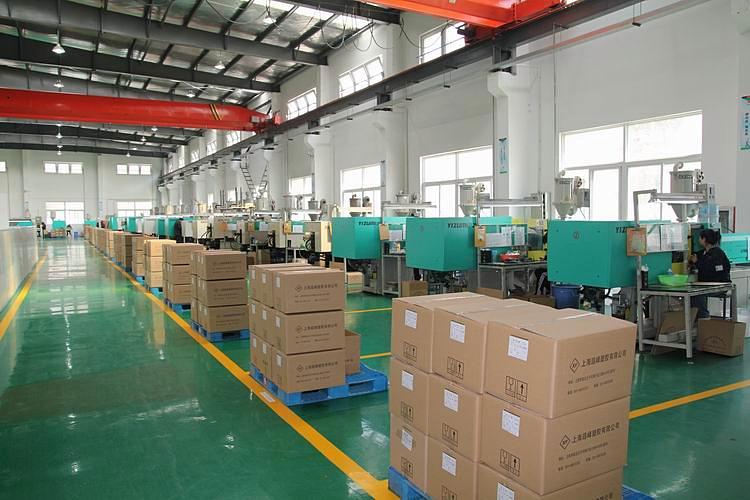
Il processo di stampaggio a iniezione di metallo: passo dopo passo
Il processo MIM si compone di cinque fasi principali:
1. Miscelazione (preparazione delle materie prime)
Gli ingegneri combinano polveri metalliche fini con un legante termoplastico per creare una materia prima omogenea. Selezionano le polveri in base alle proprietà richieste, come resistenza all'urto, resistenza all'usura, prestazioni termiche e durezza. Questa miscela crea un materiale composito che sfrutta i vantaggi di diversi metalli, riducendo al minimo i loro limiti individuali.
2. Stampaggio ad iniezione
I tecnici riscaldano la materia prima e la iniettano negli stampi utilizzando le stesse attrezzature dello stampaggio a iniezione tradizionale di materie plastiche. In questa fase, i componenti stampati vengono definiti "pezzi verdi".
3. Delegazione
Nella fase di deceraggio, le parti verdi vengono immerse in un bagno d'acqua o in una soluzione solvente per rimuovere il legante. Alcuni processi prevedono anche l'esposizione alla luce UV per polimerizzare o rimuovere parzialmente il legante, a seconda della formulazione utilizzata.
4. Sinterizzazione
Dopo la deceratura, i componenti vengono sinterizzati in un forno ad alta temperatura, spesso superiore a 2000 °F (circa 1100 °C). Questa fase fonde le particelle metalliche in una struttura densa e solida, mantenendo al contempo la forma ottenuta durante lo stampaggio.
5. Finitura
Infine, i tecnici rifiniscono i pezzi sinterizzati per rimuovere eventuali bave o imperfezioni superficiali. Possono anche applicare processi aggiuntivi come lavorazione meccanica, lucidatura o rivestimento per soddisfare le specifiche finali.
Vantaggi dello stampaggio ad iniezione di metalli
In grado di produrre geometrie complesse
Elevata densità delle parti e prestazioni
Ristrette tolleranze dimensionali
Conveniente per la produzione di grandi volumi
Ottima finitura superficiale e minima post-elaborazione
Applicazioni dello stampaggio ad iniezione di metalli
La tecnologia MIM è ideale per applicazioni che richiedono forme complesse e prestazioni meccaniche elevate, superiori a quelle offerte da materiali plastici o leghe metalliche leggere. Queste proprietà includono elevata resistenza e densità, eccellente permeabilità magnetica, resistenza alla corrosione, conduttività termica e stabilità alle alte temperature.
I settori e i componenti tipici che beneficiano della tecnologia MIM includono:
Elettronica di consumo: contenitori microelettronici, dissipatori di calore
Settore automobilistico: sensori, attuatori, meccanismi di bloccaggio
Aerospaziale: Sistemi di alimentazione dei motori, componenti strutturali
Settore medico: strumenti chirurgici, impianti ortopedici
Industriale: utensili manuali, ferramenta di precisione
Energia: Strumenti per la perforazione petrolifera, componenti per valvole
Conclusione
Lo stampaggio a iniezione di metallo colma il divario tra i requisiti dei materiali ad alte prestazioni e una produzione economicamente efficiente. La sua capacità di produrre componenti complessi e di piccole dimensioni con un'accuratezza eccezionale lo rende una scelta sempre più diffusa in diversi settori high-tech.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

