Nei prodotti di controllo e propulsione, molti componenti e parti richiedono una lavorazione profonda con fori di piccole dimensioni. Questo è particolarmente vero per i prodotti di propulsione che utilizzano materiali difficili da lavorare.
Durante la lavorazione di piccoli fori profondi, si verificano spesso problemi quali rottura della punta, deviazione della foratura e fori ellittici.
Questi problemi comportano un basso tasso di qualificazione nella lavorazione. Di conseguenza, la lavorazione di piccoli fori profondi è diventata una sfida tecnica importante nel processo produttivo.
Il metodo tradizionale di lavorazione con serraggio a morsetto è poco produttivo, il che limita seriamente la capacità produttiva del prodotto.
Nel propulsore a due componenti, l'ossigeno e il propellente della combustione fluiscono nella camera in una proporzione specifica.
Vengono poi miscelati uniformemente per ottenere un'atomizzazione efficace e una combustione mista efficiente.
Ciò fornisce la forza e la coppia necessarie per il controllo orbitale e dell'assetto durante il periodo di permanenza in orbita.
I fori profondi e piccoli sulla scheda del propulsore presentano una scarsa tolleranza in termini di dimensioni e forma. Ciò compromette seriamente il flusso del propellente e le prestazioni complessive del propulsore.
Allo stesso tempo, il tasso di qualificazione della scheda propulsiva rimane basso, il che ha avuto un impatto significativo sulle normali attività di ricerca scientifica e di produzione.
Di conseguenza, le risorse umane, materiali e le attrezzature sono state gravemente sprecate.
È urgente migliorare il processo di lavorazione per soddisfare i requisiti di progettazione e produzione del prodotto.
Sono urgentemente necessari miglioramenti nella tecnologia di lavorazione per soddisfare i requisiti di progettazione e lavorazione dei prodotti e per migliorare il tasso di qualificazione dei prodotti.
Introduzione alla scheda Thruster
La scheda del propulsore (grafico φ56 mm sul lato anteriore del pezzo in lavorazione) è un componente fondamentale del propulsore.
Funziona principalmente nella ventilazione e combustione dell'ossigeno all'interno della struttura porosa. La scheda del propulsore è realizzata in Ti53311S.
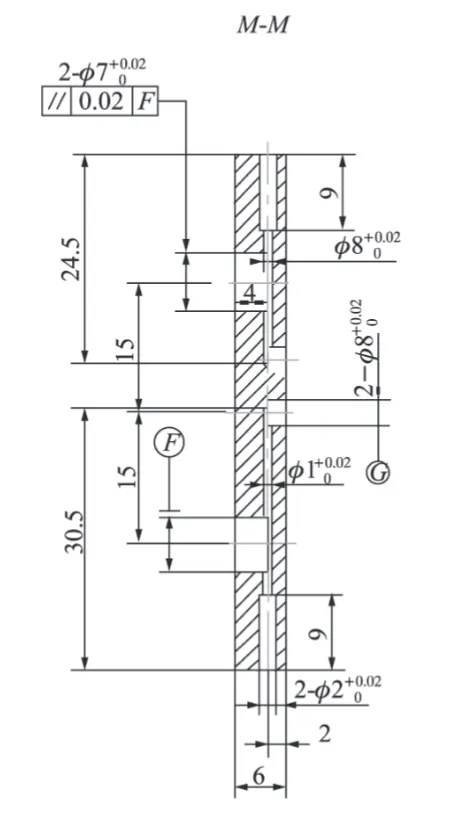
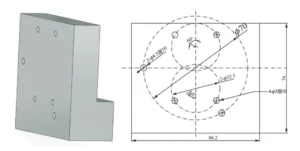
Ci sono due fori profondi sul lato dei tappi lunghi (come mostrato nella Fig. 1):
Uno con un diametro di φ0.8 mm e una profondità di 24.5 mm,
L'altro con un diametro di φ1.0 mm e una profondità di 30.5 mm.
Questi fori determinano un rapporto massimo tra profondità e diametro pari a 21. I fori ciechi (2-φ(7+0.02/0) mm e 2-φ3(+0.02/0) mm) devono intersecare i fori profondi in modo che metà di questi ultimi sia esposta.
Allo stesso tempo, queste caratteristiche intersecanti devono essere allineate con precisione per garantire la sicurezza dei propulsori.
Il rapporto massimo tra profondità e diametro è 21. Due fori ciechi, 2-φ(7+0.02/0) mm e 2-φ3(+0.02/0) mm, devono intersecare i fori profondi in modo che metà di questi ultimi sia esposta.
Allo stesso tempo, la rettilineità dei fori profondi interni deve essere molto elevata per garantire la portata richiesta dai propulsori.
Difficoltà di elaborazione
A causa del materiale di lavorazione della scheda propulsore Ti53311S e dell'elevato rapporto tra profondità dei fori piccoli e profondi, il processo di lavorazione presenta le seguenti difficoltà:
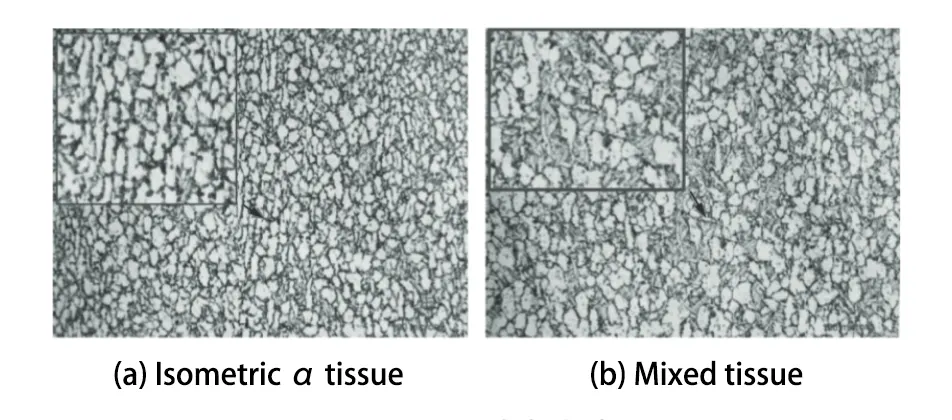
( 1) Il materiale Ti53311S è difficile da processare a causa della sua elevata durezza Vickers (HV0.2 circa 350). La microstruttura interna è generalmente di tipo α-organizzato isometrico (Figura 2a).
Tuttavia, può anche contenere organizzazioni miste, come l'organizzazione a paniere netto (Figura 2b).
Ciò significa che l'organizzazione non è distribuita in modo uniforme, con conseguente formazione di punti critici.
Questi punti duri possono causare deviazioni nella foratura dei fori.
( 2) Quando si utilizza una macchina perforatrice manuale per elaborare fori profondi e piccoli con un elevato rapporto profondità-diametro (φ0.8 mm e φ1.0 mm), la punta del trapano ha una bassa resistenza e un'elevata velocità di rotazione.
Questa elevata velocità di rotazione genera una grande quantità di calore durante il processo.
Inoltre, la scanalatura a spirale della punta del trapano è più stretta, ostacolando la rimozione uniforme dei trucioli.
Inoltre, il refrigerante risulta difficile da far passare attraverso la scanalatura a spirale, impedendo un'efficace dispersione del calore.
Di conseguenza, è più probabile che si verifichino problemi quali la frattura della punta del trapano, la deviazione della perforazione e l'ellisse della perforazione.
Questi problemi comportano una bassa percentuale di lavorazioni qualificate.
( 3) Non è possibile osservare lo stato interno in tempo durante la lavorazione dei fori ciechi.
( 4) Ogni anno vengono prodotte fino a 300 tavole di spinta e la lavorazione manuale aumenta l'intensità di lavoro dell'operatore.
Anche la produttività è bassa e la consistenza del prodotto è scarsa.
Misure di miglioramento
Per risolvere i problemi di deviazione dei fori, impermeabilità e rottura della punta del trapano causati dalla lavorazione di fori profondi e piccoli nella scheda del propulsore, abbiamo condotto una ricerca.
La nostra attenzione si è concentrata sulla tecnologia di lavorazione di fori piccoli e profondi.
Abbiamo scoperto che questi problemi possono essere risolti utilizzando una macchina perforatrice CNC EDM ad alta velocità per creare fori guida e poi alesare i fori con punte alesatrici.
Questo approccio migliora sia la qualità del prodotto che l'efficienza della lavorazione.
Nello specifico, attraverso i seguenti quattro aspetti di miglioramento: in primo luogo, la foratura pilota EDM.
In primo luogo, la progettazione del pneumatico per la foratura pilota EDM.
Il secondo è la scelta dei parametri per la foratura pilota tramite EDM.
In terzo luogo, il morsetto deve produrre un posizionamento facile da montare del pneumatico alesato; in quarto luogo, la selezione di parametri di taglio ragionevoli.
Il quarto consiste nello scegliere parametri di taglio ragionevoli e utilizzare la punta alesatrice per alesare i fori a φ1 mm, φ0.8 mm.
Di seguito sono riportate misure specifiche di miglioramento.
La scelta dei parametri del foro pilota EDM
Le dimensioni del foro pilota e la qualità della superficie durante la lavorazione EDM giocano un ruolo cruciale nella difficoltà dell'alesatura del morsetto.
Determinazione dei parametri di lavorazione elettrica
I parametri di lavorazione elettrica vengono identificati tramite test di processo.
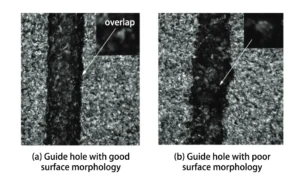
Si utilizza poi un microscopio metallurgico per osservare la morfologia microscopica dei fori lavorati.
I parametri che determinano tumori di fusione più piccoli e una migliore qualità della superficie sono i più ragionevoli.
Selezione del diametro dell'elettrodo in ottone
Il diametro dell'elettrodo in ottone deve essere scelto con cura per garantire la precisione dell'alesatura del morsetto e consentire un funzionamento agevole.
Ciò è particolarmente importante quando si elaborano piccoli fori profondi φ1 mm e φ0.8 mm.
In fase di test:
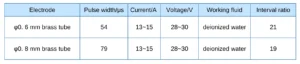
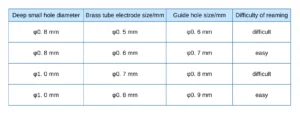
Per i fori pilota da φ0.8 mm sono stati utilizzati elettrodi in ottone da φ0.7 mm e φ1 mm.
Per i fori pilota da φ0.6 mm sono stati utilizzati elettrodi in ottone da φ0.5 mm e φ0.8 mm.
L'operatore addetto alla pinza ha quindi alesato i fori utilizzando punte da φ1 mm e φ0.8 mm.
Confronto della difficoltà di alesatura
I fori pilota sono stati lavorati con:
Gli elettrodi in ottone da φ0.8 mm erano più facili da alesare rispetto a quelli punzonati con φ0.7 mm.
Gli elettrodi in ottone da φ0.6 mm sono più facili da alesare rispetto a quelli lavorati con φ0.5 mm.
Tuttavia, come mostrato nella Tabella 2 , i fori pilota più piccoli aumentano anche il rischio di piegamento della punta del trapano.
Analisi della difficoltà di alesatura e del fallimento del trapano
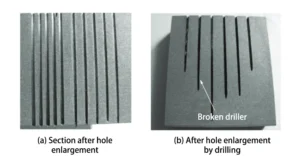
Come illustrato nella Figura 5 :
Quando la punta del trapano raggiunge il foro pilota, ripara la parete interna del foro ( Fig. 5a ).
Lo strato di rifusione più duro richiede una maggiore rimozione di materiale se il foro pilota è troppo piccolo.
In combinazione con la ridotta resistenza della punta, aumenta la probabilità di rottura ( Fig. 5b ).
Consumo degli elettrodi e calibrazione della profondità
Durante la foratura EDM, l'elettrodo tubolare in ottone si consuma continuamente.
Di conseguenza, l'accorciamento dell'elettrodo non è pari alla profondità del foro nella scheda del propulsore.
Per garantire la precisione è necessario determinare l'accorciamento dell'elettrodo mediante un pezzo di prova.
Attraverso i test:
Il tubo di ottone deve scendere di 48 mm per un foro pilota di φ0.8 mm con una profondità finale di 24.5 mm.
Il tubo di ottone deve scendere di 58 mm per accogliere un foro pilota di φ1 mm con una profondità di 30.5 mm.
Progettazione dell'utensile per alesatura a pinza
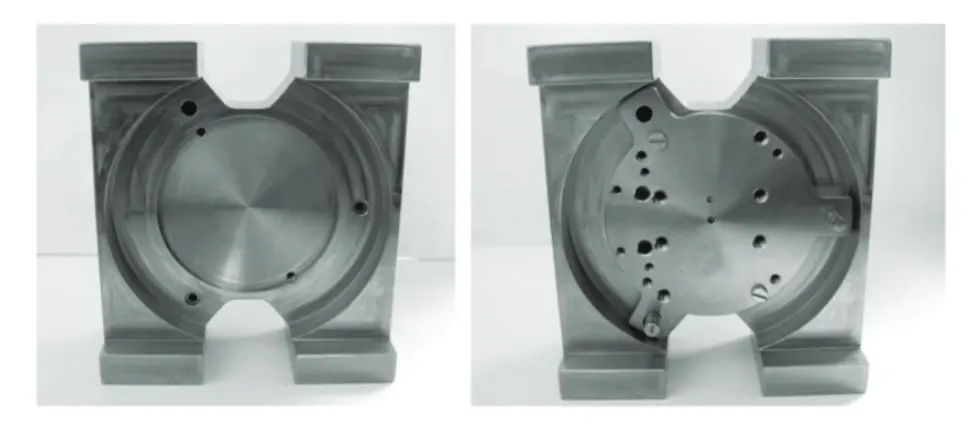
Per garantire la precisione dimensionale e posizionale della lavorazione di piccoli fori profondi è necessario un dispositivo di alesatura e serraggio specializzato.
Questo apparecchio deve soddisfare i seguenti requisiti di progettazione:
( 1) Il foro del perno di posizionamento del dispositivo è coerente con il foro di posizionamento del foro pilota realizzato mediante taglio a filo.
( 2) Nella progettazione dell'attrezzatura sono state adottate misure speciali per evitare che la planarità della scheda propulsiva lavorata influisca sulla distanza tra il microforo e la superficie terminale.
Al centro dell'elemento di fissaggio viene ricavato un foro scanalato con un diametro di φ56 mm e una profondità di 2 mm.
( 3) Poiché i fori da φ0.8 mm e φ1 mm devono essere lavorati da entrambe le estremità girando il pezzo in lavorazione, devono essere allineati con precisione testa a testa.
In questo modo si garantisce che i due piccoli fori praticati da ciascuna estremità siano sulla stessa linea retta.
Per ottenere questo risultato, il parallelismo delle superfici terminali superiore e inferiore deve essere controllato entro 0.02 mm.
( 4) È necessario praticare delle aperture a forma di U sulle superfici superiore e inferiore del pezzo in lavorazione nella posizione di foratura del pneumatico.
Questa progettazione aiuta a ridurre la lunghezza sporgente della punta alesatrice e impedisce interferenze tra il mandrino del trapano e lo pneumatico durante il processo di foratura.
Il diagramma di serraggio e alesatura dello pneumatico e il suo schema di montaggio sono illustrati nella Figura 6.
Selezione dei parametri di taglio per l'alesatura delle ganasce
Per garantire la precisione dell'alesatura e ridurre l'usura del trapano è necessario scegliere la velocità e l'avanzamento appropriati.
Attraverso test di processo è emerso che l'usura della punta del trapano diventa più grave quando la macchina funziona a 5,000 giri/min.
Di conseguenza, la punta del trapano deve essere affilata frequentemente. Inoltre, il processo di avanzamento diventa più difficile e laborioso.
Nei casi più gravi, la punta del trapano può persino rompersi. Allo stesso tempo, anche la precisione delle dimensioni del foro profondo viene compromessa.
Quando la velocità di rotazione è di 4000 giri/min, la coppia della punta del trapano è maggiore e l'efficienza lavorativa è inferiore.
Infine, è necessario selezionare i parametri di lavorazione adeguati per garantire l'efficienza, la precisione e la rettilineità dei piccoli fori.
La velocità di rotazione consigliata è di 4,500 giri/min, mentre la velocità di avanzamento adeguata varia da 3 a 4 mm/min.
Conclusione
La precisione della lavorazione dei fori viene notevolmente migliorata utilizzando una macchina perforatrice ad alta velocità per creare fori guida e applicando il metodo di alesatura a serraggio per la lavorazione di piccoli fori profondi.
Di conseguenza, il tasso medio di successo è aumentato da circa il 70% a oltre il 98% e la produttività di elaborazione è più che triplicata rispetto al livello iniziale.
Allo stesso tempo, i costi di produzione sono stati notevolmente ridotti.
Questo metodo di lavorazione può essere applicato nella successiva lavorazione meccanica della scheda propulsore per motori ad alta spinta.
Può anche servire come riferimento di processo per la lavorazione di fori profondi e piccoli in nuovi prodotti di ricerca che hanno un rapporto profondità-diametro maggiore.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.