
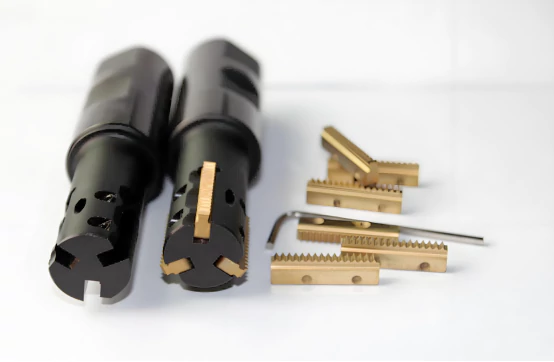
Die Gewindebearbeitung ist ein Schlüsselprozess in der mechanischen Fertigung. Obwohl traditionelle Bearbeitungsverfahren ausgereift sind, weisen sie Einschränkungen hinsichtlich Genauigkeit und Effizienz auf. Mit der rasanten Entwicklung der CNC-Technologie hat sich das CNC- Gewindefräsen zunehmend zu einem fortschrittlichen und effizienten Verfahren der Gewindebearbeitung entwickelt.
Im Vergleich zu herkömmlichen Methoden bietet das CNC-Fräsen erhebliche Vorteile in Bezug auf hohe Präzision, Effizienz und Materialanpassung. In diesem Artikel wird die CNC-Gewindefrästechnologie ausführlich erörtert und ihr Funktionsprinzip, die Werkzeugauswahl, die Bearbeitungsgenauigkeit und die CNC-Programmiermethoden analysiert.
Wie werden herkömmliche Garne verarbeitet? Was sind deren Nachteile?
Bei der herkömmlichen Methode der Gewindebearbeitung wird hauptsächlich ein Drehwerkzeug zum Schneiden von Gewinden verwendet oder es werden Gewindebohrer und Schneideisen zum manuellen Gewindeschneiden oder Gewindeschneiden eingesetzt.
Für Gewinde mit großem Durchmesser verwenden CNC-Fräsmaschinen normalerweise ein Bohrverfahren mit einem einzigen Werkzeug. Der Bediener steuert die Geschwindigkeit und Steigung des Bohrwerkzeugs, um die gewünschten Ergebnisse zu erzielen.
Diese Methode hat den Vorteil, dass keine Spezialwerkzeuge erforderlich sind und sie schnell umgesetzt werden kann. Allerdings ist die Qualität der durch Einzelwerkzeugbohren erzeugten Gewinde gering. Werkzeuge verschleißen schnell, was bedeutet, dass sie häufig ausgetauscht, geschliffen und neu ausgerichtet werden müssen.
Darüber hinaus erzeugt das Verfahren hohe Schnittkräfte, erfordert mehrere Vorschübe und arbeitet mit niedrigen Geschwindigkeiten, was zu einer geringen Effizienz führt. Der lange Werkzeugschaft erhöht außerdem das Risiko von Vibrationsspuren auf der Gewindeoberfläche, was die Stabilität der Verarbeitungsqualität beeinträchtigt.
Vorteile des CNC-Gewindefräsverfahrens
1. Verbesserte Genauigkeit und Effizienz
CNC-Werkzeugmaschinen verfügen über fortschrittliche Gewindebearbeitungsmethoden, wodurch das CNC-Gewindefräsen zu einer führenden Technologie geworden ist. Es bietet eine höhere Genauigkeit und Effizienz als herkömmliche Verfahren. Das CNC-Gewindefräsen ist vielseitig: Ein einziger Fräser bearbeitet verschiedene Innen- und Außengewinde mit unterschiedlichen Drehrichtungen. Dies erhöht die Flexibilität der Bearbeitung.
2. Höhere Schnittgeschwindigkeit und bessere Oberflächengüte
CNC-Gewindefräser aus Hartmetall erreichen Schnittgeschwindigkeiten von 80 bis 200 Metern pro Minute. Im Gegensatz dazu erreichen herkömmliche Gewindebohrer aus Schnellarbeitsstahl nur 10 bis 30 Meter pro Minute. Die höhere Geschwindigkeit steigert die Verarbeitungseffizienz und verbessert die Oberflächengüte des Gewindes.
3. Ideal für Materialien mit hoher Härte
Hartmetall-Gewindefräser eignen sich hervorragend für die Bearbeitung von Materialien mit hoher Härte und hohen Temperaturen, wie Titan- und Nickellegierungen. Sie bearbeiten effektiv Materialien mit einer Härte von bis zu HRC58-62. Diese Fräser haben auch bei der Bearbeitung zäher Legierungen eine lange Lebensdauer.
4. Flexibilität bei der Thread-Verarbeitung
Beim Fräsen von Gewinden mit unterschiedlichen Durchmessern aber gleicher Steigung genügt eine Anpassung des CNC-Programms. Der Austausch mehrerer Werkzeuge ist nicht notwendig.
Im Gegensatz zu Gewindebohrern, die durch Verschleiß unbrauchbar werden können, können Sie bei einem Gewindefräser durch Veränderung des Werkzeugradius die Gewindegröße so einstellen, dass sie konstant bleibt.
5. Geringeres Risiko eines Werkzeugbruchs
Bei der Bearbeitung von Gewinden mit kleinem Durchmesser, insbesondere bei Materialien mit hoher Härte und hohen Temperaturen, brechen Gewindebohrer häufig, was zu verstopften Löchern oder Ausschussteilen führt. Gewindefräser mit ihrem kleineren Durchmesser vermeiden dieses Risiko. Wenn der Fräser bricht, lässt er sich leichter entfernen, wodurch die Gefahr von Ausschussteilen verringert wird.
6. Reduzierte Belastung der Werkzeugmaschinen
Beim Gewindefräsen entsteht weniger Schnittkraft, insbesondere bei Gewinden mit großem Durchmesser. Dadurch wird die Belastung der Maschine reduziert und Überlastungsprobleme, wie sie beim Einsatz von Gewindebohrern auftreten können, vermieden.
Gewinde CNC Fräsen
Beim CNC-Gewindefräsen wird die Gewindebearbeitung durch die Bewegung einer CNC-Werkzeugmaschine realisiert. Beim Arbeiten dreht sich das Werkstück oder der Gewindefräser einmal und bewegt sich eine Teilung entlang der axialen Richtung, um alle Gewinde auszuschneiden.
1. Auswahl von Gewinde-CNC-Fräsmaschinen
Wenn CNC-Gewindefräsen durchgeführt wird, ist dies möglich, solange es sich bei der Werkzeugmaschine um eine dreiachsige CNC-Fräsmaschine handelt.
2. Auswahl des Gewindefräsers
Bei der Gewinde-CNC-Fräsbearbeitung kommt ein spezielles Werkzeug zum Einsatz: der Gewindefräser.
Dieser Fräser besteht aus mehreren Scheibenfräsern, die auf einem Dorn montiert sind. Sein Erscheinungsbild ähnelt stark einer Kombination aus einem zylindrischen Schaftfräser und einem Gewindebohrer, wie in Abbildung 1 dargestellt. Die Gewindeschneide unterscheidet sich jedoch von der eines Gewindebohrers und dem Werkzeug fehlt eine Spiralverjüngung.
Die beiden derzeit am häufigsten verwendeten Gewindefräser sind Hartmetall-Gewindefräser und Maschinen-Clip-Gewindefräser, wie in den Abbildungen 1 und 2 dargestellt.

Abbildung 1 Gewindefräser aus Vollhartmetall

Bild 2 Gewindefräser in Maschinenspannung
Gewindefräser haben nur 1 bis 2 Schneidkanten pro Kreis. Daher ist die Zerspanungsmenge sowohl bei Vollgewindefräsern als auch bei Maschinengewindefräsern während des Betriebs sehr gering.
Bei der Auswahl eines Gewindefräsers muss die Steigung des Fräsers (der Abstand zwischen zwei benachbarten Zähnen entlang der Fräserachse) mit der Steigung des zu bearbeitenden Gewindes übereinstimmen.
Bei Innengewinden muss zusätzlich zu der oben genannten Bedingung der Außendurchmesser des Gewindefräsers kleiner als das 0.8-fache des Durchmessers des zu bearbeitenden Gewindegrundlochs sein.
3. CNC-Gewindefräser-Positionsbahn
Beim CNC-Fräsen folgt der Gewindefräser einer Spiralbahn mit gleicher Steigung. Diese Bahn ist in Abbildung 3 dargestellt.
Das mathematische Modell, das die Positionsbahn des Gewindefräsers darstellt, ist in Formel (1) dargestellt.

Abbildung 3 Fräserpositionsbahn

In der Formel:
αϵ [0,h*2π/ρ],
h ist die Profiltiefe;
ρ ist die Gewindesteigung;
X c , y c , und z c sind die Koordinaten der Fadenposition;
D ist der Fräserdurchmesser;
d ist der Außendurchmesser des Innengewindes bzw. der Innendurchmesser des Außengewindes;
δ ist das Bearbeitungszugabe. Wenn der Fräser beim Schlichten verschleißt, kann er als Verschleißbetrag verwendet werden, um dies auszugleichen;
m ist die Kontrollmenge von Innen- und Außengewinden. Bei Innengewinden ist m = -1, bei Außengewinden ist m = +1;
n ist die Kontrollgröße für Linksgewinde. Bei Linksgewinde ist n = -1, bei Rechtsgewinde ist n = +1.
Die Schneidmethode besteht darin, mit einer Spirallinie einzuschneiden, solange sich die Schneidspirallinie über dem zu bearbeitenden Gewinde befindet. Die Rückzugsmethode besteht darin, in einer geraden Linie auszufahren, bei Innengewinden zur Mitte hin und bei Außengewinden nach außen.
4. Gewindefrässchrittlänge
4.1Werkzeugpfad und Programmierung
Beim Gewindefräsen folgt ein spiralförmiger Werkzeugpfad, der direkt durch die Spiralinterpolationsbefehle des CNC-Systems gesteuert werden kann.
Da jedoch jedes CNC-System unterschiedliche Befehlsformate verwendet, müssen Sie beim Programmieren mit den spezifischen Befehlen vertraut sein. Um die Programmierung zu vereinfachen, verwenden wir lineare Interpolation, um den Spiralpfad als eine Reihe von Liniensegmenten anzunähern.
4.2Bedeutung der Schrittlänge
Die Bestimmung der Schrittlänge des Werkzeugpfads ist bei der linearen Interpolation von entscheidender Bedeutung. Kleinere Schrittlängen führen zu dichteren Werkzeugpositionsdaten entlang des Werkzeugpfads, was die Programmgröße erhöht und die Programmiereffizienz verringert. Noch wichtiger ist, dass Programme mit kleinen Schritten Schwankungen der Vorschubgeschwindigkeit verursachen können, was die Durchschnittsgeschwindigkeit verringert und die Oberflächenqualität und Verarbeitungseffizienz beeinträchtigt.
Andererseits verringern große Schrittweiten die Werkzeugpositionsdichte und verbessern die Bearbeitungseffizienz, verringern jedoch die Konturgenauigkeit, was zu einer schlechteren Gewindeoberflächenqualität führt. Daher ist die Wahl einer geeigneten Schrittweite entscheidend.
4.3Kontrolle der Schrittlänge und des Bearbeitungsfehlers
Die Schrittlänge beim Gewindefräsen hängt vom Inkrementwert ab, der in Formel (1) als „a“ bezeichnet wird. Ein größeres Inkrement führt zu einer größeren Schrittweite und einem höheren Bearbeitungsfehler, wie in Abbildung 4 dargestellt. Durch die Steuerung der Inkrementgröße können Sie den Bearbeitungsfehler kontrollieren und die Schrittlänge optimieren.

Abbildung 4 Bestimmung der Werkzeugschrittlänge
4.4Fehlerberechnung
Wenn das Inkrement Δ α von α klein ist, kann die Kurve zwischen zwei benachbarten Werkzeugpunkten als Bogen mit Radius r angenähert werden, wie in Abbildung 4 gezeigt. Dann lautet die Beziehung zwischen Fehler e und zulässigem Fehler E:

Darunter ist r der Nenndurchmesser des Gewindes; E ist der zulässige Fehler bei der Gewindebearbeitung.
Gewindefräsen CNC-Programmiersystem
Der Autor hat gemäß Formel (1) ein CNC-Programmiersystem zum Gewindefräsen entwickelt, dessen Schnittstelle in Abbildung 5 dargestellt ist. Wenn Sie die Parameter des Gewindes, die Position des Gewindes, die Parameter des Fräsers, den Bearbeitungsfehler und die Bearbeitungszugabe kennen, können Sie das CNC-Gewindefräsprogramm automatisch ausgeben.

Abbildung 5 Gewindefräsen CNC-Programmiersystem
Auswahl der Schnittparameter beim Gewindefräsen
Die Auswahl geeigneter Schnittparameter ist ein Schlüsselfaktor zur Verbesserung der Verarbeitungseffizienz, zur Gewährleistung der Gewindequalität und zur Verbesserung der Werkzeughaltbarkeit.
Wenn die Parameter falsch gewählt werden, ist der Schnitt instabil, die Klinge splittert oder die Verarbeitungseffizienz ist zu niedrig. Im schlimmsten Fall wird die Qualität des Gewindes beeinträchtigt.
1. Werkzeugvorschubgeschwindigkeit F
F=N*F Z *Z (2)
N ist die Spindeldrehzahl;
Z ist die Anzahl der Zähne pro Woche des Gewindefräsers;
F Z ist der Vorschub pro Zahn des Fräsers.
Nachdem der Vorschub pro Zahn des Fräsers F Z bestimmt wurde, kommt es darauf an, das Verhältnis zwischen der Schnittgeschwindigkeit F und der Spindeldrehzahl N gemäß Gleichung (2) anzupassen.
Der Vorschub pro Zahn des Fräsers F Z wird erfahrungsgemäß oder vom Fräserhersteller angegeben und beträgt im Allgemeinen 0.1~0.2 mm/Z.
2. Schnitttiefe αρ
αρ=m*(D - d)-δ (3)
Dabei haben m, d, δ die gleiche Bedeutung wie in Formel (1), wobei D der anfängliche direkte Durchmesser des Grundlochs des Innengewindes und der anfängliche zylindrische Durchmesser des Außengewindes ist.
Die Schnitttiefe αρ muss während der Programmierung bestimmt und durch die Bearbeitungszugabe δ gesteuert werden. Der Wert der Schnitttiefe αρ beträgt 1 bis 2 mm.
Fazit
Durch praktische Anwendungsüberprüfungen hat sich die CNC-Gewindefrästechnologie sowohl hinsichtlich der Bearbeitungsgenauigkeit als auch der Effizienz als effektiv erwiesen. Sie verlängert außerdem die Lebensdauer des Werkzeugs erheblich und verbessert seine Anpassungsfähigkeit.
Das CNC-Programmiersystem für das Gewindefräsen vereinfacht den Programmiervorgang und verbessert so sowohl die Verarbeitungseffizienz als auch die Qualität weiter.
Der flächendeckende Einsatz dieser Technologie optimiert nicht nur den Gewindeverarbeitungsprozess, sondern eröffnet künftig auch weitere Möglichkeiten für die hochpräzise Gewindeherstellung.
Mit der Weiterentwicklung der CNC-Technologie wird das CNC-Gewindefräsen in der Fertigungsindustrie eine immer wichtigere Rolle spielen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

