
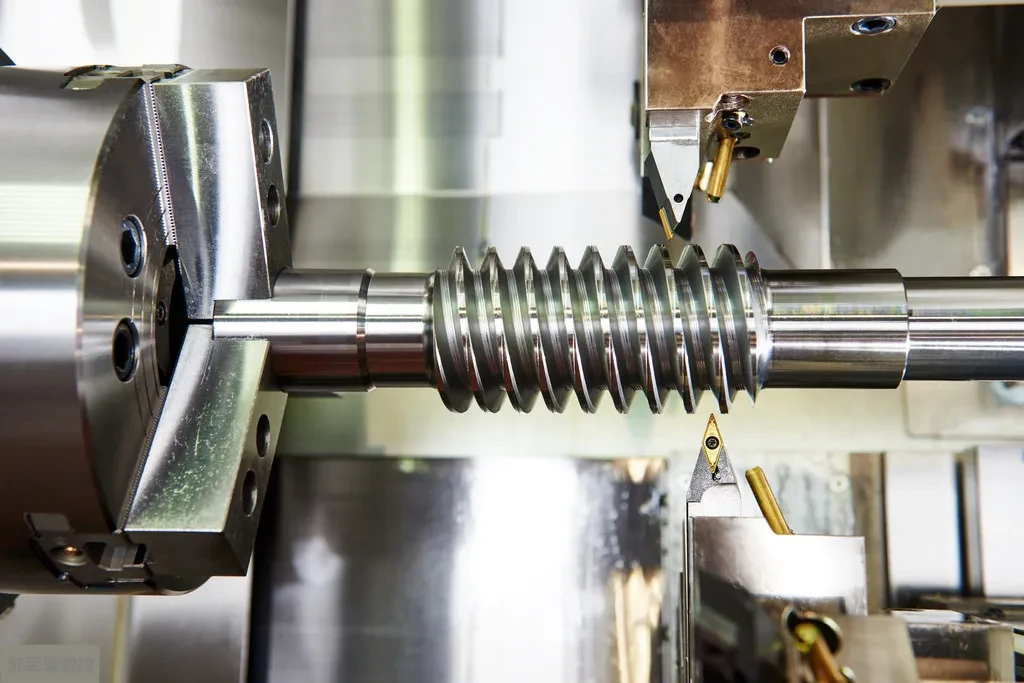
Im Bereich der mechanischen Bearbeitung stellt das Drehen von metrischen Trapezgewinden mit großer Steigung seit langem eine anspruchsvolle Aufgabe dar.
Herkömmliche Umformverfahren weisen zahlreiche Probleme auf, darunter eine mangelhafte Oberflächenqualität, eine geringe Bearbeitungseffizienz und hohe Werkzeugkosten.
Heute stellen wir eine bahnbrechende Bearbeitungslösung vor: die Verwendung der gebräuchlichsten 35° -Standard-Außendreheinsätze.
Durch innovative Programmier- und Prozessmethoden fertigen wir effizient trapezförmige Gewinde mit großer Steigung und einem Gewindewinkel von 30° und lösen damit perfekt dieses Problem der Branche!
Momentane Situation
Der Steigungswinkel von metrischen Trapezgewinden beträgt 30°.
Für Gewinde mit Steigungen von 1.5 bis 8 mm können für Drehbearbeitungen standardmäßige trapezförmige Gewindeeinsätze aus Hartmetall erworben werden.
Für trapezförmige Gewinde mit großer Steigung über 8 mm sind jedoch keine Standard-Hartmetalleinsätze erhältlich.
Daher sind Formularwerkzeuge in der Regel die einzige Option.
Dieser traditionelle Ansatz hat erhebliche Einschränkungen:
1. Mangelhafte Oberflächenqualität
2. Begrenzte Schnittgeschwindigkeiten führen zu geringer Bearbeitungseffizienz
3. Hohe Kosten und lange Lieferzeiten für kundenspezifische Formularwerkzeuge
4. Hohe Qualifikationsanforderungen an die Bediener
Ein Grundprinzip bei CNC-Drehwerkzeugen besagt: Standarddrehwerkzeuge, einschließlich Standardeinsätze, sollten nach Möglichkeit bevorzugt werden; auf Formwerkzeuge sollte nur zurückgegriffen werden, wenn dies unbedingt erforderlich ist.
Wie können wir also 30° -Trapezgewinde mit 35° -Standardeinsätzen bearbeiten?
Innovative Lösung
Durch die Auswahl von Standard-Dreheinsätzen mit einem Spanwinkel von 35 Grad konnten wir diese Herausforderung erfolgreich bewältigen, obwohl der Flankenwinkel des metrischen Trapezgewindes von 30 Grad auf den ersten Blick inkompatibel erscheint.
Dies wurde durch eine spezielle Werkzeuganordnung und Bearbeitungsweggestaltung erreicht.
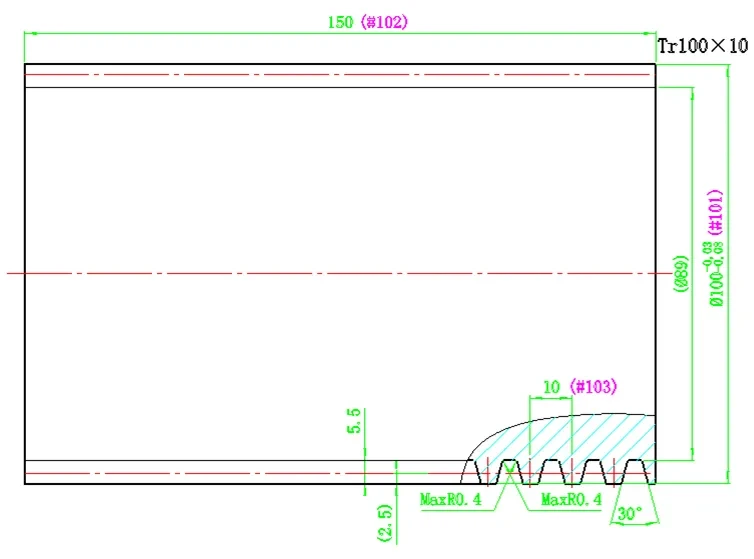
Bearbeitungsbeispiel: Drehen eines trapezförmigen Gewindes mit 10 mm Steigung.
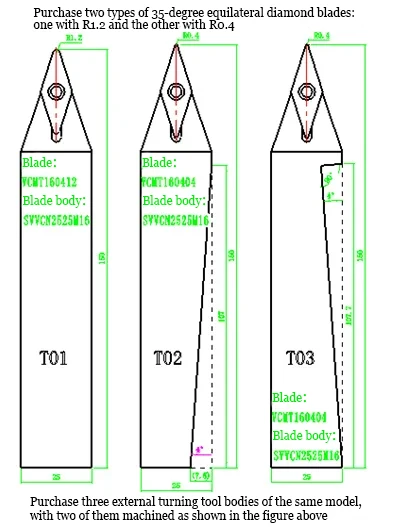
Standardwerkzeugkörper und Standardeinsätze
Verwendet den gebräuchlichsten Standardwerkzeugkörper und 35° diamantförmige Einsätze ( VCMT160404 ), wodurch der Bedarf an Spezialwerkzeugen entfällt und die Werkzeugkosten erheblich gesenkt werden.
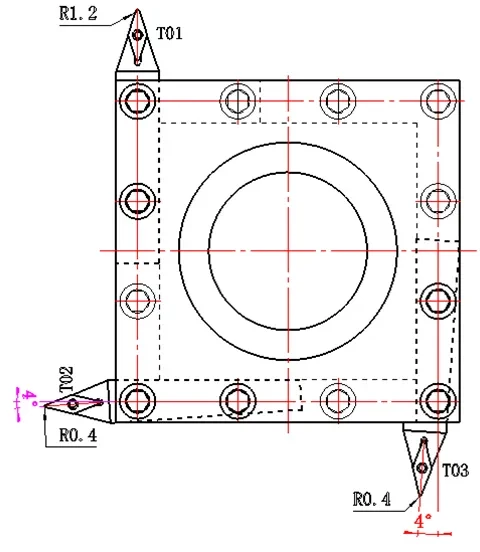
Drei-Werkzeug-Kollaborationsbetrieb
Durch die präzise Anordnung und das koordinierte Zusammenwirken von drei Werkzeugen auf dem Werkzeughalter werden die Schruppbearbeitung, die Schlichtbearbeitung der linken Seite und die Schlichtbearbeitung der rechten Seite nacheinander durchgeführt.
Bearbeitungsprozess
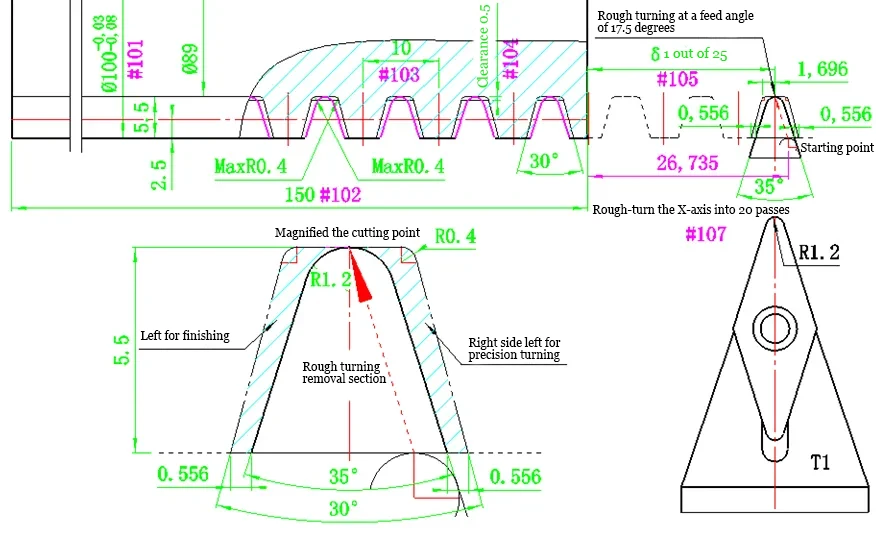
T1 Werkzeug: Grobdrehen mit 20 Durchgängen bei einem Vorschubwinkel von 17.5 Grad, um den größten Teil des Materials abzutragen.
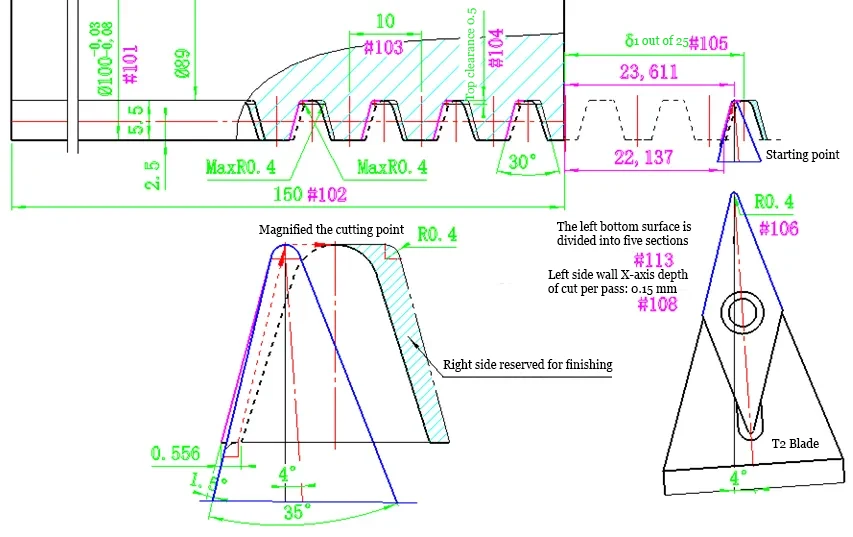
T2-Werkzeug: Fertigdrehen der linken Wand und der linken Bodenfläche der Nut, um Präzision auf der linken Seite zu gewährleisten.
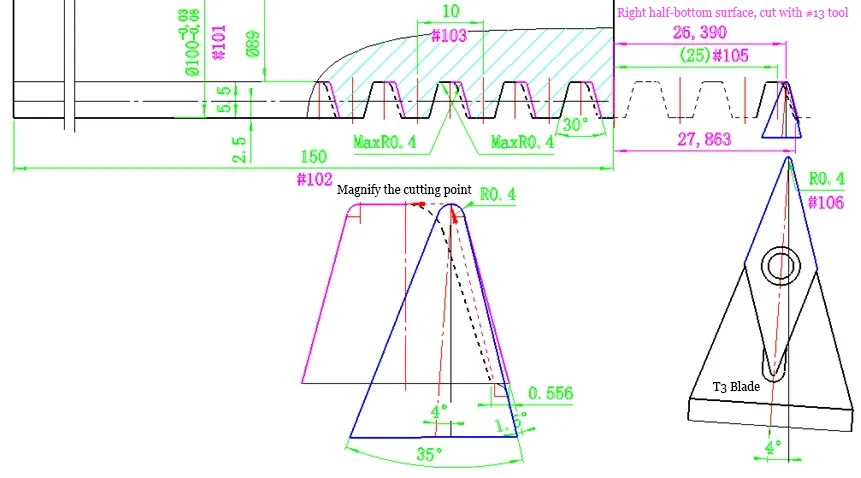
T3-Werkzeug: Die rechte Wand und die rechte Unterseite der Nut fertigdrehen, um die Genauigkeit der rechten Oberfläche zu gewährleisten.
Makroprogramm
Technische Experten entwickelten eine parametrische Programmierlösung, die sich an die Bearbeitung von Trapezgewinden mit verschiedenen Spezifikationen anpasst, indem lediglich einige Parameter im Hauptprogramm geändert werden. Dies erhöht die Vielseitigkeit des Programms und die Produktionseffizienz erheblich.
O520
#101=100;(#1 stellt den Außendurchmesser des Trapezgewindes dar)
#102=100;(#2 steht für die Länge des Trapezgewindes, für die Bearbeitung 150 verwenden)
#103=10:(#3 stellt die Steigung P des Trapezgewindes dar)
#104=0.5;(#4 stellt den oberen Spielraum des Trapezgewindes dar, der in der Norm zu finden ist)
#105=25;(#5 stellt die Länge des Vorschubgeschwindigkeitserhöhungssegments beim Drehen dieses Gewindes dar, kann erhöht/verringert werden)
#106=0.4;(#6 stellt den Werkzeugspitzenradius dar, der zum Fertigstellen dieses Gewindes verwendet wird, P2~P5 verwenden 0.2, P6~P12 verwenden 0.4, P14~P44 verwenden 0.8)
#107=20; (#7 steht für die Anzahl der Schruppdurchgänge mit einem 35-Grad-Zentrierwerkzeug, einstellbar)
#108=0.15; (#8 stellt die Schnitttiefe entlang der X -Achse pro Durchgang für die linke/rechte Wandbearbeitung mit einem 35-Grad-Zentrierwerkzeug dar, einstellbar)
#109=0202;(#9 bezeichnet die Werkzeugposition und die Offset-Nummer für die Bearbeitung der linken Wand und der linken unteren Hälfte, vorbehaltlich der tatsächlichen Anweisungen)
#111=0303;(#11 bezeichnet die Werkzeugposition und die Offset-Nummer für die Bearbeitung der rechten Wand und der rechten unteren Hälfte, vorbehaltlich der tatsächlichen Anweisungen)
#113=5; ( #13 stellt die Anzahl der Zuführungen für die linke und rechte untere Hälfte beim Fertigdrehen dar, einstellbar)
G54 S300 M03 ; (Verwenden Sie S360 für die Bearbeitung, einstellbar; M03 für Rechtsgewinde / M04 für Linksgewinde)
T0101; (Werkzeugposition und Offset-Nummer für das Schruppdrehen mit dem Zentrierwerkzeug; nach Bedarf anpassen)
G00 X145 Z100 : ( X- und Z- Befehlswerte für die Startposition, ermittelt anhand der Werkzeugmaschinen- und Werkstückabmessungen)
G65 P530 A#101 B#102 C#103 I#104 J#5 K#6 D#7 E#8 F#9 H#11 M#13 ; (Rufe die Unterroutine O530 auf und weise ihren 11 Variablen Werte zu)
G00 X145 Z100 M05 ; (Die X- und Z-Befehlswerte für die Rückstellposition sollten anhand der Werkzeugmaschine und der Werkstückgröße bestimmt werden)
M30 ;
Wesentliche technische Vorteile und bemerkenswerte Nutzen
Für grobe Trapezgewinde mit Steigungen über 8 mm:
1. Kostenreduzierung: Der Bedarf an Drehmeißeln aus Schnellarbeitsstahl oder Hartmetall entfällt.
2. Erhöhte Präzision: Das Profil wird während des Drehens „nachgezeichnet“, wodurch eine hohe Schnittkonturgenauigkeit gewährleistet wird.
3. Verbesserte Qualität: Die minimale Kontaktfläche pro Durchgang ermöglicht höhere Vorschubgeschwindigkeiten, was zu einer überlegenen Oberflächengüte führt.
4. Geringere Qualifikationsanforderungen: Die Bediener benötigen vergleichsweise weniger Spezialkenntnisse.
Für metrische Trapezgewinde mit Steigungen ≤ 8 mm:
1. Kosteneinsparung: Der Bedarf an speziellen Trapezgewindeeinsätzen und entsprechenden Werkzeugkörpern entfällt.
2. Kontrollierbare Qualität: Vermeidet Probleme mit der Oberflächenqualität, die durch das Umformwerkzeugschneiden entstehen.
3. Flexible Produktion: Eine einzige Lösung deckt mehrere Spezifikationen ab und reduziert so die Werkzeugwechselzeiten.
Zusammenfassung
Diese technologische Innovation löst nicht nur die Herausforderung der Bearbeitung von trapezförmigen Gewinden mit großer Steigung, sondern demonstriert auch einen neuartigen Bearbeitungsansatz: Durch die Nutzung von Programmier- und Prozessinnovationen wird das Potenzial von Standard-Schneidwerkzeugen voll ausgeschöpft, um eine effiziente und präzise Bearbeitung zu erreichen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

