
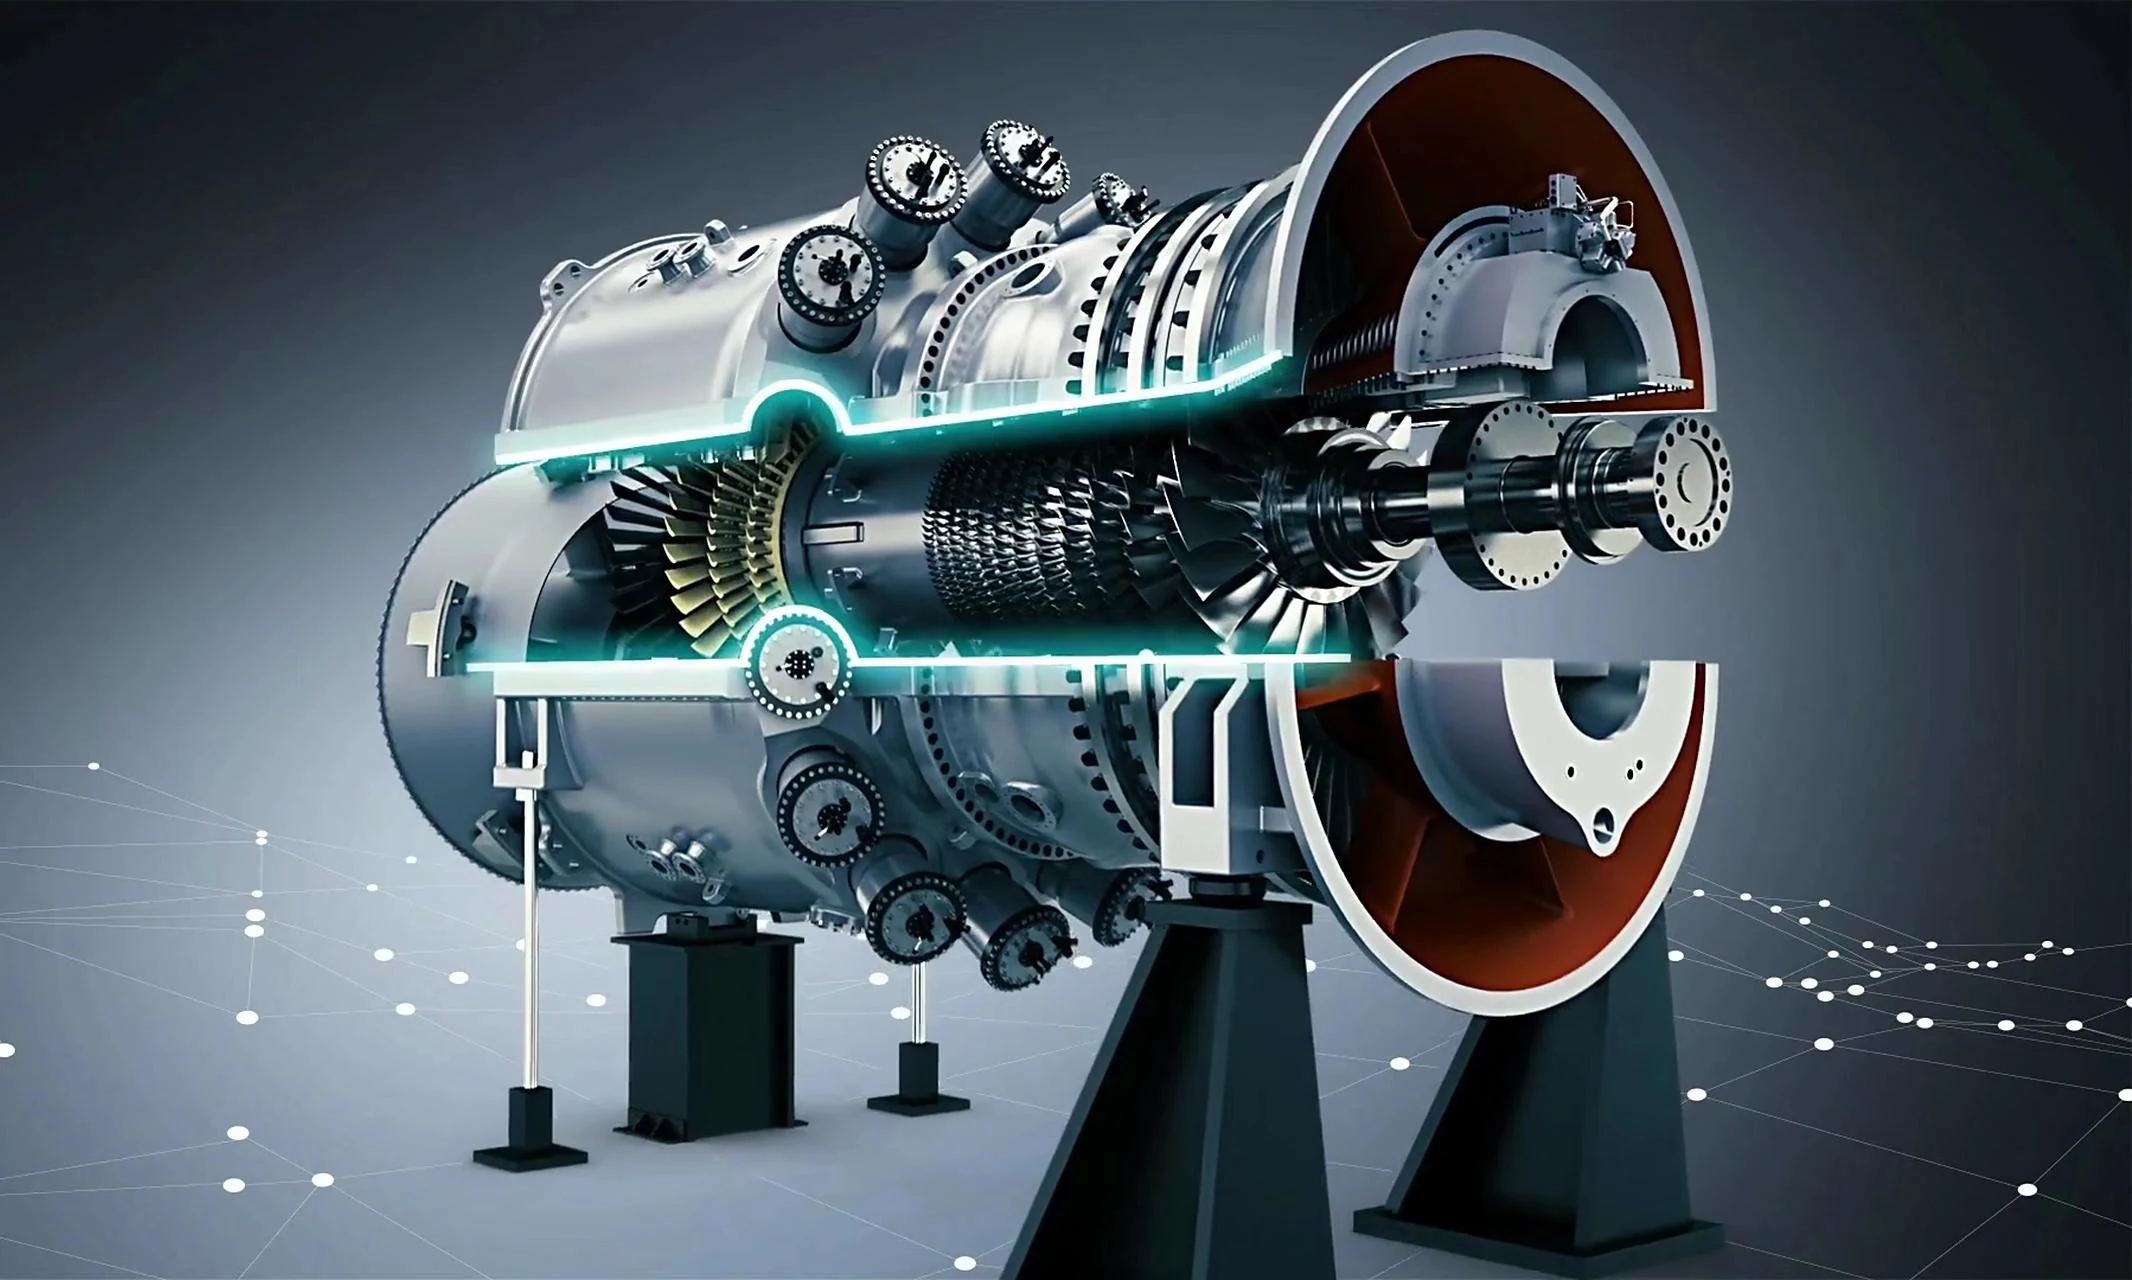
Gasturbinen bieten als saubere Energiequelle Vorteile wie schnelles Anfahren und Abschalten sowie einen hohen Wirkungsgrad.
Zu den wichtigsten Komponenten ihrer Statorbauteile gehören vor allem: Kompressorlagergehäuse, Kompressorstatorschaufelringe, Turbinenringe und Abgasdiffusoren.
Als wichtige Komponente für die Montage der Statorschaufeln (siehe Abbildung 1) weisen die Kompressorringe zwar ähnliche Strukturen auf, erfordern aber unterschiedliche Bearbeitungsmethoden.
Während der Bearbeitung sind mehrere Wechsel der Spannpositionen erforderlich, um den Bearbeitungsprozess abzuschließen.
Da es keine systematischen und standardisierten Bearbeitungsverfahren für verschiedene Sicherungsringtypen gibt, wenden die Bediener möglicherweise unterschiedliche Methoden und Parameter an.
Darüber hinaus bleibt die Effizienz der CNC-Programmierung gering, da viele sich wiederholende Aufgaben während der Programmierung die Rüstzeiten verlängern und die Produktionseffizienz verringern.
Ziel dieser Arbeit ist es, Fräsbearbeitungslösungen für Halteringe von Gasturbinenkompressoren systematisch zusammenzufassen und zu kategorisieren.
Ziel ist es, eine solide technische Unterstützung für die nachfolgende Bearbeitung ähnlicher Werkstücke zu bieten, die Effizienz der CNC-Programmierung zu steigern und die Vorbereitungszeit für die Bearbeitung zu verkürzen.
Arten von Fräsmerkmalen für Kompressor-Sicherungsringe
Die Sicherungsringe des Kompressors werden aus ZG17Cr1Mo- Edelstahl gegossen, der eine ausgezeichnete Hitzebeständigkeit, Festigkeit und Zähigkeit bietet.
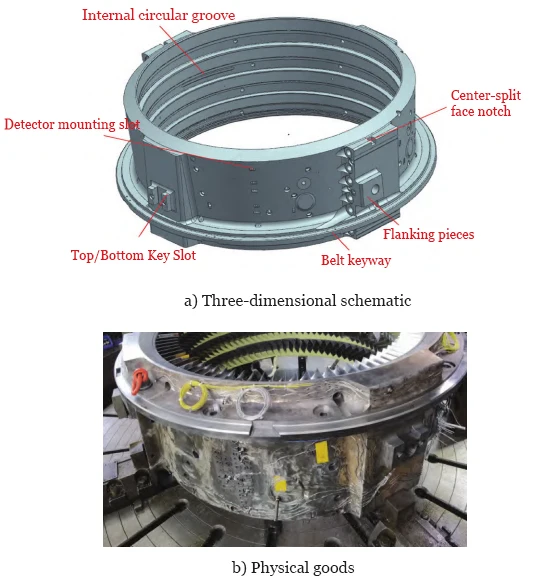
Wie in Abbildung 2 dargestellt, weist der Kompressor-Haltering 1 einen Detektor-Befestigungsschlitz und ein Detektor-Befestigungsloch auf.
Es verfügt außerdem über Überlappungsfugen auf beiden Seiten der mittigen Trennflächenkerbe.
Darüber hinaus verfügt es über obere und untere Keilnuten, innere Bogennuten und Riemenkeilnuten.
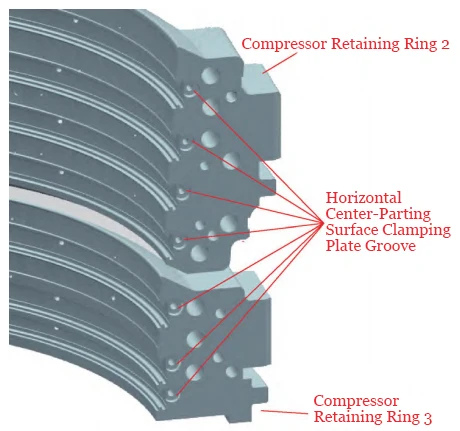
Die Kompressor-Halteringe 2 und 3 (siehe Abbildung 3) weisen zusätzlich kreisförmige Klemmplattenschlitze in der horizontalen Mittelebene auf.
Diese Merkmale liegen größtenteils nicht in einer Ebene. Die Spannmethoden, Bearbeitungsstrategien und Werkzeuglösungen für jedes Merkmal beeinflussen sich während der Bearbeitung gegenseitig.
Während der Bearbeitung sind die CNC-Programme für verschiedene Merkmale miteinander verbunden und beeinflussen sich gegenseitig.
Erstellung des Fräsprozessplans
Bearbeitungsausrüstung
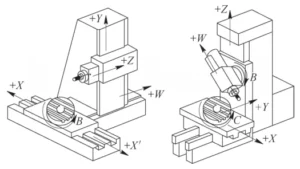
Für die Bearbeitung von Kompressorringen wählte das Team eine Standbohr- und Fräsmaschine (siehe Abbildung 4), die mit einem volldigitalen Steuerungssystem Siemens 840D ausgestattet ist.
Diese Maschine verfügt über X-, Y-, Z-, W-, V-, U- und B -Achsen und ermöglicht so eine 7-Achsen-CNC-Steuerung mit beliebiger 4-Achsen-Gleichzeitbewegung.
Die X -Achse steuert die Bewegung der Säule.
Die Y -Achse steuert die Bewegung des Spindelstocks.
Die Z -Achse steuert die Bewegung der Bohrspindel.
Die W -Achse steuert die Bewegung des Stößels.
Die V -Achse und die B -Achse steuern die linearen bzw. rotatorischen Bewegungen des Drehtisches.
Die U -Achse ist ein zusätzlicher Drehtisch, der parallel zur X- Achse montiert ist und die Bewegung des Sattels steuert.
Prozessplan
Unter Berücksichtigung der strukturellen Eigenschaften des Kompressorringhalters muss der Fräsprozess sowohl die Produktionsqualität als auch die Produktionseffizienz gewährleisten.
Um dies zu erreichen, unterteilen die Ingenieure die Bearbeitung in drei Bearbeitungsschritte.
Jede Aufspannung maximiert die Anzahl der bearbeiteten Merkmale, ohne dass ein Wechsel der Werkzeugköpfe oder ein erneutes Einspannen des Werkstücks erforderlich ist.
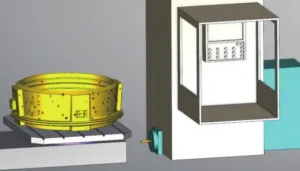
Erste Einrichtung (siehe Abbildung 5): Positionieren Sie das Werkstück im zusammengebauten Zustand mit der Stirnfläche nach oben in der Mitte des Tisches.
Richten Sie die obere Hälfte in +X- Richtung aus, wobei die Mittelebene parallel zur Z -Achse verlaufen muss. Fräsen Sie durch Drehen des Drehtisches die Befestigungsschlitze und -löcher für den Detektor.
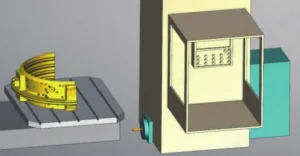
Bei der zweiten Anordnung (siehe Abbildung 6) wird das Werkstück in einen oberen und einen unteren Abschnitt unterteilt.
Mit der Stirnfläche nach oben und der mittleren Trennfläche zur Spindel hin nutzen die Bediener diese Konfiguration zur Bearbeitung des mittleren Trennflächenabschnitts.
Gleichzeitig löst der Drehtisch in diesem Zustand Positionierungsprobleme, sodass mit einer einzigen Aufspannung auch beide Seitenschultern und die Keilnut auf der Rückseite bearbeitet werden können.
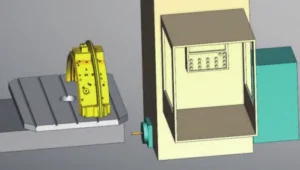
Bei der dritten Anordnung (siehe Abbildung 7) ist die Stirnfläche zur Spindel gerichtet, wobei die mittlere Trennfläche nach unten zeigt.
Diese Konfiguration wird verwendet, um die innere Bogennut zu bearbeiten und den Riemenkerbenbereich zu fräsen.
√ CNC-Programm
Programmieren Sie die CNC-Maschine während der Fräsvorgänge gemäß den folgenden Schritten:
1) Richten Sie den Sicherungsring konzentrisch zum Drehtisch aus.
Drehen Sie den Drehtisch mit der Tischmitte als Drehachse, um die Befestigungsschlitze und -löcher für den Detektor an der Außenwand des Halterings zu bearbeiten.
2) Positionieren Sie die Mittelebene zur Spindel hin. Fräsen Sie die Aussparung für die Mittelebene, die Nut für die Klemmplatte der Mittelebene und die Schraubenlöcher ein.
3) Drehen Sie den Drehteller so, dass beide Seiten des Sicherungsrings der Spindel zugewandt sind, und bearbeiten Sie dann die Flanschabschnitte auf beiden Seiten.
4) Drehen Sie den Drehteller so, dass die Rückseite des Sicherungsrings der Spindel zugewandt ist, und bearbeiten Sie dann den Keilnutabschnitt auf der Rückseite.
5) Bei nach unten zeigender Mittelebene wird die innere Bogennut bearbeitet, die Riemenkerbe gefräst und das Innengewindeloch innerhalb der Kerbe gebohrt und geschnitten.
Werkzeuglösungen
Die Ingenieure haben entsprechende Werkzeuglösungen für die Fräsbearbeitung verschiedener Stützringe von Gasturbinenkompressoren konfiguriert.
Bei der Programmierung müssen die Bediener die Werkzeuge für jeden Bearbeitungsschritt genau festlegen. Tabelle 1 listet die vorhandenen Bearbeitungsfunktionen und die dazugehörigen Werkzeuglösungen auf.
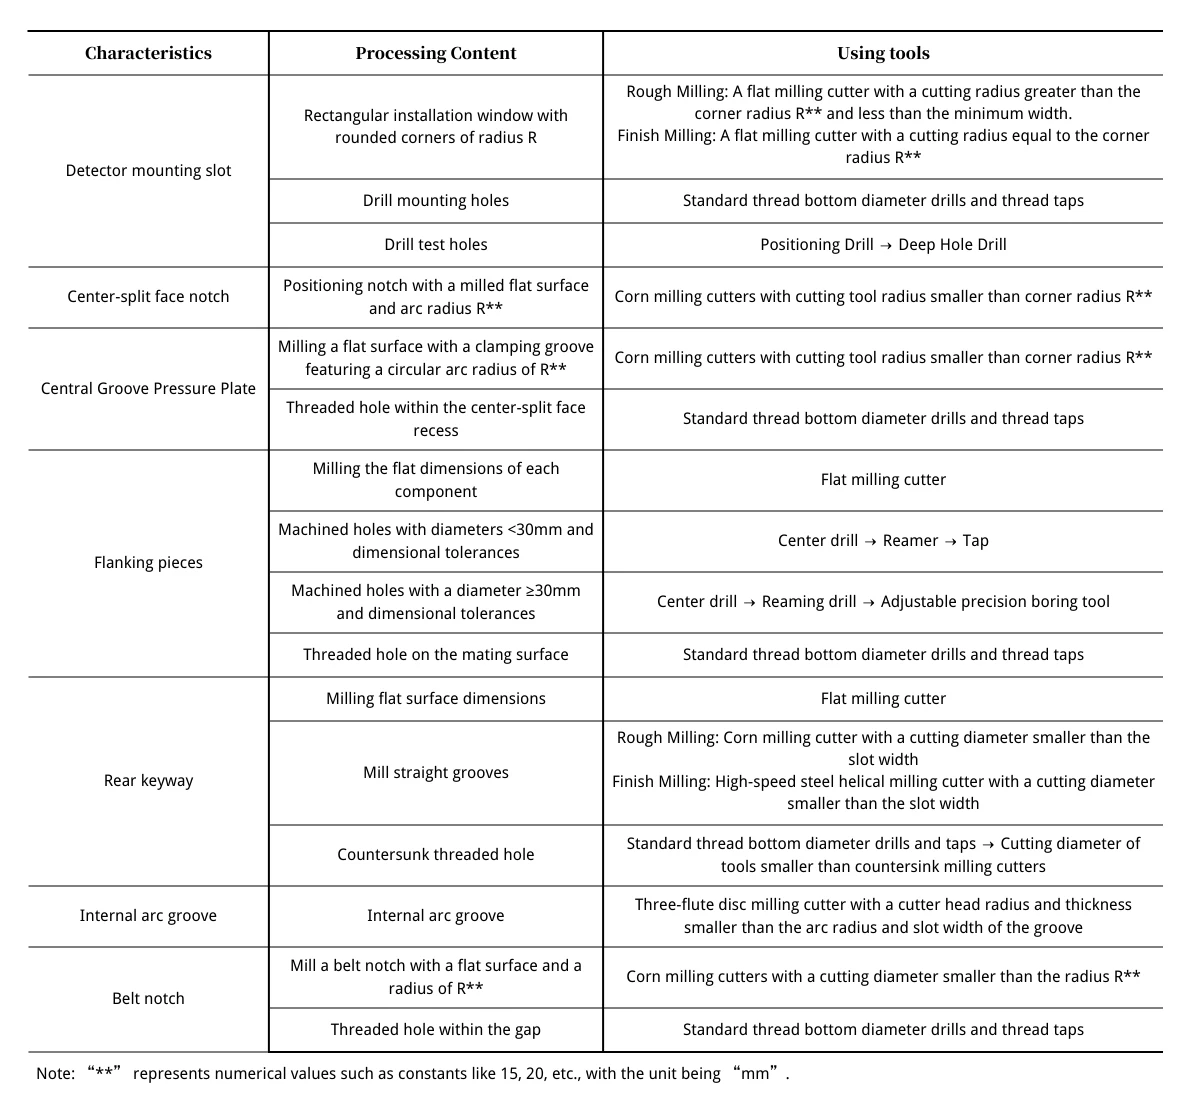
Die bei der Werkzeugauswahl zu berücksichtigenden Punkte werden im Folgenden erläutert.
1) Bei verschiedenen Arten von gekerbten Oberflächen spielt die Differenz zwischen dem Oberflächenradius ( R ) und der Kerbgröße eine wichtige Rolle bei der Werkzeugauswahl.
Ist dieser Unterschied zu groß und verwendet der Bediener weiterhin Werkzeuge mit einem Schnittradius, der kleiner oder gleich dem Oberflächenradius ( R ) ist, muss der Bediener mehrere schichtweise Fräsvorgänge durchführen.
Dadurch erhöht sich die Anzahl der Bearbeitungsgänge und die Bearbeitungseffizienz sinkt letztendlich.
Daher führt der Bediener eine Schruppbearbeitung mit einem Fräser durch, dessen Schnittradius größer als R ist , und fertigt die Bearbeitung anschließend mit dem ursprünglichen Werkzeug.
2) Bei der Bearbeitung von Nuten mit Bodenradien sollte ein Fräser mit passendem Radius verwendet werden.
Alternativ kann man zuerst die Basis und die Seiten bearbeiten, dabei einen unteren Radiuszuschlag lassen und anschließend ein separates Programm zum Fräsen des Radius ausführen.
3) Bei der Bearbeitung von Bogennuten müssen die Abmessungen des Werkzeughalters und der Abstand zum Innenkreis des Werkstücks sorgfältig berechnet werden, um Kollisionen zu vermeiden.
CNC-Programmierung
Nullpunkteinstellung
Die Nullpunkteinstellung für Kompressor-Sicherungsringe variiert je nach Klemmbedingungen, die gewählten Bezugsflächen sollten jedoch so einheitlich wie möglich sein.
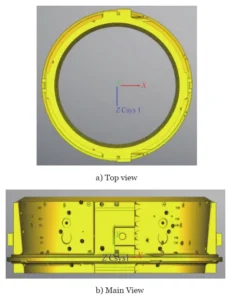
Bei der integralen Bearbeitung (Koordinatensystem siehe Abbildung 8) werden die Nullpunkte wie folgt festgelegt: X 0 ist die horizontale Mittelebene, Y 0 ist die Bezugsfläche A , Z 0 ist der Zylindermittelpunkt.
Wenn die Mittelebene parallel zur Z -Achse verläuft, wird B 0 gesetzt.
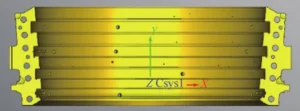
Bei der Bearbeitung mit der Mittelachse in Richtung der Medianebene (Koordinatensystem siehe Abbildung 9) werden die Nullpunkte wie folgt festgelegt: X 0 ist die Mittelpunktposition des Innenkreises, Y 0 ist die axiale Bezugsebene und Z 0 ist die horizontale Medianebene.
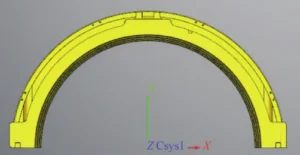
Bei der Bearbeitung mit der Mittelebene nach unten (siehe Abbildung 10 für das Koordinatensystem) werden die Nullpunkte wie folgt festgelegt: X 0 ist die Mittelpunktposition des inneren Kreises, Z 0 ist die axiale Bezugsebene und Y 0 ist die horizontale Mittelebene.
Bei der Bearbeitung beider Seiten, die der Spindel zugewandt sind (Koordinatensystem siehe Abbildung 11), werden die Nullpunkte wie folgt festgelegt: Z 0 ist die Mittelpunktposition des inneren Kreises, Y 0 ist die axiale Bezugsebene, X 0 ist die horizontale Mittelebene.
Programmierung
Um die Rüstzeiten der Bearbeitung zu verkürzen, ist das Bearbeitungsprogramm nach Funktionen modularisiert.
Darauf aufbauend entwickelten die Ingenieure eine universelle Subroutine zur Parametrisierung kritischer Abmessungen.
Dies erlaubt die Zuweisung ausschließlich kritischer Dimensionen innerhalb des Hauptprogramms und minimiert so den Zeitaufwand für wiederkehrende Programmierung.
Wenn mehrere Instanzen ähnlicher Merkmale an verschiedenen Stellen vorhanden sind, verwenden Programmierer die REPEAT- Blocklesefunktion.
Dadurch werden alle Standortdaten an einem einzigen Programmierstandort zusammengeführt, was die Programmerstellung und -prüfung erleichtert und gleichzeitig eine kontinuierliche Bearbeitungsausführung ermöglicht.
Der Inhalt des REPEAT -Blocks wird unten angezeigt.

Die Hauptmerkmale lassen sich wie folgt einteilen:
1. Rechteckige Schlitze
Einschließlich der hinteren Keilnut (siehe Abbildung 12) und des Detektor-Montageschlitzes (siehe Abbildung 13).
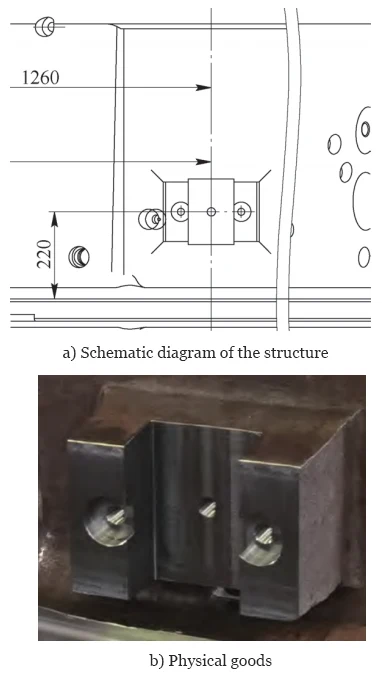
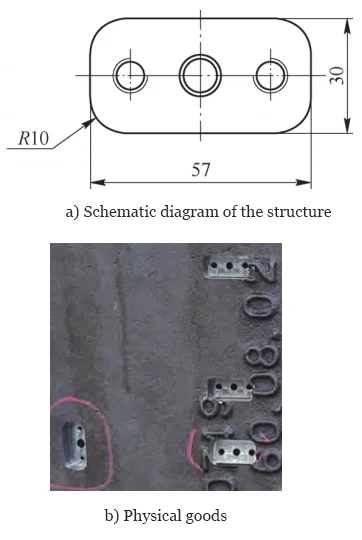
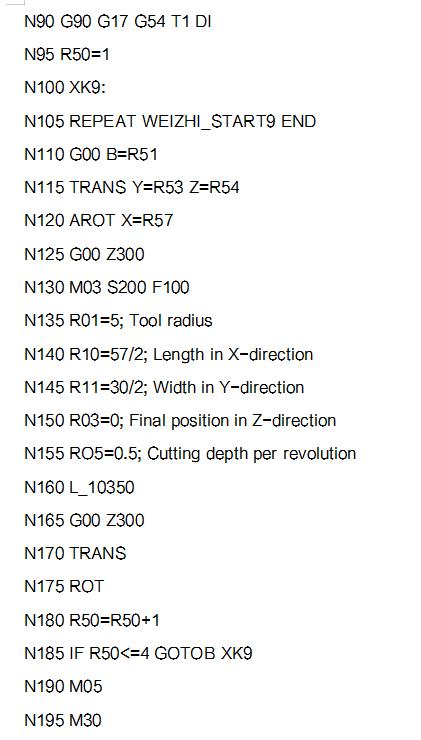
Am Beispiel des Montageschlitzes für den Detektor legt das Programm die Länge, Breite, Tiefe, den Werkzeugradius und die Schnitttiefe des Detektors als Parameter fest.
Bei der Schrupp- und Schlichtbearbeitung müssen die Bediener lediglich das Werkzeug austauschen und den Werkzeugradius anpassen.
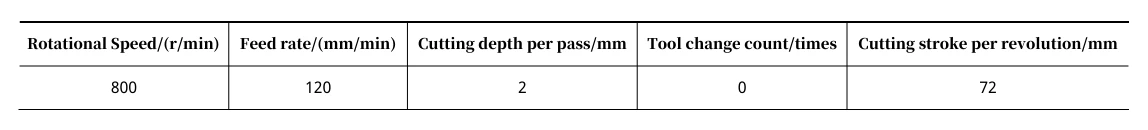
Der Zufuhrpfad für den Detektormontageschlitz (siehe Abbildung 14) und das zugehörige Programm sind wie folgt, wobei die Zufuhrdaten in Tabelle 2 aufgeführt sind.
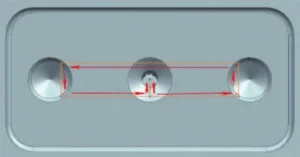
2. Rechteckige Öffnungsnuten (siehe Abbildung 15)
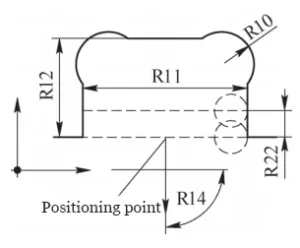
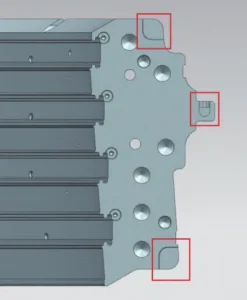
Fügen Sie Öffnungsnuten für den Riemen (siehe Abbildung 16) und Öffnungsnuten für die mittlere Trennfläche (siehe Abbildung 17) hinzu. Die Programmierung dieser Merkmale ist relativ komplex.
Neben der Festlegung von Länge, Breite, Tiefe, Werkzeugradius und Schnitttiefe der Riemenöffnungsnut definieren die Ingenieure auch noch einige weitere Parameter.
Zu diesen zusätzlichen Parametern gehören die Richtung der Nutöffnung, die Umfangstoleranzen und die Bodentoleranzen.
Dazu gehört auch die Vorschubgeschwindigkeit entlang der Nutbreite.
Das Hauptprogramm für die Riemenöffnungsnut ist unten dargestellt.
N5 G90 G17 G54 T1 D1
N10 TRANS Z55
N15 G00 Z100
N20 M03 M42 S1500 F200
N25 RO1=11 R02=100 R03=0 R10=10 R11=150 R12=46 R13=17;R01 : Bearbeitungsmethode.
① Standardnut [11-Schruppen, 12-Konturfräsen ( Z -geschichtet), 13-Konturfräsen ( Z -Nichtgeschichtet), 14-Oberflächenbearbeitungswerkzeug für die Unterseite].
② Typischer Nutenschnitt [21-Schruppen, 22-Konturfräsen ( Z -geschichtet), 23-Konturfräsen ( Z -nicht geschichtet), 24-Schlichtschnitt von unten].
R02 : Rückkehrposition.
R03 : Rohmaterialposition, d. h. Anfangsbearbeitungstiefe.
R10 : Radius des Schlitzbodens, darf nicht kleiner als der Werkzeugradius sein.
R11 : Schlitzlänge (in Richtung der Öffnungskante).
R12 : Schlitzbreite (senkrecht zur Öffnungskantenrichtung).
R13 : Schlitztiefe ( Z ).
N30 R14=22.5 R16=0 R17=0.5 R22=20 R23=5 ;
R14 : Öffnungswinkel des Schlitzes, 0 ist positive X -Achsenrichtung, 90 ist positive Y -Achsenrichtung, 180 ist negative X -Achsenrichtung, 270 ist negative Y -Achsenrichtung.
R16 : Seitenwandzugabe.
R17 : Schlitzbodenzugabe.
R22 : Vorschubgeschwindigkeit in Nutbreitenrichtung; ungültig bei der Bearbeitung der Unterseite (wird direkt auf Basis des Werkzeugdurchmessers berechnet).
R23: Tiefenvorschubgeschwindigkeit der Z -Achse; ungültig beim Konturfräsen ( Z nicht geschichtet) und bei der Oberflächenbearbeitung der Unterseite (Tiefe in einem Durchgang).
3. Lochtypen
Beinhaltet verschiedene Senkbohrungen, tiefe Bohrungen und Bohrlöcher in der mittig geteilten Nut der Spannplatte (siehe Abbildung 18).
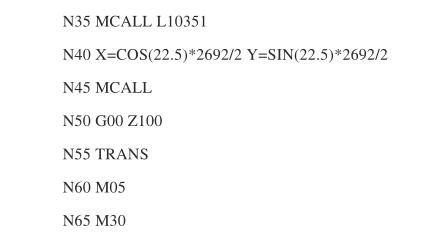
Die Bediener bearbeiten die Bohrungselemente direkt mithilfe modularer Programme wie CYCLE82, CYCLE83, CYCLE840 und CYCLE86 , die Bohren, Senken, Gewindeschneiden und Ausbohren durchführen.
Vor dem Aufruf dieser Zyklen wandeln die Programmierer die Koordinatenachsen mithilfe der Funktionen TRANS und ROT in die Position des Lochmittelpunkts um.
Alternativ können Programmierer die Positionierung mithilfe des MCALL- Moduls durchführen.
Die Hauptprogramme zum Fräsen und Bohren von Löchern in der Nut der mittig geteilten Spannplatte lauten wie folgt:
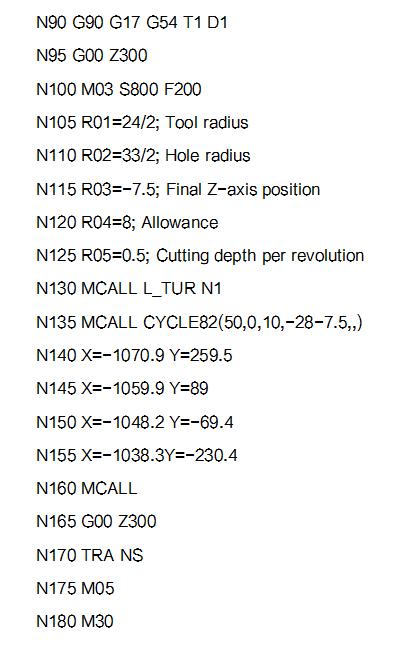
Während des gesamten Bearbeitungsprozesses ersetzen die Bediener die Programme für die verschiedenen Schritte durch die entsprechenden Anweisungen oder festen Zyklen, die auf dem tatsächlichen Bearbeitungsinhalt basieren.
Anschließend werden die Schnittparameter entsprechend den für das jeweilige Werkzeug erforderlichen Werten angepasst.
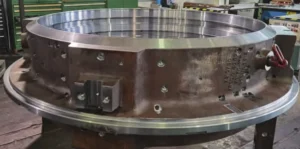
Das eigentliche Werkstück ist in Abbildung 19 dargestellt.
Fazit
Die Forscher entwickelten durch ihre Untersuchung des Fräsprozesses für Ringlager von Gasturbinenkompressoren ein umfassendes Set an Fertigungsmethoden.
Sie identifizierten außerdem geeignete Werkzeuglösungen.
Darüber hinaus legten sie standardisierte CNC-Programmierspezifikationen fest.
In der realen Produktion beseitigt dieser Ansatz effektiv wiederkehrende Programmieraufgaben.
Es steigert die Bearbeitungseffizienz für ähnliche Werkstücke erheblich.
Es verbessert außerdem die Anlagenauslastung und optimiert Prozessübergänge.
Darüber hinaus trägt es zur Verkürzung der gesamten Produktionszyklen bei.
Es trägt außerdem dazu bei, die Bearbeitungsqualität und Leistung der Stützringe von Gasturbinenkompressoren zu steigern und somit einen stabilen Turbinenbetrieb zu gewährleisten.
Diese Errungenschaft stellt einen doppelten Durchbruch in der Produktion dar. Sie verbessert sowohl die Produktionskapazität als auch die Qualitätsoptimierung.
Es bestätigt vollumfänglich den praktischen Nutzen der synergistischen Optimierung der verschiedenen Prozesselemente.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

