
El roscado es un proceso clave en la fabricación mecánica. Si bien los métodos tradicionales son consolidados, presentan algunas limitaciones en cuanto a precisión y eficiencia. Con el rápido desarrollo de la tecnología CNC, el fresado CNC de roscas se ha convertido gradualmente en un método avanzado y eficiente para el roscado.
En comparación con los métodos tradicionales, el fresado CNC presenta importantes ventajas en cuanto a alta precisión, eficiencia y adaptabilidad de materiales. En este artículo se analizará en profundidad la tecnología de fresado CNC de roscas y su principio de funcionamiento, selección de herramientas, precisión de mecanizado y métodos de programación CNC.
¿Cómo se procesan los hilos tradicionales? ¿Cuáles son sus desventajas?
El método tradicional de procesamiento de roscas utiliza principalmente una herramienta de torneado para cortar roscas o emplea machos de roscar y matrices para el roscado manual.
Para roscas de gran diámetro, las fresadoras CNC suelen utilizar un método de mandrilado con una sola herramienta. El operador controla la velocidad y el paso de la herramienta de mandrilado para lograr los resultados deseados.
Este método tiene la ventaja de no requerir herramientas especiales y puede implementarse rápidamente. Sin embargo, la calidad de las roscas producidas mediante el mandrilado con una sola herramienta es baja. Las herramientas se desgastan rápidamente, lo que significa que es necesario reemplazarlas, rectificarlas y realinearlas con frecuencia.
Además, el método genera fuerzas de corte elevadas, requiere múltiples avances y funciona a velocidades bajas, lo que genera una baja eficiencia. El vástago largo de la herramienta también aumenta el riesgo de marcas de vibración en la superficie de la rosca, lo que afecta la estabilidad de la calidad del procesamiento.
Ventajas del método de fresado de roscas CNC
1. Mayor precisión y eficiencia
Las máquinas herramienta CNC cuentan con tecnología avanzada para el procesamiento de roscas, lo que convierte al fresado de roscas CNC en una tecnología líder. Ofrece mayor precisión y eficiencia que los métodos tradicionales. El fresado de roscas CNC es versátil; una sola herramienta procesa diversas roscas internas y externas con diferentes direcciones de rotación. Esto aumenta la flexibilidad del proceso.
2. Mayor velocidad de corte y mejor acabado superficial.
Las fresas de roscar CNC, fabricadas con materiales de carburo, pueden alcanzar velocidades de corte de entre 80 y 200 metros por minuto. En cambio, los machos de roscar tradicionales con acero de alta velocidad solo alcanzan entre 10 y 30 metros por minuto. La mayor velocidad aumenta la eficiencia de procesamiento y mejora el acabado de la superficie de la rosca.
3.Ideal para materiales de alta dureza.
Las fresas de roscar de carburo son excelentes para procesar materiales de alta dureza y alta temperatura, como aleaciones de titanio y níquel. Manejan eficazmente materiales con una dureza de hasta HRC58-62. Estas fresas también tienen una larga vida útil, incluso al procesar aleaciones tenaces.
4.Flexibilidad en el procesamiento de roscas
Al fresar roscas de diferentes diámetros pero con el mismo paso, solo es necesario ajustar el programa CNC. No es necesario reemplazar varias herramientas.
A diferencia de los machos de roscar, que pueden volverse inutilizables cuando se desgastan, puede ajustar una fresa de roscar para mantener el tamaño de la rosca modificando el radio de la herramienta.
5. Menor riesgo de rotura de herramientas
En el mecanizado de roscas de diámetro pequeño, especialmente con materiales de alta dureza y alta temperatura, los machos de roscar suelen romperse, lo que provoca el bloqueo de orificios o el descarte de piezas. Las fresas de roscar, con su diámetro más pequeño, evitan este riesgo. Si la fresa se rompe, es más fácil de quitar, lo que reduce las posibilidades de que se descarten piezas.
6.Reducción de carga en las máquinas herramienta
El fresado de roscas genera una menor fuerza de corte, especialmente con roscas de gran diámetro. Esto reduce la carga de la máquina y evita problemas causados por una carga excesiva, que pueden ocurrir al utilizar machos de roscar.
Fresado CNC de roscas
El fresado de roscas CNC consiste en realizar el mecanizado de roscas mediante el movimiento de la máquina herramienta CNC. Durante el trabajo, la pieza de trabajo o la fresa de roscas gira una vez y la pieza de trabajo o la fresa se mueven un paso a lo largo de la dirección axial para cortar todas las roscas.
1. Selección de herramientas para fresadoras CNC de roscas
Cuando se realiza el fresado CNC de roscas, se puede lograr siempre que la máquina herramienta sea una fresadora CNC con mecanismo de enlace de tres ejes.
2. Selección de la fresa de roscar
El método de procesamiento de fresado de roscas CNC utiliza una herramienta especial: la fresa de roscas.
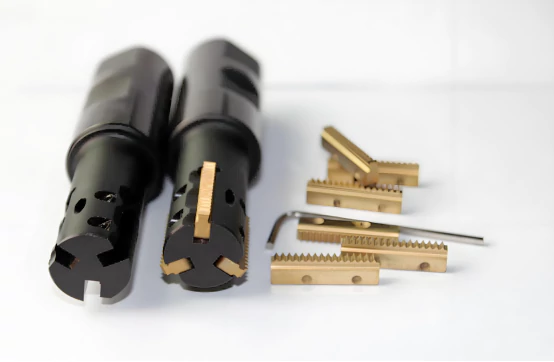
Esta herramienta consta de varias fresas de disco montadas en un mandril. Su aspecto se asemeja mucho a una combinación de una fresa cilíndrica y un macho de roscar, como se muestra en la Figura 1. Sin embargo, el filo de corte de la rosca difiere del de un macho de roscar y la herramienta carece de elevación helicoidal.
Actualmente, las dos fresas de roscar más utilizadas son las fresas de roscar sólidas de carburo y las fresas de roscar con clip de máquina, como se muestra en las Figuras 1 y 2.

Figura 1 Fresa de rosca sólida de carburo

Figura 2 Fresa de roscar sujeta a máquina
Las fresas de roscar tienen solo 1 o 2 filos de corte en un círculo. Como resultado, la cantidad de corte tanto de las fresas de roscar sólidas como de las fresas de roscar de tipo máquina es muy pequeña durante el funcionamiento.
Al seleccionar una fresa de roscar, el paso de la fresa (la distancia entre dos dientes adyacentes a lo largo del eje de la fresa) debe coincidir con el paso de la rosca que se está procesando.
Para roscas internas, además de la condición anterior, el diámetro exterior de la fresa de roscar debe ser menor a 0.8 veces el diámetro del orificio inferior de la rosca que se está procesando.
3. Trayectoria de la posición de la fresa de rosca CNC
En el fresado CNC, la fresa de roscar sigue una trayectoria espiral de paso uniforme. Esta trayectoria se ilustra en la Figura 3.
El modelo matemático que representa la trayectoria de posición de la fresa de roscar se proporciona en la fórmula (1).

Figura 3 Trayectoria de la posición de la fresa

En la formula:
αϵ [0,h*2π/ρ],
h es la profundidad de la banda de rodadura;
ρ es el paso de la rosca;
X c , y c , y z c son las coordenadas de posición del hilo;
D es el diámetro de la fresa;
d es el diámetro mayor de la rosca interna o el diámetro menor de la rosca externa;
δ es el margen de mecanizado. Si la fresa se desgasta durante el acabado, se puede utilizar como la cantidad de desgaste de la fresa para compensar;
m es la cantidad de control de roscas internas y externas. Cuando se trata de una rosca interna, m=-1; cuando se trata de una rosca externa, m=+1;
n es la cantidad de control de rosca izquierda. Cuando se trata de rosca izquierda, n=-1; cuando se trata de rosca derecha, n=+1.
El método de corte consiste en cortar hacia adentro con una línea espiral, siempre que la línea espiral de corte se encuentre por encima de la rosca a procesar. El método de retracción consiste en salir en línea recta, hacia el centro para roscas internas y hacia afuera para roscas externas.
4. Longitud del paso de fresado de roscas
4.1 Ruta de la herramienta y programación
El fresado de roscas sigue una trayectoria de herramienta helicoidal, que puede controlarse directamente mediante los comandos de interpolación helicoidal del sistema CNC.
Sin embargo, dado que cada sistema CNC utiliza diferentes formatos de instrucciones, es necesario estar familiarizado con los comandos específicos al programar. Para simplificar la programación, utilizamos la interpolación lineal para aproximar la trayectoria espiral como una serie de segmentos de línea.
4.2 Importancia de la longitud del paso
La determinación de la longitud del paso de la trayectoria de la herramienta es crucial en la interpolación lineal. Las longitudes de paso más pequeñas dan como resultado datos de posición de la herramienta más densos a lo largo de la trayectoria de la herramienta, lo que aumenta el tamaño del programa y reduce la eficiencia de la programación. Más importante aún, los programas de pasos pequeños pueden causar fluctuaciones en la velocidad de avance, lo que reduce la velocidad promedio y afecta la calidad de la superficie y la eficiencia del procesamiento.
Por otro lado, los pasos de gran tamaño reducen la densidad de la posición de la herramienta y mejoran la eficiencia del mecanizado, pero reducen la precisión del contorno, lo que conduce a una peor calidad de la superficie de la rosca. Por lo tanto, la elección de una longitud de paso adecuada es fundamental.
4.3 Control de la longitud del paso y del error de mecanizado
La longitud del paso en el fresado de roscas depende del valor de incremento, indicado como “a” en la fórmula (1). Un incremento mayor da como resultado un tamaño de paso mayor y un mayor error de mecanizado, como se muestra en la Figura 4. Al controlar el tamaño del incremento, puede controlar el error de mecanizado y optimizar la longitud del paso.

Figura 4 Determinación de la longitud del paso de la herramienta
4.4 Cálculo de errores
Cuando el incremento Δ α de α es pequeño, la curva entre dos puntos de herramienta adyacentes se puede aproximar como un arco con un radio r, como se muestra en la Figura 4. Entonces, la relación entre el error e y el error permisible E es:

Entre ellos: r es el diámetro nominal de la rosca; E es el error permitido del procesamiento de la rosca.
Sistema de programación CNC para fresado de roscas
De acuerdo con la fórmula (1), el autor desarrolló un sistema de programación CNC de fresado de roscas, y la interfaz se muestra en la Figura 5. Siempre que conozca los parámetros de la rosca, la posición de la rosca, los parámetros de la fresa, el error de mecanizado y la tolerancia de mecanizado, puede generar automáticamente el programa de fresado CNC de roscas.

Figura 5 Sistema de programación CNC de fresado de roscas
Selección de parámetros de corte para fresado de roscas
La selección de parámetros de corte razonables es un factor clave para mejorar la eficiencia del procesamiento, garantizar la calidad de la rosca y mejorar la durabilidad de la herramienta.
Si los parámetros no se seleccionan correctamente, el corte será inestable, la hoja se astillará o la eficiencia de procesamiento será demasiado baja. En el caso más grave, la calidad de la rosca se verá afectada.
1. Velocidad de avance de la herramienta F
F=N*F Z *Z (2)
N es la velocidad del husillo;
Z es el número de dientes por semana de la fresa de roscar;
F Z es la cantidad de avance por diente de la fresa.
Una vez determinado el avance por diente de la fresa F Z , la clave es hacer coincidir la relación entre la velocidad de corte F y la velocidad del husillo N según la ecuación (2).
El avance por diente de la fresa F Z viene determinado por la experiencia o por el fabricante de la fresa y suele ser de 0.1 a 0.2 mm/Z.
2. Profundidad de corte αρ
αρ=m*(D初-d)-δ (3)
Entre ellos, m, d, δ tienen el mismo significado que la fórmula (1), D初que son el diámetro directo inicial del orificio inferior de la rosca interna y el diámetro cilíndrico inicial de la rosca externa.
La profundidad de corte αρ debe determinarse durante la programación y controlarse mediante la tolerancia de mecanizado δ. El valor de la profundidad de corte αρ es de 1 a 2 mm.
Conclusión
A través de la verificación de la aplicación práctica, la tecnología de fresado de roscas CNC ha demostrado ser eficaz tanto en la precisión como en la eficiencia del procesamiento. También extiende significativamente la vida útil de la herramienta y mejora su adaptabilidad.
El sistema de programación CNC de fresado de roscas simplifica el proceso de programación, mejorando aún más tanto la eficiencia como la calidad del procesamiento.
La adopción generalizada de esta tecnología no solo optimiza el proceso de procesamiento de roscas, sino que también abre más posibilidades para la fabricación de roscas de alta precisión en el futuro.
A medida que la tecnología CNC continúa avanzando, el fresado de roscas CNC desempeñará un papel cada vez más importante en la industria manufacturera.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

