

Los ejes roscados son componentes críticos en los equipos mecánicos y garantizar su calidad de mecanizado es de suma importancia.
El torneado CNC mecaniza con precisión ejes roscados para lograr un ajuste preciso y una transmisión confiable.
Este artículo analiza un eje roscado interno y proporciona una referencia de proceso, programación y simulación CNC para piezas similares.
Análisis de piezas
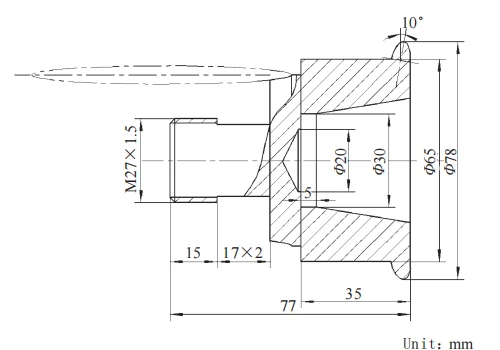
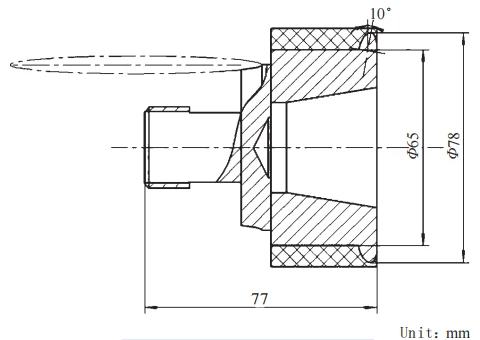
La figura 1 muestra el dibujo de la pieza del eje roscado interno, con dos juegos de superficies a mecanizar.
Un conjunto es la superficie exterior, que incluye dos contornos circulares externos, el contorno de arco elíptico externo en el extremo derecho y la rosca externa en el extremo izquierdo.
Los dos contornos circulares exteriores tienen diámetros de 65 mm y 78 mm, y la rosca es M27×1.5 mm, 15 mm de largo.
Las otras superficies mecanizadas son las interiores: un agujero cónico (30–40 mm) y un agujero interior (20 mm).
Dado que ambos conjuntos de superficies mecanizadas requieren mecanizado rotativo, el maquinista selecciona el torneado CNC como método de mecanizado para esta pieza.
Los fabricantes suelen fabricar ejes roscados con acero 45 , que ofrece buenas propiedades mecánicas y un bajo coste, lo que lo hace adecuado para el mecanizado de piezas de ejes.
Teniendo en cuenta estos factores, el diseñador selecciona como pieza bruta una barra de acero 80 de Φ85×45 mm con una dureza de 207–241 HBS.
Después de determinar el blanco, el diseñador debe establecer el margen de mecanizado.
El primer mecanizado del orificio interior corre el riesgo de deformar el extremo roscado y empeorar el acabado de la superficie.
El maquinista corta con un torno las superficies interiores y exteriores, dejando 1.0 mm para el desbaste y 0.5 mm para el acabado.
Planificación de rutas de procesos
En el mecanizado CNC de ejes roscados, la planificación del proceso es fundamental y afecta directamente la eficiencia, la precisión y la calidad.
Al establecer la ruta del proceso, el diseñador debe considerar la secuencia de mecanizado y la racionalidad de la forma geométrica.
El eje roscado interno requiere el mecanizado de superficies externas cilíndricas, roscadas, de orificios internos y de arcos externos.
Dado que la longitud de la pieza en bruto y la longitud de la pieza difieren solo en 8 mm, se requieren dos operaciones de sujeción durante el mecanizado de la pieza.
Al mecanizar el orificio interior primero se posiciona el extremo roscado en la superficie cilíndrica exterior, con el riesgo de deformar la pieza y producir un acabado superficial deficiente.
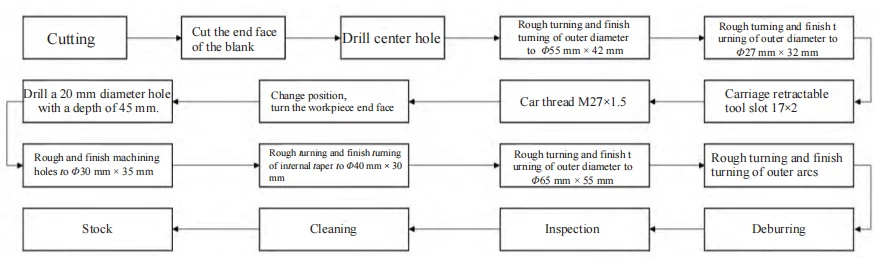
Primero, mecanice la superficie cilíndrica exterior y las roscas, vuelva a sujetar el orificio interior y luego termine la superficie cilíndrica exterior y el arco exterior.
La figura 2 muestra la ruta del proceso de procesamiento mecánico establecido.
Determinación de parámetros de corte
El maquinista selecciona los parámetros de corte para los tornos CNC para lograr los resultados de mecanizado deseados.
Estos incluyen principalmente la velocidad de corte, la velocidad de avance y la profundidad de corte.
En función de los requisitos de la pieza y de la máquina, el maquinista calcula la velocidad del husillo en 800 r/min para desbaste y 1,500 r/min para acabado.
v c = πdn/1000 (1)
En la fórmula: v c es la velocidad de corte, m · min -1 ; d es el diámetro de la pieza de trabajo, mm ; n es la velocidad del husillo, r · min -1.
Utilizando la ecuación (1), el maquinista puede calcular la velocidad de corte para las principales superficies mecanizadas en la ruta del proceso.
Para el acabado del diámetro exterior a Φ55×42 mm con una tolerancia de 0.5 mm por lado, el diámetro de la pieza de trabajo es de 56 mm. A 1,500 r/min, la ecuación (1) da una velocidad de corte de 263.9 m/min.
La velocidad de avance se refiere a la distancia que se mueve la herramienta en relación con la pieza de trabajo por unidad de tiempo.
Durante el mecanizado en desbaste, el maquinista prioriza la eficiencia, por lo que debe seleccionar una velocidad de avance más alta.
Para garantizar la calidad de la superficie, configure la velocidad de avance en 1.0 mm/r para desbaste y 0.1 mm/r para acabado.
La profundidad de corte es el espesor perpendicular del material eliminado por la herramienta, medido en mm.
La fórmula para calcular la profundidad de corte para esta pieza es
a p = (d w – d m ) / 2 (2)
Donde: a p es la profundidad de corte, mm; d w es el diámetro de la superficie de la pieza de trabajo sin mecanizar, mm ; d m es el diámetro de la superficie de la pieza de trabajo mecanizada, mm.
Para el acabado, la tolerancia de mecanizado es de 0.5 mm por lado. Si el operario completa el mecanizado en dos pasadas, la profundidad de corte es de 0.25 mm.
Para el mecanizado de desbaste, la tolerancia de mecanizado es de 1 mm por lado. Si el operario completa el mecanizado en dos pasadas, la profundidad de corte posterior es de 0.5 mm.
Control del proceso de mecanizado mecánico
El maquinista mecaniza la pieza en bruto de Φ80×85 mm en el extremo roscado, el orificio interior y la superficie exterior y el arco del extremo del orificio interior.
La pieza de trabajo requiere dos sujeciones en la superficie exterior del espacio en blanco y en el extremo roscado.
Para sujetar la superficie exterior de la pieza en bruto, el maquinista puede utilizar un mandril convencional de tres mordazas.
Al sujetar en el extremo roscado, dado que la pieza de trabajo es una pieza pequeña, se debe utilizar un dispositivo de sujeción.
Mecanizado de la superficie cilíndrica exterior y roscas en el extremo roscado
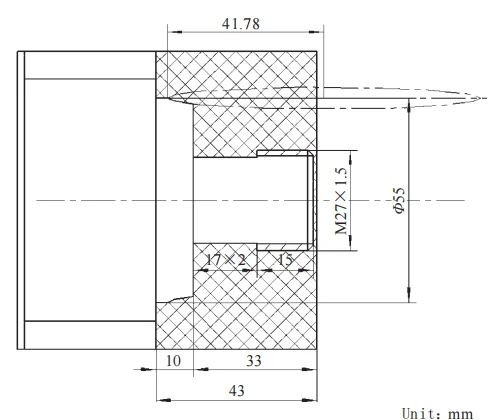
La Figura 3 muestra el diagrama de mecanizado del extremo roscado. Durante el mecanizado, el operario sujeta la pieza bruta por el extremo izquierdo con un mandril de tres mordazas.
Primero, configure la velocidad del husillo a 800 r/min, seleccione una herramienta con un desplazamiento de 45° y gire la cara del extremo hasta obtener una superficie plana.
Tornee de manera aproximada los diámetros externos a Φ56×42 mm y Φ28×32 mm a 800 r/min, avance de 1 mm/r y 0.5 mm de profundidad utilizando una herramienta de torneado externo.
Ajuste la velocidad del husillo a 1,500 rpm, el avance a 0.1 mm/rev y la profundidad de corte a 0.25 mm. Tornee el diámetro exterior a Φ55 mm × 42 mm y Φ27 mm × 42 mm con una herramienta de roscado externo.
Luego, ajuste la velocidad del husillo a 800 rpm y utilice una herramienta de corte de ranuras para girar la ranura de retroceso.
Finalmente, ajuste la velocidad del husillo a 500 r·min -1 , la velocidad de avance a 1.5 mm · r -1 y la profundidad de corte a 0.5 mm, y utilice una herramienta de torneado de roscas externa para tornear la rosca M27 mm×1.5 mm.
Mecanizado de agujeros internos
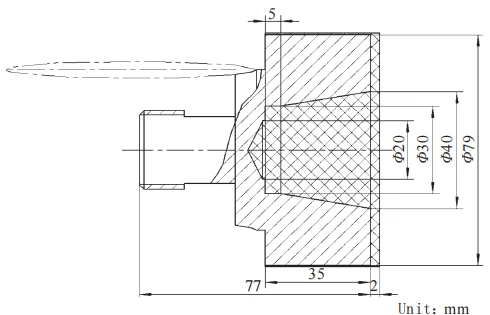
La Figura 4 muestra el diagrama de mecanizado del orificio interno. Durante el mecanizado, el operario sujeta el extremo roscado con un dispositivo de sujeción.
Primero, ajuste la velocidad del husillo a 800 r · min -1 , ajuste la velocidad de avance a 0.1 mm·r -1 , seleccione una broca de Φ20 mm, taladre un agujero de Φ20 mm y ajuste la profundidad de taladrado a 45 mm.
Ajuste la velocidad de avance a 1 mm/min, la profundidad de corte a 0.5 mm y el orificio de torneado aproximado a Φ29 mm × 35 mm y el cono interno a Φ39 mm × 30 mm con una herramienta para orificios internos.
Ajuste la velocidad del husillo a 1,500 r/min, la velocidad de avance a 0.1 mm/r, la profundidad de corte a 0.25 mm y finalice el orificio a Φ30 mm × 35 mm y el cono interno a Φ40 mm × 30 mm.
Mecanizado de la superficie circular exterior y del arco circular exterior del orificio interior
La figura 5 muestra el diagrama de mecanizado para la superficie circular exterior y el arco circular exterior.
Ajuste la velocidad del husillo a 800 r/min, la velocidad de avance a 1 mm/r, la profundidad de corte a 0.5 mm y desbaste el arco circular exterior con una herramienta de torneado circular exterior.
A continuación, mantenga sin cambios los ajustes de los parámetros y gire aproximadamente el círculo exterior a Φ66 mm × 55 mm.
Luego, ajuste la velocidad del husillo a 1,500 r/min, la velocidad de avance a 0.1 mm/r y la profundidad de corte a 0.25 mm y termine de tornear el arco exterior.
Por último, mantenga sin cambios los ajustes de los parámetros y termine de girar el círculo exterior a Φ65 mm × 55 mm.
Pruebas de simulación y programación CNC
Escribir el programa y simular pruebas puede reducir los cortes de prueba, mejorar la precisión y lograr “cero defectos” en el mecanizado.
Compilar el programa de mecanizado CNC y realizar la verificación de simulación utilizando el software de simulación Swov.
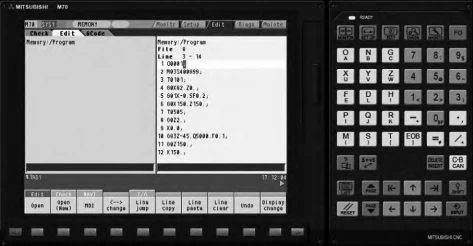
Abra el software Swagelok, seleccione M70 para ingresar a la simulación, luego haga clic en los ejes X y Z para regresar la máquina herramienta a cero.
Cree un nuevo programa, ingrese el programa escrito en modo de edición, como se muestra en la Figura 6.
A continuación, seleccione el espacio en blanco y establezca las dimensiones del espacio en blanco en Φ80 mm × 85 mm.
Abra la biblioteca de herramientas y agregue herramientas a las posiciones: torneado externo (1), ranurado (2), roscado externo (3), mandrinado interno (4) y broca de Φ20 mm (5).
Configure herramientas, aplique compensación e ingrese coordenadas en la fila de parámetros de la herramienta.
Ejecute manualmente la simulación, pruebe cada pieza en la máquina y ajuste los parámetros hasta que los resultados sean satisfactorios.
En el modo automático, cierre la puerta de la máquina herramienta, presione el botón de inicio del ciclo y complete el mecanizado de simulación.
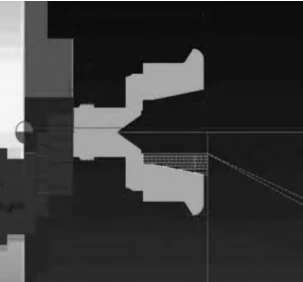
La figura 7 muestra los resultados finales de la simulación, que cumplen con los requisitos de mecanizado.
Conclusión
Este proceso de mecanizado CNC establece métodos efectivos, que incluyen análisis de piezas, diseño, desarrollo de programas y simulación.
Estos pasos garantizan la precisión del mecanizado y la calidad del eje roscado al tiempo que mejoran la eficiencia de la producción.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

