
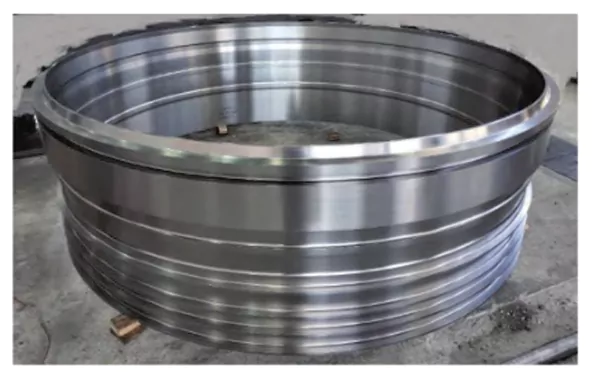
La aleación de titanio Ti6Al4V es conocida por su alta resistencia, baja densidad, resistencia al calor y resistencia a la corrosión, lo que la hace ampliamente utilizada en los campos aeroespacial, automotriz y médico. Debido a su dureza de hasta 320 HBW y resistencia a la tracción de al menos 1200 MPa, presenta desafíos como mayor aplastamiento, extracción y desprendimiento durante el mecanizado. Estudiar sus procesos de corte y mecanizado es crucial para mejorar la eficiencia y la calidad.
Análisis del rendimiento del Ti6Al4V
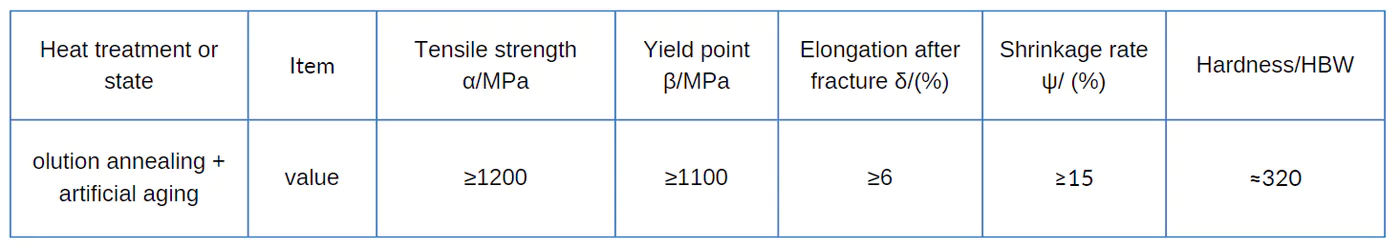
La composición química del material, la organización metalográfica y las propiedades mecánicas determinan principalmente la dificultad de corte y mecanizado del Ti6Al4V. La Tabla 1 muestra su composición química y la Tabla 2, sus propiedades mecánicas.
Tabla 1 Composición química de la aleación de titanio Ti6Al4V (fracción de masa) (%)
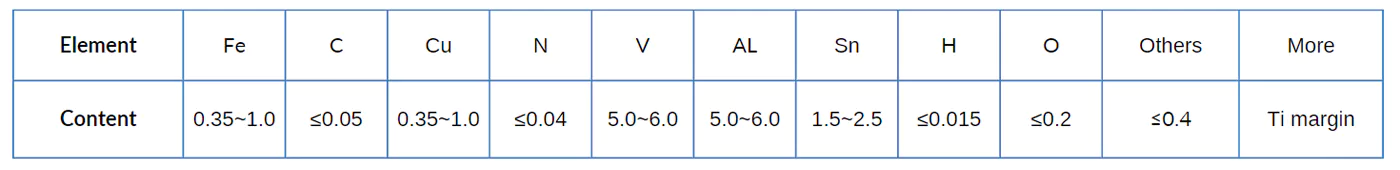
Tabla 2 Propiedades mecánicas de la aleación de titanio Ti6Al4V
Introducción a las piezas de cargadores de paredes delgadas
Las piezas del cargador de pared delgada se muestran en la Figura 1, y el tamaño de la pieza se muestra en la Figura 2. La pieza pertenece a la estructura de pared delgada de gran diámetro, compuesta principalmente por un cilindro recto de pared delgada, múltiples bridas en el diámetro exterior, superficies biseladas y ranuras. El material de la pieza es aleación de titanio Ti6Al4V y sus dimensiones clave incluyen:
Cara final de la base: cara final cuatro y diámetro interior (2013.7±0.5)mm;
Diámetro exterior máximo: (2108.7 ± 0.5) mm;
Espesor mínimo de pared: (6±0.5) mm;
Altura: (678±0.5) mm;
Rugosidad superficial: Ra≤3.2μm;
Planitud: ≤0.2 mm;
Redondez: ≤0.5 mm.
Los diámetros interior y exterior de la pieza presentan secciones transversales complejas, lo que dificulta el torneado CNC . Debido a la susceptibilidad de la estructura de paredes delgadas a la deformación por fuerzas internas y externas, junto con las características de corte únicas de las aleaciones de titanio —como su alta dureza y fuerzas de corte—, existe una mayor probabilidad de desgaste de la herramienta y una precisión de mecanizado inestable durante el proceso.
Análisis de las dificultades del mecanizado
1. Deformación de la estructura de paredes delgadas.
Dado el espesor de pared delgado de la pieza de 6 mm ± 0.5 mm, es susceptible a deformaciones durante el mecanizado, en particular debido a las fuerzas de corte desiguales que se encuentran. Esto es especialmente problemático en el proceso de torneado, donde la poca rigidez de la pieza de pared delgada puede provocar una deformación desigual, lo que en última instancia afecta la precisión del mecanizado.
2. Sección compleja de diámetro interno y externo.
Dado que los diámetros interior y exterior de las piezas presentan secciones de formas complejas, la herramienta a menudo tiene dificultades para adaptarse a los contornos no circulares durante el mecanizado. Esto puede provocar vibraciones en la herramienta y una precisión de mecanizado inestable. En consecuencia, el control preciso de los parámetros de corte y la trayectoria de la herramienta se vuelve esencial para garantizar la estabilidad y la precisión.
3. Características de mecanizado de la aleación de titanio.
Aunque el material de aleación de titanio es muy resistente y duradero, el proceso de corte es propenso a altas fuerzas de corte y temperaturas. Estas provocan un desgaste más rápido de la herramienta, lo que puede afectar la calidad de la superficie de las piezas y la eficiencia del mecanizado. Además, las fuerzas de corte excesivas pueden incluso provocar el astillado de la herramienta en piezas de paredes delgadas.
4. Requisitos de alta precisión
Teniendo en cuenta los altos requisitos de precisión de las piezas, como planitud ≤ 0.2 mm, redondez ≤ 0.5 mm y rugosidad superficial Ra ≤ 3.2 μm, es fundamental controlar cuidadosamente la profundidad de corte y la velocidad de avance durante el proceso de mecanizado. Esto es especialmente importante durante la etapa de ajuste fino, donde incluso el error más pequeño puede afectar significativamente la calidad del producto final.
5. Gestión de fluidos de corte y refrigeración
Dadas las características de alta temperatura de las aleaciones de titanio, la temperatura de corte durante el mecanizado es elevada. Por lo tanto, es fundamental seleccionar cuidadosamente el refrigerante y los fluidos de corte adecuados, asegurando una refrigeración eficaz para evitar el sobrecalentamiento, que podría provocar la deformación del material o daños en la herramienta.
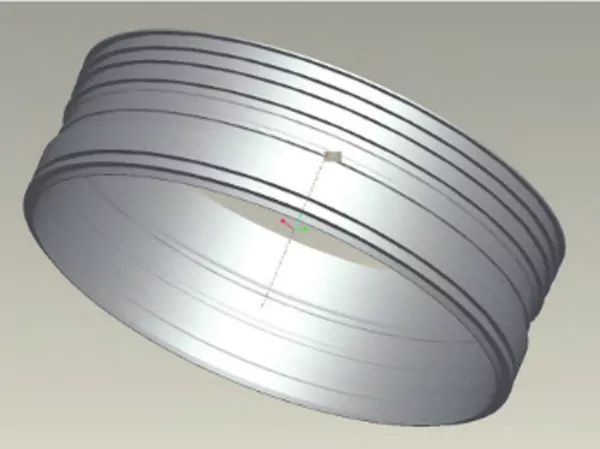
Figura 1. Partes del modelo tridimensional.
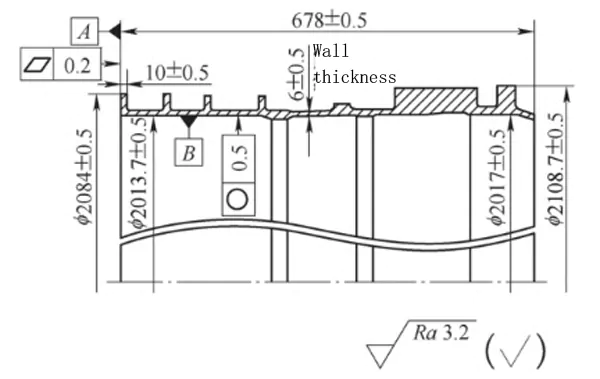
Figura 2 tamaño de la pieza
Plan de tecnología de procesamiento
En la Tabla 3 se muestra el desarrollo del programa del proceso de mecanizado analizando la estructura de las piezas y las dificultades de procesamiento.
Tabla 3 Programa del proceso de mecanizado
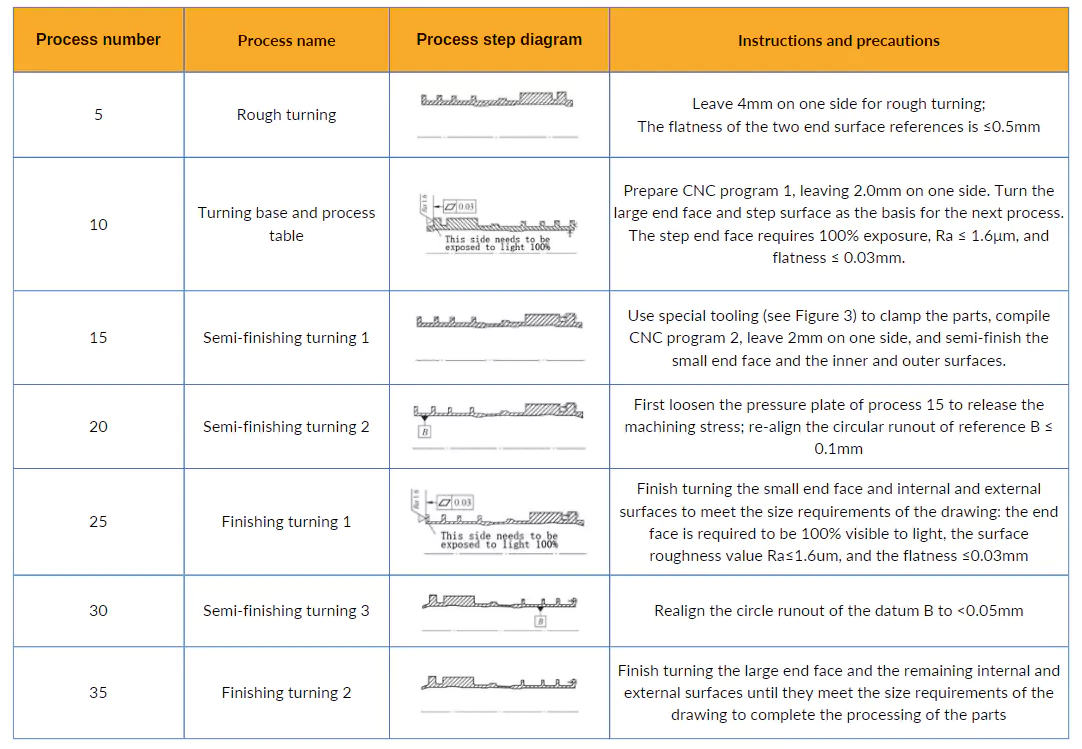
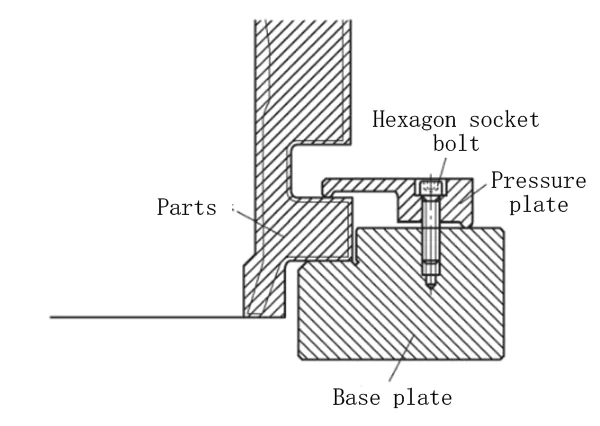
Figura 3 Herramientas especializadas
Implementación del programa tecnológico
1 Selección de herramienta
Dado que la superficie de la pieza bruta de aleación de titanio es dura después del tratamiento térmico, presenta un diámetro grande y una forma ovalada. El proceso de torneado se caracteriza por altas fuerzas de corte, que a menudo dan lugar a astillado de la herramienta. Por lo tanto, se deben tener en cuenta consideraciones especiales para optimizar los parámetros de torneado y garantizar la longevidad de la herramienta. Para las necesidades de las diferentes etapas de procesamiento, la selección de herramientas adecuadas es la clave para garantizar un procesamiento sin problemas:
Mecanizado de desbaste: elija herramientas de carburo YG8 con alta resistencia al impacto, que pueden soportar eficazmente la mayor fuerza de corte.
Para el torneado semiacabado y el torneado de acabado, utilice las plaquitas de carburo recubiertas CNMG160612-GJVP10RT y RPMT10T3MOE-JS VP15TF, que son adecuadas para procesos con mayores requisitos de precisión.
2. Programa CNC para piezas de torneado fino
Dada la complejidad de la geometría de la pieza y el análisis de sus retos de mecanizado y plan de proceso, se hace necesario el uso de la fabricación asistida por ordenador (CAM) para la programación. Los pasos principales son los siguientes.
(1) Procesamiento de piezas y análisis del proceso
Confirme los requisitos de tamaño, tolerancia y precisión de la pieza.
Determinar la ruta de alimentación del proceso de mecanizado, las plantillas y accesorios, los calibres y las herramientas.
Determinar el origen de la programación y el sistema de coordenadas para garantizar que el programa sea correcto.
(2) Modelado de piezas mecanizadas
Crear un modelo tridimensional de la pieza utilizando software de diseño asistido por ordenador ( CAD ) para proporcionar datos precisos que sirvan de base para el procesamiento posterior.
(3) Entrada de parámetros de mecanizado
Los parámetros de entrada incluyen el modelo de la máquina herramienta, el tamaño de la pieza en bruto, el tipo de herramienta y la cantidad de corte.
La configuración de las condiciones de mecanizado requiere considerar varios factores, incluido el plano de seguridad, la trayectoria de la herramienta, los modos de avance y retirada y el modo de enfriamiento.
(4) Generación y refinamiento de la trayectoria de la herramienta
En función de la información geométrica y del proceso, el sistema realiza automáticamente los cálculos y organiza la trayectoria de la herramienta. Sin embargo, si la trayectoria de la herramienta no es razonable, se puede optimizar mediante la interacción entre el hombre y la computadora.
(5) Simulación de trayectoria y primer mecanizado de prueba
Importar el programa al equipo de operación aérea para verificar la corrección y razonabilidad de la trayectoria de la herramienta.
Verifique la precisión de mecanizado del programa mediante el primer mecanizado de prueba, encuentre problemas potenciales y realice correcciones.
(6) Procesamiento posterior del programa
Convierte el archivo de trayectoria de la herramienta en un programa que el torno CNC pueda ejecutar con precisión. Tornea con precisión el extremo pequeño y el círculo externo, como se muestra en la Figura 4.
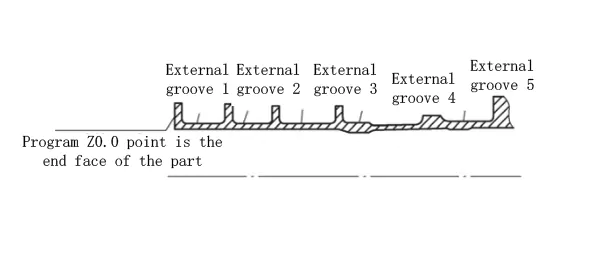
Figura 4 Torneado de precisión de extremo pequeño y redondez externa.
Tomando como ejemplo el ajuste fino de la ranura externa f, elija la herramienta de ranura de bola con un ancho de 6 mm y una punta de R3.0 mm. El programa es el siguiente.
N100
T0000
G00X2400.Z-70
X2111.6
S8 MO3
MO8
G01X2058.2F0.3
G03 X2054.983 Z-69.188CR=2.F0.15
G01 X2059.809 Z-67.406 F0.5
G00X2116.42
Z2.657
X2100.772
G01 X2110.Z-1.957 F0.3
Z-14.043
X2106.085Z-16.
X2058.2
G02 X2054.2 Z-18.CR=2.F0.15
G01Z-68.F0.3
G02 X2055.534 Z-69.491CR=2.F0.15
G01 X2059.533 Z-67.254 F0.5
G00X2400.
Z50.
M09
MO5
M00
Para el torneado fino de extremos pequeños de un círculo interno se utiliza una fresa afilada de 50° con una punta de R1.2 mm y el programa es el siguiente.
N160
TO000
G00X1600.Z50.
X2047.874
Z3.184
S8 MO3
M08
G01 X2039.7 Z-.903 F0.3
Z-226.202
G03 X2038.553 Z-230.282 CR=14.8
G01 X2032.884Z-240.168
G03 X2029.377 Z-244.054 CR=14.8
G01X2029.Z-244.35
Z-271.328
X2029.542 Z-271.66
G03 X2036.222 Z-280.649 CR=14.8
G01 X2041.219 Z-377.378
G03 X2039.722 Z-382.422 CR=14.8
G01 X2039.6 Z-382.606
Z-411.1
G00X1600.
Z50.
M09
MO5
M00
M30
El torneado de precisión del extremo grande y del círculo exterior se muestra en la figura 5.
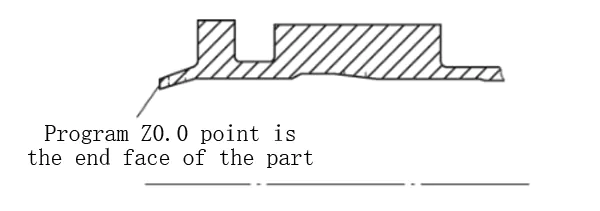
Figura 5: Torneado de precisión del extremo grande y del círculo exterior
Para terminar de tornear el círculo exterior, elija la fresa de ranuras esféricas con un ancho de 6 mm y una punta de R3.0 mm. El programa es el siguiente.
N170
T2D2
G0X2140
G00Z-238
G00X2128.000
M3S10
G01 Z-93.657 F0.4
G01 X2124.085 Z-91.700
G01X2073.000
G03 X2069.000Z-89.700 CR=2.000
G01Z-88.7
G0X2140
G00Z-29
G00X2134.700
G95 G01 Z-63.643
G01 X2130.785 Z-65.600
G01X2073.000
G02 X2069.000 Z-67.600 CR=2.000
G01Z-89.5
G0X2140
G00Z-32.493
G00X2135.371
G95 G01 X2132.543 Z-31.079
G02 X2128.300 Z-30.200 CR=3.000
G01X2065.268
G03 X2061.508 Z-28.882 CR=2.000
G01 X2042.121 Z-2.176
G02 X2040.724 Z-1.079 CR=3.000
G01 X2040.324 Z-0.879
G02 X2036.081 Z-0.000 CR=3.000
G01X2015
G0Z82M9
M5
X2280
M0
El siguiente programa selecciona una fresa de ranura de bola con un ancho de 6 mm y una punta de R3.0 mm para el torneado fino de extremo grande de un círculo interno.
N180
T2D2
G00X2030.650
Z2.5
M3S10
G1 Z0.907 F0.4
G01 X2026.820 Z-1.007
G01 X2043.000 Z-29.119
G01Z-103.900
G02 X2048.232 Z-112.113 CR=14.200
G03 X2050.000 Z-114.889 CR=4.800
G01Z-140.661
G01 X2042.600 Z-174.261
G01Z-254.236
G03 X2035.200 Z-264.025 CR=14.800
G0X2010M9
M5
Z50
M30
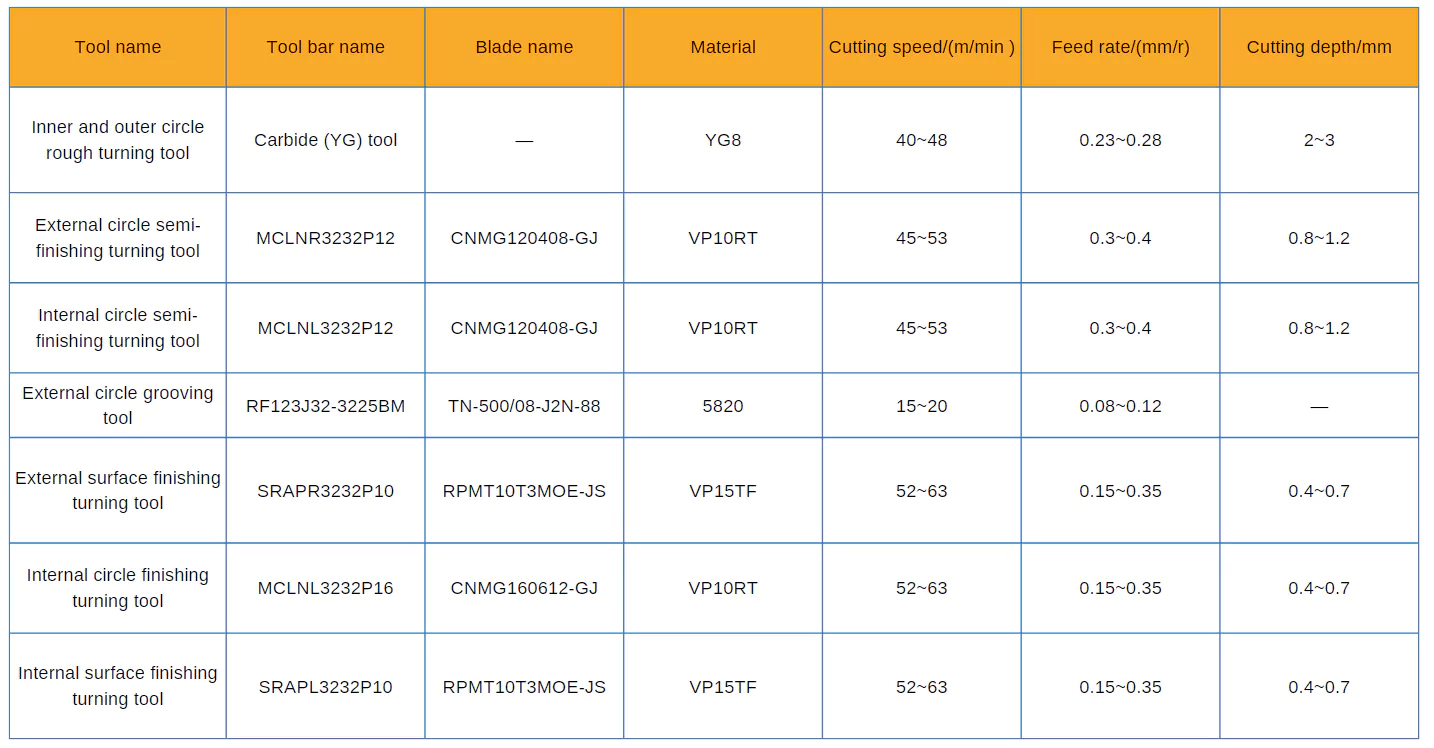
3. Parámetros de corte
La Tabla 4 muestra los parámetros de corte seleccionados de la herramienta según el material de la pieza, la precisión dimensional y los requisitos de rugosidad de la superficie, combinados con los valores de corte recomendados en el manual de la herramienta.
Tabla 4 Parámetros de corte de la herramienta
Verificación del mecanizado
Mediante un análisis exhaustivo del mecanizado por torneado CNC de revistas de aleación de titanio , se seleccionaron la ruta de proceso, el programa CNC y los parámetros de corte adecuados, y se llevó a cabo la verificación del mecanizado. Las estrategias de mecanizado específicas son las siguientes:
1. Estrategia de mecanizado de desbaste
En la etapa de mecanizado de torneado en desbaste, se utilizan las siguientes estrategias de corte para eliminar rápidamente el exceso de material y reducir el tiempo de mecanizado:
Velocidad baja a media: Debido a las características de corte de las aleaciones de titanio, la velocidad baja ayuda a reducir las fuerzas y temperaturas de corte, y disminuye el desgaste de la herramienta.
Velocidad de avance más rápida: Una velocidad de avance más rápida puede aumentar eficazmente la tasa de eliminación de material y acortar el tiempo del ciclo de mecanizado, evitando al mismo tiempo la deformación térmica causada por las altas temperaturas de corte.
Mayor profundidad de corte: utilizar una mayor profundidad de corte permite eliminar rápidamente grandes trozos de material y reducir el tiempo de mecanizado.
2. Estrategia de mecanizado de torneado de precisión
El objetivo principal de la etapa china es garantizar la precisión y la calidad de la superficie de las piezas, por lo que se utilizan los siguientes métodos de corte:
Mayor velocidad de rotación: Aumente la velocidad de corte para lograr un mejor acabado superficial y, al mismo tiempo, reducir el efecto de las fuerzas de corte en estructuras de paredes delgadas.
Avance más lento: Las velocidades de avance más lentas ayudan a mejorar la precisión del mecanizado y a reducir la vibración de la herramienta y de la pieza de trabajo.
Menor profundidad de corte: Un corte más pequeño puede reducir la fuerza de corte, disminuir la deformación en piezas de paredes delgadas y garantizar la precisión del mecanizado.
La combinación razonable de las estrategias anteriores garantiza la precisión del mecanizado y la calidad de la superficie de las piezas del cargador de aleación de titanio.
3. Resultados del mecanizado e inspección del tamaño
Después de la verificación del mecanizado, las piezas del depósito de aleación de titanio están terminadas y todos los pasos de mecanizado se ejecutan estrictamente con la ruta de proceso y los parámetros establecidos. Los registros de inspección dimensional clave del depósito de aleación de titanio mecanizado se muestran en la Tabla 5, y las piezas terminadas se muestran en la Figura 6.
Tabla 5 Dimensiones clave del cargador de aleación de titanio (Unidad: mm)
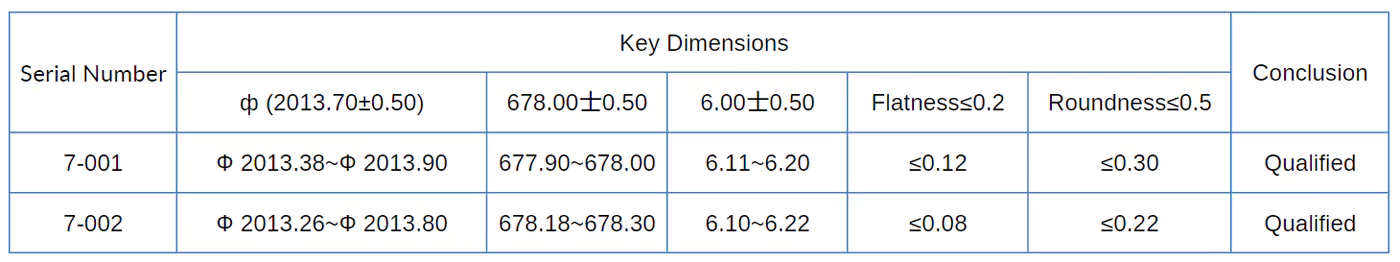
Figura 6 Piezas terminadas
Conclusión
Este artículo analiza los problemas y dificultades en el proceso de torneado de los cargadores de aleación de titanio de gran diámetro, prepara un proceso de mecanizado razonable y un programa CNC, y selecciona las herramientas y los parámetros de corte adecuados, lo que hace que el proceso de torneado de las piezas sea fluido. Debido a las piezas de mayor diámetro, espesor de pared más delgado, el tamaño de los requisitos de alta precisión, el diseño de un accesorio de herramientas especial para garantizar la calidad del producto, verificado por el procesamiento real, una mejor solución para los problemas de mecanizado de torneado CNC de cargadores de aleación de titanio de gran diámetro.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

