Con el continuo desarrollo de la ciencia y la tecnología industrial, los chasis de chapa metálica se han vuelto ampliamente utilizados.
Se aplican en aparatos electrónicos y eléctricos, comunicaciones, industria automotriz y dispositivos médicos.
En el diseño y fabricación de chasis de chapa metálica, la elección del método de conexión es crucial para el rendimiento y la confiabilidad de la estructura general.
Los diferentes métodos de conexión involucran una variedad de factores como la selección del material, el proceso de producción y el costo.
Por lo tanto, el estudio en profundidad y el análisis comparativo de los diferentes métodos de conexión son especialmente importantes.
Se espera que los resultados de este estudio proporcionen referencias útiles para ingenieros, diseñadores y tomadores de decisiones en campos relacionados.
Su objetivo es promover el progreso y la innovación en la tecnología de fabricación de chasis de chapa metálica.
Análisis comparativo de métodos de conexión múltiple
El procesamiento de chapa metálica generalmente implica un proceso integral de trabajo en frío. Esto incluye cizallado, estampado , doblado, empalme y moldeo.
Estos procesos producen piezas y componentes de diversas formas y tamaños. Una característica clave es el espesor constante dentro de la misma pieza.
En base a esto, las piezas estructurales de chapa metálica generalmente tienen las siguientes características: peso ligero, alta resistencia y alta precisión.
También ofrecen alta productividad y conductividad, lo que los hace adecuados para el apantallamiento electromagnético. Además, tienen un bajo costo y un buen rendimiento en la producción en masa.
Descripción general de los métodos de conexión comunes para chasis de chapa metálica
Un chasis de chapa metálica es un producto terminado que se ensambla a partir de varios componentes estructurales de chapa metálica a través de una variedad de métodos de conexión diferentes.
A medida que se utilizan cada vez más componentes estructurales de chapa metálica, sus métodos de conexión también se diversifican cada vez más.
Los métodos de conexión más utilizados incluyen principalmente conexión roscada, remachado, soldadura y otras categorías principales.
Las conexiones roscadas se dividen en conexiones roscadas y conexiones atornilladas. Las conexiones roscadas se unen principalmente con piezas remachadas o roscas roscadas.
Por otro lado, las conexiones mediante pernos requieren tuercas para asegurar la unión.
La conexión por remache tiene conexión por remache de tracción, conexión por remache de presión, conexión por remache con orificio giratorio y conexión por remache sin clavos.
La soldadura es principalmente soldadura por puntos de resistencia, soldadura láser y soldadura por arco de argón.
Mediante los métodos de conexión anteriores, varios componentes estructurales del chasis se fijan en sus posiciones correspondientes.
Esto permite en última instancia el montaje completo del producto terminado a partir del chasis de chapa metálica.
Conexión roscada
Conexión roscada, generalmente se refiere al uso de piezas roscadas o partes roscadas de las piezas conectadas se conectarán a las piezas conectadas en una conexión flexible y extraíble.
Las conexiones roscadas generalmente se clasifican en conexiones de tornillo y conexiones de perno.
La conexión de pernos puede conectar diferentes propiedades del material, el uso de un rango más amplio, puede proporcionar una mayor resistencia de conexión, puede satisfacer las necesidades de diferentes escenarios de aplicación.
Sin embargo, en algunos espacios estrechos o complejos, las conexiones atornilladas pueden ser difíciles de instalar o mantener.
Es necesario acceder a ambos extremos durante el proceso de apriete de pernos y tuercas. Esto puede reducir en cierta medida la eficiencia del ensamblaje.
Como se muestra en la Figura 1, el lado izquierdo es el estado de la conexión de perno convencional y el lado derecho es la instalación en el orificio de fondo plano para garantizar que la superficie de los componentes estructurales sea plana.

Aplicación y ventajas de las uniones roscadas
Cuando se utiliza conexión por tornillo, es necesario que haya roscas coincidentes en las piezas conectadas.
Las formas estructurales más comunes en las partes estructurales de los chasis de chapa metálica son las tuercas/espárragos remachables, el roscado directo/roscado indirecto (roscado de agujeros), etc.
Basándonos en nuestra amplia experiencia en producción, los componentes estructurales de los chasis de chapa metálica se fabrican a partir de chapa metálica, que generalmente es fina.
Si se utiliza roscado directo, las conexiones roscadas pueden causar grandes áreas de desgaste de la rosca, lo que provoca su rotura.
Por lo tanto, se eligen tuercas remachables de mayor resistencia para resolver este problema.
De manera similar, son las características de placa delgada de la chapa metálica las que nos permiten tornear los agujeros antes de roscar, con el fin de aumentar el número de roscas efectivas para aumentar la efectividad de la conexión roscada.
A diferencia de las uniones atornilladas, las uniones atornilladas tienen el “perno” incorporado de antemano en el elemento estructural.
Esto permite fijar los tornillos directamente durante el montaje sin necesidad de manipular pernos separados.
Como resultado, la automatización se vuelve más fácil y la eficiencia del ensamblaje mejora significativamente.
Las uniones atornilladas se utilizan con mayor frecuencia para piezas de tamaño mediano a grande. Sin embargo, en los chasis de chapa metálica, las piezas son de menor tamaño.
Las conexiones roscadas son suficientes para la mayoría de los usos y proporcionan la resistencia adecuada. Por lo tanto, son el método más común.
Otra consideración en la conexión de componentes estructurales en chasis de chapa metálica es el estado de la superficie de los componentes después de la instalación.
Normalmente, ambos extremos de la conexión del perno sobresaldrán del plano del miembro estructural y se coloca un orificio avellanado de fondo plano en un lado del perno para lograr la nivelación de la superficie.
La conexión de tornillos se puede realizar seleccionando directamente clavos de cabeza avellanada y con la estructura de los agujeros avellanados, pero el otro lado también sobresaldrá del plano de la estructura.
El estado no sobresaliente puede facilitar la instalación posterior del chasis en otros productos.
Como se muestra en la Figura 2, respectivamente, representa los remaches de presión y la conexión de roscado directo, pero también muestra la superficie del tornillo después de la instalación del estado saliente.

Remachado
El remachado es generalmente un método para unir varias piezas de trabajo mediante remaches.
El principio del remachado es que al aplicar presión en ambos extremos del remache, el extremo del remache se expande y forma una conexión firme con la pieza de trabajo.
De acuerdo con los diferentes tipos de remaches, se puede dividir en remachado de tracción, remachado a presión y remachado, con lo cual se utilizará el correspondiente para remachar remaches de tracción y remaches de remachado a presión.
Los remaches de tracción, también conocidos como remaches ciegos, se instalan tirando del núcleo del remache con una remachadora especial. Esto provoca la expansión del cuerpo del remache, creando la unión.
El proceso de extracción y remachado se realiza con herramientas especiales, como remachadoras manuales, eléctricas o neumáticas. El proceso específico se muestra en la Figura 3.
Los remaches de tracción son una variedad de remaches; en consecuencia, en la estructura del chasis de chapa metálica se pueden hacer agujeros avellanados o también se pueden hacer agujeros pasantes planos.
Se pueden seleccionar diferentes remaches: planos de doble cara, planos de una sola cara, elevados de doble cara y otros efectos, según las diferentes condiciones de uso para una selección específica.

Los remaches de presión se pueden dividir en remaches huecos y remaches sólidos, que requieren el uso de equipos de remachado a presión.
Los remaches huecos que utilizan el método de remachado y los remaches sólidos que utilizan el método de remachado a presión deben cooperar con diferentes herramientas de remachado para completarse.
Los remaches de presión vienen en varias formas de cabeza, incluida cabeza avellanada, cabeza redonda y cabeza plana.
También pueden lograr diferentes efectos, como plano en ambos lados, plano en un solo lado o convexo en ambos lados.
El estado final de los componentes estructurales remachados se muestra en la Figura 4. Estas variaciones permiten utilizar remaches de presión en diferentes escenarios.

Además de los métodos de remachado anteriores, también es posible utilizar las características de formación únicas de la chapa metálica para remachar agujeros en estructuras de chasis de chapa metálica.
Los orificios de montaje correspondientes se establecen como orificios avellanados y la conexión se completa después del remachado con la herramienta.
Esta conexión puede ahorrar costos de material, pero su resistencia de conexión es relativamente baja, adecuada para requisitos de resistencia pequeños de la conexión ordinaria.
Con la continua actualización y progreso de la tecnología, ahora es posible realizar remachados sin clavos (como se muestra en la Fig. 5), que son más fuertes y más confiables que los remachados mencionados anteriormente con orificios invertidos.
Este método aprovecha las propiedades únicas de la chapa metálica y un molde especializado. Una fuerte presión deforma el material, incrustando una pieza en otra.
Esto crea una estructura combinada. Una forma común de esta conexión es la cola de milano.
En cierto sentido, esto también se considera un proceso de estampación.
Este proceso de remachado implica la extrusión del material en la posición de conexión. El endurecimiento en frío mejora las propiedades mecánicas del material en la unión.
Esto se logra sin dañar ni romper el material. El proceso proporciona un buen ambiente de trabajo.
Utiliza moldeo mecánico, lo que no genera contaminación ambiental ni acústica. Tampoco tiene impacto negativo en los empleados.
Este método ofrece un alto grado de automatización. Permite conectar uno o varios puntos simultáneamente.
También permite realizar pruebas no destructivas de la resistencia y calidad de las conexiones. Además, puede integrarse en una línea de producción automática.
Debido a las características de moldeo inherentes de este método, se forman picaduras y protuberancias en la superficie de los componentes estructurales de chapa metálica.
Esto limita las ocasiones en las que se puede aplicar.

El remachado es un método de conexión no removible. Es más adecuado para materiales de placa delgada, lo que lo hace ideal para componentes estructurales de chapa metálica.
Sin embargo, el proceso de remachado generalmente requiere herramientas especializadas.
Soldadura
Los procesos de soldadura comúnmente utilizados para piezas estructurales de chasis de chapa metálica incluyen soldadura por puntos de resistencia, soldadura láser y soldadura por arco de argón.
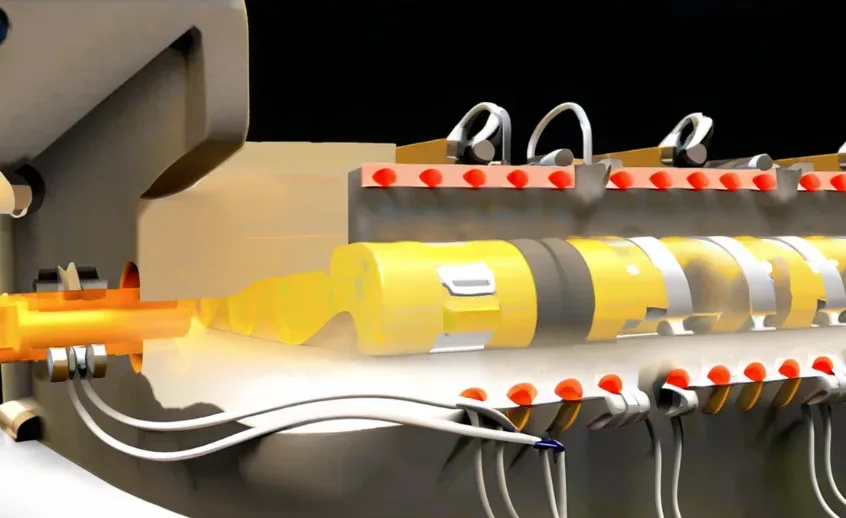
La soldadura láser aprovecha la excelente direccionalidad y la alta densidad de potencia del rayo láser.
El sistema óptico enfoca el haz láser en un área muy pequeña. En muy poco tiempo, se genera una alta concentración de energía en la zona de la fuente de calor.
Esto hace que el material se derrita y luego se solidifique, creando la soldadura y la costura de soldadura.
La soldadura láser utiliza pulsos láser de alta energía para calentar localmente una pequeña área del material.
La energía del láser se propaga por el material mediante conducción térmica, fundiéndolo y formando un baño de fusión específico.
Es un nuevo tipo de método de soldadura, principalmente para soldar materiales de paredes delgadas y piezas de precisión, que puede realizar soldadura por puntos, soldadura a tope, soldadura apilada y soldadura de sellos, etc.
Mientras tanto, la relación profundidad-ancho es alta y el ancho de soldadura es pequeño, con una pequeña zona afectada por el calor (como se muestra en la Fig. 6).

La soldadura por arco de argón es una tecnología de soldadura que utiliza argón como gas protector, también conocida como soldadura con protección de gas argón.
Es alrededor del arco de soldadura a través del gas protector argón, el aire será aislado fuera de la zona de soldadura, para evitar la oxidación de la zona de soldadura.
La tecnología de soldadura por arco de argón se basa en el principio de la soldadura por arco convencional. Utiliza gas argón para proteger los consumibles metálicos de soldadura.
La alta corriente funde los consumibles de soldadura y el sustrato soldado hasta convertirlo en un estado líquido, formando un baño de material fundido.
Esto permite que el metal soldado y los consumibles logren una unión metalúrgica.
El flujo continuo de gas argón impide que los consumibles de soldadura entren en contacto con el oxígeno del aire, lo que previene su oxidación.
Como resultado, la soldadura con arco de argón se puede utilizar para herrajes de acero inoxidable, hierro y otros metales.
En resumen, las características respectivas de los tres métodos de soldadura:
① La soldadura por puntos puede ahorrar material de manera efectiva, y tiene una operación simple, bajo costo y alta eficiencia, pero su resistencia de soldadura es general, la precisión es relativamente general y los requisitos del equipo no son muy altos.
② El uso de soldadura láser en componentes estructurales de chapa metálica minimiza la deformación. La costura de soldadura es plana y estéticamente agradable.
La velocidad de soldadura es rápida y requiere poco o ningún tratamiento posterior. La calidad de la soldadura es alta y no presenta porosidad.
El proceso se puede controlar con precisión. El láser tiene un punto focal pequeño y una alta precisión de posicionamiento. Además, es fácil de automatizar.
Pero también se basa en esto, sus requisitos de precisión en equipos y herramientas son muy altos, y el costo del equipo en sí es alto.
③ La soldadura por arco de argón es fácil de operar y puede evitar eficazmente la oxidación y la nitruración durante el proceso de soldadura.
Produce soldaduras uniformes, densas y con alta resistencia de soldadura.
Sin embargo, la soldadura con arco de argón implica altos costos para soldadores calificados y equipos de gas.
También requiere una planificación cuidadosa del suministro y manejo del gas, junto con la consideración de su impacto ambiental.
Soldadura sin conexión de chapa metálica
Si bien la soldadura es un proceso de conexión convencional y confiable, generalmente se elige con menos frecuencia para la conexión en chasis de chapa metálica.
Esto se debe principalmente a las siguientes consideraciones:
①La soldadura es un proceso relativamente complejo, que requiere mayores habilidades por parte de los empleados y una inversión más costosa en equipos;
② El chasis de chapa existente prioriza el uso de chapa sin tratamiento.
Sin embargo, la soldadura requiere un proceso de tratamiento de superficie adicional para cubrir las cicatrices de soldadura y mejorar la apariencia de la superficie.
Este paso adicional extiende el ciclo de producción general. Al mismo tiempo, también incrementa significativamente el costo.
③ Los componentes estructurales en la finalización de la soldadura son irreversibles, no desmontables, lo que tendrá un cierto impacto en el mantenimiento posterior y el reemplazo de piezas de repuesto.
Conexión de elementos estructurales en chapa metálica
Las piezas de chapa metálica poseen una excelente plasticidad, propiedad que viene determinada por el propio material. Esto les permite moldearse en diversas características estructurales.
Estas características se pueden crear a través de procesos como el moldeo por apertura y doblado.
Por ejemplo, los clips más comunes en el chasis incluyen los remaches sin clavos y los remaches con agujeros para remaches mencionados anteriormente.
Estos métodos también permiten la conexión. Las piezas se ensamblan encajándolas entre sí.
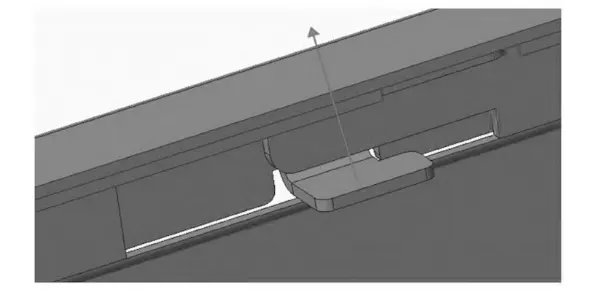
Como se muestra en la Figura 7, los componentes estructurales utilizan un método de moldeo.
Un lado tiene un agujero y el otro está doblado. Este diseño elimina la necesidad de piezas adicionales.
Tras su colocación, la conexión queda completa. Restringe eficazmente el movimiento vertical de los componentes estructurales.
Este tipo de conexión puede eliminar tornillos, remaches y no necesita soldadura, lo que puede ahorrar costos de material.
Además, evita la deformación térmica provocada por la soldadura y es más respetuoso con el medio ambiente.
Su funcionamiento es cómodo, los costes de procesamiento son menores, es fácil de desmontar y sustituir.
Sin embargo, el uso de este método requiere que la forma del componente y los ángulos de curvatura se diseñen de antemano.
Si no se planifica adecuadamente, pueden producirse conexiones débiles o inestables.
Después del montaje, la conexión puede tener menor resistencia y solo puede usarse en áreas con requisitos de baja resistencia.
Conclusión
Las conexiones roscadas, remachadas y soldadas se utilizan ampliamente en el ensamblaje de componentes estructurales del chasis.
Entre estos métodos, las conexiones roscadas constituyen la mayor proporción de todas las conexiones roscadas.
Esto se debe a que la conexión por tornillo ofrece un excelente rendimiento general. Proporciona un soporte de alta resistencia y una conexión fiable.
Se adapta a entornos complejos y diversos. Además, es fácil de operar y apto para la producción automatizada.
Al mismo tiempo, las especificaciones de los tornillos en el mercado son muy diversas y de bajo costo.
El remachado requiere herramientas especiales para su realización, su conexión es básicamente irreversible y su desmontaje es incómodo.
La soldadura requiere habilidades más especializadas por parte de los empleados y mayores costos de equipo.
Sin embargo, la resistencia de la conexión soldada es suficientemente fiable y se puede sellar, no hay sustituto.
Las conexiones en forma de características estructurales pueden ahorrar muchos costos operativos, pero su resistencia de conexión es pobre.
Existen diversos métodos de conexión para el ensamblaje de los componentes estructurales de los chasis de chapa metálica (véase la Tabla 1), cada uno con características diferentes.

Al seleccionar el método de conexión, es necesario considerar factores como el propósito del componente estructural, el entorno en el que se utilizará, el costo de fabricación y los requisitos de mantenimiento.
A menudo, las estructuras de chasis complejas también pueden utilizar una combinación de métodos de conexión para lograr un rendimiento, una productividad y una eficiencia económica óptimos.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.