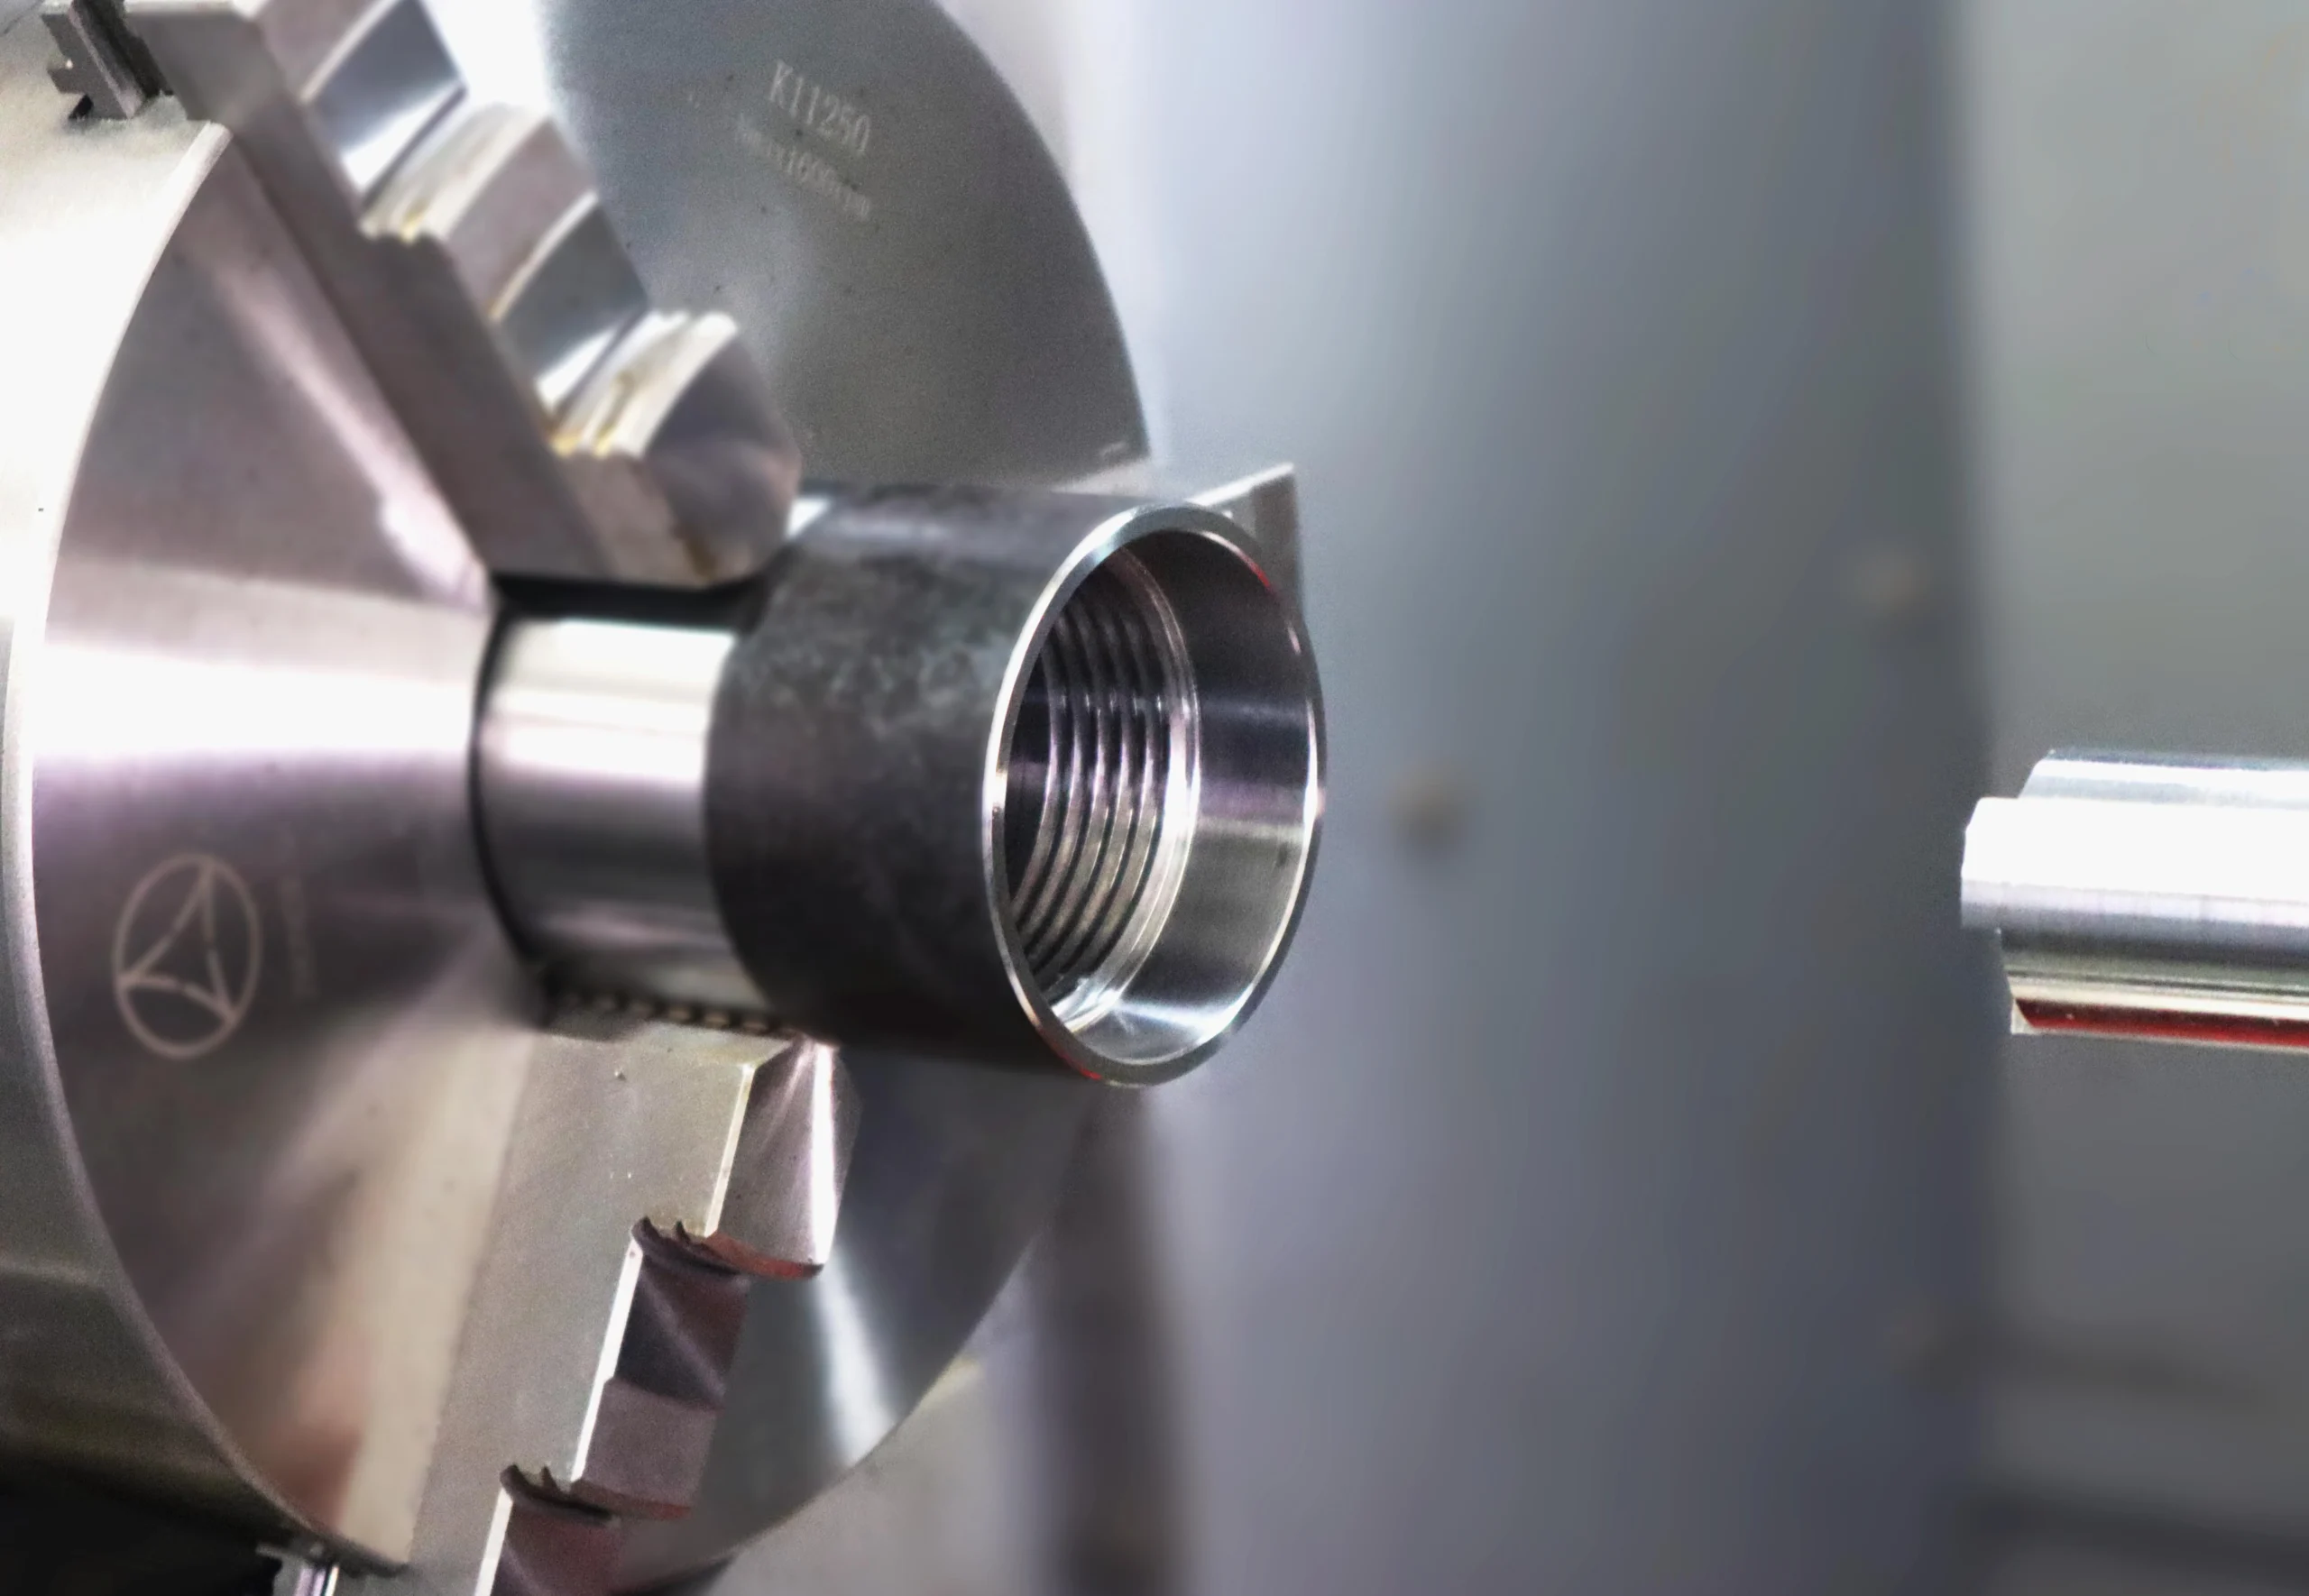
La maquinaria pesada y los cilindros de las turbinas de vapor necesitan conexiones de alta resistencia en condiciones adversas, que normalmente utilizan roscas M95 o de 3″ a 6″.
El alto requisito de precisión de la rosca interna hace que su mecanizado sea un desafío.
El roscado a menudo provoca una mala eliminación de viruta, lo que genera una baja calidad de la rosca, imprecisiones y defectos como dientes sucios o faltantes.
Por lo tanto, actualmente el principal uso del fresado rotativo es el procesamiento de roscas internas de gran diámetro.
Principio, características y proceso de molienda ciclónica
Principio básico
Como se muestra en la Figura 1, el movimiento de fresado rotatorio se divide en el movimiento principal y el movimiento de alimentación.
El movimiento principal es el husillo 2 que gira alrededor del eje II a través del eje de unión universal 4;
La alimentación incluye movimientos circulares (asiento excéntrico 3 que gira alrededor del eje I) y axiales.
El movimiento de alimentación axial es el movimiento hacia arriba y hacia abajo de la caja de transmisión 5 impulsado por el tornillo y la tuerca.
El mecanismo de transmisión de la máquina asegura la relación entre los movimientos de alimentación circunferencial y axial.
El movimiento de alimentación circunferencial gira durante una semana y el movimiento de alimentación axial mueve un paso de la rosca a mecanizar.

La figura 2 muestra la placa de corte girando sobre dos ejes, con alimentación circular alrededor del eje I y alimentación axial lenta, formando un movimiento helicoidal preciso.

Características del procesamiento de la rosca mediante el método de fresado ciclónico
El ajuste de la excentricidad del asiento excéntrico con diferentes calibres de bloque permite mecanizar roscas de distintos diámetros.
Cambiando la relación de transmisión del mecanismo de accionamiento o sustituyendo el tornillo de accionamiento, se pueden procesar roscas de diferentes pasos.
Alta eficiencia de procesamiento, procesamiento de rosca de fresado rotatorio mediante corte de alta velocidad, mucho más eficiente que el procesamiento de rosca de macho.
Baja rugosidad superficial y buena calidad superficial de la rosca.
El fresado de alta velocidad a 210 m/min mejora la calidad de la superficie de la rosca, logrando una rugosidad de hasta Ra = 1.6 µm.
Los insertos de disco de fresado se montan de tal manera que sus caras frontales estén desplazadas respecto del centro del disco una distancia h.
Los insertos del disco de fresado se montan en el disco de fresado.
Esta estructura tiene las siguientes ventajas:
- Formando un ángulo frontal, reduciendo la fuerza de corte principal;
- La formación de una inclinación positiva del filo, que favorece la eliminación de viruta, reduciendo la fuerza de corte radial y la cuchilla suelta (Figura 3, Figura 4)


Proceso de molienda ciclónica
Sujete la pieza de trabajo con un orificio inferior roscado en la mesa de la máquina y alinéela.
Instale el accesorio de fresado rotatorio, luego monte el cabezal de fresado y el calibrador de bloque para ajustar el asiento excéntrico al diámetro de rosca correcto (ver Fig. 4).
Cargue el programa de mecanizado preparado con los parámetros de rosca requeridos y luego inicie la máquina para completar el proceso.
Finalmente la máquina se pone en marcha y se termina.
Puntos de mecanizado del fresado ciclónico
Cálculo del calibre del bloque

E m - longitud de calibre del bloque; D - diámetro nominal de la rosca interna; P - paso.
H/4-0.2165xP (cuando el ángulo del diente es de 60°) o 0.32016xP (cuando el ángulo del diente es de 55°).
S k – diámetro del círculo de corte del cuerpo de la fresa rotativa (diámetro teórico de la punta).
TD 2 – Tolerancia del diámetro central de la rosca hembra; 0.0349 – 2xtan (1°);
L 2 :- Longitud del cuerpo de la fresa rotativa hasta la punta del círculo de corte;
L 4 – Longitud de la cara de la brida del cuerpo de extensión;
Cálculo de las dimensiones del calibre del bloque para mecanizar un agujero con rosca interna M140x4 como ejemplo.

D=140, P=4, S k =112, L 2 +L 4 =450, TD,=0.335, H/4=0.2165×4=0.866

Para grandes volúmenes de rosca, procese en múltiples pasadas comenzando con un calibre de bloque más grande y reduciendo gradualmente su tamaño hasta alcanzar la dimensión final.
Programación CNC
Procesamiento del paso de rosca, profundidad del orificio del tornillo, dirección de rotación de la rosca y otras tecnologías
Los requisitos deben garantizar que el programa de procesamiento, tomando como ejemplo el sistema SIEMENS 840D, explique el programa de procesamiento.

Subrutina (Fig. 6)
L1:
N1 M41 M57 (rango de velocidad, liberación de la sujeción del eje Z)
N2 SPOS = 110 (dirección de posicionamiento del husillo)
N3 C00 G91 X = -R01 (desde el centro del agujero quitado del tamaño de la A)
N4 C90 Z = R03 M33 M00 (en el orificio, conectado al husillo de fresado giratorio)
N5 G91 G01 X = R1 F60 (moverse al centro del agujero, avanzar)
N6 S = R07 M04 (husillo de la máquina activado)
N7 G90 G33 Z=R02 K=R09 (fresado ciclónico de roscas desde el fondo del agujero)
N8 G00 Z=R10 M35 M05 (retorno al plano, parada del husillo)
N9 M17 (fin de subrutina)
Programa principal:
N10 G54 G60 (determinar el punto cero programable)
N10 G17 (determinar el plano de mecanizado)
N20 G00 xY-(centro del primer agujero)
N30 L1 (subrutina de llamada para mecanizar la rosca del primer agujero)
N40 X…Y…(centro del segundo agujero)
N50 L1 (subrutina de llamada para mecanizar la rosca del segundo agujero)
N60 X…Y…(centro del tercer hoyo)
N70 L1 (llamada a subrutina para procesar la rosca del tercer agujero)
N80 M2(fin del programa principal)
Conclusión
La sección anterior cubrió la selección del bloque de fresado rotatorio y la programación CNC.
Debido a la precisión de la máquina, el desgaste de la herramienta y los errores de medición, el tamaño del calibre del bloque calculado puede ser diferente.
Primero se debe realizar un corte de prueba para corregir cualquier error antes de la producción real.
La dirección del hilo (izquierda o derecha) se puede controlar ajustando la rotación del husillo en el programa.
En resumen, la selección adecuada de elementos de fresado rotatorios permite un mecanizado eficiente de roscas internas de gran diámetro, como se demuestra en la producción.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.